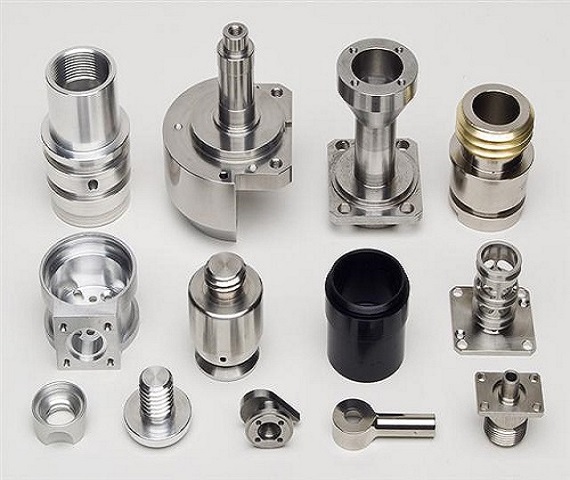
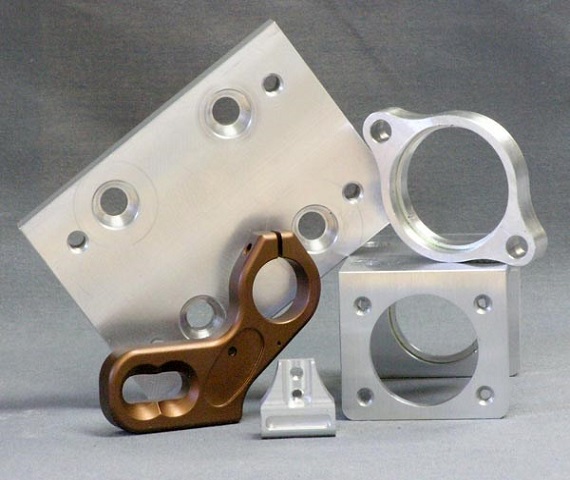
CNC-Präzisionsdrehen von kleinen Metallteilen
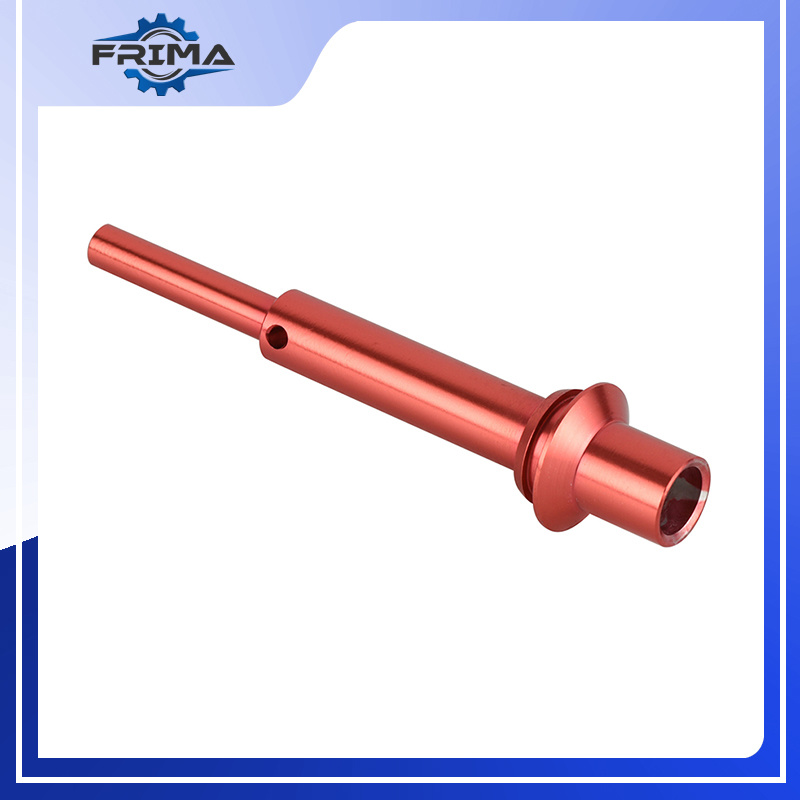
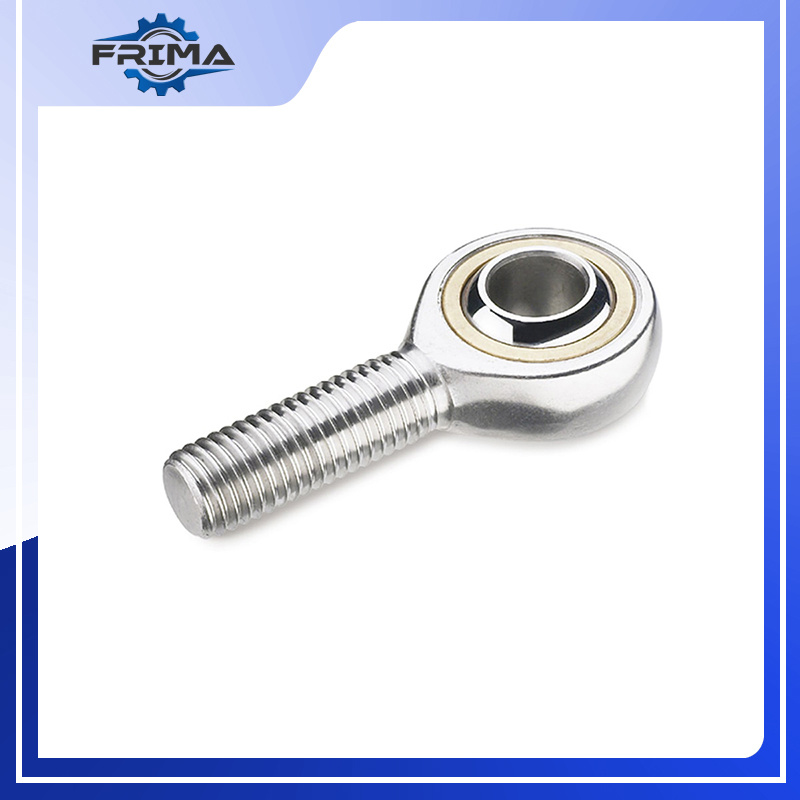
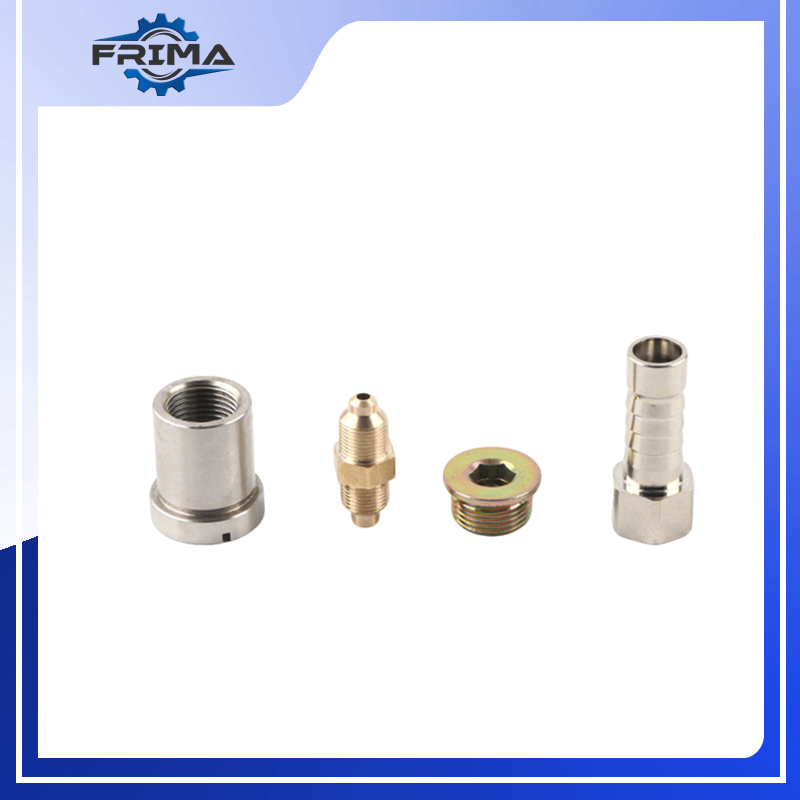
CNC-Präzisionsdrehen von kleinen Metallteilen
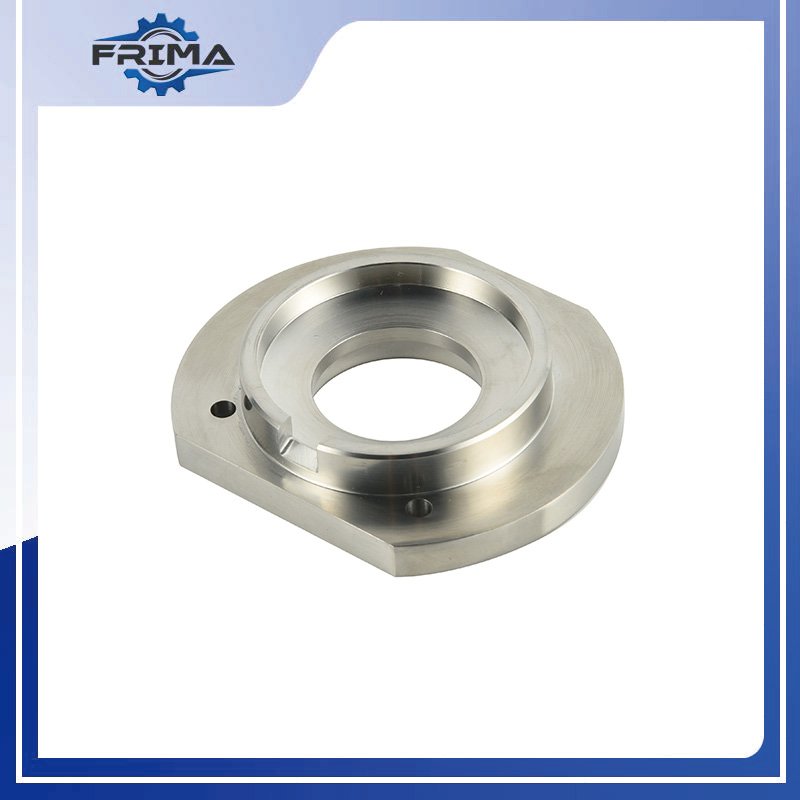
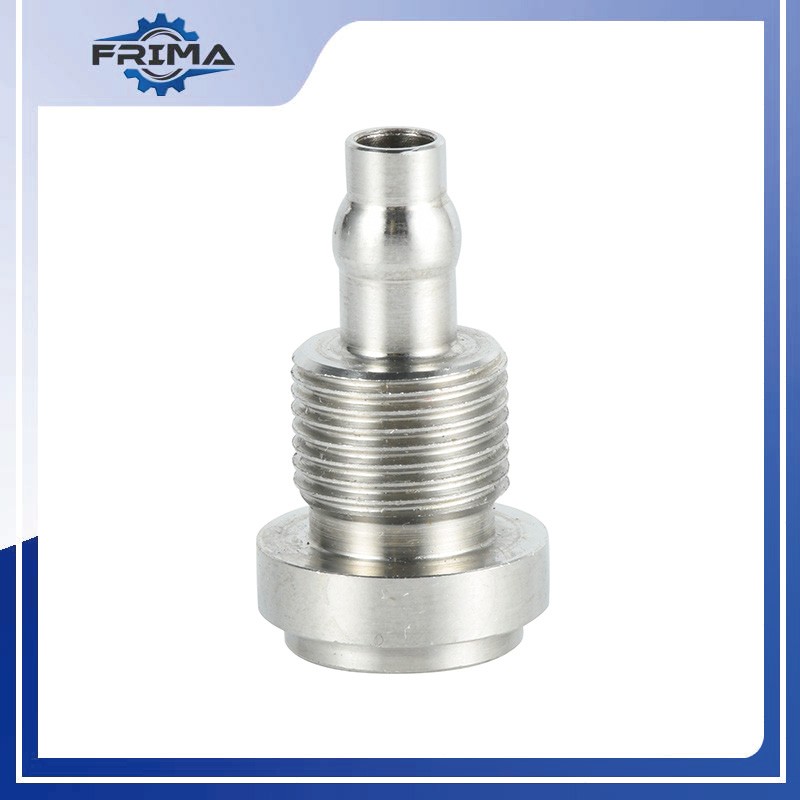
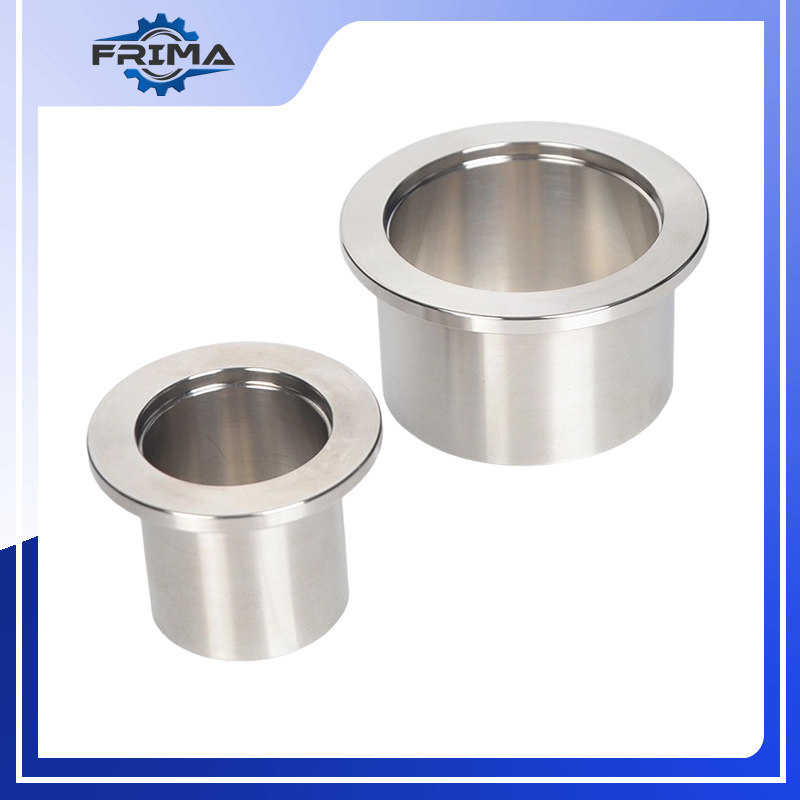
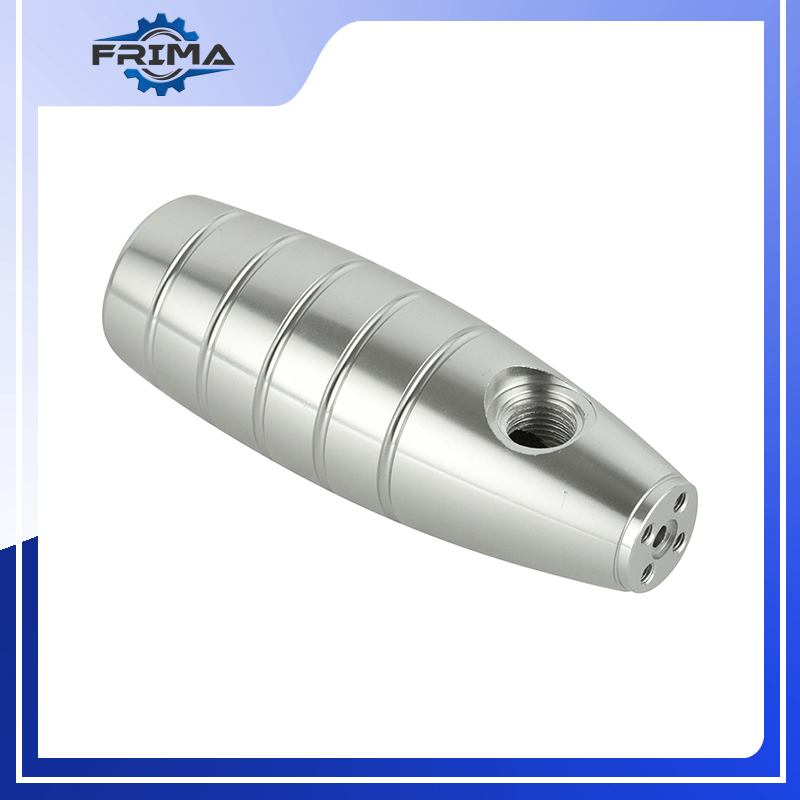
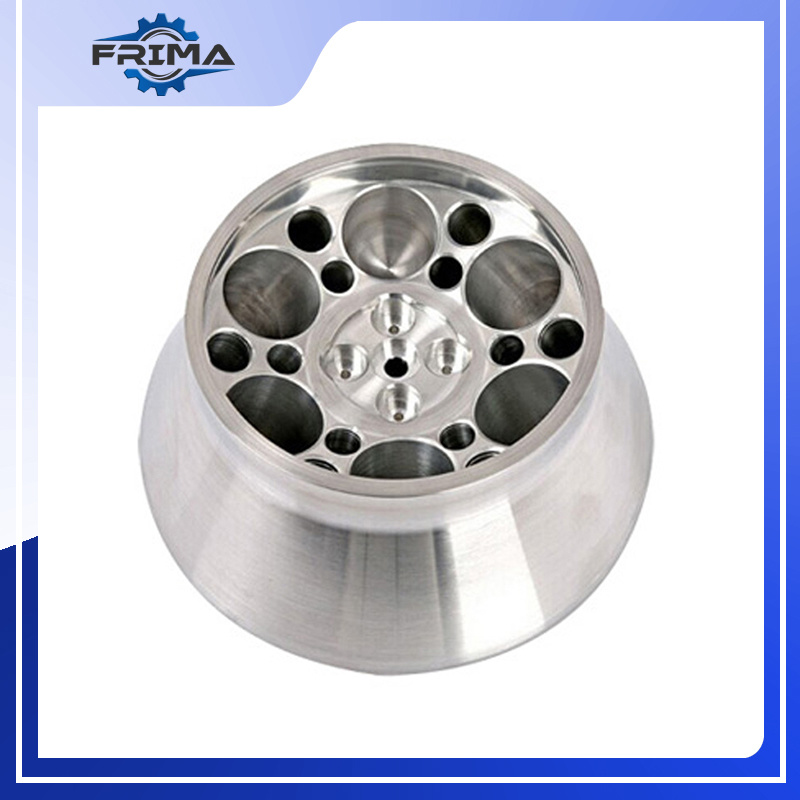
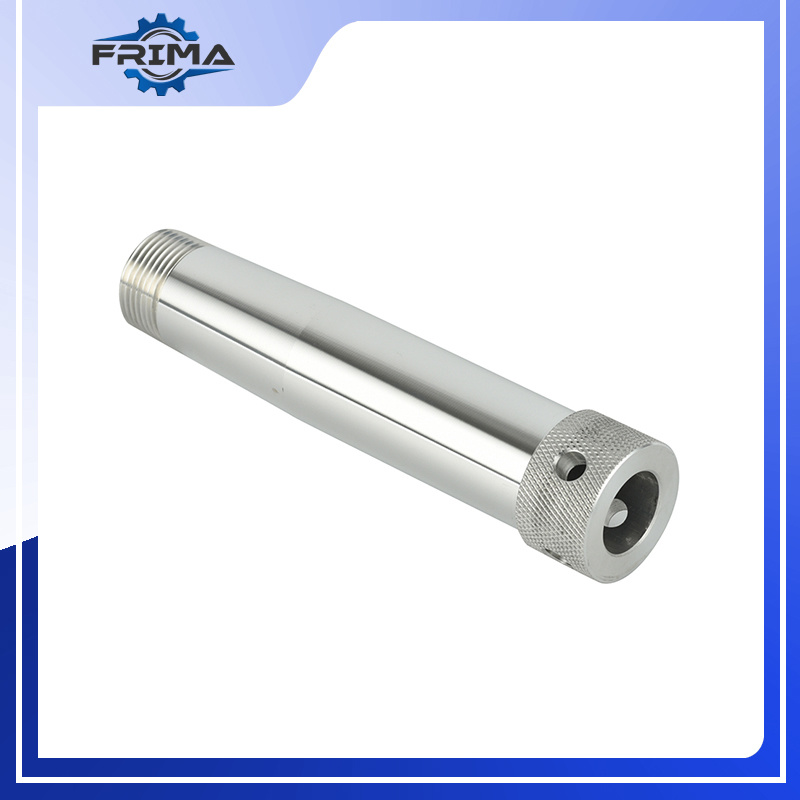
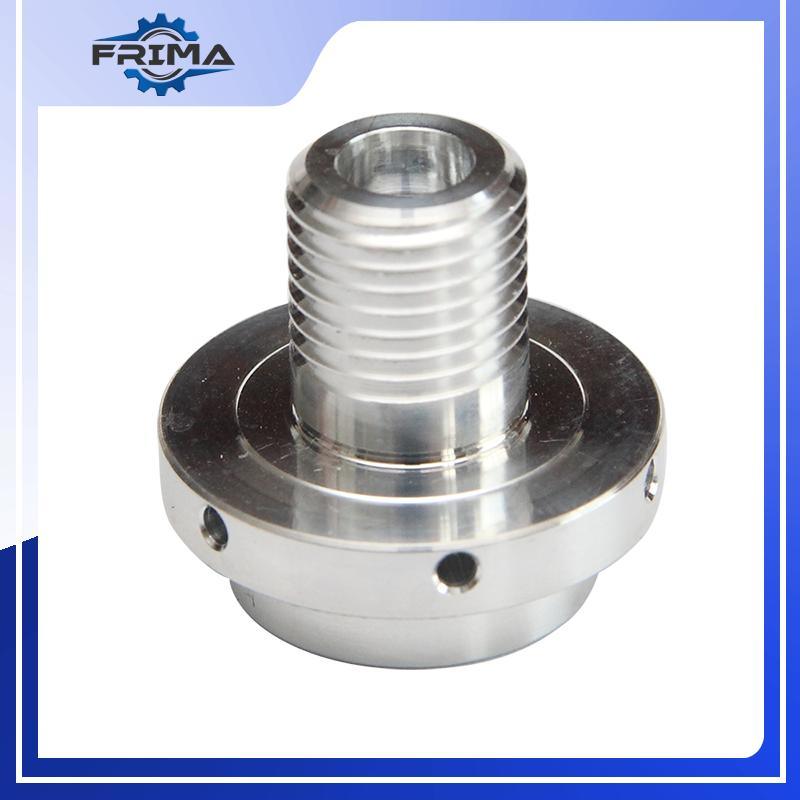
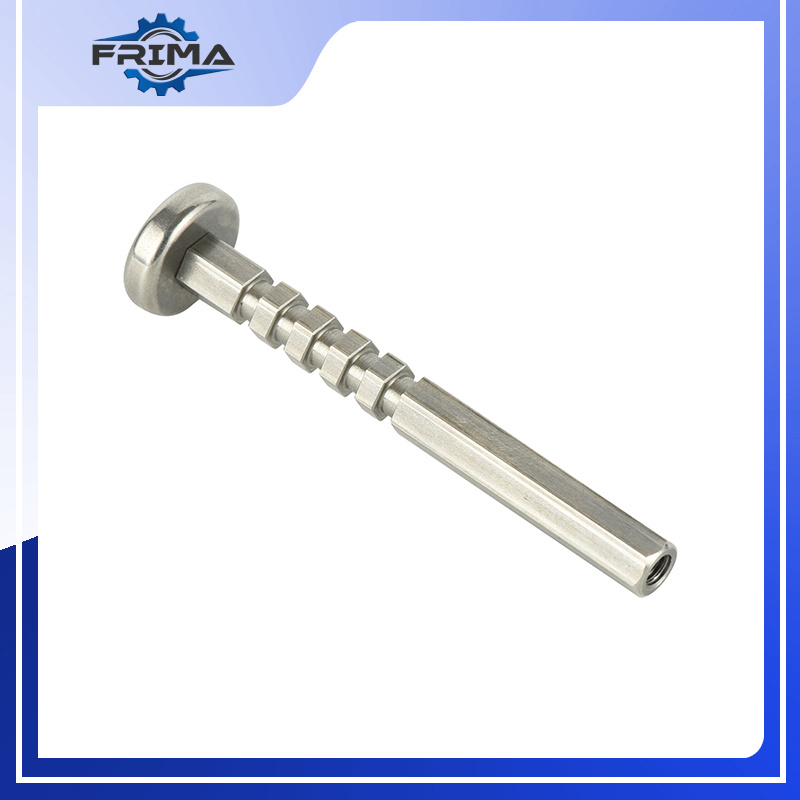
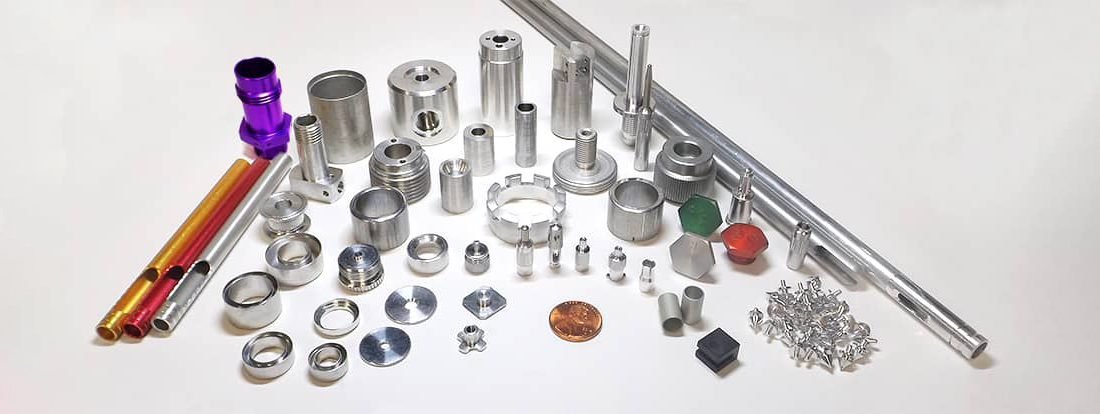
CNC-präzisionsgefertigte Kleinteile aus Metall finden breite Anwendung in Kraftstoffsystemen der Automobilindustrie, medizinischen Implantaten, elektronischen Steckverbindern und Präzisionsmechanismen der Luft- und Raumfahrt. Diese Anwendungen stellen höchste Anforderungen an Präzision, Konsistenz und Zuverlässigkeit. Dank mikrometergenauer Bearbeitung und strenger Prozesskontrolle gewährleistet FRIMA, dass jede Mikrokomponente ihre kritische Funktion zuverlässig erfüllt.
Kernfunktionen des Produkts
| Fähigkeitselement | FRIMA-Parameter |
| Mindestbearbeitungsdurchmesser | φ0,5 mm (Kann je nach Material und Geometrie weiter reduziert werden) |
| Maximaler Bearbeitungsdurchmesser | φ80mm |
| Bearbeitungspräzision | ±0,005 mm (Metallteile) |
| Oberflächenrauheit | Ra 0,8 μm (Standard); kann auf Ra 0,4 μm verbessert werden |
| Chargenkonsistenz | CPK ≥ 1,33; PPAP-Dokumentation der Stufe 3 verfügbar |
| Gerätekonfiguration | 20 CNC-Drehmaschinen + 8 Langdrehmaschinen + 4 Dreh-Fräszentren |
FRIMA-KundenfallWie hilft FRIMA seinen Kunden, Kostensenkungen und Effizienzsteigerungen zu erzielen?
Fall 1Mikro-Düsen für Kfz-Kraftstoffsysteme
Bauteilabmessungen: φ1,2 mm × 8 mm; Innenbohrung: φ0,6 mm
Problem des Kunden: Die Ausbeute des ursprünglichen Lieferanten lag bei nur 85 %; fehlerhafte Chargen machten häufig Nacharbeiten an den fertig montierten Einheiten erforderlich.
FRIMA-Lösung: Optimierte Werkzeugauswahl und Schnittparameter; verbesserte Prozessfähigkeit (Cpk) auf 1,33; stabilisierte die Ausbeute bei über 98 %.
Kundenvorteile: Reduzierung der Gesamtkosten um 22 %; Verkürzung der Lieferzeit auf 7 Tage.
Fall 2Medizinische Punktionsnadel-Baugruppen
Werkstoff: Edelstahl 316L; Oberflächenrauheit: Ra ≤ 0,4 μm
Problem des Kunden: Die Oberflächenbeschaffenheit war bei verschiedenen Lieferanten nicht einheitlich, was die Produktregistrierung und -zulassung behinderte.
FRIMA-Lösung: Einführung eines Präzisionsschleifverfahrens zur Erzielung einer stabilen Oberflächenrauheit von Ra 0,32 μm; Bereitstellung umfassender Inspektionsberichte.
Kundenvorteile: Das Produktregistrierungsaudit wurde beim ersten Versuch erfolgreich bestanden; wurde zum bevorzugten Lieferanten des Kunden.
Fall 3: Elektronische Steckverbinder-Mikroklemmen
Mengenbedarf: 500.000 Einheiten/Monat
Problem des Kunden: Instabile Lieferzeiten störten häufig den Produktionsplan für die fertig montierten Einheiten.
FRIMA-Lösung: Es wurden spezielle Maschinen eingesetzt, die mit automatisierten Zuführsystemen und Inline-Inspektionsfunktionen ausgestattet sind und eine tägliche Produktionskapazität von 30.000 Einheiten erreichen.
Kundennutzen: Stabilisierte Lieferzeiten innerhalb von 10 Werktagen; ermöglichte dem Kunden die Umsetzung einer „Null-Lagerhaltungs“-Managementstrategie.
FRIMAs 6 Bearbeitungstipps
Im Bereich des Präzisionsdrehens erfordert die Bearbeitung von CNC-gefrästen Metallkleinteilen ein besonders hohes Maß an Detailgenauigkeit. Basierend auf jahrelanger praktischer Erfahrung hat FRIMA die folgenden sechs Kerntechniken herausgearbeitet, die Ihnen helfen, beim Bearbeiten von Bauteilen mit kleinem Durchmesser ein optimales Gleichgewicht zwischen Präzision und Effizienz zu erzielen.
1. Werkzeugauswahl: Schärfe priorisieren, kontrollierbaren Druck sicherstellen.
Verwenden Sie scharf geschliffene Werkzeuge in Kombination mit PVD-beschichteten Wendeschneidplatten. Bevorzugen Sie Konstruktionen mit positiven Spanwinkeln und ausgeprägten Schneidkanten, um die Schnittkräfte zu minimieren und Verformungen bei kleinen Werkstücken zu vermeiden. Formwerkzeuge vereinfachen den Bearbeitungsprozess, während Hochdruckkühlmittel die effektive Spanabfuhr unterstützt.
Verwenden Sie scharf geschliffene Werkzeuge in Kombination mit PVD-beschichteten Wendeschneidplatten. Bevorzugen Sie Konstruktionen mit positiven Spanwinkeln und ausgeprägten Schneidkanten, um die Schnittkräfte zu minimieren und Verformungen bei kleinen Werkstücken zu vermeiden. Formwerkzeuge vereinfachen den Bearbeitungsprozess, während Hochdruckkühlmittel die effektive Spanabfuhr unterstützt.
2. Materialauswahl: Ausgewogenheit zwischen Bearbeitbarkeit und Leistung
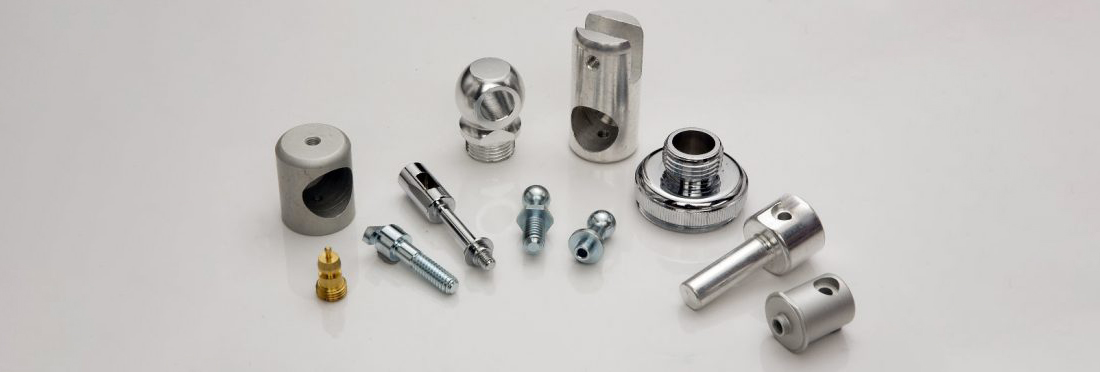
Aluminium und Messing bieten hervorragende Bearbeitbarkeit, weisen jedoch eine begrenzte Festigkeit auf; Stahl und Titan hingegen zeichnen sich durch hohe Festigkeit aus, stellen aber größere Herausforderungen an die Bearbeitung. Die Materialauswahl erfordert eine umfassende Bewertung der Anwendungsumgebung, der Prozesskompatibilität und der Eignung des Kühlmittels, um Bauteilversagen oder explodierende Produktionskosten zu vermeiden.
Aluminium und Messing bieten hervorragende Bearbeitbarkeit, weisen jedoch eine begrenzte Festigkeit auf; Stahl und Titan hingegen zeichnen sich durch hohe Festigkeit aus, stellen aber größere Herausforderungen an die Bearbeitung. Die Materialauswahl erfordert eine umfassende Bewertung der Anwendungsumgebung, der Prozesskompatibilität und der Eignung des Kühlmittels, um Bauteilversagen oder explodierende Produktionskosten zu vermeiden.
3. Toleranzkontrolle: Sinnvoll einstellen, Präzision und Kosten in Einklang bringen
Bei kritischen Passflächen sind enge Toleranzen anzuwenden, während bei weniger kritischen Merkmalen größere Toleranzen zulässig sind. Für die CNC-Präzisionsdrehung kleiner Metallteile gewährleistet ein sinnvolles Toleranzmanagement die Funktionssicherheit und hält gleichzeitig die Fertigungskosten effektiv im Rahmen.
Bei kritischen Passflächen sind enge Toleranzen anzuwenden, während bei weniger kritischen Merkmalen größere Toleranzen zulässig sind. Für die CNC-Präzisionsdrehung kleiner Metallteile gewährleistet ein sinnvolles Toleranzmanagement die Funktionssicherheit und hält gleichzeitig die Fertigungskosten effektiv im Rahmen.
4. Oberflächenbeschaffenheit: Kontextspezifisch, designorientiert
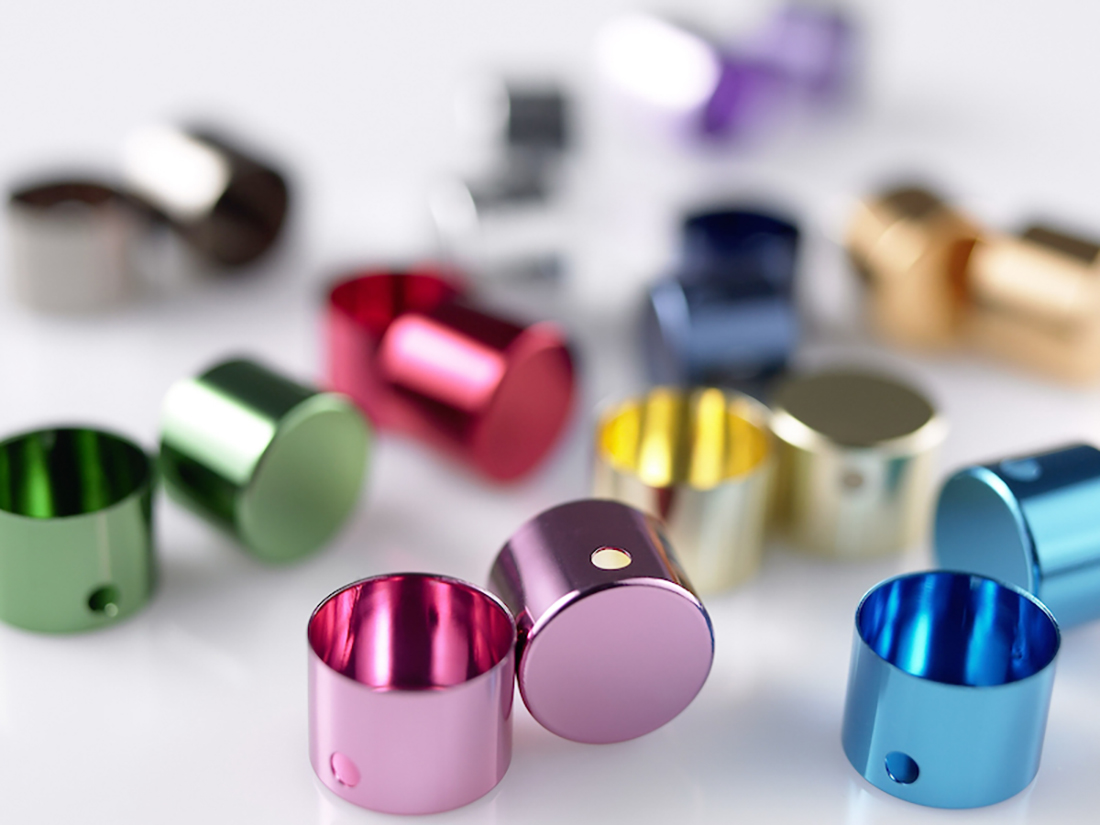
Interne Bauteile, die nicht sichtbar sind, können in der Regel mit einer Standard-Oberflächenbearbeitung versehen werden. Externe, sichtbare Bauteile hingegen erfordern eine hochwertigere Oberflächenbearbeitung, um sowohl die Ästhetik als auch die Verschleißfestigkeit zu verbessern und gleichzeitig Reibungsverluste zu minimieren.
Interne Bauteile, die nicht sichtbar sind, können in der Regel mit einer Standard-Oberflächenbearbeitung versehen werden. Externe, sichtbare Bauteile hingegen erfordern eine hochwertigere Oberflächenbearbeitung, um sowohl die Ästhetik als auch die Verschleißfestigkeit zu verbessern und gleichzeitig Reibungsverluste zu minimieren.
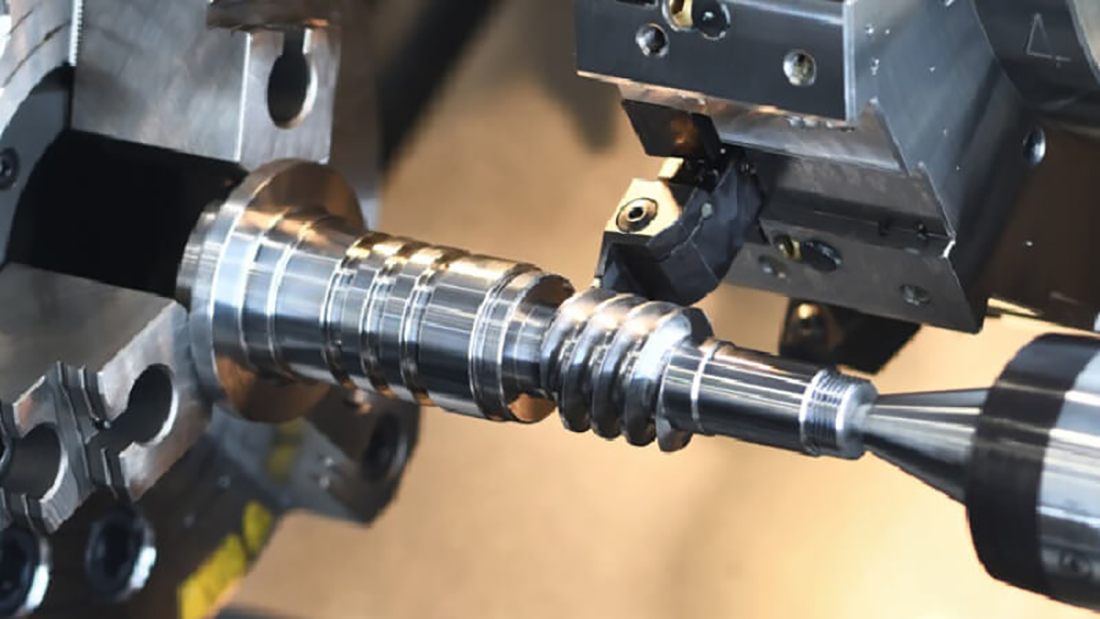
5. Gewinde und Nuten: Verbindungen optimieren, Ästhetik verbessern
Die Gewindebearbeitung gewährleistet zuverlässige mechanische Verbindungen, während die Nutgestaltung für sanfte Oberflächenübergänge sorgt. Durch die geschickte Kombination dieser beiden Elemente lassen sich die Belastbarkeit eines Bauteils sowie die optische und haptische Qualität des Endprodukts deutlich steigern.
Die Gewindebearbeitung gewährleistet zuverlässige mechanische Verbindungen, während die Nutgestaltung für sanfte Oberflächenübergänge sorgt. Durch die geschickte Kombination dieser beiden Elemente lassen sich die Belastbarkeit eines Bauteils sowie die optische und haptische Qualität des Endprodukts deutlich steigern.
6. Wandstärkenauslegung: Leichtbau priorisieren, strukturelle Integrität gewährleisten
Unter strikter Einhaltung der Anforderungen an Festigkeit und Haltbarkeit ist es anzustreben, die Wandstärken so gering wie möglich zu halten. Dieser Ansatz ist nicht nur Voraussetzung für die Gewichtsreduzierung, sondern stellt auch eine grundlegende Strategie zur Kostenoptimierung bei der Bearbeitung von kleinen Drehteilen dar.
Unter strikter Einhaltung der Anforderungen an Festigkeit und Haltbarkeit ist es anzustreben, die Wandstärken so gering wie möglich zu halten. Dieser Ansatz ist nicht nur Voraussetzung für die Gewichtsreduzierung, sondern stellt auch eine grundlegende Strategie zur Kostenoptimierung bei der Bearbeitung von kleinen Drehteilen dar.