









Um bei der Bearbeitung von Edelstahl 316L eine gleichmäßige Oberflächengüte und enge Toleranzen zu erzielen, sind spezifische Schnittparameter, Werkzeuggeometrie und Bearbeitungsstrategien erforderlich. Dieser Leitfaden liefert die technischen Daten, die CNC-Programmierer und Zerspanungsmechaniker benötigen, um korrosionsbeständige Wellen effizient zu bearbeiten.
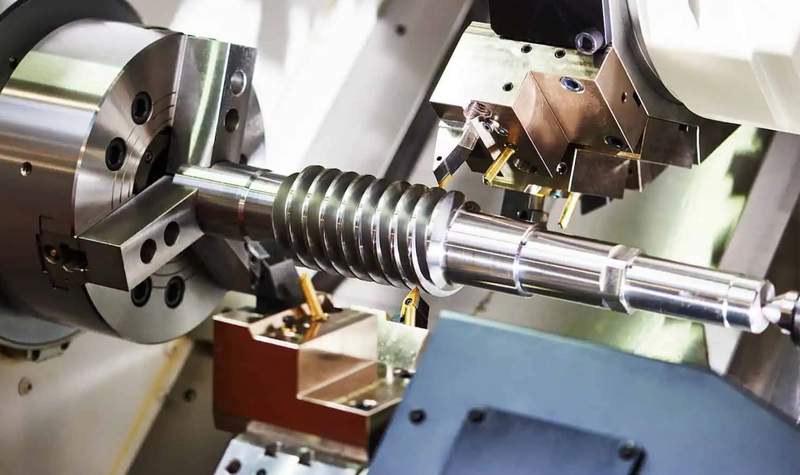 Präzisions-CNC-Drehbearbeitung bei FRIMA – Bearbeitung korrosionsbeständiger Edelstahlbauteile mit engen Toleranzen
Austenitischer Edelstahl 316L ist das bevorzugte Material für Wellen, Bolzen und rotierende Bauteile, die in der chemischen Industrie, der Schifffahrt, der Lebensmittelverarbeitung und im medizinischen Bereich korrosionsbeständig sein müssen. Seine hervorragende Umformbarkeit und Schweißbarkeit machen ihn ideal für komplexe Geometrien. Allerdings zählt 316L auch zu den anspruchsvolleren Werkstoffen in der Zerspanung. Seine geringe Wärmeleitfähigkeit führt zu Wärmestau in der Schnittzone, die Kaltverfestigung beschleunigt den Werkzeugverschleiß, und lange, faserige Späne erschweren den Abtransport.
Das erfolgreiche CNC-Drehen von 316L erfordert ein systematisches Vorgehen bei der Auswahl von Schnittparametern, Werkzeugen und Prozessgestaltung. Dieser Leitfaden bietet den technischen Rahmen dafür. CNC-Drehdienstleistungen verlassen sich darauf, dass sie gleichbleibende Qualität bei Wellenkomponenten aus Edelstahl liefern.
TL;DR
- Edelstahl 316L erfordert aufgrund seiner schlechten Wärmeleitfähigkeit und Kaltverfestigung niedrigere Schnittgeschwindigkeiten (120-180 m/min) als Kohlenstoffstahl.
- Verwenden Sie Wendeschneidplatten mit positiver Spangeometrie und scharfen Schneidkanten, um die Schnittkräfte zu reduzieren und die Kaltverfestigung zu minimieren.
- Um Reibung zu vermeiden, die zu Oberflächenhärtung führt und den Werkzeugverschleiß beschleunigt, sollten gleichmäßige Vorschubgeschwindigkeiten (0,10-0,25 mm/Umdrehung) eingehalten werden.
- Die Kühlmittelzufuhr ist entscheidend: Hochdruckkühlung durch die Spindel verhindert erneutes Zerkleinern der Späne und kontrolliert thermische Schäden.
- Werkzeuggeometrie, Beschichtung und Sortenwahl sind genauso wichtig wie Schnittgeschwindigkeit und Vorschub.
Materialeigenschaften von 316L verstehen
316L ist eine kohlenstoffarme Variante des austenitischen Edelstahls 316 mit einem maximalen Kohlenstoffgehalt von 0,03 %. Das „L“ steht für den niedrigen Kohlenstoffgehalt, der die Beständigkeit gegen Sensibilisierung (interkristalline Korrosion) nach dem Schweißen verbessert. Gemäß ISO 683-17 enthält 316L ca. 16–18 % Chrom, 10–14 % Nickel und 2–3 % Molybdän. Diese Zusammensetzung bietet eine ausgezeichnete Korrosionsbeständigkeit in chloridhaltigen Umgebungen, stellt jedoch besondere Herausforderungen an die Bearbeitung.
Wichtige Materialeigenschaften, die die Bearbeitbarkeit beeinflussen:
- Wärmeleitfähigkeit: Etwa 16 W/mK bei 100 °C, im Vergleich zu 50 W/mK bei Kohlenstoffstahl. Die beim Schneiden entstehende Wärme konzentriert sich an der Werkzeug-Span-Kontaktfläche, anstatt sich im Werkstück zu verteilen.
- Arbeitsverfestigungsrate: 316L verfestigt sich schnell durch Kaltverfestigung, wenn das Schneidwerkzeug reibt statt schert. Sobald sich eine gehärtete Schicht gebildet hat, wirken bei nachfolgenden Schnitten deutlich höhere Schnittkräfte und ein beschleunigter Werkzeugverschleiß ein.
- Gummiartige Chipbildung: Das austenitische Mikrogefüge erzeugt lange, faserige, anhaftende Späne, die sich um Werkstück und Werkzeug wickeln und dadurch Sicherheitsrisiken und Oberflächenschäden verursachen.
- Elastische Rückstellung: 316L besitzt einen relativ niedrigen Elastizitätsmodul (193 GPa), wodurch das Material nach dem Durchgang des Schneidwerkzeugs zurückfedert. Dies beeinträchtigt die Maßgenauigkeit dünnwandiger Wellen und großer Überhänge.
Empfohlene Schnittparameter für das Drehen von 316L
Die folgenden Tabellen enthalten Ausgangsparameter für das Drehen von Wellen aus Edelstahl 316L. Diese Werte setzen eine starre Werkstückaufspannung, ausreichende Kühlmittelzufuhr und moderne beschichtete Hartmetallwerkzeuge voraus. Passen Sie die Werte entsprechend der Steifigkeit Ihrer Maschine, der Werkstückgeometrie und dem Zustand Ihrer Werkzeuge an.
Schruppparameter
| Parameter | Hartmetalleinsatz (PVD-beschichtet) | Hartmetalleinsatz (CVD-beschichtet) | Keramikeinsatz (Si3N4) |
|---|---|---|---|
| Schnittgeschwindigkeit (Vc) | 120–150 m/min | 140–180 m/min | 250–400 U/min |
| Vorschubgeschwindigkeit (f) | 0,15–0,25 mm/Umdrehung | 0,15–0,30 mm/Umdrehung | 0,10–0,20 mm/Umdrehung |
| Schnitttiefe (ap) | 1,5–4,0 mm | 2,0–5,0 mm | 0,5–2,0 mm |
| Nasenradius einfügen | 0,8–1,2 mm | 0,8–1,2 mm | 0,4–0,8 mm |
| Neigungswinkel | Positiv (6-12 Grad) | Positiv (6-12 Grad) | Positiv (0-6 Grad) |
Endbearbeitungsparameter
| Parameter | Hartmetalleinsatz (PVD-beschichtet) | Hartmetalleinsatz (CVD-beschichtet) | Keramikeinsatz (Si3N4) |
|---|---|---|---|
| Schnittgeschwindigkeit (Vc) | 150–200 U/min | 180–250 m/min | 300–500 m/min |
| Vorschubgeschwindigkeit (f) | 0,05–0,15 mm/Umdrehung | 0,05–0,15 mm/Umdrehung | 0,05–0,10 mm/Umdrehung |
| Schnitttiefe (ap) | 0,3–1,0 mm | 0,3–1,0 mm | 0,2–0,5 mm |
| Nasenradius einfügen | 0,4–0,8 mm | 0,4–0,8 mm | 0,2–0,4 mm |
| Oberflächengüte (Ra) | 0,8–1,6 Mikrometer | 0,8–1,6 Mikrometer | 0,4–0,8 Mikrometer |
Diese Parameter dienen als Ausgangspunkt. Die Sandvik Coromant-Werkstoffdatenbank bietet zusätzliche Parameterempfehlungen basierend auf spezifischen Wendeschneidplattengeometrien und -sorten. Der Sandvik-Auswahlleitfaden für Dreheinsätze bietet detaillierte Hinweise zur Wahl der richtigen Wendeschneidplattengeometrie für Anwendungen mit Edelstahl.
Werkzeuggeometrieauswahl für 316L
Die Werkzeuggeometrie ist wohl der entscheidendste Faktor für den Erfolg beim Drehen von 316L-Stahl. Eine falsche Geometrie beschleunigt die Kaltverfestigung, erzeugt übermäßige Hitze und führt zu einer schlechten Oberflächengüte, unabhängig davon, wie sorgfältig Schnittgeschwindigkeit und Vorschub optimiert wurden.
Neigungswinkel
Für 316L ist eine positive Spanwinkelgeometrie unerlässlich. Ein positiver Spanwinkel sorgt für einen sauberen Spanabtrag bei geringeren Schnittkräften und reduziert so die Neigung des Materials zu plastischer Verformung vor dem Bruch. Negative Spanwinkelgeometrien, die bei Gusseisen und einigen Kohlenstoffstählen Standard sind, erhöhen die Schnittkräfte und fördern die Kaltverfestigung bei austenitischen Edelstählen. Empfohlene Spanwinkel liegen zwischen 6 und 12 Grad für die Schruppbearbeitung und zwischen 8 und 15 Grad für die Schlichtbearbeitung.
Freiwinkel
Ein Freiwinkel von 6 bis 8 Grad gewährleistet ausreichenden Werkzeug-Werkstück-Abstand, ohne die Schneidkantenfestigkeit zu beeinträchtigen. Ein zu großer Freiwinkel (über 10 Grad) schwächt die Schneidkante und erhöht die Ausbruchgefahr, insbesondere bei unterbrochenen Schnitten oder beim Bearbeiten von durch Kaltverfestigung verfestigten Oberflächenschichten aus vorherigen Bearbeitungsgängen.
Chipbrecher-Design
Die Spankontrolle stellt bei 316L eine ständige Herausforderung dar. Aufgrund der zähflüssigen, faserigen Beschaffenheit des Materials sind Spanbrechergeometrien erforderlich, die speziell für Edelstahl entwickelt wurden. Achten Sie auf Wendeschneidplatten mit folgenden Eigenschaften:
- Schmale, tiefe Spanbrechernuten die den Chip eng einrollen und ein kontrolliertes Brechen ermöglichen.
- Positive Landgeometrie das den Span von der bearbeiteten Oberfläche wegführt.
- Brecherkonstruktionen mit variabler Breite die eine konstante Spankontrolle über einen weiten Bereich von Vorschubgeschwindigkeiten und Schnitttiefen gewährleisten.
Hersteller wie Kennametal bieten speziell entwickelte Spanbrechergeometrien aus Edelstahl an, die diesen Anforderungen gerecht werden.
Nasenradius
Der Radius der Wendeschneidplatte beeinflusst direkt die Oberflächengüte und die Schnittkräfte. Beim Schruppen sorgt ein Radius von 0,8 bis 1,2 mm für gute Festigkeit und Spanabfuhr. Beim Schlichten sollte er auf 0,4 bis 0,8 mm reduziert werden, um die Kontaktlänge zu minimieren und die Bildung von Aufbauschneiden zu verringern. Ein kleinerer Radius ermöglicht zudem höhere Vorschübe bei gleicher theoretischer Oberflächengüte, da der Zusammenhang zwischen Radius, Vorschub und Oberflächenrauheit nichtlinear ist.
Auswahl von Güteklasse und Beschichtung
Die Hartmetallsorte und das Beschichtungssystem bestimmen, wie gut der Wendeschneidplatteneinsatz den thermischen und chemischen Belastungen beim Drehen von 316L standhält. Drei Beschichtungsverfahren sind dabei am weitesten verbreitet:
PVD-Beschichtungen (Physical Vapor Deposition)
PVD-Beschichtungen wie TiAlN, AlCrN und TiSiN werden bei Temperaturen unter 500 °C aufgebracht und erzeugen eine dünne (1–4 µm), glatte Beschichtung, die scharfe Schneidkanten erhält. PVD-beschichtete Wendeschneidplatten sind die bevorzugte Wahl für Schlichtbearbeitungen an 316L, da die scharfe Schneide die Schnittkräfte reduziert und die Kaltverfestigung minimiert. Der Aluminiumgehalt in TiAlN- und AlCrN-Beschichtungen bildet bei hohen Temperaturen eine schützende Aluminiumoxidschicht, die die Werkzeugstandzeit in der thermisch anspruchsvollen Umgebung der Edelstahlbearbeitung verlängert.
CVD-Beschichtungen (Chemische Gasphasenabscheidung)
CVD-Beschichtungen (TiCN-Al₂O₃-TiN-Mehrschicht) sind dicker (8–20 µm) und bieten eine überlegene Verschleißfestigkeit bei Schruppbearbeitungen. Die dickere Beschichtung absorbiert mehr Wärme und widersteht dem abrasiven Verschleiß durch die in 316L vorhandenen harten Einschlüsse. Allerdings erfordern CVD-Beschichtungen eine geschliffene Schneidkantenpräparation, die die Schnittkräfte erhöht und sie daher weniger geeignet für die Schlichtbearbeitung oder Dünnwandanwendungen macht.
Unbeschichtetes Hartmetall
Unbeschichtete Hartmetallsorten mit hohem Kobaltgehalt (10–12 %) bieten eine ausgezeichnete Zähigkeit für unterbrochene Schnitte und instabile Aufspannungen. Sie bieten zwar nicht den thermischen Schutz beschichteter Sorten, ermöglichen aber die schärfste Schneidkante. Unbeschichtetes Hartmetall eignet sich für Prototypen, Kleinserien oder Anwendungen, bei denen die Haftung der Beschichtung aufgrund von Temperaturschwankungen unzuverlässig ist.
Kühlmittelstrategie für das Drehen von 316L
Beim Drehen von Edelstahl 316L ist die Kühlmittelzufuhr unerlässlich. Aufgrund der geringen Wärmeleitfähigkeit des Materials können die Temperaturen an der Werkzeug-Span-Kontaktfläche ohne effektive Kühlung innerhalb von Sekunden 800 °C überschreiten, wodurch sowohl die Beschichtung als auch das Hartmetallsubstrat rasch beschädigt werden.
Hochdruck-Kühlmittelzufuhr durch die Spindel
Die Kühlmittelzufuhr durch die Spindel mit 70–100 bar (1000–1500 psi) gilt als Goldstandard beim Drehen von 316L. Der Hochdruckstrahl dringt in die Span-Werkzeug-Kontaktzone ein, bricht die Späne mechanisch und reduziert die thermische Belastung der Schneidkante. unsere CNC-Drehkapazität, Kühlsysteme, die durch die Spindel laufen, gehören bei allen Langdreh- und Mehrachsen-Drehzentren zur Standardausstattung.
Kühlmittelkonzentration und -art
Wasserlösliche Kühlmittel (Emulsionen) mit einer Konzentration von 8–12 % bieten das beste Verhältnis von Kühlleistung und Schmierfähigkeit für 316L. Höhere Konzentrationen verbessern die Schmierfähigkeit, verringern jedoch die Kühlleistung. Bei Bearbeitungsprozessen, bei denen die Oberflächengüte entscheidend ist, empfiehlt sich die Minimalmengenschmierung (MMS) mit reinem Öl, um Thermoschocks zu reduzieren und die Oberflächenqualität zu verbessern.
Kühlmittelfiltration
Bei der Bearbeitung von Edelstahl entstehen feine, abrasive Partikel, die den Pumpenverschleiß beschleunigen und Kühlmitteldüsen verstopfen. Eine Filtration bis 25 Mikrometer oder feiner wird empfohlen. Regelmäßige Kühlmittelwartung (pH-Wert-Überwachung, Konzentrationskontrolle, Bakterienkontrolle) verhindert Korrosion an Werkstück und Werkzeugmaschine.
Werkstückspannung und Einrichtungsüberlegungen
316L-Wellen erfordern eine sorgfältige Werkstückspannung, um Durchbiegungen und Vibrationen zu vermeiden, die die Oberflächengüte und Maßgenauigkeit beeinträchtigen.
Chuck-Auswahl
Für Rundmaterial bietet ein Dreibacken-Spiralfutter mit gehärteten Backen ausreichend Halt für die meisten Drehbearbeitungen. Bei dünnwandigen Rohren oder filigranen Wellenmerkmalen verteilen Spannzangenfutter die Spannkraft gleichmäßiger und reduzieren die Werkstückverformung. Bei der Bearbeitung langer Wellen (Länge/Durchmesser > 4:1) stützt ein Reitstock mit mitlaufender Spitze das freie Wellenende und verhindert ein Durchbiegen.
Überhangmanagement
Um Vibrationen zu reduzieren, sollte der Werkstücküberstand über das Spannfutter oder die Spannzange minimiert werden. Als Faustregel gilt: Bei freitragenden Aufspannungen sollte der Überstand das Dreifache des Werkstückdurchmessers nicht überschreiten. Bei längeren Wellen empfiehlt sich der Einsatz von Lünetten oder Mitlaufauflagen zur Zwischenabstützung. Aufgrund der elastischen Rückstelleigenschaften von 316L ist die Einhaltung der Überstandsbegrenzung besonders wichtig, um Toleranzen an weit vom Spannfutter entfernten Stellen zu gewährleisten.
Erreichen der angestrebten Oberflächengüte bei 316L
Die Anforderungen an die Oberflächengüte korrosionsbeständiger Wellen liegen typischerweise zwischen Ra 0,8 und 3,2 Mikrometer, abhängig von den Dichtungs-, Lager- oder ästhetischen Anforderungen der Anwendung.
Faktoren, die die Oberflächenbeschaffenheit beeinflussen
- Vorschubgeschwindigkeit: Die theoretische Oberflächenrauheit ist proportional zum Quadrat der Vorschubgeschwindigkeit und umgekehrt proportional zum Radius der Werkzeugspitze. Eine Reduzierung des Vorschubs von 0,20 auf 0,10 mm/U bei einem Werkzeugspitzenradius von 0,8 mm verbessert die Oberflächenrauheit Ra von ca. 6,3 auf 1,6 µm.
- Schnittgeschwindigkeit: Höhere Drehzahlen verbessern im Allgemeinen die Oberflächengüte, indem sie die Bildung von Aufbauschneiden reduzieren. Allerdings führt zu hohe Drehzahlen zu thermischen Schäden, die sich als verfärbte, raue Oberfläche äußern.
- Werkzeugzustand: Aufbauschneiden sind die Hauptursache für schlechte Oberflächengüte bei 316L. Sie entstehen, wenn Werkstückmaterial an der Schneidkante haftet, periodisch abbricht und so unebene, rissige Oberflächenstrukturen hinterlässt. Eine ausreichende Schnittgeschwindigkeit und die Verwendung scharfer, beschichteter Wendeschneidplatten minimieren die Aufbauschneidenbildung.
- Vibration: Rattermarken zeigen sich als periodische Oberflächenunregelmäßigkeiten, deren Abstand von der Werkstückdrehzahl und der Eigenfrequenz des Werkzeug-Werkstück-Systems abhängt. Eine erhöhte Steifigkeit (kürzerer Überhang, größerer Werkzeugquerschnitt, festere Werkstückspannung) beseitigt Rattermarken.
Abschlussstrategie
Für Wellen, die eine Oberflächenrauheit (Ra) von 0,8 Mikrometern oder besser erfordern, empfiehlt sich ein zweistufiges Schlichtverfahren. Im ersten Schlichtgang werden 0,2–0,3 mm bei einem Vorschub von 0,10–0,15 mm/U abgetragen, um das Schruppmaterial zu säubern. Im zweiten Durchgang werden 0,05–0,10 mm bei einem Vorschub von 0,05–0,08 mm/U mit einer neuen, scharfen Wendeschneidplatte abgetragen, um die gewünschte Oberflächengüte zu erzielen. Dieses Verfahren vermeidet das Risiko von Abrieb durch einen einzigen, starken Schlichtgang auf kaltverfestigtem Material.
Häufige Fehler und Fehlerbehebung
| Defekt | Wahrscheinliche Ursache | Korrekturmaßnahme |
|---|---|---|
| Aufbaukante (BUE) | Schnittgeschwindigkeit zu gering; Schneidplatte stumpf; unzureichende Kühlung | Drehzahl um 20 % erhöhen; Einsatz austauschen; Kühlmittelfluss prüfen |
| Arbeitshärtung | Vorschub zu gering (Reibung); unzureichende Schnitttiefe; mehrere leichte Schnitte | Erhöhen Sie den Vorschub auf mindestens 0,10 mm/Umdrehung; erhöhen Sie die Schnitttiefe; minimieren Sie die Anzahl der Durchgänge. |
| Schlechte Chipsteuerung | Falscher Spanbrecher; Vorschub zu gering; Drehzahl zu hoch | Verwenden Sie einen für Edelstahl optimierten Spanbrecher; erhöhen Sie den Vorschub; reduzieren Sie die Drehzahl um 15 %. |
| Dimensionsvariation | Elastische Durchbiegung; Wärmeausdehnung; verschlissenes Werkzeug | Überhang verringern; thermische Stabilisierung ermöglichen; Einsatz austauschen |
| Oberflächenverfärbung | Übermäßige Hitze; unzureichende Kühlung; zu hohe Geschwindigkeit | Geschwindigkeit reduzieren; Kühlmitteldruck/-konzentration erhöhen; Kühlmitteldurchfluss prüfen |
| Chattermarken | Unzureichende Steifigkeit; Resonanz; verschlissene Spindellager | Überhang verringern; Drehzahl variieren; Spindelzustand prüfen |
Anwendung: Korrosionsbeständige Wellenbearbeitung
Korrosionsbeständige Wellen gehören zu den am häufigsten gedrehten Bauteilen aus 316L. Diese Teile weisen typischerweise enge Durchmessertoleranzen (IT6-IT7), Schulterübergänge mit präzisen Längenabmessungen und Oberflächengüteanforderungen zwischen Ra 0,8 und 1,6 Mikrometer auf. Präzisions-CNC-Drehteile Die Kompetenzen von FRIMA erstrecken sich auch auf diese anspruchsvollen Edelstahlanwendungen. Über 80 CNC-Dreh- und Fräszentren unterstützen sowohl Prototypen- als auch Serienfertigung.
Typische Wellenmerkmale und ihre Bearbeitungsaspekte:
- Lagerzapfen: Erforderlich sind eine Toleranz von IT6 und eine Oberflächenrauheit von Ra 0,8 µm. Verwenden Sie separate Schlichtgänge mit neuen Wendeschneidplatten und überprüfen Sie die Maße mit kalibrierten Mikrometern.
- Dichtflächen: Erfordert eine Oberflächenrauheit von Ra 0,4–0,8 µm ohne umlaufende Bearbeitungsspuren. Bei Bedarf nach dem Drehen mit feinem Schleifband polieren.
- Thread-Funktionen: 316L verfestigt sich beim Gewindeschneiden stark. Verwenden Sie Gewindeschneidplatten mit vollem Profil und achten Sie auf eine gleichmäßige Schnitttiefe pro Durchgang (0,05–0,10 mm an der Flanke).
- Keilnuten und Flächen: Fräsen oder Drahterodieren nach dem Drehen. Unterbrochene Schnitte beim Drehen bergen die Gefahr von Ausbrüchen am Wendeschneidplatteneinsatz und der Entstehung von Spannungskonzentrationen.
Zusammenfassung
Für erfolgreiches Drehen von Edelstahl 316L sind Schnittgeschwindigkeiten von 120–200 m/min, Wendeschneidplatten mit positiver Spangeometrie und für Edelstahl optimierten Spanbrechern, Hochdruck-Durchlaufkühlung und eine starre Werkstückspannung erforderlich. Reibung sollte durch Einhaltung minimaler Vorschübe vermieden werden. Für Oberflächen unter Ra 1,6 µm empfiehlt sich die zweistufige Schlichtbearbeitung. Werkzeuggeometrie und Werkstoffauswahl sind ebenso wichtig wie Schnittgeschwindigkeit und Vorschub.
Häufig gestellte Fragen
Warum ist 316L schwieriger zu bearbeiten als Edelstahl 304?
Der Molybdängehalt in 316L (2–3 %) erhöht die Festigkeit und Härte im Vergleich zu 304, das kein Molybdän enthält. Diese höhere Festigkeit führt zu mehr Schnittwärme und beschleunigt den Werkzeugverschleiß. Darüber hinaus fördert das Molybdän ein stärkeres Kaltverfestigungsverhalten, weshalb es entscheidend ist, ausreichende Vorschubgeschwindigkeiten einzuhalten und Reibung zu vermeiden.
Kann ich die gleichen Schnittparameter für 316L und 316 verwenden?
Ja, die Bearbeitungsparameter für 316 und 316L sind im Wesentlichen identisch. Der einzige Unterschied liegt im Kohlenstoffgehalt (max. 0,08 % bei 316 gegenüber max. 0,03 % bei 316L), der die Bearbeitbarkeit nur minimal beeinflusst. Der niedrigere Kohlenstoffgehalt von 316L führt aufgrund der reduzierten Karbidbildung sogar zu einer leichten Verbesserung der Bearbeitbarkeit. Dieser Effekt ist jedoch geringfügig und erfordert keine Anpassung der Parameter.
Welche Oberflächengüte kann ich bei 316L durch CNC-Drehen erzielen?
Mit der richtigen Werkzeugauswahl, scharfen Wendeschneidplatten und optimierten Parametern lassen sich beim CNC-Drehen von 316L Oberflächenrauheiten von Ra 0,4–0,8 µm erzielen. Für Oberflächenrauheiten unter Ra 0,4 µm sind in der Regel Nachbearbeitungen wie Schleifen, Honen oder Polieren erforderlich. Die erreichbare Oberflächengüte hängt maßgeblich von der Maschinensteifigkeit, dem Werkzeugzustand und der Kühlmittelzufuhr ab.
Wie kann ich Kaltverfestigung beim Drehen von 316L-Stahl verhindern?
Entscheidend ist, Reibung zu vermeiden. Halten Sie einen Mindestvorschub von 0,10 mm/U und eine Mindestschnitttiefe von 0,3 mm ein, um sicherzustellen, dass das Werkzeug das Material abschneidet und nicht verformt. Verwenden Sie scharfe Wendeschneidplatten mit positivem Spanwinkel und achten Sie auf eine scharfe Schneidkante. Führen Sie nicht mehrere leichte Schlichtdurchgänge auf derselben Oberfläche durch; verwenden Sie stattdessen einen einzigen, ausreichenden Durchgang, der genügend Material abträgt, um unter die gehärtete Schicht vorheriger Bearbeitungen zu gelangen.
Welcher Kühlmitteldruck wird für das Drechseln von 316L-Rohren empfohlen?
Für optimale Spanbrechung und Wärmeableitung wird eine Hochdruck-Spindelkühlung mit 70–100 bar (1000–1500 psi) empfohlen. Standard-Flutkühlung mit 5–10 bar ist für das Schruppen geeignet, jedoch weniger effektiv bei der Spankontrolle und der Vermeidung von Aufbauschneiden beim Schlichten. Bei Langdrehautomaten ist Hochdruckkühlung aufgrund der geringen Führungsbuchsenspiele und der langen, dünnen Werkstückgeometrien besonders wichtig.
Soll ich für das Drehen von 316L Keramik- oder Hartmetall-Wendeschneidplatten verwenden?
Hartmetall-Wendeschneidplatten (PVD- oder CVD-beschichtet) sind die Standardwahl für die meisten Drehbearbeitungen von 316L. Keramik-Wendeschneidplatten (Siliziumnitrid) ermöglichen deutlich höhere Schnittgeschwindigkeiten (250–500 m/min), sind jedoch auf kontinuierliche Schnitte mit stabilen Aufspannungen beschränkt. Keramik ist kostengünstig für die Serienfertigung einfacher Wellengeometrien, jedoch zu spröde für unterbrochene Schnitte, dünne Wände oder instabile Aufspannungen. Für die meisten Lohnfertiger und Auftragsfertiger bieten beschichtete Hartmetall-Wendeschneidplatten das beste Verhältnis von Leistung und Vielseitigkeit.