Wichtigste Erkenntnisse
- Messing 360 und C36000Sie beziehen sich auf die gleiche Basislegierung – 61,5 % Kupfer, 35,5 % Zink, 3 % Blei – aber C36000 ist die präzise UNS-Bezeichnung, die eine exakte Zusammensetzung garantiert.
- C36000 hat einBearbeitbarkeitsbewertung von 100 %auf dem AISI-Index – dem Referenzwert für alle Metalle und dem höchsten unter den gängigen Messingsorten.
- Der 3%ige Bleigehalt wirkt alsEingebauter Spanbrecher und SchmiermittelDies ermöglicht hohe Spindeldrehzahlen, aggressive Vorschübe und eine Oberflächengüte von Ra 0,8 bis 1,6.
- Die Verwendung von Messingsorten mit niedrigerem Bleigehalt (C34500, C35300) verringert die Bearbeitbarkeit um 10 bis 15 %.die Zykluszeit und die Werkzeugkosten direkt erhöhenDie
- Bei der Massenproduktion immerC36000 durch UNS-Bezeichnung spezifizieren— nicht nur „Brass 360“ — um gleichbleibende Materialeigenschaften über alle Chargen hinweg zu gewährleisten.
- UnserCNC-DrehmaterialoptionenFRIMA bietet Messing C36000 standardmäßig für Automatenbearbeitungsanwendungen an.
Wir produzieren seit ...CNC-gedrehte MessingteileSeit über 15 Jahren arbeiten wir in unserem FRIMA-Werk in Ningbo. Unser Team aus Ingenieuren und Zerspanungsmechanikern bearbeitet monatlich Tausende von Messingkomponenten und hat dabei festgestellt, dass die vom Kunden in der Zeichnung angegebene Legierungsspezifikation unsere Prozessparameter, die Werkzeugauswahl und die Qualität der Ergebnisse direkt bestimmt.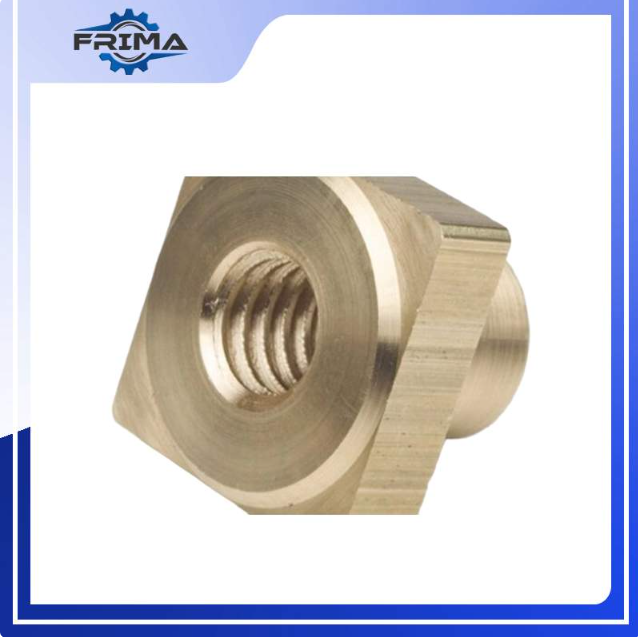
Warum die Legierungsgüte beim CNC-Drehen wichtig ist
Wenn unsere Dreherei eine Zeichnung erhält, in der „Messing 360“ gefordert wird, erscheint uns die Spezifikation zunächst unkompliziert – wir bestellen Messingstangenmaterial mit der Bezeichnung 360 und beginnen mit dem Schneiden.Doch die Diskrepanz zwischen Handelsnamen, Spezifikation und präziser Legierungsbezeichnung kann den Unterschied ausmachen zwischen einem Teil, das wir freigeben, einem, das den Spezifikationen entspricht, und einem, das die Prüfung nicht besteht.Beim Hochgeschwindigkeitsdrehen, wo die Spindeldrehzahlen 3.000 U/min überschreiten und die Zykluszeiten in Sekunden gemessen werden, beeinflussen bereits kleine Abweichungen in der Legierungszusammensetzung die Spanbildung, den Werkzeugverschleiß und die Oberflächengüte.
In unseren über 15 Jahren Erfahrung in der CNC-Bearbeitung haben wir Projekte erlebt, bei denen Materialsubstitution – die Bestellung von „Messing 360“ bei einem Lieferanten, der eine ähnliche, aber nicht identische Güteklasse lieferte – zu Oberflächenfehlern, verkürzter Werkzeugstandzeit und Maßabweichungen führte.Dieser Artikel erklärt den technischen Unterschied zwischen Brass 360 (der Handelsname) und C36000 (die UNS-Bezeichnung) und warum die Angabe der genauen Güteklasse für Ihre Hochgeschwindigkeitsdrehbearbeitungen wichtig ist.
Die CNC-gedrehten Messingteile von FRIMA werden aus geprüftem Automatenmessing C36000 hergestellt, um eine gleichbleibende Bearbeitbarkeit und Oberflächengüte zu gewährleisten.
Wir beziehen Messingstangen von zertifizierten Werken und gewährleisten die vollständige Rückverfolgbarkeit vom Rohmaterial bis zum fertigen Bauteil. Unsere Erfahrung mit verschiedenen Messingsorten ermöglicht uns den direkten Vergleich der Leistungsfähigkeit der einzelnen Sorten bei hohen Geschwindigkeiten.CNC-Drehen— Daten, die wir verwenden, um unsere Schnittparameter für jedes von unseren Kunden spezifizierte Material zu optimieren.
Brass 360: Der Handelsname
Brass 360 ist eine gängige Handelsbezeichnung, die von Metalllieferanten, Händlern und Maschinenbaubetrieben für Automatenmessing verwendet wird.Die Bezeichnung „360“ stammt aus dem älteren SAE-Nummerierungssystem (Society of Automotive Engineers), wo SAE 360 eine spezielle Automatenmessing-Zusammensetzung kennzeichnete.Wenn jemand „Brass 360“ sagt, meint er in der Regel eine Messinglegierung mit etwa 61,5 Prozent Kupfer, 35,5 Prozent Zink und 3 Prozent Blei.
Das Problem mit dem Handelsnamen ist, dass er nicht die Präzision einer formalen Spezifikation aufweist.Zwei Lieferanten können beide "Brass 360" verkaufen und dabei leicht unterschiedliche Zusammensetzungen liefern – einer könnte beispielsweise 2,5 Prozent Blei anstelle von 3 Prozent enthalten, oder der Kupfergehalt könnte um ein halbes Prozent variieren.Diese Abweichungen liegen innerhalb der Toleranz des Markennamens, jedoch außerhalb der Toleranz der von unserem Einkauf geforderten UNS-Spezifikation. Bei den meisten allgemeinen Bearbeitungsvorgängen ist der Unterschied nicht sichtbar. Beim Hochgeschwindigkeits-CNC-Drehen, wo jeder Parameter optimiert wird, macht sich der Unterschied in der Werkzeugstandzeit und der Oberflächenqualität bemerkbar.
C36000: Der UNS-Standard
C36000 ist die UNS-Bezeichnung (Unified Numbering System) für Automatenmessing.Anders als der Handelsname „Brass 360“ definiert die UNS-Bezeichnung C36000 präzise Grenzwerte für die chemische Zusammensetzung, die jede zertifizierte Schmelze erfüllen muss.Die UNS-Spezifikation für C36000 erfordert:
- Kupfer:60,0 bis 63,0 Prozent
- Zink:Rest (ungefähr 35,5 Prozent)
- Führen:2,5 bis 3,7 Prozent
- Eisen:maximal 0,35 Prozent
Bei der Bestellung von Messingstangenmaterial der Legierung C36000 stellt der Lieferant ein Zertifikat aus, das von unserem QC-Team geprüft wird (auch Materialprüfbericht genannt) und die tatsächliche chemische Zusammensetzung dieser spezifischen Schmelze auflistet.Bei der Wareneingangskontrolle von FRIMA wird jede Messingstange anhand des Werkszeugnisses überprüft, bevor sie in unseren Produktionsbestand gelangt.Dieser Überprüfungsschritt deckt die seltenen, aber realen Fälle auf, in denen ein Lieferant eine andere Güteklasse verwendet – eine Praxis, die häufiger vorkommt, als den meisten Käufern bewusst ist.
Käuferwarnung: Bei der Bestellung von Messing für CNC-Dreharbeiten geben Sie bitte immer „C36000 gemäß UNS“ in Ihrer Bestellung an, nicht nur „Messing 360“. Die UNS-Bezeichnung gibt Ihnen die rechtliche Grundlage, Material abzulehnen, das nicht der Spezifikation entspricht. Ein Handelsname allein reicht dafür nicht aus.
Wir verwenden den AISI-Bearbeitbarkeitsindex, auf den sich unsere Ingenieure beziehen, als Referenzwert bei der Bewertung neuer Messingdrehprojekte. Unsere Ingenieure vergleichen die angegebene Legierungssorte mit C36000, um Werkzeugstandzeit, Zykluszeit und Oberflächengüte abzuschätzen, bevor wir ein Produktionsangebot erstellen. Diese Vergleichsdaten stammen aus unseren eigenen Produktionsaufzeichnungen von Millionen gedrehter Messingteile.
Bearbeitbarkeitsbewertung: Warum 100 % der Maßstab ist
Der AISI-Bearbeitbarkeitsindex verwendet Messing C36000 als Referenzmaterial – bewertet mit 100 Prozent.Das bedeutet, dass die Bearbeitbarkeit aller anderen Metalle im Verhältnis zu C36000 gemessen wird. Eine Bewertung von 80 Prozent bedeutet, dass das Material unter vergleichbaren Bedingungen 20 Prozent schwieriger zu bearbeiten ist als C36000.Die Bewertung berücksichtigt Werkzeugstandzeit, Oberflächengüte und Spankontrolle unter standardisierten Testbedingungen.
Der Grund dafür, dass C36000 die 100-Prozent-Marke erreicht, ist sein Bleigehalt von 3 Prozent.Blei hat einen Schmelzpunkt von 327°C, der deutlich unter den Temperaturen liegt, die beim Hochgeschwindigkeitsdrehen an der Schnittfläche entstehen.Die Bleipartikel in der Messingmatrix schmelzen an der Schneidkante unserer Werkzeuge und bilden einen dünnen Schmierfilm. Dieser reduziert die Reibung, senkt die Schnittkräfte und verhindert die Bildung von Aufbauschneiden am Werkzeug. Daher erzeugt C36000 kurze, gebrochene Späne und eine exzellente Oberflächengüte bei Spindeldrehzahlen, die bei härteren Werkstoffen Werkzeuge zerstören würden.
| Material | Bearbeitbarkeitsbewertung | Typische Oberflächenbeschaffenheit | Relative Werkzeuglebensdauer |
| C36000 Messing | 100% | Ra 0,8 bis 1,6 μm | Basislinie (längste) |
| C35300 Messing | ~85% | Ra 1,6 bis 3,2 μm | 15 % kürzer |
| C26000 Patronenmessing | ~70% | Ra 1,6 bis 6,3 μm | 30 % kürzer |
| Edelstahl 304 | ~45% | Ra 1,6 bis 6,3 μm | 60 % kürzer |
| Aluminium 6061 | ~270% | Ra 0,8 bis 3,2 μm | Vergleichbar |
Unser Qualitätslabor misst die Oberflächengüte bei jedem Produktionslauf mit nach internationalen Standards kalibrierten Profilometern. Wir erfassen die Ra-Werte verschiedener Messingsorten, um unser Prozesswissen zu erweitern und Kunden bei der Materialauswahl zu beraten, sofern deren Zeichnungen Flexibilität bei der Legierungswahl zulassen.
Unterschiede in der Oberflächenbeschaffenheit je nach Legierungsgüte
Die Oberflächenbeschaffenheit ist der Qualitätsparameter, bei dem die Unterschiede zwischen Legierungen am deutlichsten sichtbar werden.C36000-Messing erzielt auf CNC-Drehmaschinen mit Standard-Hartmetallwerkzeugen (unbeschichtet) konstant Oberflächenrauheiten von Ra 0,8 bis 1,6 Mikrometer.Diese Oberflächengüte wird bei hohen Spindeldrehzahlen erreicht, weil das Blei in der Legierung eine Aufbauschneide verhindert – das mikroskopische Anschweißen von Messing an die Werkzeugspitze, das bei nicht Automatenmessing zu Oberflächenrissen und Rauheit führt.
Wird eine Sorte mit niedrigerem Bleigehalt als von uns spezifiziert verwendet – selbst wenn es sich um eine Sorte handelt, die nach einer ungenauen Lieferantenspezifikation als „Messing 360“ gilt – verschlechtert sich die Oberflächengüte.Unsere Produktionsdaten bei FRIMA zeigen, dass Messing C34500 (2,0 bis 2,8 Prozent Blei) unter den gleichen Schnittparametern wie C36000 typischerweise Oberflächenrauheiten von Ra 1,6 bis 3,2 Mikrometern erzeugt.Bei Teilen, die eine Oberflächenrauheit von Ra 1,6 oder besser erfordern, bedeutet dies, dass unsere Werkstatt langsamer arbeiten, die Vorschubgeschwindigkeit verringern oder auf polierte Wendeschneidplatten umsteigen muss – was alles die Zykluszeit und die Kosten erhöht.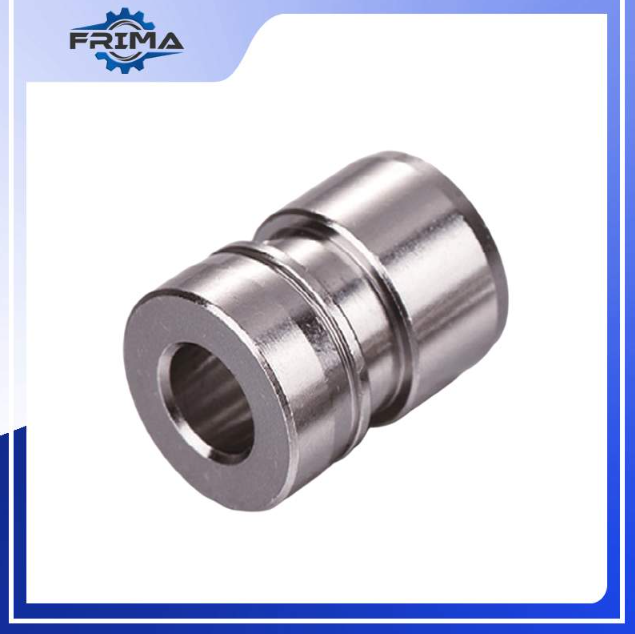
FRIMA CNC-Drehmaschinen sind für die Hochgeschwindigkeitsbearbeitung von Messing mit optimierten Parametern für die Bearbeitung von Automatenmessing der Sorte C36000 konfiguriert.
Wir erfassen die Werkzeugstandzeiten bei all unseren CNC-Drehbearbeitungen, einschließlich Messing, Aluminium, Stahl und Edelstahl. Unsere Datenbank zur Werkzeugstandzeit in Abhängigkeit von der Materialgüte hilft uns, Werkzeugwechselintervalle präzise vorherzusagen und eine gleichbleibende Teilequalität bei Produktionsläufen ab 10.000 Stück zu gewährleisten.
Die Werkzeugstandzeit beim Drehen von Messing ist deutlich länger als bei der Bearbeitung von Stahl oder Edelstahl, da Messing weich ist und der Bleigehalt für Schmierung sorgt.Bei Verwendung von Messing der Sorte C36000 hält der von uns eingesetzte Hartmetalleinsatz in der Regel 15.000 bis 25.000 Teile, bevor ein Werkzeugwechsel erforderlich ist, abhängig von der Teilegeometrie und den Toleranzanforderungen.Die lange Werkzeugstandzeit ist einer der Gründe, warum das CNC-Drehen von Messing bei der Massenproduktion kosteneffektiv ist.
Wenn die Legierungsgüte unter das Bearbeitbarkeitsniveau von C36000 sinkt, verringert sich die Werkzeugstandzeit proportional.Bei Messing der Sorte C35300 (ca. 85 % Bearbeitbarkeit) sinkt die Werkzeugstandzeit bei identischen Schnittparametern im Vergleich zu C36000 um 15 bis 20 Prozent.Bei einer Produktionsserie von 100.000 Teilen bedeutet dies 2 bis 4 zusätzliche Werkzeugwechsel pro Schicht, was sowohl die direkten Werkzeugkosten als auch die Maschinenstillstandszeiten erhöht.
Die empfohlenen Schnittparameter für C36000-Messing beim Hochgeschwindigkeitsdrehen sind:
- Spindeldrehzahl:3.000 bis 6.000 U/min (abhängig vom Durchmesser)
- Schnittgeschwindigkeit:150 bis 350 Meter pro Minute
- Vorschubgeschwindigkeit:0,10 bis 0,25 mm pro Umdrehung
- Schnitttiefe:0,5 bis 3,0 mm
- Werkzeuge:Unbeschichtetes Hartmetall mit positivem Spanwinkel und polierter Oberfläche
Wir haben diese Parameter durch umfangreiche Tests auf unseren eigenen CNC-Drehmaschinen mit C36000-Messing entwickelt. Unsere Verfahrenstechniker validierten jeden Parameter anhand von Produktionsergebnissen, um sicherzustellen, dass er die von unseren Kunden erwartete Oberflächengüte und Werkzeugstandzeit liefert.Sollte es sich bei dem gelieferten Material tatsächlich um C34500 oder C35300 handeln – was vorkommen kann, wenn in der Bestellung „Messing 360“ ohne UNS-Bezeichnung angegeben ist –, muss unsere Werkstatt die Produktion möglicherweise um 10 bis 15 Prozent verlangsamen, um die Oberflächenqualität aufrechtzuerhalten.UnserFRIMA-Ausrüstungslisteumfasst CNC-Drehmaschinen, die mit unserer Spindeldrehzahl, unseren Anforderungen an die Messingbearbeitung und der erforderlichen Steifigkeit für die Hochgeschwindigkeits-Messingbearbeitung bei diesen Parametern konfiguriert sind.
In über 15 Jahren Erfahrung in der CNC-Bearbeitung haben wir die Folgen von Legierungssubstitutionen aus erster Hand miterlebt. Kunden, die nach Qualitätsproblemen mit anderen Lieferanten zu uns kommen, führen die Ursache häufig auf Materialinkonsistenzen zurück – beispielsweise Messing, das als C36000 gekennzeichnet war, aber bei unserer Prüfung mit dem Röntgenfluoreszenz-Analysator (RFA) nicht der UNS-Spezifikation entsprach.
Die Risiken des Legierungsaustauschs
Der Legierungsaustausch beim CNC-Drehen von Messing stellt ein reales Risiko dar, das die meisten Käufer erst dann in Betracht ziehen, wenn ein Produktionsproblem auftritt.Das Substitutionsszenario, das unser Team am häufigsten beobachtet, ist, dass ein Lieferant Messing der Güteklasse C34500 oder C35300 anstelle von C36000 liefert, entweder aufgrund von Verwirrung im Lagerbestand oder weil der Lieferant diese Güteklassen als gleichwertig betrachtet.Aus Sicht des Lieferanten handelt es sich bei allen um „Automatenmessing“. Aus der Sicht unserer FRIMA-Dreherei zeigt sich der Unterschied in der Werkzeugstandzeit, der Oberflächengüte und der Zykluszeit.
Zu den Risiken des Legierungsaustauschs gehören:
- Oberflächenfehler— Wenn die Zeichnung, die uns unser Kunde sendet, eine Oberflächenrauheit von Ra 1,6 oder besser vorschreibt und es sich bei dem Material um eine bleiärmere Sorte handelt, kann die Oberflächengüte nach der Bearbeitung die Spezifikation überschreiten, sodass zusätzliche Polier- oder Schleifvorgänge erforderlich sind.
- Werkzeugstandzeitverkürzung— ein Rückgang der Bearbeitbarkeit um 15 Prozent bedeutet 15 Prozent weniger Teile pro Werkzeug, was in der Massenproduktion messbare Mehrkosten pro Teil zur Folge hat.
- Dimensionsdrift— Unterschiedliche Messingsorten weisen leicht unterschiedliche Wärmeausdehnungskoeffizienten und Schnittkräfte auf, was dazu führen kann, dass Teile außerhalb der Toleranz liegen, da sich das Werkzeug anders als erwartet abnutzt.
- Ablehnung durch den Kunden— Wenn die Qualitätsprüfung des Endkunden, die unsere Teile bestehen müssen, die Rückverfolgbarkeit des Materials bis zum Werkszeugnis erfordert, entspricht eine Ersatzlegierung nicht den dokumentierten Spezifikationen, was möglicherweise zu einer vollständigen Ablehnung der Charge führt.
FRIMA-Praxis: Bei FRIMA umfasst unsere Wareneingangsprüfung einen Funkentest und eine Röntgenfluoreszenzanalyse (RFA), um die Zusammensetzung der Messinglegierung zu überprüfen, bevor das Stangenmaterial in unsere Produktion gelangt. Dieser Prüfschritt dauert 30 Sekunden pro Stange und verhindert die kostspieligen Folgen eines Legierungsaustauschs.Unsere vollständige Ausrüstungsliste finden Sie hier.Für nähere Informationen zu unseren Inspektionsmöglichkeiten. 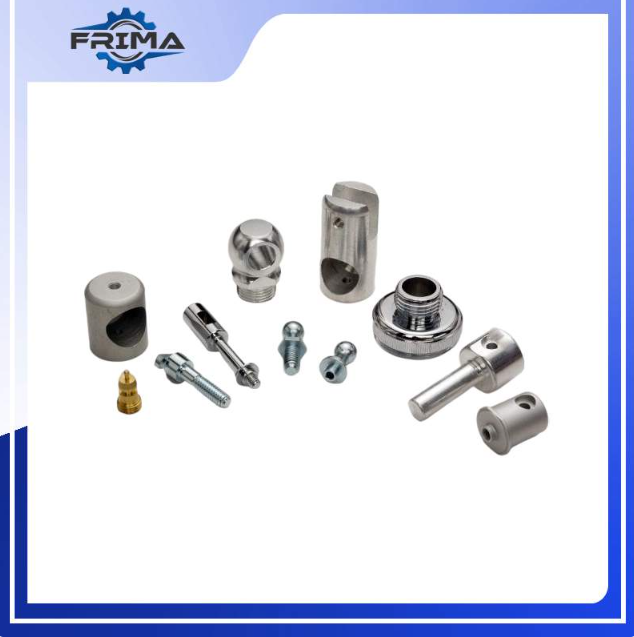
Die präzisionsgedrehten Messingteile von FRIMA werden aus geprüftem C36000-Material hergestellt und sind vollständig bis zum Werkszeugnis rückverfolgbar.
Wir haben unsere Kompetenzen im Bereich Messingdrehen bei FRIMA von Grund auf aufgebaut – angefangen mit einer einzigen CNC-Drehmaschine im Jahr 2009 bis hin zu einer kompletten Produktionslinie mit CNC-Drehzentren. Unsere Investitionen in die richtige Ausrüstung – starre Spindeln, Hochdruck-Kühlsysteme und Präzisionsspannzangen – gewährleisten, dass wir Messing der Sorte C36000 mit den hohen Geschwindigkeiten bearbeiten können, die seine Zerspanbarkeitsklasse ermöglicht.
Wie FRIMA das CNC-Drehen von Messing handhabt
Wir betrachten das CNC-Drehen von Messing als eine unserer Kernkompetenzen in der Fertigung.Unser Team verfügt über mehr als 15 Jahre Erfahrung in der Fertigung kundenspezifischer Maschinenteile und hat bereits Millionen von Messingkomponenten für die Automobil-, Sanitär-, Instrumentierungs- und Industrieanwendungen hergestellt.Unser Verfahren kombiniert Materialprüfung, optimierte Schnittparameter und strenge Qualitätskontrolle, um auch bei Serienfertigungen gleichbleibende Ergebnisse zu erzielen.
Wir gewährleisten die gleichbleibende Legierungsqualität durch die folgenden Schritte bei jedem Messingteil, das wir versenden:
- Wareneingangsprüfung— Wir überprüfen jeden Messingstab anhand des Werkszeugnisses und führen eine Röntgenfluoreszenzanalyse durch, um zu bestätigen, dass die Legierungszusammensetzung der Spezifikation C36000 entspricht.
- Werkzeugauswahl— Wir verwenden unbeschichtete Hartmetall-Wendeschneidplatten mit positiver Spanwinkelgeometrie, die speziell für die Freiformbearbeitungseigenschaften von C36000 ausgewählt wurden.
- Parameteroptimierung— Unsere CNC-Programme sind auf die Bearbeitbarkeitsklasse der C36000 optimiert, wobei Spindeldrehzahlen und Vorschubgeschwindigkeiten durch Produktionsversuche an jeder Teilefamilie kalibriert wurden.
- Prozessbegleitende Inspektion— Unsere CNC-Drehmaschinen arbeiten mit Messtastern zur Maßkontrolle während des Zyklus und einer Nachbearbeitungsprüfung mit einer Koordinatenmessmaschine (KMM) zur Überprüfung kritischer Maße.
- Vollständige Rückverfolgbarkeit— Jede Lieferung enthält eine Dokumentation zur Rückverfolgbarkeit des Materials, die jedes Teil mit der spezifischen Messing-Schmelznummer und dem Werkszeugnis verknüpft.
Wir laden Sie herzlich ein, unser FRIMA-Werk in Ningbo zu besuchen und sich selbst von unserer Messingdreherei zu überzeugen. Benötigt Ihr Projekt CNC-Dreharbeiten aus Messing mit geprüftem C36000-Material? Unser Team bei FRIMA bietet Ihnen eine Komplettlösung – von der Materialbeschaffung bis zur Lieferung der fertigen Teile.Wir entwerfen und fertigen gedrehte Messingkomponenten für die Automobil-, Sanitär- und Instrumentierungsindustrie.Kundenspezifisches CNC-Gelenklagerund andere präzisionsgedrehte Bauteile aus Messing und anderen Werkstoffen.Kontaktieren Sie FRIMAum Ihre Anforderungen an die Messingdreherei zu besprechen.
Wir empfehlen unseren Kunden, C36000 anhand der UNS-Bezeichnung und nicht unter dem Handelsnamen „Brass 360“ anzugeben. Erfahrungsgemäß vermeidet dieser einfache Schritt die Materialinkonsistenzen, die bei der ungenauen Verwendung des Handelsnamens durch Lieferanten auftreten. Wir führen eine Datenbank mit den Materialprüfergebnissen jeder von uns verarbeiteten Messingcharge und stellen diese Daten unseren Kunden zur Verfügung, wenn diese für ihre Qualitätsaudits eine Dokumentation zur Materialrückverfolgbarkeit benötigen.
Häufig gestellte Fragen
Sind Messing 360 und Messing C36000 die gleiche Legierung?
Messing 360 und C36000 bezeichnen dieselbe Grundlegierung – ein Automatenmessing mit ca. 61,5 % Kupfer, 35,5 % Zink und 3 % Blei. Die Bezeichnung ist jedoch wichtig. C36000 ist die UNS-Bezeichnung (Unified Numbering System), die präzise Grenzwerte für die chemische Zusammensetzung festlegt. Messing 360 ist eine gängige Handelsbezeichnung, die üblicherweise C36000 meint, aber von Lieferanten auch für ähnliche Automatenmessingsorten verwendet werden kann. Bestellen Sie bei CNC-Drehmaterial immer C36000, um sicherzustellen, dass Sie die exakt benötigte Legierungszusammensetzung erhalten.
Warum wird C36000 als Automatenmessing bezeichnet?
C36000 wird als Automatenmessing bezeichnet, da der 3-prozentige Bleigehalt während der Bearbeitung als Spanbrecher und internes Schmiermittel wirkt. Die Bleipartikel sind fein in der Messingmatrix verteilt und schmelzen an der Schnittfläche aufgrund der Werkzeugwärme. Dadurch bildet sich ein dünner Schmierfilm zwischen Span und Werkzeug, was die Reibung verringert, die Schnittkräfte reduziert und kurze, gebrochene Späne erzeugt, die sich leicht abführen lassen. Das Ergebnis sind höhere Abtragsraten, längere Werkzeugstandzeiten und eine exzellente Oberflächengüte im Vergleich zu bleihaltigen oder bleifreien Messingsorten mit geringerer Zerspanbarkeit.
Wie hoch ist die Bearbeitbarkeitsklasse von Messing der Sorte C36000?
C36000-Messing erreicht im AISI-Bearbeitbarkeitsindex, dem Referenzmaterial für alle anderen Metalle, einen Wert von 100 Prozent. Damit ist C36000 das am einfachsten zu bearbeitende gängige Metall. Zum Vergleich: Edelstahl 304 weist einen Bearbeitbarkeitswert von ca. 45 Prozent und Aluminium 6061 von ca. 270 Prozent auf. Dank des 100-prozentigen Wertes von C36000 können CNC-Drehereien dieses Messing mit hohen Spindeldrehzahlen, aggressiven Vorschüben und tiefen Schnitten bearbeiten, ohne die bei härteren Werkstoffen üblichen Probleme mit Werkzeugverschleiß und Oberflächenqualität.
Beeinflusst die Legierungssorte die Oberflächengüte beim CNC-Drehen?
Ja, die Legierungssorte beeinflusst die Oberflächengüte direkt. Messing der Sorte C36000 erzielt auf CNC-Drehmaschinen mit Standardwerkzeugen konstant Oberflächenrauheiten im Bereich von Ra 0,8 bis 1,6 Mikrometer. Dies liegt daran, dass das Blei in der Legierung als Schmiermittel wirkt und die Aufbauschneidenbildung am Schneidwerkzeug reduziert. Verwendet man hingegen bleiarmes oder bleifreies Messing (wie z. B. C26000 oder C46400), verschlechtert sich die Oberflächengüte typischerweise auf Ra 3,2 Mikrometer oder höher, da die Spanbildung weniger kontrolliert ist und das Werkzeug mehr Reibung erfährt.
Kann ich Messing 360 durch eine andere Automatenmessingsorte ersetzen?
Sie können andere Automatenmessingsorten verwenden, jedoch verändert jede Alternative das Bearbeitungsverhalten. C36000 (Messing 360) weist die höchste Zerspanbarkeit auf. C34500 hat einen etwas geringeren Bleigehalt und eine Zerspanbarkeit von ca. 90 Prozent. C35300 erreicht ca. 85 Prozent. Jede niedrigere Zerspanbarkeit erfordert niedrigere Spindeldrehzahlen, geringere Vorschübe oder häufigere Werkzeugwechsel. Bei der Serienfertigung, wo die Zykluszeit die Kosten direkt beeinflusst, kann die Verwendung von C36000 anstelle einer anderen Sorte den Durchsatz um 10 bis 20 Prozent steigern.
Welche Werkzeuge eignen sich am besten für das CNC-Drehen von C36000-Messing mit hoher Geschwindigkeit?
Für das Hochgeschwindigkeitsdrehen von C36000-Messing eignen sich unbeschichtete Hartmetall-Wendeschneidplatten mit positivem Spanwinkel und scharfer Schneide am besten. Die scharfe Schneide trennt das weiche Messing sauber und ohne Schmierung, und der positive Spanwinkel reduziert die Schnittkräfte. Polierte Wendeschneidplatten (geschliffen und geläppt auf Hochglanz) verbessern die Oberflächengüte zusätzlich, indem sie die Reibung verringern und das Anhaften von Spänen verhindern. Bei sehr hohen Drehzahlen über 300 Metern pro Minute bieten PKD-Wendeschneidplatten (polykristalliner Diamant) die längste Standzeit, sind aber nur bei der Serienfertigung wirtschaftlich.
Wie handhabt FRIMA die Qualitätskontrolle beim CNC-Drehen von Messing?
Bei FRIMA beginnt unsere Qualitätskontrolle für das CNC-Drehen von Messing mit der Wareneingangsprüfung. Wir prüfen jede Messingstange anhand des Werkszeugnisses, um sicherzustellen, dass die Legierung den Kundenspezifikationen entspricht – typischerweise C36000 für Automatenbearbeitung. Während der Produktion werden auf unseren CNC-Drehmaschinen die Maße während des Bearbeitungsprozesses mittels Messtastern und anschließend mit Koordinatenmessgeräten überprüft. Wir sind nach ISO 9001 und IATF 16949 zertifiziert. Unser Qualitätssystem deckt somit alle Aspekte ab, von der Rückverfolgbarkeit der Materialien bis zur Endkontrolle und der Versanddokumentation.
FK
Frank KannGeneral Manager bei Ningbo FRIMA Industry Co., Ltd.Über 15 Jahre Erfahrung in der kundenspezifischen Fertigung von Bearbeitungsteilen, CNC-Bearbeitung, Sonderanfertigung nach Zeichnung, Fertigung und Projektmanagement. Frank leitet die Entwicklungs- und Produktionsteams von FRIMA und stellt sicher, dass jedes Teil die Qualitätsstandards erfüllt, die unsere Kunden von der Konzeption bis zur Auslieferung erwarten.
Benötigen Sie CNC-Dreharbeiten aus Messing mit geprüftem C36000-Material?FRIMA fertigt präzisionsgedrehte Messingteile aus geprüftem Automatenmessing C36000 mit vollständiger Materialrückverfolgbarkeit. Senden Sie uns Ihre Zeichnungen für ein Angebot mit garantierter Legierungskonstanz.
Kontaktieren Sie FRIMA 










