











CNC-Oberflächengütediagramm: Ra-Werte, Prozessmapping und Kostenauswirkungen (2026)
TL;DR
- Die Oberflächenrauheit (Ra) wird in Mikrometern (µm) oder Mikrozoll (µin) gemessen; ein niedrigerer Ra-Wert bedeutet eine glattere – und in der Regel teurere – Oberfläche.
- Die Grafik für 2026 umfasst einen Bereich von Ra 0,05 µm (Spiegelpolitur) bis Ra 12,5 µm (rau, gegossen) mit 7 Standardbändern, die mit erreichbaren CNC-, Schleif- und Nachbearbeitungsprozessen verknüpft sind.
- Jeder weitere Schritt in der Ra-Band-Ebene ist in der Regel teurer als der vorherige, da er feinere Werkzeuge, langsamere Vorschübe, Nachbearbeitungen oder eine manuelle Nachbearbeitung erfordert.
- CNC-Frässervice Käufer überschätzen häufig den Ra-Wert bei inneren, nicht funktionalen Oberflächen und unterschätzen ihn bei Dichtungs- oder Verschleißflächen.
- FRIMA verbindet jedes Ra-Band mit einem Oberflächenbeschaffenheit Die Fähigkeitsbeschreibung wird anschließend intern validiert. Qualitätskontrolle Profilometermessung vor dem Versand.
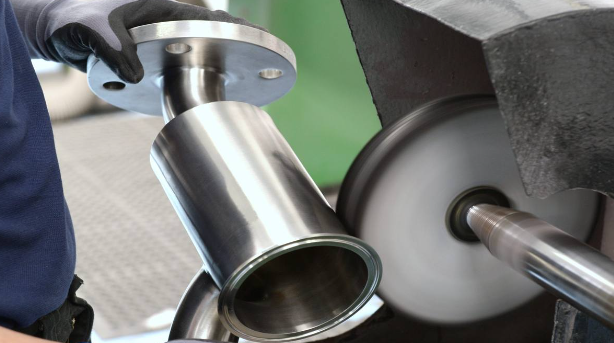
Warum ein Diagramm zur Oberflächengüte von CNC-Maschinen auch 2026 noch relevant ist
Trotz der seit einem Jahrzehnt verfügbaren CAD-integrierten Spezifikationswerkzeuge ist der häufigste Fehler bei CNC-Angebotsanfragen europäischer und nordamerikanischer Einkäufer die falsche Angabe der Oberflächenrauheit (Ra) in der technischen Zeichnung. Ein Einkäufer, der für eine gedrehte Welle „Ra 0,8 µm“ angibt, obwohl die funktionale Anforderung eigentlich „gut genug für eine Presspassung“ lautet, zahlt allein für die Oberflächenbearbeitung 30–60 % zu viel. Ein Einkäufer, der für eine Hydraulikspule „glatt“ angibt und ein Teil mit einer Oberflächenrauheit von 3,2 µm liefert, erhält innerhalb von drei Monaten Reklamationen wegen Leckagen.
Eine CNC-Oberflächenrauheitstabelle dient dazu, eine ansonsten vage Beschreibung quantitativ zu erfassen und diese Kennzahl einem Prozess zuzuordnen, den der Betrieb zu planbaren Kosten umsetzen kann. Dieser Leitfaden erläutert die im FRIMA-Werk verwendete Ra-Tabelle (2026), die Prozesse zur Herstellung der einzelnen Bereiche, die Kostenauswirkungen des Wechsels von einem Bereich zum nächsten und die korrekte Angabe des Ra-Wertes in Ihren Zeichnungen.
Die CNC-Oberflächengütetabelle 2026 im Überblick
Die folgende Tabelle fasst die Normen für Oberflächenbeschaffenheit nach ISO 4287 / ISO 21920 zusammen. CNC-Drehen, CNC-FräsenDurch Schleifen und Nachbearbeitung lassen sich realistische Ergebnisse in der Produktion erzielen. Die Ra-Werte sind in Mikrometern (µm) angegeben; Umrechnungen in Mikrozoll (µin) sind für nordamerikanische Zeichnungen enthalten.
| Ra (µm) | Ra (µin) | N-Klasse | Typischer Prozess | Funktionale Rolle |
|---|---|---|---|---|
| 0,05 | 2 | N1 | Hochglanzpolieren, Läppen | Optische Dichtflächen |
| 0,1 | 4 | N2 | Feinschleifen + Polieren | Hydraulikspulen, Lagersitze |
| 0,2 | 8 | N3 | Präzisionsschleifen | Dichtungsnuten, medizinische Implantate |
| 0,4 | 16 | N4 | Rundschleifen | Wellen unter dynamischen Dichtungen |
| 0,8 | 32 | N5 | Feindrehen / leichtes Schleifen | Lagerzapfen, Hydraulikzylinder |
| 1.6 | 63 | N6 | Standard-Präzisionsdrehen | Allgemeine Maschinenbauteile, Presspassungen |
| 3.2 | 125 | N7 | Standard-CNC-Drehen / Fräsen | Nichtkritische Passflächen |
| 6.3 | 250 | N8 | Grobbearbeitung | Referenzflächen, innere Hohlräume |
| 12,5 | 500 | N9 | Im Gusszustand / im Schmiedezustand | Vorbearbeitungsmaterial |
Diese neun Bereiche sind nicht vollständig – Zwischenwerte (Ra 0,05, 0,1, 0,2, 0,4, 0,8, 1,6, 3,2, 6,3, 12,5) sind die Standard-ISO-Gradstufen und die Werte, auf die die meisten Profilometer und das Personal in der Fertigung kalibriert sind.
Wie jedes Ra-Band einem Herstellungsprozess zugeordnet ist
Bänder N1–N2 (Ra 0,05–0,1 µm): Spiegelpolitur und Läppen
Für diese Band sind Verfahren erforderlich, die über die Standard-CNC-Bearbeitung hinausgehen. Typische Vorgehensweisen:
- Einpunkt-Diamantdrehen auf Messing-, Aluminium- oder Kupferlegierungen für optische Komponenten.
- Runden mit feiner Schleifpaste (Siliciumcarbid oder Diamant) auf gehärtetem Stahl oder Hartmetalleinsätzen.
- Handpolieren mit zunehmend feineren Schleifpapieren (bis zu einer Körnung von 1200 oder 2000), oft an kleinen oder geometrisch komplexen Teilen.
- Elektropolieren als zweiter Arbeitsschritt bei Edelstahl, um die letzten 5–10 µm Oberflächenmaterial zu entfernen und eine passive, gering raue Oberfläche zu erzeugen.
Käufer, die diese Produktkategorie anfragen, müssen mit längeren Zykluszeiten, einem höheren Anteil an manueller Arbeit und einer 100%igen Überprüfung kritischer Merkmale rechnen.
Bänder N3–N4 (Ra 0,2–0,4 µm): Präzisions- und Rundschleifen
Die meisten technischen Oberflächen, die abdichten oder sich gegen eine andere Oberfläche drehen müssen, fallen in diesen Bereich. Mögliche Prozesse:
- Rundschleifen mit Aluminiumoxid- oder CBN-Rädern auf gehärteten Stahlwellen.
- Oberflächenschleifen auf ebenen Flächen, typischerweise bis zu einer Ebenheit von ±0,005 mm.
- Spitzenloses Schleifen für die Durchlaufbearbeitung von zylindrischen Teilen zwischen Schrupp- und Fertigdrehen.
- Hartes Einlenken + leichtes Auslaufen bei Werkstoffen mit einer Härte über HRC 50, bei denen das Schleifen nicht mehr wirtschaftlich ist.
Für medizinische Implantate und Hydraulikventilschieber ist diese Spezifikation Standard. Käufer sollten mit einer Einzelteilprüfung mittels Kontakt- oder optischem Profilometer rechnen.
Band N5 (Ra 0,8 µm): Feindrehen und leichtes Schleifen
Dies ist das Arbeitspferd unter den CNC-Drehereien. Direkt an der Drehmaschine herstellbar mit:
- Scharfe Hartmetalleinsätze mit positiver Rakengeometrie.
- Feine Zuführungsraten (typischerweise 0,05–0,1 mm/Umdrehung).
- Stabile Werkstückspannung (hydraulische oder Schrumpffutter, keine 3-Backen-Futter).
- Leichter zweiter Schleifgang wenn die Bandgröße über alle Chargen hinweg konstant gehalten werden muss.
Die meisten Lagerzapfen, Hydraulikzylinderbohrungen und dynamischen Dichtungsnuten werden in dieser Güteklasse spezifiziert. Der Kostenaufschlag gegenüber N6 (Ra 1,6 µm) beträgt je nach Material und Geometrie typischerweise 20–40 %.
Band N6 (Ra 1,6 µm): Standard-Präzisionsdrehen
Dies ist das gängigste Band in europäischen CNC-Zeichnungen, insbesondere für allgemeine Maschinenbauteile, Komponenten der Automobilzulieferindustrie und Industrieanlagen. Erreichbar mit:
- Standard-CNC-Drehen mit scharfen Einsätzen und moderaten Vorschubgeschwindigkeiten.
- Standard-CNC-Fräsen mit Schaftfräsern in gutem Zustand.
- Keine Nachbearbeitung In den meisten Fällen erforderlich.
Für die meisten nicht abdichtenden, nicht tragenden und nicht kosmetischen Oberflächen ist diese Spezifikation korrekt. Käufer, die „Ra 0,8 µm“ angeben, obwohl das Bauteil lediglich passgenau mit einem angrenzenden Bauteil verbunden werden muss, zahlen in der Regel 30–60 % mehr allein für die Oberflächenbearbeitung.
Band N7 (Ra 3,2 µm): Standard-CNC-Bearbeitung
Dies ist das Standardband für:
- Oberflächen im bearbeiteten Zustand bei den meisten gedrehten und gefrästen Teilen.
- Innere Hohlräume und Referenzflächen, die keinen Kontakt zu anderen Komponenten haben.
- Geschweißte Unterbaugruppen wobei die Schweißnahtvorbereitung und die bearbeitete Oberfläche entfernt oder verdeckt werden.
Mit jeder modernen CNC-Maschine, scharfen Werkzeugen und angemessenen Schnittparametern realisierbar. Keine Nachbearbeitung erforderlich.
Bänder N8–N9 (Ra 6,3–12,5 µm): Schruppbearbeitung und Rohzustand
Diese Kategorien beschreiben Oberflächen, die nicht endbearbeitet wurden oder die absichtlich rau belassen wurden, um nachfolgende Klebe-, Beschichtungs- oder Schweißprozesse zu ermöglichen. Häufige Anwendungsfälle:
- Gegossene oder geschmiedete Oberflächen Das wird später fertig bearbeitet.
- Referenzflächen über Werkzeuge und Vorrichtungen.
- Bindungsflächen für Klebstoffe oder mechanische Verbindungselemente, bei denen die Textur die Haftung verbessert.
Käufer müssen diese Bänder selten explizit angeben; sie beschreiben den Zustand des Lagermaterials im Anlieferungszustand oder den Zustand nach der Bearbeitung vor der Endbearbeitung.
Prozess-zu-Fertig-Abbildung: Was jede CNC-Operation tatsächlich liefert
| Verfahren | Erreichbares Ra-Band | Anmerkungen |
|---|---|---|
| Standard-CNC-Drehen | N6–N7 (Ra 1,6–3,2 µm) | Mit scharfen Einsätzen |
| Feines CNC-Drehen | N5 (Ra 0,8 µm) | Mit Feinvorschub und stabiler Werkstückspannung |
| Hartdrehen (HRC 50+) | N5–N6 (Ra 0,8–1,6 µm) | Ersetzen einiger Schleifanwendungen |
| Standard-CNC-Fräsen | N6–N7 (Ra 1,6–3,2 µm) | Plan- und Schaftfräser in gutem Zustand |
| Fein-CNC-Fräsen | N5 (Ra 0,8 µm) | Langsamerer Vorschub, schärfere Werkzeuge, Vibrationskontrolle |
| Rundschleifen | N3–N4 (Ra 0,2–0,4 µm) | Standard für Wellenbearbeitung |
| Oberflächenschleifen | N3–N4 (Ra 0,2–0,4 µm) | Plane Bezugs- und Dichtflächen |
| Spitzenloses Schleifen | N4 (Ra 0,4 µm) | zylindrische Teile in großen Stückzahlen |
| Runden | N1–N2 (Ra 0,05–0,1 µm) | Endbearbeitung von Dichtungs- oder optischen Oberflächen |
| Kugelstrahlen | N6–N7 (Ra 1,6–3,2 µm) | Kosmetische, matte Oberfläche, entfernt Werkzeugspuren |
| Gleitschleifen / Vibrationsschleifen | N5–N6 (Ra 0,8–1,6 µm) | Entgratet und glättet Kanten leicht |
| Elektropolieren | N4–N5 (Ra 0,2–0,8 µm) | Nur für Edelstahl; passiviert auch |
Eine nützliche Faustregel: Benötigen Sie eine Oberflächenrauheit (Ra) von 0,8 µm oder besser auf einer gedrehten oder gefrästen Oberfläche, sollten Sie entweder einen zusätzlichen Schleif-/Läppschritt oder eine spezielle Hartdreheinrichtung einplanen. Reicht hingegen eine Rauheit (Ra) von 1,6 µm oder besser aus, können Sie die Standard-CNC-Maschine mit scharfen Werkzeugen verwenden.
Die Kostenauswirkungen des Wechsels von einem Ra-Band zum nächsten
Die Kostenauswirkungen werden von Käufern im Gespräch am häufigsten übersehen. Die Kostenkurve verläuft nicht linear – jede Reduzierung der Ra-Bandgröße ist in der Regel teurer als die vorherige. Der Grund dafür ist, dass feinere Oberflächen Folgendes erfordern:
- Schärfere, teurere Werkzeuge (CBN, Diamant oder feineres Schleifmittel).
- Langsamere Vorschubgeschwindigkeiten und Schnittgeschwindigkeitenwodurch die Zykluszeit verlängert wird.
- Stabilere Werkstückspannung, was den Einrichtungsaufwand und die Kosten für die Vorrichtungen pro Teil erhöht.
- Sekundäre Operationen (Schleifen nach dem Drehen, Läppen nach dem Schleifen).
- Inspektionsüberblick, weil feinere Oberflächen eine genauere Messung erfordern und mehr Grenzteile aussortiert werden.
Als grobe, prozessunabhängige Richtlinie:
- Der Schritt von N7 (Ra 3,2 µm) auf N6 (Ra 1,6 µm) verursacht in der Regel nur geringe Mehrkosten, oft unter 10–15 % bei der Oberflächenbearbeitung, da Standard-CNC-Maschinen üblicherweise direkt N6 liefern können.
- Der Wechsel von N6 (Ra 1,6 µm) zu N5 (Ra 0,8 µm) verursacht spürbare Mehrkosten von oft 20–40 %, da sich die Vorschübe verlangsamen und Werkzeugwechsel häufiger werden.
- Der Wechsel von N5 (Ra 0,8 µm) zu N4 (Ra 0,4 µm) erfordert in der Regel einen zweiten Schleifvorgang und verdoppelt annähernd die Kosten für die Oberflächengüte.
- Der Übergang von N4 (Ra 0,4 µm) zu N2 (Ra 0,1 µm) erfordert typischerweise Läppen oder Handpolieren und kann die Kosten für die Oberflächenbearbeitung um ein Vielfaches erhöhen.
Diese Zahlen sind nicht für die Angebotserstellung geeignet, sondern dienen als grobe Richtwerte, die dem Käufer helfen zu entscheiden, ob eine Reduzierung der Oberflächenrauheit (Ra) durch die funktionalen Anforderungen gerechtfertigt ist. Für eine projektspezifische Kostenanalyse fordern Sie bitte eine detaillierte Prozessaufschlüsselung vom Hersteller an und fragen Sie nach den Arbeitsgängen, die die Kosten für die Oberflächenbearbeitung maßgeblich beeinflussen, und nicht nur nach der Gesamtsumme der einzelnen Positionen.
Wie man Ra in einer Zeichnung richtig angibt
Die häufigsten Zeichenfehler auf CNC-bearbeitete Teile Sind:
- Ra ohne Angabe der Messrichtung nennen. Ra ist ein Richtungsparameter; Angaben wie „Ra 0,8 µm“ sollten die Abtastrichtung (senkrecht oder parallel zur Schichtrichtung) und die Grenzwellenlänge (λc) enthalten. Der ISO-Standardwert für λc beträgt 0,8 mm für die meisten bearbeiteten Oberflächen.
- Die gleiche Ra-Wertigkeit für funktionale und nicht-funktionale Oberflächen festlegen. Die Dichtfläche einer Hydraulikspule sollte eine Oberflächenrauheit (Ra) von 0,4 µm aufweisen; die äußere Referenzfläche desselben Bauteils benötigt wahrscheinlich nur eine Oberflächenrauheit von 3,2 µm. Eine einheitliche Angabe der Oberflächenrauheit (Ra) für das gesamte Bauteil ist fast immer falsch.
- Verwechslung von Ra mit Rz oder Ra mit N-Klasse. Ra ist der arithmetische Mittelwert; Rz ist die Rauheitshöhe (Spitze-Tal). N entspricht der ISO-Klasse. Eine Zeichnung mit der Bezeichnung „N5-Oberfläche“ ist als Kurzform für „Ra 0,8 µm“ zulässig, sollte aber überprüft werden, wenn das Bauteil in Regionen exportiert wird, in denen die ISO-Klassenbezeichnung anders gelesen wird.
- Auslassen der Inspektionsmethode. Der mit einem Kontaktprofilometer gemessene Wert „Ra 0,4 µm“ ist nicht identisch mit dem Wert „Ra 0,4 µm“, der mit einem optischen Profilometer an einer kleinen Probenfläche gemessen wurde. Geben Sie für kritische Merkmale das Prüfverfahren, die Probenlänge und die Anzahl der Messungen pro Merkmal an.
Für europäische Zeichnungen liefert ISO 1302 die Standard-Grafiksymbole für die Oberflächenbeschaffenheit. Für nordamerikanische Zeichnungen ist ASME Y14.36M der entsprechende Standard. Beide beziehen sich auf ISO 4287 für das zugrunde liegende Messverfahren.
Wie FRIMA Ra-Bänder mit Leistungsfähigkeit und Inspektion verknüpft
Bei FRIMA, jeder CNC-Frässervice Das Angebot für die Drehbearbeitung enthält standardmäßig eine Angabe zur Oberflächengüte, die mit dem Bearbeitungsprozess verknüpft ist. Wenn ein Käufer einen bestimmten Ra-Bereich anfordert, prüft das Angebotsteam Folgendes:
- Ob der gewünschte Ra-Bereich in einem einzigen CNC-Arbeitsgang erreicht werden kann oder eine Nachbearbeitung erfordert.
- Ob die Geometrie des Bauteils (tiefe Kavitäten, dünne Wände, kleine Radien) den erreichbaren Ra-Wert begrenzt.
- Ob das Material (Edelstahl, Aluminium, gehärteter Werkzeugstahl) spezielle Werkzeuge oder Parameteranpassungen erfordert.
- Ob eine prozessbegleitende Messung erforderlich ist, um den Ra-Bereich über die gesamte Produktionscharge hinweg konsistent zu kontrollieren.
Für Merkmale mit einer Oberflächenrauheit von Ra 0,8 µm oder besser werden die Bauteile mit einem Kontaktprofilometer (typischerweise einem Mitutoyo SJ-210 oder einem gleichwertigen Gerät) bei uns vermessen. Qualitätskontrolle Bei Merkmalen mit einer Rauheit von Ra 1,6 µm oder weniger ist in der Regel ein visueller und taktiler Vergleich mit ISO-Rauheitsvergleichsproben ausreichend.
Der Oberflächenbeschaffenheit Auf unserer Leistungsseite auf unserer Website werden die Standard-Oberflächenbehandlungen beschrieben, die wir als Nachbearbeitung anbieten: Kugelstrahlen, Anodisieren, Pulverbeschichten, Elektropolieren, Verzinken und Passivieren. Diese sind zusammen mit den Ra-Bereichen aufgeführt, in denen sie typischerweise angewendet werden, da die Nachbearbeitung häufig den erreichbaren Ra-Wert der unbearbeiteten Oberfläche verändert.
Gängige Szenarien und das jeweils passende Ra-Band
Anstelle abstrakter Regeln nenne ich hier die Ra-Bänder, die ich für die häufigsten funktionalen Anforderungen angebe:
- Dynamische O-Ring-DichtungsnutRa 0,4–0,8 µm (N4–N5). Die Nutwände müssen ausreichend glatt sein, um das Elastomer nicht zu beschädigen, die Dichtungsarbeit übernimmt jedoch größtenteils der O-Ring selbst.
- Gleitpassung für hydraulische SpuleRa 0,2–0,4 µm (N3–N4). Die Spulenleckage ist der entscheidende Faktor; feiner ist besser, aber Ra 0,4 µm ist bei moderaten Drücken in der Regel ausreichend.
- Presspassung des LagerzapfensRa 0,8 µm (N5). Glatt genug für einen gleichmäßigen Kontakt, aber nicht so glatt, dass die Presspassung unter Last verrutscht.
- Kosmetische AußenflächeRa 1,6 µm (N6). Glatt genug, um durch Lackieren oder Anodisieren Werkzeugspuren zu verdecken, ohne dass diese durchscheinen.
- Interne BezugsflächeRa 3,2 µm (N7). Ausreichend für die Positionierung an einer anderen Fläche; keine weiteren funktionalen Anforderungen außer Ebenheit und Rechtwinkligkeit.
- SchweißnahtvorbereitungsflächeRa 6,3–12,5 µm (N8–N9). Die raue Textur fördert die Benetzung des Grundwerkstoffs durch das Schmelzbad.
- KlebeflächeRa 1,6–3,2 µm (N6–N7). Sorgt für eine mechanische Verankerung des Klebstoffs, ohne dabei so rau zu sein, dass die Dicke der Klebefuge ungleichmäßig wird.
Diese Bereiche stellen Ausgangspunkte dar, keine festen Regeln. Die korrekte Spezifikation hängt vom gesamten Funktionskontext ab – Last, Geschwindigkeit, Fluidverträglichkeit, erwartete Lebensdauer und Anforderungen an die nachgelagerte Inspektion.
Was wir Käufern sagen, die sich nicht sicher sind, welchen Ra-Wert sie angeben sollen
Wenn eine Zeichnung mit der Angabe „glatte Oberfläche“ oder „bearbeitet“ und ohne Ra-Angabe eingeht, sind die sichersten Standardeinstellungen:
- Äußere kosmetische Oberflächen: Ra 1,6 µm (N6).
- Innere, nicht funktionale Oberflächen: Ra 3,2 µm (N7).
- Jede Oberfläche, die mit einer Dichtung, einem Lager oder einer Gleitpassung zusammenpasstBitte mit dem Entwicklungsteam abklären, aber Ra 0,8 µm ist üblicherweise das Minimum.
Kann der Käufer die funktionalen Anforderungen nicht bestätigen, bietet FRIMA standardmäßig eine Oberflächenrauheit von N7 (Ra 3,2 µm) für die bearbeitete Oberfläche an. Optional können bestimmte Merkmale auf eine feinere Rauheitsstufe aufgewertet werden, sofern der Käufer diese im Rahmen der Angebotsanfrage (RFQ) angibt. Die nachträgliche Verbesserung der Oberflächenrauheit eines einzelnen Merkmals nach Produktionsbeginn ist in der Regel teurer als die korrekte Angabe bereits in der Zeichnungsphase.
Häufig gestellte Fragen
Frage 1: Was bedeutet Ra auf einer CNC-Zeichnung?
Ra ist der arithmetische Mittelwert der absoluten Abweichungen des Oberflächenrauheitsprofils von der Mittellinie, gemessen über die Messlänge. Ein niedrigerer Ra-Wert bedeutet eine glattere Oberfläche. Ra ist der gebräuchlichste Oberflächenrauheitsparameter in technischen Zeichnungen, da er von den meisten Kontaktprofilometern direkt ausgegeben wird.
Frage 2: Welcher Ra-Wert wird am häufigsten für CNC-bearbeitete Teile angegeben?
Ra 1,6 µm (N6-Qualität) ist der am häufigsten in europäischen Zeichnungen für allgemeine Maschinenbauteile und Komponenten der Automobilindustrie (Tier-2-Qualität) angegebene Wert. Für kosmetische Außenflächen, die lackiert oder eloxiert werden, ist Ra 1,6 µm in der Regel ausreichend. Für nicht-funktionale Innenflächen ist Ra 3,2 µm der übliche Standardwert.
Frage 3: Kann beim Standard-CNC-Drehen eine Oberflächenrauheit von Ra 0,8 µm ohne Nachschleifen erreicht werden?
Ja, bei den meisten Werkstoffen (Stahl, Edelstahl, Aluminium, Messing) mit scharfen Hartmetall-Wendeschneidplatten, feinen Vorschüben (0,05–0,1 mm/U), stabiler Werkstückspannung und steifer Maschineneinrichtung. Die Kosten sind aufgrund der längeren Zykluszeit und der häufigeren Werkzeugwechsel etwa 20–40 % höher als bei Ra 1,6 µm. Für die Serienfertigung ist eine dedizierte Feindrehzelle in der Regel gerechtfertigt.
Frage 4: Was ist der Unterschied zwischen Ra und Rz?
Ra ist die arithmetische mittlere Rauheit; Rz ist die Rauheitshöhe (Spitze-Tal-Höhe), berechnet als Mittelwert der fünf größten Rauheitshöhen über die Messlänge. Ra ist im Allgemeinen als Prozesskontrollparameter stabiler, da Rz empfindlich auf einzelne Kratzer oder Defekte reagiert, die nicht die gesamte Oberfläche repräsentieren. ISO 21920 spezifiziert beide Werte, jedoch wird in den meisten internationalen Zeichnungen standardmäßig Ra verwendet, sofern nicht anders angegeben.
Frage 5: Wie wird Ra gemessen und überprüft?
Die gebräuchlichste Methode ist die Verwendung eines Kontaktprofilometers mit einem Diamanttaster, der die Oberfläche abtastet und die vertikale Verschiebung erfasst. Das Gerät berechnet den Ra-Wert über die Messlänge, typischerweise mit einem Grenzfrequenzfilter (λc) von 0,8 mm für bearbeitete Oberflächen. Optische (berührungslose) Profilometer werden bei weichen Materialien oder kleinen Strukturen eingesetzt, bei denen der Tastkontakt die Oberfläche beschädigen würde.
Frage 6: Können Ra-Werte direkt zwischen Mikrometern und Mikrozoll umgerechnet werden?
Ja – Ra 1,0 µm entspricht ungefähr Ra 39 µin. Der Umrechnungsfaktor ist 1 µm ≈ 39,37 µin. Die Standard-ISO-Bänder lassen sich eindeutig zuordnen: Ra 0,8 µm ≈ 32 µin, Ra 1,6 µm ≈ 63 µin, Ra 3,2 µm ≈ 125 µin. Die meisten technischen Zeichnungen geben Ra in µm (europäische und asiatische Zeichnungen) bzw. in µin (ältere nordamerikanische Zeichnungen) an, obwohl ASME Y14.36M beides zulässt.
Frage 7: Welche Oberflächenbehandlungsoptionen werden üblicherweise mit CNC-bearbeiteten Teilen kombiniert?
Gängige sekundäre Oberflächenbehandlungen nach der CNC-Bearbeitung sind beispielsweise Kugelstrahlen (matte, kosmetische Oberfläche), Anodisieren (Korrosionsbeständigkeit bei Aluminium), Pulverbeschichten (dauerhafte kosmetische Oberfläche bei Stahl und Aluminium), Elektropolieren (glatte, passive Oberfläche bei Edelstahl), Verzinken (opfernder Korrosionsschutz bei Stahl), Passivieren (Korrosionsbeständigkeit bei Edelstahl) und Chromatieren (älteres Aluminium-Oberflächenbehandlungsverfahren, das im Rahmen von REACH schrittweise abgeschafft wird).
Frage 8: Welcher Zusammenhang besteht zwischen Oberflächenbeschaffenheit und Toleranz?
Oberflächengüte und Maßtoleranz sind zwar unabhängige Spezifikationen, beeinflussen sich aber gegenseitig. Eine sehr enge Maßtoleranz (z. B. ±0,01 mm) bei einem Bauteil mit grober Oberflächenrauheit (Ra 3,2 µm) ist zwar realisierbar, aber unüblich; umgekehrt ist eine feine Oberflächengüte bei einem Bauteil mit großzügigen Toleranzen (z. B. ±0,1 mm) ebenfalls unüblich. Beide Spezifikationen sollten in Zeichnungen separat angegeben werden. ISO 2768 definiert mittlere und feine Toleranzklassen, die den Oberflächengütesymbolen nach ISO 1302 für Standardbauteile zugeordnet sind.
Frage 9: Wie beeinflusst die Materialwahl die erzielbare Oberflächenbeschaffenheit?
Weichere Werkstoffe (Aluminium, Messing, Kupfer) erzielen bei gleichen Schnittparametern im Allgemeinen glattere Oberflächen als härtere Werkstoffe (gehärteter Werkzeugstahl, Titan), da die Schneide einen saubereren Span ohne Aufbauschneiden oder Vibrationen erzeugen kann. Edelstahl liegt dazwischen, verfestigt sich jedoch beim Zerspanen, wodurch der Werkzeugverschleiß zunimmt und die Oberflächengüte schneller abnimmt als bei Kohlenstoffstahl. Gehärteter Stahl mit einer Härte über HRC 50 erfordert typischerweise Schleifen, um eine Oberflächenrauheit (Ra) unter 0,8 µm zu erreichen.
Erhalten Sie eine projektspezifische Ra-Band-Empfehlung.
Für Käufer, die eine zeichnungsspezifische Ra-Angabe benötigen, FROST Die Konstruktionsabteilung prüft die Geometrie, das Material und die funktionalen Anforderungen Ihres Bauteils und erstellt Ihnen anschließend einen Prozessablaufplan, einen Prüfplan und ein Angebot, das auf die Bandbreite abgestimmt ist, die für jedes einzelne Merkmal tatsächlich benötigt wird.
Lesen Sie unsere Qualitätskontrolle Fähigkeit · Oberflächenbeschaffenheit Optionen · CNC-Frässervice