-
Häufige Fehler bei CNC-bearbeiteten Stahlteilen und Lösungen
05.09.2026Präzisionsstahlbauteile – gefertigt aus Werkstoffen wie Kohlenstoffstahl, Edelstahl und legiertem Stahl – bilden das stabile Gerüst industrieller Anlagen. Von Getriebeteilen und Hydraulikventilgehäusen bis hin zu Werkzeugaufnahmen und zentralen Strukturelementen sind CNC-gefräste Stahlbauteile in nahezu allen industriellen Anwendungen unverzichtbar. Für Anwender geht die Qualität dieser präzisionsgefertigten Stahlbauteile weit über die bloße Einhaltung von Maßtoleranzen hinaus.
Als OEM-CNC-Bearbeitungsfabrik Mit jahrelanger Branchenerfahrung hat FRIMA unzählige Fälle erlebt, in denen bei der Massenproduktion hochwertiger CNC-Dreh- und Frästeile „Details die gesamte Charge ruinierten“. Viele Einkaufs- und Qualitätsingenieure kennen ähnliche Szenarien: Obwohl Zeichnungen Maße, Härte und Toleranzen spezifizierten, die alle Anforderungen erfüllten, wiesen die gelieferten Teile Mängel wie Grate an Bohrungen, inneren Rost, uneinheitliche Beschichtungsfarben oder fehlende Fasen auf. Diese Probleme erforderten entweder Nacharbeiten und Schleifen vor Ort in letzter Minute oder die Rücksendung der gesamten Charge zur Nachbearbeitung – Maßnahmen, die nicht nur die Beschaffungskosten erhöhten, sondern auch die Projekttermine verzögerten. Noch heimtückischer sind Probleme wie Spänereste oder innere Korrosion; schwer während der Montage zu erkennen, können sie allmählich zu Fehlfunktionen der Anlagen führen, wie z. B. Blockierungen, übermäßigen Verschleiß oder Leckagen im Betrieb.
Warum treten diese Probleme auf und wie können wir sie beheben? Wir haben eine Liste der häufigsten Fehler bei bearbeiteten Stahlteilen zusammengestellt, die jeweiligen Ursachen analysiert und standardisierte, praxiserprobte Kontrollstrategien bereitgestellt, um Kunden bei der Bewertung der Qualitätskontrollfähigkeiten eines Lieferanten während der Beschaffungsphase zu unterstützen und häufige Qualitätsfehler zu vermeiden.
Hinweis: Die unten aufgeführten Mängel betreffen den gesamten Prozess, einschließlich Bearbeitung, Oberflächenbehandlung, Reinigung und Materialhandhabung. Ihre Ursachen liegen selten in einem Fehler in einem einzelnen Arbeitsschritt, sondern resultieren vielmehr aus einem kumulativen Versagen der Kontrollen über mehrere Stufen hinweg. Um eine echte Qualitätsverbesserung zu erzielen, ist die Implementierung standardisierter Kontrollen entlang der gesamten Wertschöpfungskette erforderlich.
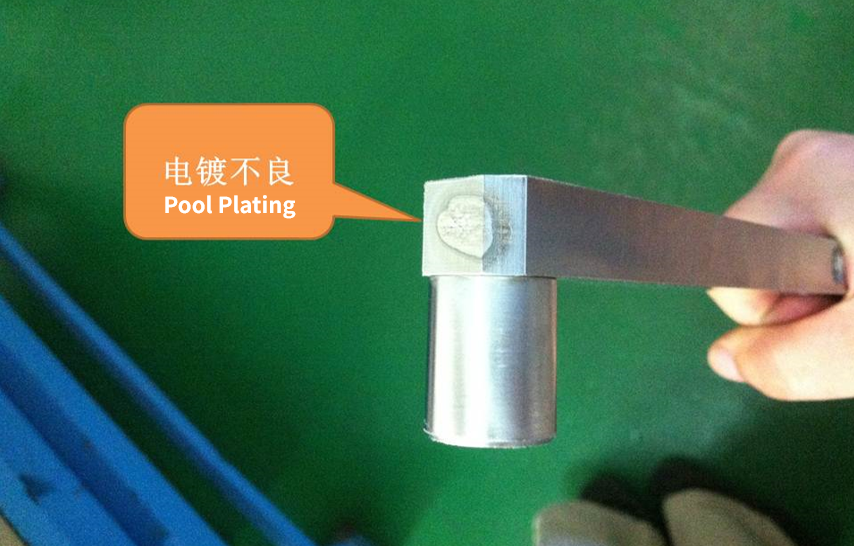
1. Beschichtungsfehler
Defektmanifestationen:
An der Oberfläche der Bauteile können Probleme wie Fehlstellen in der Beschichtung, Poren, Abplatzungen und ungleichmäßige Beschichtungsdicken auftreten; in manchen Chargen kann es auch zu unzureichender Haftung und Abplatzungen der Beschichtung kommen. Diese Mängel beeinträchtigen nicht nur Aussehen und Textur, sondern mindern auch direkt die Korrosions- und Verschleißbeständigkeit der Bauteile und verkürzen somit deren Lebensdauer.Hauptursachen
- Unvollständige Entfettung und Rostentfernung während der Vorbehandlung, wodurch Ölreste und Ablagerungen auf der Substratoberfläche verbleiben und eine feste Verbindung der Beschichtung mit dem Substrat verhindert wird;
- Schwankungen in der Zusammensetzung, der Temperatur und der Stromdichte des Galvanisierbades führen zu instabilen Galvanisierungswachstumsraten;
- Ineffiziente Aufhängewinkel für kundenspezifische Industriebauteile mit tiefen Hohlräumen oder Sacklöchern verhindern, dass elektrischer Strom verborgene Bereiche erreicht, und führen zu Niedrigstromzonen, in denen die Beschichtung unvollständig ist;
- Übermäßige Schwankungen der Oberflächenrauheit des Substrats führen zu einer ungleichmäßigen Beschichtung.
FRIMA-Lösungen
- Gestuftes Vorbehandlungsverfahren: Sukzessives Entfetten, Entrosten und Aktivieren vor der Beschichtung, um sicherzustellen, dass die Substratoberfläche sauber und frei von Oxidschichten ist;
- Kundenspezifische Aufhängevorrichtungen: Entwicklung spezieller Vorrichtungen für Bauteile mit komplexen Strukturen zur Optimierung von Aufhängewinkel und -dichte sowie zur Gewährleistung einer gleichmäßigen Stromverteilung;
- Prüfmechanismus für das erste Teil: Das erste Teil jeder Charge wird drei Prüfungen unterzogen – Dicke, Haftung und Salzsprühtest – und die Chargenverarbeitung wird erst nach Bestätigung der Konformität fortgesetzt;
- Kooperatives Lieferantenmanagement: Langfristige Partnerschaften mit vollständig zertifizierten Herstellern von Oberflächenbehandlungsanlagen zur Standardisierung von Badparametern und Betriebsabläufen, wodurch Prozessschwankungen reduziert werden.
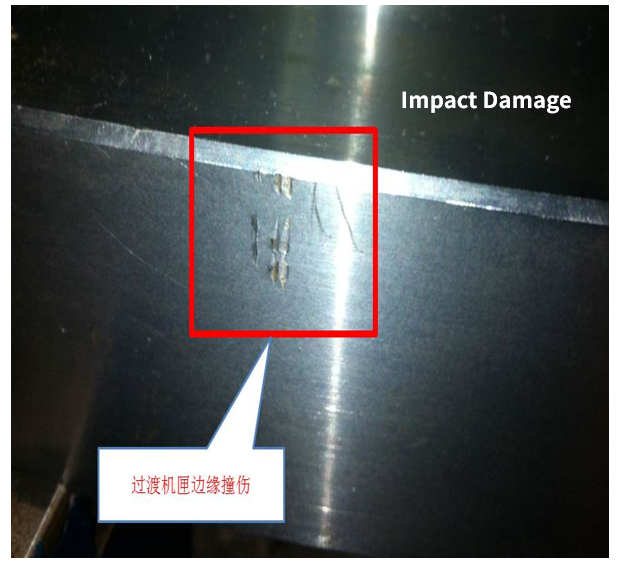
2. Beschädigung durch Kantenaufprall
Defektmanifestationen:
Dellen, abgeplatzte Ecken und Flanschverformungen treten an den Ecken, Kanten und hervorstehenden Teilen von Bauteilen auf, am häufigsten beim Handling, Transport und Be-/Entladen; scharfe Kanten, die durch die Bearbeitung entstehen, neigen bei einem Aufprall eher zu plastischer Verformung, was ihre Reparatur erschwert.Hauptursachen
- Bei der Bearbeitung zwischen den einzelnen Prozessschritten werden die Teile direkt übereinander gestapelt, wodurch Metallecken aneinanderstoßen und sich gegenseitig einklemmen.
- Die Bediener gehen beim Aufnehmen und Ablegen der Teile unsanft mit ihnen um, wodurch Ecken gegen die Kanten von Werkbänken oder Lagerbehältern stoßen;
- Lagerbehälter und Transportgestelle verfügen über keine ausreichende Polsterung, sodass sich Teile während des Transports verschieben und aneinanderstoßen können;
- Speziell geformte Teile weisen viele hervorstehende Bereiche auf und verfügen über keine entsprechenden Befestigungsschlitze, wodurch sie anfällig für Stöße sind.
FRIMA-Lösungen
- Standardisierter Schutz bei der Handhabung: Unmittelbar nach der Bearbeitung werden alle Teile einzeln in Perlwatte eingewickelt, wobei Kanten und Ecken zum besseren Schutz zusätzlich gepolstert werden;
- Modifikationen zur Pufferung der Lagerbehälter: Im Inneren der Behälter werden EVA-Polsterkissen angebracht; die Teile werden in Schichten gesichert, und ein direktes Stapeln ist verboten;
- Betriebliche Standardisierung und Kontrolle: Es gelten Handhabungsstandards, die einen schonenden Umgang mit den Teilen vorschreiben; das Werfen von Teilen ist strengstens verboten;
- Vollständige Prüfung vor der Einlagerung: Bevor die Teile zum nächsten Bearbeitungsschritt weitergeleitet oder eingelagert werden, werden ihre Kanten vollständig geprüft; beschädigte Teile werden umgehend aussortiert und zur Nachbearbeitung geschickt.
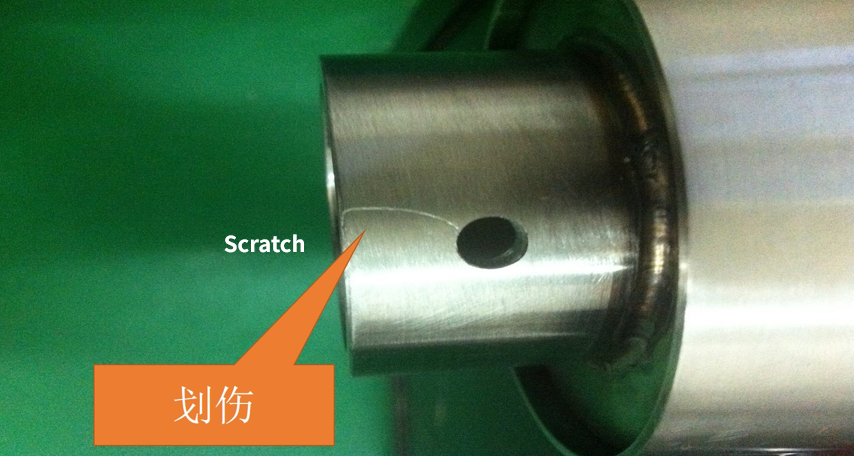
3. Oberflächenkratzer
Defektmanifestation:
Auf der Oberfläche des Bauteils treten lineare Kratzer unterschiedlicher Länge und Tiefe auf, die besonders auf präzisionsbearbeiteten und galvanisierten Oberflächen auffallen; kleinere Kratzer beeinträchtigen die optische Konsistenz, während tiefe Kratzer die korrosionsbeständige Beschichtung beschädigen und die Passgenauigkeit von Dichtungskomponenten beeinträchtigen können.Hauptursachen
- Scharfe Kanten und Grate an Werkzeugen, Vorrichtungen und Teilebehältern zerkratzen die Teileoberfläche beim Spannen, Beladen und Entladen;
- Die Teile werden während der Bearbeitung nicht getrennt, was zu direktem Metall-auf-Metall-Kontakt und Reibung führt, die Kratzer verursacht;
- An den Handschuhen oder Werkzeugen der Bediener befinden sich harte Partikel, die beim Kontakt mit den Werkstücken mikroskopisch kleine Kratzer verursachen.
FRIMA-Lösungen
- Regelmäßige Wartung der Werkzeuge: Alle Vorrichtungen, Gestelle und Lagerbehälter, die mit den Teilen in Berührung kommen, sollten regelmäßig abgeschliffen werden, um scharfe Kanten zu entfernen, und kritische Bereiche sollten mit Gummipolstern abgedeckt werden;
- Trennung der Prozessschritte: Nach der Bearbeitung, Drehteile und Frästeile werden separat in gepolsterten Behältern aufbewahrt, wobei jedes Teil einzeln gelagert wird;
- Hinweise für den Bediener: Beim Umgang mit fertigen Teilen müssen saubere, weiche Nitrilhandschuhe getragen werden; das Arbeiten mit harten Gegenständen wie Schlüsseln oder Werkzeugen ist verboten.
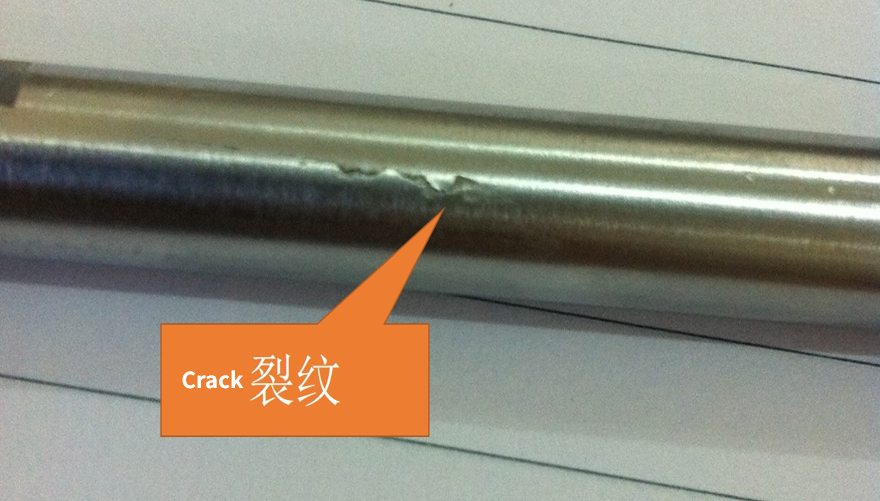
4. Risse
Defektmanifestation:
An Stellen mit hoher Spannungskonzentration, wie z. B. Bauteilkanten, scharfen Ecken und Gewindegrundkanten, bilden sich feine Risse. Einige dieser Mikrorisse sind mit bloßem Auge kaum erkennbar. Unter Belastung breiten sich die Risse allmählich aus und bergen die Gefahr eines Bruchs.Hauptursachen
- Metallurgische Defekte im Rohmaterial, wie z. B. innere Einschlüsse und Porosität;
- Unsachgemäße Wärmebehandlungsverfahren, einschließlich zu hoher Abkühlgeschwindigkeiten und zu hoher Eigenspannungen;
- Unangemessene Schnittparameter beim CNC-Drehen und -Fräsen, die zu übermäßigen Schnittkräften und Bearbeitungsspannungsrissen an der Oberfläche führen;
- Fehlende Abrundungen an scharfen Ecken und rechten Winkeln verhindern die Entlastung von Spannungskonzentrationen.
FRIMA-Lösungen
- Wareneingangsprüfung: Rohmaterialien für kritische, tragende Bauteile sollten bei Ankunft einer Eindringprüfung unterzogen werden, um metallurgische Fehler festzustellen.
- Prozessoptimierung: Anwendung von Schichtschnitt- und Vorschubstrategien zur Reduzierung der Bearbeitungsspannungskonzentration;
- Spannungsarmglühen: Bei hochfesten Bauteilen wird ein Spannungsarmglühverfahren angewendet, um verbleibende innere Spannungen zu beseitigen.
- Proaktive DFM-Empfehlungen: Bei scharfen Ecken und rechten Winkeln empfehlen wir proaktiv, dass Kunden Abrundungsradien hinzufügen, um das Risiko von Spannungsrissen zu verringern.
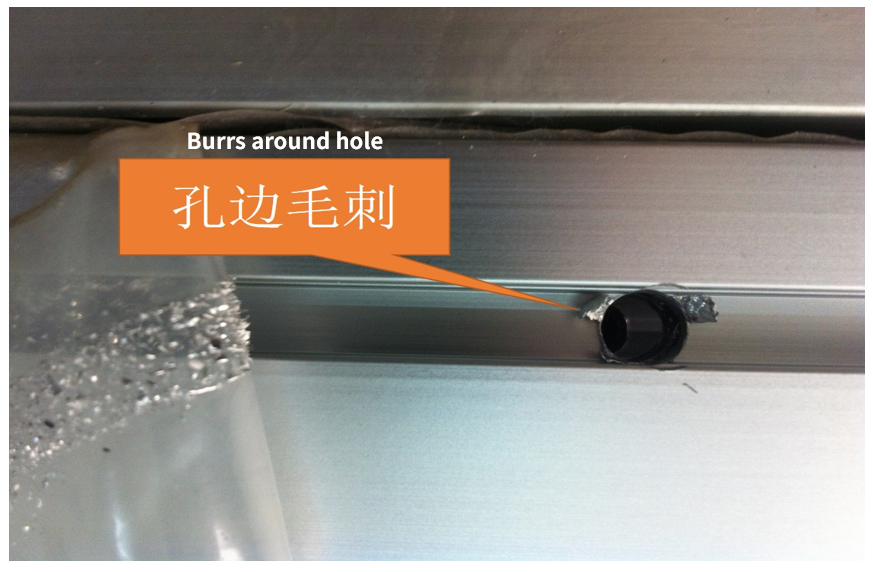
5. Grate um Löcher herum
Defektmanifestationen:
Nach dem Bohren, Reiben oder Gewindeschneiden bleiben Metallgrate und -ränder an den Bohrungskanten zurück, und feine Metallspäne verfangen sich in den Gewindenuten. Dies beeinträchtigt nicht nur die Ausrichtung der Montage, sondern kann, wenn Grate abbrechen und in die Maschine gelangen, auch zum Blockieren oder Verschleiß beweglicher Teile führen.Hauptursachen
- Abgenutzte Bohrer und Gewindebohrer mit stumpfen Schneidkanten verursachen beim Bearbeiten Kunststoffausfransungen;
- Zu hohe Vorschubgeschwindigkeit, die zu starker Verformung des Lochrandmaterials und zur Verdickung der Grate führt;
- Auslassung des Entgratungsprozesses oder unklare Standards, was zu einer unzureichenden manuellen Reinigung führt;
- In tiefen Löchern und Gewindebohrungen befinden sich verborgene Strukturen, die mit herkömmlichen Reinigungsmethoden schwer zu erreichen sind.
FRIMA-Lösungen
- Werkzeuglebensdauermanagement: Festlegung verbindlicher Austauschstandards für Werkzeuge zur Lochbearbeitung, um deren Verwendung über ihre Nutzungsdauer hinaus zu verhindern;
- Integrierte Bearbeitung: Anwendung eines kombinierten Bohr- und Reibverfahrens zur gleichzeitigen Durchführung von Anfasen und Entgraten während der Lochbearbeitung;
- Spezielle Reinigung: Verwenden Sie rotierende Drahtbürsten, die für Gewindebohrungen geeignet sind, und setzen Sie umgekehrtes Hochdruckluftblasen ein, um Späne aus tiefen Löchern zu entfernen;
- 100% Qualitätskontrolle: Vor dem Versand werden die Kanten aller Löcher in allen Teilen manuell geprüft, um sicherzustellen, dass sie frei von Graten und scharfen Kanten sind.
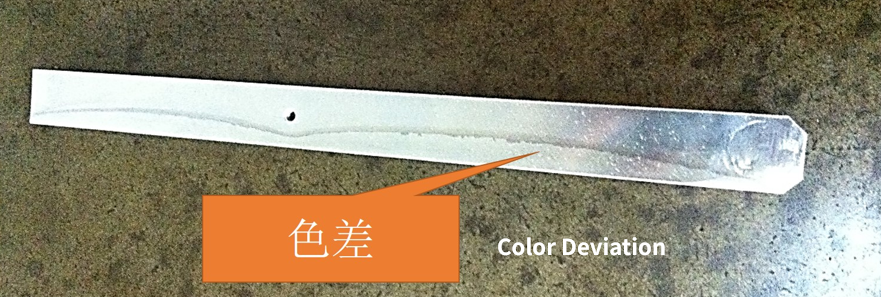
6. Farbunterschied
Defektmanifestation:
Abweichungen in der Farbtiefe, die durch Galvanisierung oder chemische Behandlung entstehen, sind mit bloßem Auge zwischen Teilen derselben Charge und zwischen verschiedenen Bereichen desselben Teils erkennbar; bei der Auslieferung der Charge führt eine mangelnde Übereinstimmung im Erscheinungsbild dazu, dass die freiliegenden Teile die Abnahmeprüfung nicht bestehen.Hauptursachen
- Unterschiede in der Materialzusammensetzung und im Oberflächenzustand der Substratmaterialien zwischen verschiedenen Chargen führen zu unterschiedlicher Filmbildung bei gleichem Prozess.
- Schwankungen in der Zusammensetzung, der Temperatur und der Verarbeitungszeit des Galvanisierbades führen zu einer ungleichmäßigen Schichtdicke;
- Eine ungleichmäßige Teileaufhängungsdichte führt zu einer ungleichmäßigen Stromverteilung und damit zu Farbunterschieden zwischen den Rändern und der Mitte.
- Schwankungen im Ätzgrad während der Vorbehandlung führen zu Unterschieden in der Oberflächenrauheit und damit zu sichtbaren Farbunterschieden.
FRIMA-Lösungen
- Prinzip „Gleiche Charge, gleiches Material“: Um die Konsistenz des Substrats zu gewährleisten, wird bei einem Auftrag vorrangig Stahl aus derselben Ofennummer verarbeitet.
- Standardisierung der Prozessparameter: Regelmäßige Überprüfung der Galvanisierbadlösungen zur Stabilisierung von Temperatur, Stromstärke und Verarbeitungszeit;
- Chargenverarbeitung im selben Tank: Teile mit hohen ästhetischen Anforderungen können im selben Tank verarbeitet werden, wobei die Anzahl der aufgehängten Teile und deren Abstand kontrolliert werden.
- Standardisierte Farbkartenabnahme: Erstellen Sie eine Farbkarte mit definierten Grenzwerten; prüfen Sie alle fertigen Produkte anhand der Farbkarte, um die Toleranz der Farbunterschiede zu überprüfen.
7. Unzureichende Reinigung aufgrund von Rauheitsmängeln und ungenügender Reinigung
Defektsymptome:
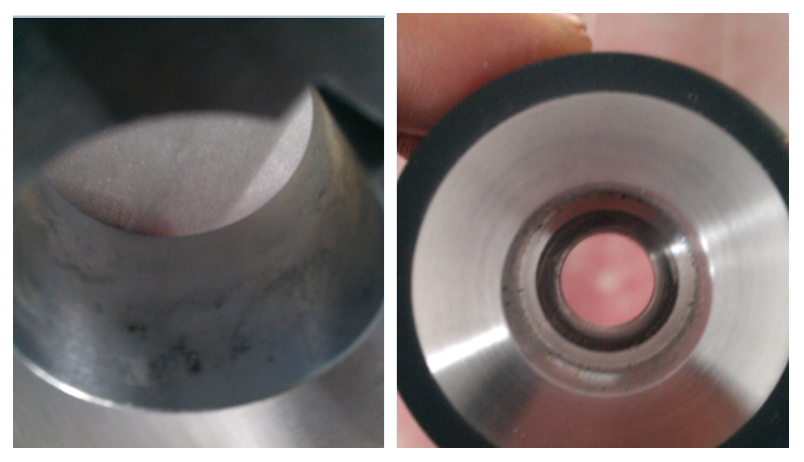
Die Oberflächenrauheit der bearbeiteten Fläche überschreitet die in den Zeichnungen festgelegten Anforderungen. Metallspäne, Kühlschmierstoff und Ölreste befinden sich weiterhin auf der Oberfläche des Bauteils und in den Bohrungen. Insbesondere Verunreinigungen in Stift- und Gewindebohrungen sind schwer zu erkennen und können nach der Montage leicht zu Blockierungen, Verschleiß und Gewindefressern führen.Hauptursachen
- Verschleiß an den Bearbeitungswerkzeugen, zu hohe Vorschubgeschwindigkeiten und das Weglassen eines abschließenden Polierprozesses führen zu einer mangelhaften Oberflächenqualität;
- Die Reinigung beschränkt sich auf die Außenflächen, wodurch in tiefen Löchern und Gewinden schwer zu reinigende Bereiche entstehen;
- Unzureichende Kapazität der Reinigungsgeräte verhindert die gründliche Entfernung von Ölrückständen und feinen Metallspänen;
- Unzureichende Handhabung nach der Reinigung führt zu einer sekundären Kontamination der Teile.
FRIMA-Lösungen
- Standardisierung der Zerspanungsprozesse: Festlegung spezifischer Parameter für unterschiedliche Anforderungen an die Oberflächenrauheit; Hinzufügung eines Präzisionspolierschritts für Teile mit hohen Anforderungen;
- Dreistufiges Reinigungsverfahren: Anwendung eines kombinierten Verfahrens aus „Hochdrucksprühen + Ultraschallreinigung + gezieltem Luftblasen“, wobei tiefe Löcher und Gewindebohrungen gezielt geblasen werden;
- Reinheitsprüfung: Für hochpräzise TeileDie Wischmethode mit einem weißen Seidentuch wird verwendet, um sowohl Innenbohrungen als auch Oberflächen zu prüfen und sicherzustellen, dass keine Ölreste oder Späne zurückbleiben;
- Reinraumverpackung: Die gereinigten Teile werden in einem Reinraum verpackt, um eine sekundäre Kontamination zu verhindern.
8. Sichtbare Bearbeitungsspuren und Dellen
Defektmanifestationen:
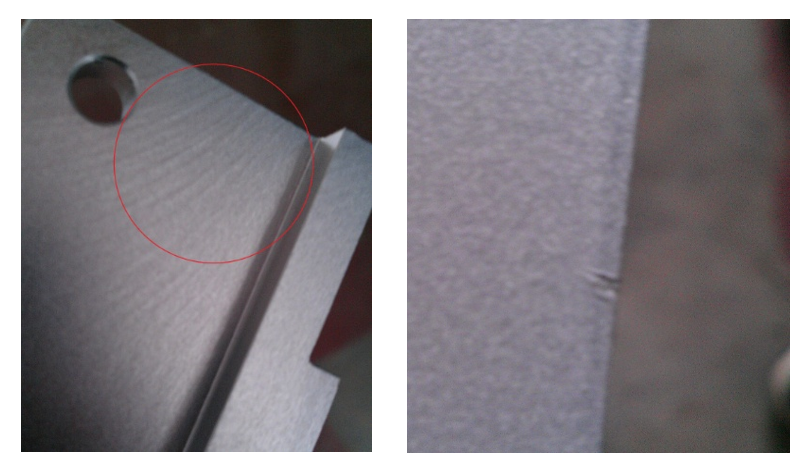
Deutlich sichtbare ringförmige Drehspuren und gerade Vorschubspuren auf der Teileoberfläche oder kleine lokale Eindellungen; die Oberflächenstruktur ist rau und erfüllt nicht die optischen Anforderungen für freiliegende Paneele und Gehäuseteile.Hauptursachen
- Zu hohe Vorschubgeschwindigkeit beim Fertigschneiden, die zu deutlich sichtbaren Abständen zwischen den Werkzeugspuren führt;
- Abgenutzte Werkzeugschneiden, die während der Bearbeitung Rattermarken und Vibrationsmarken verursachen;
- Zu hoher Anpressdruck oder Metallspäne und -reste auf dem Arbeitstisch, die zu Eindellungen auf der Werkstückoberfläche führen;
- Die 5-Achs-Bearbeitung komplexer Teile erfordert häufiges Nachspannen, was leicht zu Spannmarken führen kann.
FRIMA-Lösungen
- Optimierung der Oberflächenbearbeitung: Bei Teilen mit hohen ästhetischen Anforderungen sollten geringe Vorschubgeschwindigkeiten und hohe Spindeldrehzahlen verwendet werden, um Werkzeugspuren zu minimieren;
- Regelmäßiger Werkzeugwechsel: Obligatorischer Austausch der Feinbearbeitungswerkzeuge nach Erreichen der Nutzungsdauer, um scharfe Schneidkanten zu gewährleisten;
- Spurenfreies Spannen: Verwenden Sie weiche Spannbacken oder Kupferscheiben zum Spannen und entfernen Sie vor dem Spannen Metallspäne von der Oberfläche des Arbeitstisches;
- Oberflächenbearbeitung: Nach der Bearbeitung der freiliegenden Teile sollten Schleif- oder Polierschritte durchgeführt werden, um sichtbare Werkzeugspuren zu beseitigen.
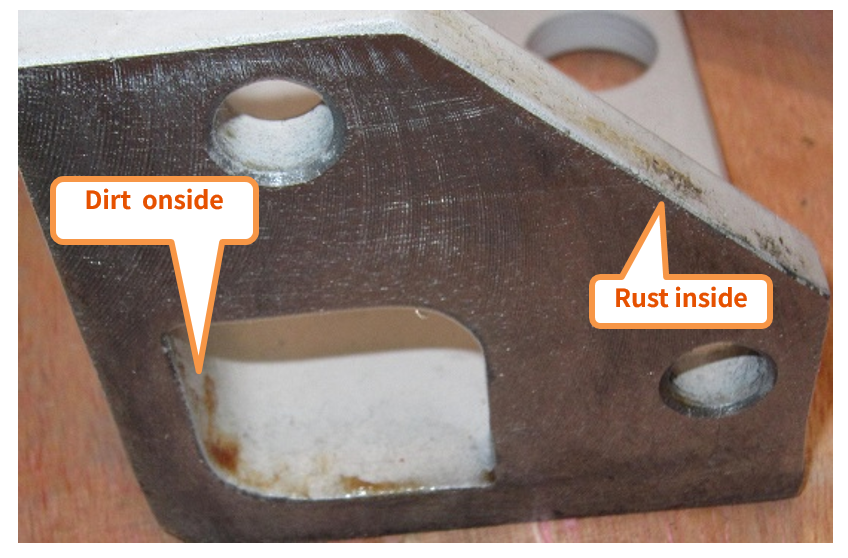
9. Oberflächlicher Schmutz und Flecken / Rost im Inneren
Defektmanifestation:
Oberflächenverunreinigungen – Ölreste, Kühlschmierstoffflecken, Fingerabdrücke, Staub und andere Verunreinigungen auf den Außenflächen von Bauteilen. Hartnäckige Flecken lassen sich nach dem Eintrocknen nur schwer entfernen. Sie beeinträchtigen nicht nur Aussehen und Haptik, sondern reduzieren auch die Haftung nachfolgender Lack- und Galvanisierungsbeschichtungen und können sogar lokale Korrosion verursachen. Rost im Inneren: Rostflecken bilden sich in Hohlräumen, Sacklöchern und tiefen Gewinden von Bauteilen. Diese werden oft erst nach längerer Lagerung sichtbar und sind von außen schwer zu erkennen. Nach der Montage und Inbetriebnahme der Bauteile verschlimmert sich der Rostbefall allmählich, beeinträchtigt die Passgenauigkeit und verkürzt die Lebensdauer der Bauteile.Hauptursachen
- Oberflächenverunreinigung: Kühlschmierstoffe und Kühlöle, die nach der Bearbeitung auf den Teilen zurückbleiben, werden nicht umgehend entfernt und bilden nach dem Trocknen hartnäckige Ölflecken; die Bediener fassen die fertigen Teile mit bloßen Händen an, wodurch Fingerabdrücke von Schweiß und Körperölen zurückbleiben; eine unzureichende Reinigung von Lagerbehältern und Werkbänken führt nach dem Einlegen der Teile zu einer Sekundärverunreinigung; eine ungleichmäßige Anwendung von Rostschutzöl führt zu Ölflecken und -streifen.
- Innenrost: Nach der Reinigung verbleibendes Wasser im Inneren der Teile wird nicht vollständig getrocknet, was in feuchten Umgebungen zu lokalem Rost führt; Rostschutzöl wird nur auf die Außenflächen aufgesprüht und dringt nicht in innere Hohlräume und tiefe Gewinde ein; hohe Luftfeuchtigkeit in Lagerumgebungen in Verbindung mit schlecht abgedichteter Verpackung ermöglicht das Eindringen von Feuchtigkeit in die Teile; Kohlenstoffstahl hat von Natur aus eine geringe Rostbeständigkeit, und die Vorbeugung von Innenrost wird oft vernachlässigt.
- Häufige Ursachen: Fehlende Reinigungskontrolle zwischen den Prozessschritten und unzureichender Schutz bei Handhabung und Lagerung können gleichzeitig zu Oberflächenverunreinigungen und innerer Rostbildung führen, was besonders häufig bei in Serien gefertigten Drehteilen und Mehrlochfrästeilen vorkommt.
FRIMA-Lösungen
- Durchgehende Oberflächenreinigungskontrolle: Oberflächenöl sofort nach der Bearbeitung abwischen und planmäßig mit dem Reinigungsprozess fortfahren; Beim Umgang mit fertigen Teilen müssen saubere Handschuhe getragen werden; das Berühren von Außenflächen mit bloßen Händen ist strengstens verboten; Werkbänke und Transportbehälter müssen regelmäßig gereinigt und Schutzpolster ausgetauscht werden, um eine Sekundärkontamination zu verhindern.
- Gründliche Trocknung + Schutz vor innerem Rost: Nach der Reinigung mit Druckluft gezielt Wasser aus Hohlräumen ausblasen, anschließend im Ofen vollständig trocknen, um sicherzustellen, dass keine Restfeuchtigkeit zurückbleibt; Ein Tauchbeschichtungsverfahren zum Rostschutz in Verbindung mit einer Drehstation anwenden, um eine gleichmäßige Abdeckung der Rostschutzschicht im Inneren und an den Gewinden zu gewährleisten.
- Versiegelter Lagerschutz: Fertigprodukte einzeln in rostfreies Papier mit Trockenmittel-Einlagen einwickeln und die Außenverpackung versiegeln; Temperatur und Luftfeuchtigkeit im Fertigwarenlager kontrollieren, um eine Langzeitlagerung in Umgebungen mit hoher Luftfeuchtigkeit zu vermeiden; Teile, die die Qualitätskontrolle bestehen, sofort verpacken, um den Kontakt mit Luft zu minimieren.
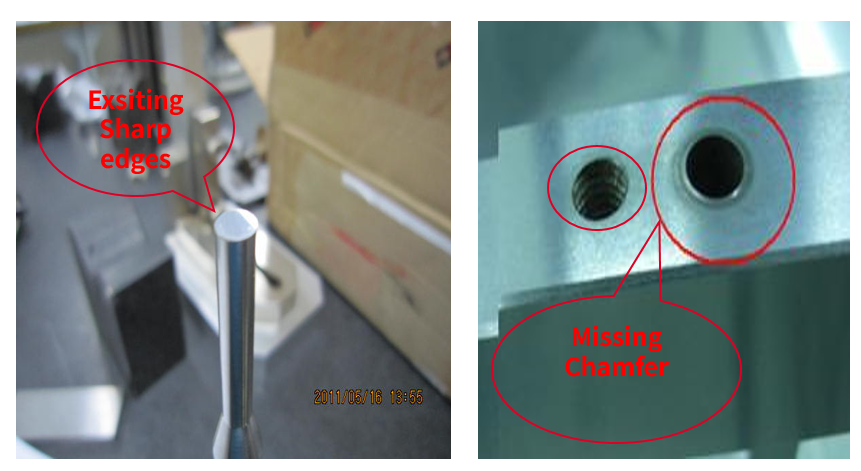
10. Fehlende Fase / Scharfe Kanten
Defektmanifestation:
Die in den Zeichnungen angegebenen Fasen werden bei der Bearbeitung weggelassen, oder die Fasen sind ungleichmäßig groß oder falsch ausgerichtet, wodurch scharfe Kanten am Teil entstehen; in leichten Fällen beeinträchtigt dies die Ausrichtung bei der Montage; in schweren Fällen kann es zu Schnittverletzungen bei den Bedienern oder zu Beschädigungen an den Dichtungen kommen.Hauptursachen
- Auslassung des Anfasvorgangs bei der CNC-Programmierung oder falsche Einstellungen der Werkzeugkompensationsparameter;
- Abweichungen bei der Teileklemmung und -positionierung, die zu einer Asymmetrie zwischen den tatsächlichen und theoretischen Fasenpositionen führen;
- Bei den Prüfungen werden ausschließlich die kritischen Abmessungen geprüft, Details wie Anfasen und Entgraten gehören nicht zu den routinemäßigen Prüfpunkten.
- Die Herstellung kundenspezifischer Industriekomponenten mit vielfältigen Varianten und kleinen Losgrößen erfordert zahlreiche Arbeitsschritte, wodurch es leicht passieren kann, dass einzelne Prozessschritte übersehen werden.
FRIMA-Lösungen
- Überprüfung der Programmcheckliste: Nach der Programmierung gleichen die Ingenieure die Prozessliste Punkt für Punkt mit den Zeichnungen ab, um sicherzustellen, dass das Anfasen und Entgraten nicht ausgelassen wurde;
- Vollständige Dimensionsprüfung des Erstteils: Die Erstteilprüfung umfasst alle Fasenmaße und den Zustand der scharfen Kanten; die Serienproduktion beginnt erst nach Bestätigung der Konformität;
- Standardmäßig werden alle Teile entgratet; gefährliche scharfe Kanten werden entfernt, auch wenn dies in der Zeichnung nicht angegeben ist.
- Chargenprüfung: Während der Produktion wird eine repräsentative Stichprobe der Teile auf den Zustand der Fasen geprüft, um Probleme wie z. B. eine falsche Ausrichtung der Spannvorrichtung frühzeitig zu erkennen.
FRIMA Qualitätskontrolle von Stahlteilen
Bei vielen Herstellern beschränkt sich die Qualitätskontrolle auf die Endkontrolle, wobei die Prüfer fehlerhafte Produkte identifizieren. Viele Mängel an Stahlteilen – wie etwa innerer Rost, Absplitterungen in Bohrungen und Mikrorisse – sind jedoch entweder an schwer zugänglichen Stellen verborgen oder werden erst nach einer gewissen Lagerzeit sichtbar. Dadurch ist es schwierig, bei der Endkontrolle eine hundertprozentige Abdeckung zu erreichen.
Der Qualitätskontrollansatz von FRIMA für präzisionsgefertigte Stahlbauteile besteht darin, die Qualitätsanforderungen in jeden einzelnen Prozessschritt aufzuschlüsseln. Vom Wareneingang der Rohmaterialien bis zur Verpackung der Fertigprodukte gelten für jeden Schritt klare Betriebsstandards und Selbstprüfungsanforderungen. So wird sichergestellt, dass Fehler bereits am Ursprung erkannt und nicht erst ganz am Ende entdeckt werden. Unser Qualitätskontrollsystem umfasst sechs Kernphasen:
- Wareneingangskontrolle: Bei Anlieferung von Stahl die Materialzertifikate, die Härte und den Oberflächenzustand prüfen; für kritische Teile zerstörungsfreie Prüfungen durchführen;
- Vorbereitung vor der Programmierung: Erstellen Sie eine detaillierte Liste der Bearbeitungsschritte; integrieren Sie das Anfasen, Entgraten und Kantenverrunden in das Bearbeitungsprogramm, um Auslassungen von vornherein zu vermeiden;
- Standardisierte Bearbeitung: Einheitliche Standards für Werkzeugstandzeit, Schnittparameter und Spannmethoden festlegen; mit der Serienproduktion erst nach Genehmigung der Erststückprüfung fortfahren;
- Spezialreinigung: Spezielle Reinigungsstandards für tiefe Bohrungen, Gewinde und innere Hohlräume festlegen, um Reinigungslücken zu vermeiden;
- Abgestimmte Oberflächenbehandlung: Lieferanten von Oberflächenbehandlungen streng prüfen; die Beschichtung des ersten Teils überprüfen und während der Serienproduktion Stichprobenkontrollen durchführen;
- Vollständige Prüfung vor dem Versand: Die fertigen Produkte werden unter Standardbeleuchtung einer umfassenden Prüfung auf Aussehen, Abmessungen, Sauberkeit und Rostschutz unterzogen; der Versand ist erst nach bestandener Prüfung gestattet.
Abschluss
Beim Kauf von Industriekomponenten entsprechen die wahren Kosten nie dem reinen Stückpreis des Bauteils, sondern der Summe versteckter Kosten wie Nachbearbeitungskosten, Produktionsausfallzeiten und Risiken im Kundendienst. Ein Grat, der nur wenige Mao kostet, oder eine unscheinbare Roststelle können letztendlich zu Anlagenausfällen und damit verbundenen Verlusten in Höhe von Zehntausenden Yuan führen.
FRIMAs Ansatz bei der Präzisionsstahlbearbeitung besteht darin, selbst detaillierte, nicht explizit genannte Kundenanforderungen in unsere Qualitätsstandards einfließen zu lassen. Wenn Sie anspruchsvolle CNC-Bearbeitungsanforderungen für Stahlteile haben oder wiederholt Qualitätsprobleme im Zusammenhang mit Teiledetails auftreten, kontaktieren Sie gerne unser technisches Team. Wir bieten Ihnen kundenspezifische Bearbeitungslösungen und auf Ihre spezifische Anwendung zugeschnittene Empfehlungen zur Qualitätskontrolle.
Über FRIMA
FRIMA ist ein auf die Bearbeitung hochpräziser Industrieteile spezialisierter Hersteller. Zu unseren Kernkompetenzen zählen CNC-Drehen, CNC-Fräsen, 5-Achs-Bearbeitung und Präzisionsbearbeitung auf Durchlaufdrehmaschinen. Wir fertigen ein breites Spektrum an hochpräzisen mechanischen Stahlteilen, kundenspezifischen Industriekomponenten und speziellen Strukturbauteilen. Von Standard-Dreh- und Frästeilen bis hin zu komplexen Sonderteilen, von der Bearbeitung bis zur Oberflächenbehandlung bieten wir Ihnen Komplettlösungen aus einer Hand. Wir bedienen eine Vielzahl von Branchen, darunter Automatisierungstechnik, Hydrauliksysteme, die Automobilindustrie und den Schwermaschinenbau. Durch die strikte Kontrolle jedes einzelnen Fertigungsschritts gewährleisten wir gleichbleibende Qualität und liefern unseren Kunden weltweit stabile und zuverlässige Präzisionsprodukte. Damit haben wir uns als vertrauenswürdiger OEM-Hersteller für CNC-Bearbeitung etabliert.