











Häufige Fehler bei der Galvanisierung und Lösungen
Sind Sie jemals vor folgendem Dilemma gestanden: Teile, die einer Präzisionsbearbeitung unterzogen wurden durch CNC-Drehen Und CNC-Fräsen Trotz Einhaltung aller Maßtoleranzen und geometrischer Genauigkeitsvorgaben treten bei der Galvanisierung dennoch Probleme wie Blasenbildung, Ablösung, blanke Stellen und Farbunterschiede auf. Im besten Fall führt dies zu Nacharbeit und erneuter Galvanisierung, im schlimmsten Fall muss die gesamte Charge verworfen werden. Dies treibt nicht nur die Gesamtkosten in die Höhe, sondern verzögert auch die Projektabwicklung. Wir bei FRIMA haben zu diesem Thema bereits zahlreiche Anfragen von Kunden erhalten.
Für kundenspezifische Industriekomponenten Bei komplexen Strukturen und unregelmäßig geformten Spezialteilen ist die Wahrscheinlichkeit von Galvanisierungsfehlern oft höher, und diese Fehler konzentrieren sich tendenziell in verborgenen Bereichen wie tiefen Löchern und inneren Hohlräumen, was es schwierig macht, bei der Endkontrolle eine 100%ige Abdeckung zu erreichen.
Als professioneller OEM-Hersteller von CNC-gefertigten TeilenFRIMA verfügt über umfassende Erfahrung in der Qualitätskontrolle von Galvanisierungsprozessen und bietet gleichzeitig Dreh-Fräs-Bearbeitungsdienstleistungen an. Wir wissen, dass die Qualität einer Galvanisierung nie nur eine Frage der Oberflächenbehandlung ist, sondern eng mit der gesamten Produktionskette verknüpft ist – von den Bearbeitungsbedingungen über die Vorbehandlungsprozesse und das Management des Galvanisierbads bis hin zur Vorrichtungskonstruktion. Basierend auf praktischer Produktionserfahrung und unserer internen Qualitätsdatenbank hat unsere technische Entwicklungsabteilung die acht häufigsten Galvanisierungsfehler der Branche identifiziert, deren Ursachen analysiert und die standardisierten Präventivmaßnahmen und Lösungen von FRIMA vorgestellt. So können Kunden Qualitätsrisiken schnell erkennen und die Ausbeute ihrer Fertigteile verbessern. Stehen Sie vor ähnlichen Herausforderungen? Dann lesen Sie bitte weiter oder kontaktieren Sie uns jederzeit.
1. Blasenbildung bei der Plattierung
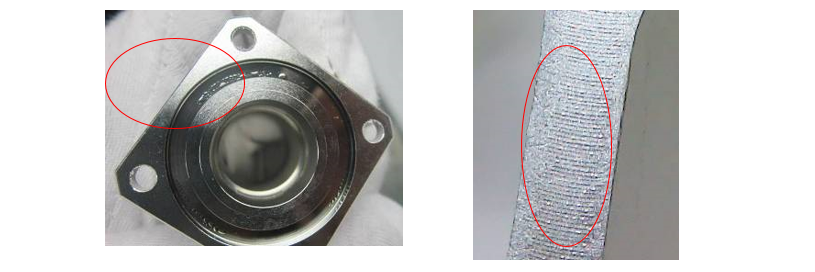
Defektmanifestation:Auf der Oberfläche der Beschichtung bilden sich kreisrunde, erhabene Blasen, die beim Platzen Poren entstehen. Dieses Problem tritt besonders häufig in tiefen Vertiefungen, Nuten, Sacklöchern und ähnlichen Strukturen auf und ist einer der häufigsten Defekte bei der Galvanisierung von Präzisionsbauteilen.
Hauptursachen
- Unvollständige Entfettung während der Vorbehandlung hinterlässt Ölreste auf der Bauteiloberfläche; eingeschlossenes Gas zwischen der Plattierungsschicht und dem Substrat verhindert eine effektive Verbindung.
- Das während des Beschichtungsprozesses an der Kathode entstehende Wasserstoffgas kann nicht rechtzeitig entweichen, haftet ständig an der Oberfläche des Bauteils und behindert die normale Metallabscheidung;
- Bei der Bearbeitung von unregelmäßig geformten Teilen mittels 5-Achs-Bearbeitung führen ungeeignete Montagewinkel zur Bildung von eingeschlossenen Gasblasen in den Hohlräumen, wodurch das Gas nicht entweichen kann.
- Unzureichende Gesamthaftung der Beschichtungsschicht, mit Defekten an der Grenzfläche zwischen Substrat und Beschichtungsschicht. Durch die Ausdehnung des Gases wird die Beschichtungsschicht angehoben, was zu Blasenbildung führt.
FRIMA-Lösungen
- Verbesserter Vorbehandlungsprozess: Durch die Kombination von Ultraschallentfettung und Säure-/Laugenaktivierung wird sichergestellt, dass die Substratoberfläche sauber und frei von Öl ist, wodurch die Haftung der Beschichtung bereits an der Quelle verbessert wird;
- Kundenspezifische Aufhängungskonstruktion: Entwicklung spezieller Vorrichtungen für tiefe Hohlräume und unregelmäßig geformte Teile, wobei der Eintrittswinkel des Teils in den Tank so angepasst wird, dass die Hohlraumöffnungen so ausgerichtet sind, dass der Gasaustritt erleichtert wird;
- Standardisieren Sie die Vorgehensweise beim Eintauchen in das Becken: Kippen Sie die Teile langsam in das Becken; lassen Sie sie nach dem Eintauchen kurz ruhen, bevor Sie die Stromversorgung einschalten, damit an der Oberfläche haftende Luftblasen aufsteigen und vollständig entweichen können;
- Kontrolle der Badzusätze: Passen Sie regelmäßig den Gehalt an Netzmittel im Galvanisierbad an, um die Oberflächenspannung der Lösung zu verringern und ein schnelles Ablösen der Blasen von der Teileoberfläche zu fördern.
2. Verbrannte Beschichtung
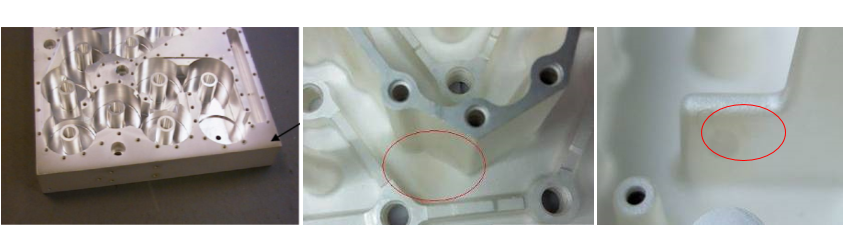
Defektsymptome: Die Oberfläche der Beschichtung ist rau und matt, fühlt sich stachelig an und zerkratzt Handschuhe. In schweren Fällen löst sich die Beschichtung, wird pulverig und blättert leicht ab, vor allem an Kanten, scharfen Ecken und hervorstehenden Stellen.
Hauptursachen
- Eine zu hohe lokale Stromdichte führt dazu, dass sich die elektrischen Feldlinien an scharfen Ecken und Kanten konzentrieren, was eine übermäßig schnelle Metallabscheidung und eine grobe, lockere Kristallisation zur Folge hat;
- Unzureichende Konzentration des Hauptsalzes im Galvanisierbad, zu niedrige Temperatur und unzureichender Gehalt an leitfähigen Salzen führen zu einem verengten Stromtoleranzbereich für die Galvanisierlösung;
- Ineffiziente Teileanordnung: Die Teile sind zu nah an der Anode positioniert, wodurch der lokale Strom den Prozessgrenzwert bei weitem überschreitet.
FRIMA-Lösungen
- Prozessparameteroptimierung: Stromdichte und Badtemperatur je nach Bauteilmaterial, Struktur und Beschichtungsart anpassen. Betrieb bei zu hohen Stromstärken strengstens untersagen;
- Kontrolle der Hängedichte: Kontrollieren Sie den Abstand zwischen den Teilen und passen Sie deren relative Positionen zur Anode an, um eine übermäßige Konzentration von elektrischen Feldlinien in lokalisierten Bereichen zu verhindern;
- Regelmäßige Badpflege: Testen Sie wöchentlich die Zusammensetzung des Bades, füllen Sie das Hauptsalz und das Leitsalz umgehend nach und stabilisieren Sie die Leitfähigkeit der Lösung.
- Abschirmung komplexer Teile: Verwenden Sie eine Isolationsabschirmung an scharfen Ecken und hervorstehenden Bereichen, um den Strom zu verteilen und lokale Stromüberlastungen zu verhindern, die zu Durchbrüchen führen können.
3. Mattierte Beschichtung / Allgemeine Verfärbung
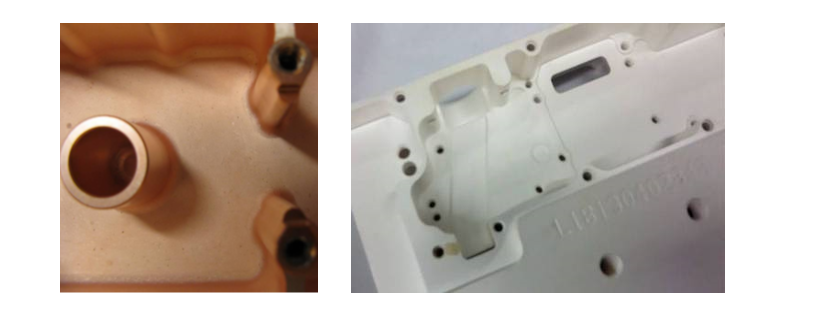
Defektmanifestation: Die Beschichtung weist insgesamt oder in einzelnen Bereichen einen geringen Glanz auf, wirkt matt, trüb oder weißlich und verliert ihren gleichmäßigen metallischen Glanz, was die Konsistenz des Erscheinungsbildes des Teils beeinträchtigt.
Hauptursachen
- Unzureichender Aufheller im Bad oder Ansammlung von Zersetzungsprodukten, was zu verminderten Aufhellungs- und Nivellierungseffekten führt;
- Unvollständige Vorbehandlung, bei der sich auf der Substratoberfläche ein Oxidfilm oder feiner Rost befindet, was zu einer mangelhaften Ebenheit der Beschichtung führt;
- Die Temperatur und Stromdichte bei der Galvanisierung weichen vom Prozessbereich ab, was zu einer groben Kristallstruktur in der Galvanisierungsschicht und vermindertem Glanz führt;
- Übermäßige Schwankungen der Oberflächenrauheit zwischen verschiedenen Chargen von Drehteilen und Frästeilen führen zu ungleichmäßigem Glanz der Beschichtung.
FRIMA-Lösungen
- Routinemäßige Wartung des Galvanisierbades: Regelmäßige Analyse der Glanzmittelkonzentration, umgehendes Nachfüllen des Bades mit frischer Lösung und periodische Durchführung einer elektrolytischen Behandlung zur Entfernung von Zersetzungsprodukten;
- Gleichmäßiger Substratzustand: Standardisierung der Anforderungen an die Oberflächenrauheit bei der Bearbeitung. Gründliche Aktivierung der Teile zur Entfernung von Oxidschichten vor der Beschichtung, um einen einheitlichen Zustand der in das Bad eintretenden Teile zu gewährleisten;
- Standardisierung der Prozessparameter: Stabilisierung von Beschichtungstemperatur, Stromdichte und Bearbeitungszeit, um eine gleichmäßige und feinkörnige Beschichtung zu gewährleisten;
- Verarbeitung derselben Charge im selben Tank: Die Beschichtung hochwertiger CNC-gedrehter und gefräster Bauteile aus demselben Auftrag wird in einem einzigen Tank konzentriert, um Farbunterschiede zwischen den Chargen zu reduzieren.
4. Freilegung des blanken Untergrunds
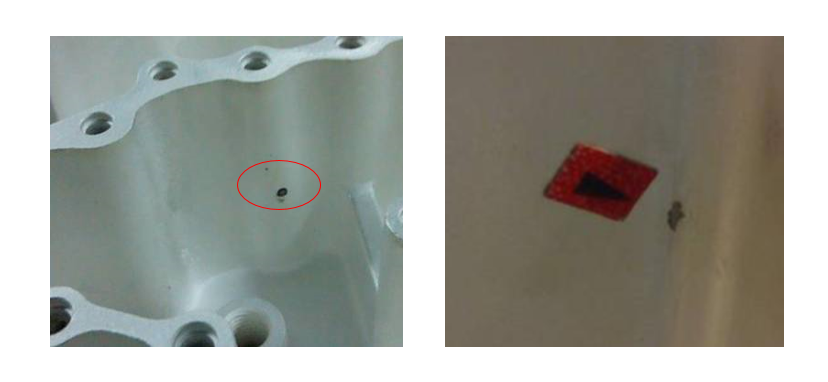
Defektmanifestation: Lokaler Verlust der Beschichtung, wodurch die darunterliegende Beschichtungsschicht oder das Grundmetall freigelegt wird, was sich häufig als freiliegendes Kupfer oder freiliegendes Grundmaterial zeigt. Dieser Defekt tritt häufig in verdeckten Bereichen wie tiefen Bohrungen, Sacklöchern und Spalten auf und ist besonders anfällig für Sonderbauteile mit komplexen Strukturen.
Hauptursachen
- Elektrische Feldlinien können tiefe Löcher und Sacklöcher nicht erreichen, was zu einer extrem niedrigen Stromdichte führt, die eine normale Plattierungsabscheidung verhindert;
- Unzureichende Vorbehandlung, die zu Öl- oder Oxidrückständen in den Löchern führt und das Anhaften der Beschichtungsschicht an der Substratoberfläche verhindert;
- Unsachgemäße Aufhängeausrichtung, wodurch sich Luftblasen in den Löchern bilden; das Galvanisierungsbad kann die Innenwände nicht vollständig berühren, wodurch unbeschichtete Bereiche entstehen;
- Unzureichende Galvanisierungszeit. Das Galvanisierungsbad hat nur eine begrenzte Fähigkeit zur Tieflochgalvanisierung, was zu übermäßig dünnen oder vollständig fehlenden Galvanisierungsschichten an den Innenwänden der Tieflöcher führt.
FRIMA-Lösungen
- Optimierung der Hilfsprozesse: Einsatz der Hilfskathodentechnologie für Teile mit mehreren Löchern und tiefen Hohlräumen zur Verbesserung der Stromverteilung in tiefen Lochbereichen;
- Verbesserte Vorbehandlung: Ultraschallreinigung und gerichtetes Hochdruckblasen werden für Tieflochbauteile hinzugefügt, um sicherzustellen, dass das Innere der Löcher sauber und frei von Ölverunreinigungen ist;
- Optimierung der Beschichtungslösung und -dauer: Wählen Sie ein Beschichtungssystem mit hoher Leistungsfähigkeit bei der Tieflochbeschichtung und verlängern Sie die Beschichtungszeit entsprechend, um sicherzustellen, dass die Schichtdicke an den Innenwänden der Tieflöcher den Spezifikationen entspricht;
- Querschnittsprüfung des ersten Teils: Führen Sie eine Querschnittsprüfung am ersten Teil von Bauteilen mit komplexer Struktur durch, um die Beschichtungsabdeckung im Inneren der Löcher zu bestätigen; beginnen Sie die Serienproduktion erst nach Bestehen dieser Prüfung.
5. Abblätternde Beschichtung
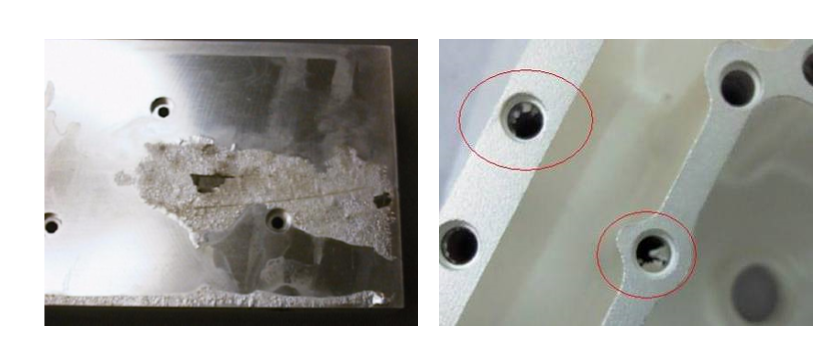
Mangelerscheinung: Eine unzureichende Haftung zwischen der Beschichtungsschicht und dem Grundmetall, die zu Abblättern und Abplatzen führt, ist ein typisches Anzeichen für einen Fehler bei der Galvanisierung und beeinträchtigt direkt die Korrosions- und Verschleißbeständigkeit des Bauteils.
Hauptursachen
- Unvollständige Entfettung, Rostentfernung und Aktivierung während der Vorbehandlung, wodurch Ölreste und Oxidschichten auf der Substratoberfläche zurückbleiben und die Bildung einer starken Verbindung zwischen der Beschichtungsschicht und dem Substrat verhindert wird;
- Die Substratoberfläche ist zu glatt oder weist eine kaltverfestigte Schicht auf, was zu einer schlechten mechanischen Verbindung der Beschichtungsschicht führt;
- Eine Stromunterbrechung während des Galvanisierungsprozesses führt zur Passivierung der Zwischenplattierungsschicht und damit zu einer schlechten Haftung zwischen den Schichten.
- Das Vorhandensein aufgekohlter oder entkohlter Schichten auf der Bauteiloberfläche nach der Wärmebehandlung beeinflusst die Haftung der Beschichtung.
FRIMA-Lösungen
- Durchgängige Vorbehandlungskontrolle: Den Standardprozess „Entfetten – Entrosten – Aktivieren“ strikt einhalten. Bei stark beanspruchten Teilen eine vorbeschichtete Grundierung hinzufügen, um die Haftung zu verbessern;
- Substratvorbehandlung: Bei kaltverfestigten oder übermäßig polierten Teilen wird ein Mikroaufrauungsschritt durchgeführt, um eine gleichmäßige Haftfläche für die Plattierungsschicht zu schaffen;
- Produktionsprozesskontrolle: Sicherstellung eines kontinuierlichen und stabilen Galvanisierungsprozesses, um eine durch Stromausfälle verursachte Zwischenschichtpassivierung zu verhindern;
- Haftungsprüfung: An der ersten Charge jeder Serie werden Gitterschnitt- und Biegeprüfungen durchgeführt; die Serienproduktion erfolgt erst nach Überprüfung, ob die Haftung der Beschichtungsschicht den Spezifikationen entspricht.
6. Farbvariation
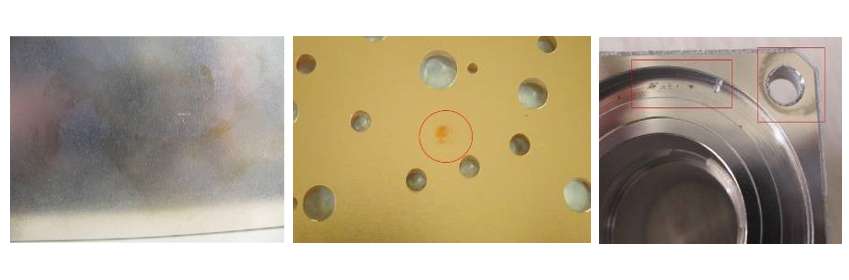
Defektmanifestation: Die Farbe einzelner Beschichtungsbereiche weicht vom normalen Gesamtbild des Produkts ab und äußert sich in Vergilbung, Verdunkelung, Verfärbung und anderen Auffälligkeiten. Es bestehen deutliche Farbunterschiede zwischen Teilen derselben Charge, was zu einer uneinheitlichen Optik führt.
Hauptursachen
- Die Ansammlung von Metallverunreinigungsionen im Galvanisierbad führt zu einer Verunreinigung der Galvanisierlösung und damit zu abnormalen Galvanisierfarben;
- Unvollständige Vorreinigung, wodurch Restsäuren, Laugen oder andere Verunreinigungen auf den Teileoberflächen zurückbleiben, die das Galvanisierbad beim Einleiten verunreinigen;
- Schwankungen der Plattierungstemperatur und der Stromdichte verändern den Kristallisationszustand der Plattierungsschicht und verursachen so Farbvariationen;
- Unterschiede im Substratmaterial und im Oberflächenzustand zwischen den Chargen führen bei gleichem Prozess zu uneinheitlichen Beschichtungsfarben.
FRIMA-Lösungen
- Reinigung und Wartung des Galvanisierbades: Das Galvanisierbad regelmäßig filtern und Verunreinigungsionen elektrolytisch entfernen, um den Grad der Badverunreinigung zu kontrollieren;
- Mehrstufige Spülkontrolle: Durch den Einsatz mehrstufiger Gegenstromspülprozesse wird verhindert, dass Chemikalien aus vorangegangenen Prozessen in das Galvanisierbad gelangen und Kreuzkontaminationen reduziert werden.
- Prozessparameter stabilisieren: Die Parameter für Beschichtungstemperatur, Stromstärke und Zeit standardisieren, um durch Prozessschwankungen verursachte Farbabweichungen zu minimieren;
- Zentralisierte Verarbeitung identischer Materialien: Priorisierung der Verwendung von Substratmaterialien aus derselben Charge für mechanische Komponenten innerhalb der gleichen Reihenfolge und verarbeiten Sie sie zusammen im selben Tank, um eine einheitliche Farbe zu gewährleisten.
7. Oxidation nach der Galvanisierung
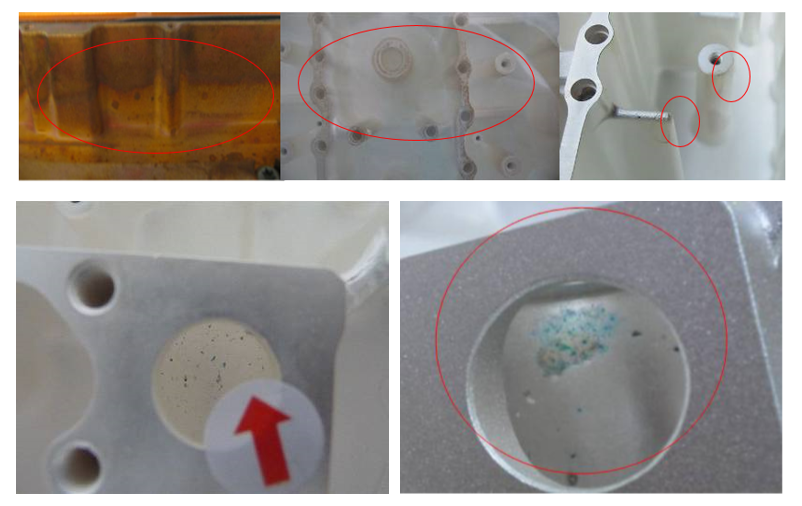
Defektsymptome:Nach längerer Lagerung können Probleme wie Rost, Verfärbungen und Flecken auf der Oberfläche auftreten. Diese Probleme treten am häufigsten bei Teilen mit hoher Porosität oder unzureichender Beschichtungsdicke sowie in Lagerumgebungen mit hoher Luftfeuchtigkeit auf.
Hauptursachen
- Unzureichende Schichtdicke und hohe Porosität ermöglichen es korrosiven Stoffen, in die Beschichtung einzudringen und das Grundmaterial zu erodieren, was zu Rost führt;
- Eine unzureichende Passivierungsbehandlung nach der Galvanisierung führt zu einer mangelhaften Korrosionsbeständigkeit der Beschichtung selbst;
- Unvollständige Reinigung nach der Galvanisierung hinterlässt korrosive Stoffe auf der Oberfläche, was zu nachfolgender Oxidation und Rostbildung führt;
- Hohe Luftfeuchtigkeit und ein hoher Salzgehalt in der Lagerumgebung führen in Verbindung mit einer unzureichenden Schutzwirkung der Beschichtung zu Oberflächenoxidation und Verfärbung.
FRIMA-Lösungen
- Kontrolle der Beschichtungsdicke: Die Beschichtungsdicke wird gemäß den Normen streng kontrolliert. Für Teile mit hohen Anforderungen an die Korrosionsbeständigkeit werden die Spezifikationen für die Beschichtungsdicke erhöht.
- Optimierung des Passivierungsprozesses: Der Passivierungsprozess muss auf das erforderliche Korrosionsschutzniveau abgestimmt sein, um die Korrosionsbeständigkeit der Beschichtung zu verbessern.
- Standardisierung der Reinigung und Trocknung nach der Galvanisierung: Nach der Galvanisierung mehrstufiges Spülen mit gereinigtem Wasser zur gründlichen Entfernung von Restmedien, gefolgt von einer sofortigen und gründlichen Trocknung;
- Lagerschutz: Fertige Produkte in versiegelten Einzelbehältern mit eingebauten Trockenmitteln verpacken und Temperatur und Luftfeuchtigkeit der Lagerumgebung kontrollieren, um feuchtigkeitsbedingte Oxidation zu verhindern.
8. Grate beim Galvanisieren
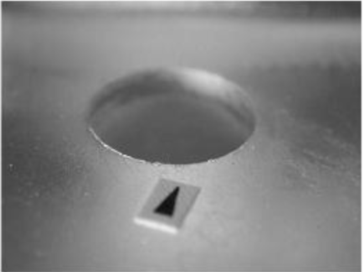
Defektmanifestation:Auf der Oberfläche der Beschichtungsschicht bilden sich dichte, körnige oder stachelige Erhebungen, die sich spürbar rau anfühlen und die Oberflächengüte sowie die Passgenauigkeit beeinträchtigen.
Hauptursachen
- Übermäßiger Gehalt an suspendierten Feststoffverunreinigungen im Galvanisierbad, die sich während des Galvanisierungsprozesses in der Galvanisierungsschicht festsetzen und körnige Auswüchse bilden;
- Anodenschlamm löst sich ab, suspendiert im Galvanisierungsbad und haftet zusammen mit dem Metallablagerung an der Werkstückoberfläche;
- Eine zu hohe Stromdichte führt zu einer groben Metallkristallisation, wodurch unregelmäßige, körnige Auswüchse entstehen;
- Oberflächengrate, die nach der Bearbeitung verbleiben, werden nicht vollständig entfernt und durch die galvanische Schicht nach der Galvanisierung vergrößert.
FRIMA-Lösungen
- Kontinuierliche Badfiltration: Statten Sie das Galvanisierbad mit einem Umwälzfiltrationssystem aus und tauschen Sie die Filterpatronen regelmäßig aus, um suspendierte Feststoffverunreinigungen zu entfernen.
- Anodenmanagement: Verwenden Sie hochwertige Anoden in Anodenbeuteln, um zu verhindern, dass Anodenschlamm abfällt und die Badlösung verunreinigt;
- Prozessparameterkontrolle: Die Stromdichte in einem angemessenen Bereich halten, um grobe Kristallisation und die Bildung von Partikeln zu verhindern;
- Qualitätskontrolle in den vorhergehenden Prozessschritten: Die Qualität der Oberflächenentgratung des Teils vor der Beschichtung muss sorgfältig geprüft werden. Es muss sichergestellt werden, dass alle Bearbeitungsgrate vor dem Beschichtungsprozess gründlich entfernt werden.
Abschluss
Viele Anbieter konzentrieren ihre Qualitätskontrolle im Bereich der Galvanisierung ausschließlich auf die Galvanisierbäder. Branchenzahlen zeigen jedoch, dass mehr als die Hälfte aller Galvanisierungsfehler in der Bearbeitung und Vorbehandlung entstehen. Bearbeitungsgrate, übermäßige Oberflächenrauheit und Oberflächenhärtungsschichten beeinträchtigen das Endergebnis der Galvanisierung unmittelbar.
Als OEM-Lieferant für CNC-Frästeile Mit umfassenden Fräs- und Drehbearbeitungsdienstleistungen sowie Oberflächenbehandlungsmöglichkeiten liegt die Kernkompetenz von FRIMA darin, die Anforderungen an die Beschichtungsqualität in den Bearbeitungsprozess zu integrieren, um das Risiko von Beschichtungsfehlern von vornherein zu minimieren. Unser Qualitätskontrollsystem umfasst vier Kernphasen:
1. Vorbearbeitungskontrolle
- Optimierung der Bearbeitungsprozesse zur Erfüllung der Beschichtungsanforderungen: Standardisierung der Oberflächenrauheit und gründliches Entfernen von Bearbeitungsgraten, um zu verhindern, dass Fehler nach der Beschichtung verstärkt werden;
- DFM (Design for Manufacturability) Review: Wir bewerten im Vorfeld die Machbarkeit der Beschichtung von kundenspezifischen Industriekomponenten und geben Optimierungsempfehlungen für tiefe Löcher, Sacklöcher und scharfe Ecken, um das Risiko von blankem Metall, Verbrennungen und Blasenbildung zu reduzieren.
2. Standardisierte Vorbehandlungskontrolle
- Ein gestuftes Vorbehandlungssystem einrichten: Entfettungs-, Entrostungs- und Aktivierungsprozesse an Material, Struktur und Grad der Ölverschmutzung des Bauteils anpassen;
- Reinheitsprüfung: Führen Sie nach der Vorbehandlung an jeder Teilecharge einen kontinuierlichen Wasserfilmtest durch, um sicherzustellen, dass die Oberfläche sauber und frei von Öl ist, bevor sie in das Galvanisierungsbad gelangt.
3. Geschlossene Regelung des Beschichtungsprozesses
- Regelmäßige Badanalyse: Wöchentlich die Zusammensetzung des Bades, die Konzentrationen der Additive und den Verunreinigungsgrad prüfen, um rechtzeitig Anpassungen vornehmen und optimale Bedingungen aufrechterhalten zu können;
- Mechanismus zur Erststückprüfung: Bei jeder Änderung der Charge, der Badlösung oder der Aufhängevorrichtung ist ein Erststück-Plattierungstest durchzuführen, um Aussehen, Dicke und Haftung zu überprüfen; die Massenproduktion darf erst nach bestandener Prüfung aufgenommen werden;
- Prozesspatrouilleninspektion: Führen Sie während der Produktion regelmäßig Stichprobenkontrollen des Aussehens und der Dicke der Beschichtung durch, um Parameterschwankungen frühzeitig zu erkennen und Anpassungen vorzunehmen.
4. Nachbehandlung und Lagerungsschutz
- Standardisierte Passivierung, Reinigung und Trocknung: Die Passivierungszeit und die Reinigungsqualität werden streng kontrolliert, um sicherzustellen, dass die Teile gründlich trocken sind, bevor sie zum nächsten Bearbeitungsschritt übergehen;
- Schutz des Endprodukts: Galvanisierte Teile werden einzeln gepolstert verpackt, um Beschädigungen der Beschichtung durch Stöße zu vermeiden; Temperatur und Luftfeuchtigkeit in der Lagerumgebung werden kontrolliert, um Oxidation zu verhindern.
Über FRIMA
FRIMA ist ein professioneller Hersteller, spezialisiert auf hochpräzise CNC-Bearbeitung und Oberflächenbehandlung. Zu unserem Kerngeschäft gehören CNC-Drehen, CNC-Fräsen, 5-Achs-Bearbeitung und Langdrehautomaten. Wir bieten Komplettlösungen inklusive Bearbeitung und Galvanisierung für Drehteile, Frästeile, diverse kundenspezifische Industriekomponenten und spezielle Strukturbauteile. Als erfahrener OEM-Lieferant von CNC-Drehteilen legen wir größten Wert auf Qualität und liefern durch akribische Prozessgenauigkeit präzise mechanische Bauteile an Kunden weltweit. Unsere Dienstleistungen decken zahlreiche Branchen ab, darunter Automobilindustrie, Automatisierung, Hydraulik und Medizintechnik.