









Kurz gesagt – 8 DFM-Regeln für CNC-Drehteile
- Regel 1: Die Wandstärke muss über 0,5 mm (kleine Teile) bzw. 1,0 mm (große Teile) liegen. um Durchbiegungen und Rattern während der Bearbeitung zu vermeiden.
- Regel 2: Fügen Sie innere Eckradien hinzu, die gleich oder größer als der Radius unserer Werkzeugspitze sind. — Scharfe Innenkanten verlängern die Zykluszeit und zerstören Werkzeuge.
- Regel 3: Verwenden Sie Standardgewindegrößen (M, UNC, UNF, BSP). Es sei denn, die Anwendung erfordert zwingend benutzerdefinierte Threads.
- Regel 4: Enge Toleranzen nur auf Funktionsflächen festlegen. — Jede Toleranzabweichung von 0,005 mm kostet Geld.
- Regel 5: Vermeide tiefe Innentaschen und Hinterschneidungen. — Sie erfordern Spezialwerkzeuge und mehrere Einrichtungsschritte.
- Regel 6: Auslegung für Standard-Stangenmaterialgrößen — Durch die Abstimmung des Außendurchmessers Ihres Bauteils auf das verfügbare Stangenmaterial wird Materialverschwendung vermieden.
- Regel 7: Minimieren Sie die Anzahl unserer Setups. — Jede Einrichtung erhöht den Zeitaufwand für die Ausrichtung, die Kosten für die Vorrichtung und das Risiko von Toleranzabweichungen.
- Regel 8: Berücksichtigen Sie unsere Nebengeschäfte frühzeitig — Die Anforderungen an die Beschichtung, Wärmebehandlung und Oberflächenbeschaffenheit beeinflussen unsere grundlegende Bearbeitungsstrategie.
Inhaltsverzeichnis
- Warum DFM für CNC-Drehteile wichtig ist
- Regel 1: Wandstärke
- Regel 2: Innenradien
- Regel 3: Standardgewindegrößen
- Regel 4: Toleranzstrategie
- Regel 5: Tiefe Taschen und Hinterschneidungen
- Regel 6: Optimierung des Stangenbestands
- Regel 7: Minimieren Sie die Einrichtungsarbeiten
- Regel 8: Sekundäroperationen
- DFM-Checkliste vor dem Versenden der Zeichnung
- Häufig gestellte Fragen
Warum DFM für CNC-Drehteile wichtig ist
Wenn eine Zeichnung zur Angebotserstellung bei unseren erfahrenen Ingenieuren eingeht, ermitteln wir nicht zuerst den Preis des Bauteils, sondern prüfen die Herstellbarkeit unserer Konstruktion. In über 15 Jahren Erfahrung… CNC-Drehen Aus Erfahrung bei FRIMA wissen wir, dass Zeichnungen, die auf dem Bildschirm einwandfrei funktionieren, in der Herstellung 30–50 % teurer sind als nötig, einfach weil unser Konstrukteur nicht bedacht hat, wie das Teil auf einer Drehmaschine gehalten, geschnitten und vermessen werden kann.
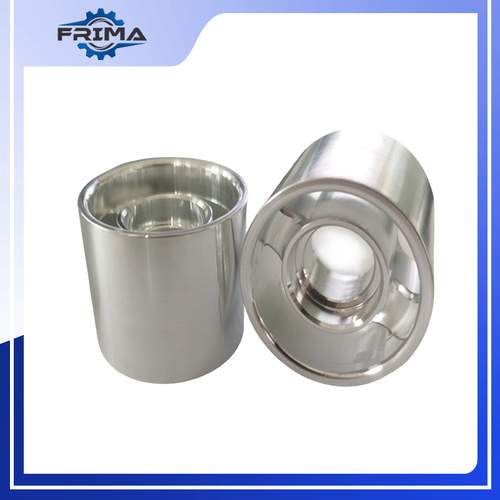
Design for Manufacturability (DFM) ist unsere Vorgehensweise, Teile so zu konstruieren, dass sie effizient auf vorhandenen Anlagen ohne unnötige Rüstvorgänge, Spezialwerkzeuge oder übermäßige Zykluszeiten hergestellt werden können. Da unsere Fertigung über 80 CNC-Drehmaschinen und Langdrehautomaten betreibt, erleben wir die Kostenauswirkungen von DFM-Entscheidungen täglich. Eine einzige Konstruktionsentscheidung – beispielsweise eine scharfe statt einer abgerundeten Innenkante, eine um 0,01 mm engere Toleranz als nötig oder ein Gewinde, das Spezialwerkzeug statt eines Standardgewindebohrers erfordert – kann unsere Stückkosten um 10–20 % erhöhen.
Dieser Artikel stellt unsere acht DFM-Regeln vor, die wir bei der Prüfung von Zeichnungen für unsere Kunden konsequent und streng anwenden. Jede Regel basiert auf realen Produktionsdaten, nicht auf Theorie. Unser Ingenieurteam hat diese Regeln in Tausenden von Projekten optimiert. kundenspezifisch gefertigte Teile Die Produkte werden in unserer hochmodernen, voll ausgestatteten und klimatisierten Produktionsstätte in Ningbo hergestellt und umfassen Aluminium, Edelstahl, Kohlenstoffstahl, Messing, Titan und technische Kunststoffe.
Regel 1: Wandstärke über dem Mindestwert halten
Die erste DFM-Regel für CNC-Drehteile ist die Einhaltung einer ausreichenden Wandstärke. Dünne Wände verformen sich unter Schnittkräften, was zu Rattern, schlechter Oberflächengüte und Maßabweichungen führt. Da beim CNC-Drehen erhebliche Radialkräfte auf das Werkstück wirken, ist die Wandstärke die häufigste Ursache für Ausschuss in unserer Produktion.
| Teiledurchmesser | Mindestwandstärke (Aluminium/Stahl) | Mindestwandstärke (Messing) | Empfohlene Wand |
|---|---|---|---|
| Unter 20 mm | 0,5 mm | 0,3 mm | 1,0 mm |
| 20–50 mm | 0,8 mm | 0,5 mm | 1,5 mm |
| 50–100 mm | 1,0 mm | 0,8 mm | 2,0 mm |
| Über 100 mm | 1,5 mm | 1,0 mm | 2,5 mm |
Da für dünnwandige Teile reduzierte Schnittparameter erforderlich sind (geringere Vorschubgeschwindigkeit, kleinere Schnitttiefe, mehr Durchgänge), steigt die Zykluszeit exponentiell an, wenn die Wandstärke unter das empfohlene Minimum sinkt. Eine um 0,3 mm geringere Wandstärke als empfohlen kann die Zykluszeit für dieses Bauteil verdoppeln. Unser Produktionsteam kennzeichnet dünnwandige Bauteile während der DFM-Prüfung und schlägt eine Wandverdickung vor, sofern die Anwendung dies zulässt.
Regel 2: Fügen Sie innere Eckradien hinzu, die gleich oder größer als der Radius der Werkzeugspitze sind.
Warum scharfe Innenecken teuer sind
Innenecken ohne Radien sind der zweitteuerste Fehler, den wir bei DFM-Projekten beobachten. Ein CNC-Drehwerkzeug hat einen physikalischen Eckenradius (typischerweise 0,4 mm, 0,8 mm oder 1,2 mm). Wenn die Zeichnung eine scharfe Innenkante (Radius = 0) vorschreibt, muss unser Maschinenbediener entweder ein Eintauchverfahren anwenden (langsam, schlechte Oberflächengüte) oder ein separates Einstichwerkzeug verwenden (zusätzlicher Rüstaufwand, zusätzliche Kosten).
Unsere Standardempfehlung: Wählen Sie einen Innenradius, der gleich dem oder etwas größer als der Radius unserer Werkzeugspitze ist. Für die meisten Anwendungen sind R0,8 mm oder R1,0 mm optimal – sie ermöglichen kontinuierliches Schneiden, eine gute Oberflächengüte und die Verwendung von Standardwerkzeugen. Da der Radius unserer Werkzeugspitze den erreichbaren Eckradius bestimmt, bedeutet die Konstruktion für R0, dass man für ein Werkzeug konstruiert, das nicht existiert.
FRIMA-Produktionsdaten: Bei einer Charge von 5.000 Aluminiumverbindern reduzierte die Änderung des Innenradius der Ecke von R0 auf R0,8 die Zykluszeit pro Teil von 45 auf 28 Sekunden – eine Reduzierung um 38 %. Die Funktion des Teils blieb unbeeinträchtigt, da es sich bei unserer Ecke nicht um eine Dicht- oder Passfläche handelte.
Regel 3: Verwenden Sie Standardgewindegrößen, es sei denn, die Anwendung erfordert Sonderanfertigungen.
Standardgewinde vs. kundenspezifische Gewinde: Kostenauswirkungen
Standardgewinde (M, UNC, UNF, BSP, NPT) verwenden handelsübliche Werkzeuge, erfordern kein individuelles Schleifen und können mit Standardgewindelehren geprüft werden. Sondergewinde – also Gewinde mit nicht standardmäßigen Steigungen, speziellen Profilen oder Mehrganggewinden – verursachen zusätzliche Werkzeugkosten, längere Rüstzeiten und einen höheren Prüfaufwand. Da unsere Werkstatt über 40 CNC-Drehmaschinen mit angetriebenen Werkzeugen verfügt, können wir Sondergewinde effizient fertigen, allerdings ist der Kostenaufschlag damit verbunden.
| Gewindeart | Werkzeuge | Einrichtungszeit | Kostenauswirkungen |
|---|---|---|---|
| Standardmetrik (M3–M16) | Standard-Gewindebohrer/Schneideisen | Minimal | Ausgangswert |
| Standard Imperial (UNC/UNF) | Standard-Gewindebohrer/Schneideisen | Minimal | Ausgangswert |
| Benutzerdefinierte Tonhöhe | Spezialgewindewerkzeug | 15–30 Minuten | +20–40% |
| Mehrfachstart-Thread | Kundenspezifisches Werkzeug + Teilvorrichtung | 30–60 Minuten | +40–80% |
Unser praktischer Tipp: Verwenden Sie für Standardbefestigungselemente ein Standardgewinde. Benötigt Ihre Anwendung ein Sondergewinde (z. B. für eine Gewindespindel oder ein Dichtungsgewinde), geben Sie dies bitte in der Zeichnung mit vollständigem Gewindeprofil, Steigung und Toleranz an.
Regel 4: Enge Toleranzen nur auf Funktionsflächen festlegen
Toleranzniveaus für CNC-Drehteile
Die Toleranz ist das am häufigsten überbetonte Maß in Zeichnungen von CNC-Drehteilen. Wir sehen regelmäßig Zeichnungen, in denen jeder Durchmesser mit ±0,01 mm angegeben ist, obwohl diese Präzision nur bei zwei oder drei Flächen tatsächlich erforderlich ist. Da engere Toleranzen mehr Durchgänge, langsamere Vorschübe und häufigere Prüfungen erfordern, verursachen sie in jeder Dimension, in der sie angewendet werden, zusätzliche Kosten.
Unsere Toleranzvorgaben für CNC-Drehteile:
- ±0,025 mm (Standard): Auf jeder CNC-Drehmaschine mit Standardwerkzeugen realisierbar. Geeignet für unkritische Durchmesser, Längen und Fasen.
- ±0,010 mm (Genauigkeit): Mit sorgfältiger Vorbereitung und scharfen Werkzeugen erreichbar. Geeignet für Lagerpassungen, Presspassungen und Dichtflächen.
- ±0,005 mm (hohe Präzision): Erfordert Langdrehmaschinen oder Nachschleifen. Nur für kritische Funktionsflächen verwenden.
- ±0,001 mm (Ultrapräzision): Erfordert unsere 5-Achs-Bearbeitungszentren mit Umgebungstemperaturregelung (20 ± 1 °C). Nur für Anwendungen in der Luft- und Raumfahrt sowie der Medizintechnik geeignet.
Weil jede Toleranzabweichung von 0,005 mm Geld kostet, ermittelt die gründliche, systematische und sorgfältige DFM-Prüfung, welche Oberflächen tatsächlich enge Toleranzen erfordern und welche auf Standardtoleranzen erweitert werden können. Bei einer kürzlich erfolgten Charge von 10.000 Edelstahlwellen konnte durch die Erweiterung von 6 nichtkritischen Durchmessern von ±0,01 mm auf ±0,025 mm der Stückkostensatz um 18 % gesenkt werden.
Regel 5: Tiefe Innentaschen und Hinterschneidungen vermeiden
Tiefe Taschen und Hinterschnittgeometrie
Tiefe Innentaschen (Tiefe-zu-Durchmesser-Verhältnis über 4:1) und innere Hinterschneidungen sind die Merkmale, die am häufigsten Spezialwerkzeuge und mehrere Aufspannungen erfordern. Ein Standard-Drehwerkzeug kann in eine Aussparung mit einem Durchmesser von etwa dem 3- bis 4-Fachen des Werkzeugschaftdurchmessers vordringen. Darüber hinaus benötigen Sie Werkzeuge mit verlängerter Reichweite (stärkere Durchbiegung, schlechtere Oberflächengüte) oder Tieflochbohren (separater Arbeitsgang, erhebliche Kosten).
Hinterschnitte – innere Nuten, die breiter sind als die Reichweite des Werkzeugs von der Öffnung aus – erfordern entweder ein speziell geschliffenes Werkzeug oder einen separaten Nutenbearbeitungsvorgang mit anderer Werkzeugausrichtung. Da unsere Langdrehautomaten kleine Hinterschnitte effizient bearbeiten, können wir die Geometrie des Hinterschnitts oft so anpassen, dass er mit Standardwerkzeugen realisierbar ist.
Regel 6: Auslegung für Standard-Stangenmaterialgrößen
Anpassung des Außendurchmessers des Bauteils an den Standard-Stangenrohling
Die CNC-Drehbearbeitung beginnt mit Stangenmaterial, und Stangenmaterial ist in Standarddurchmessern erhältlich. Bei einem Außendurchmesser von 25,5 mm beginnt unser Maschinenbediener mit einem 26-mm- oder 27-mm-Rundmaterial und dreht es ab – was Material und Bearbeitungszeit verschwendet. Bei einem Außendurchmesser von 25 mm verwendet der Maschinenbediener ein 25-mm-Rundmaterial und plant nur die Enden.
Standard-Stangendurchmesser (mm): 3, 4, 5, 6, 8, 10, 12, 14, 16, 18, 20, 22, 25, 28, 30, 32, 35, 38, 40, 42, 45, 48, 50, 55, 60, 65, 70, 75, 80, 85, 90, 95, 100.
Da die Materialkosten bei den meisten Teilen 40–60 % unserer gesamten CNC-Drehkosten ausmachen, ist die Auslegung auf Standard-Stangenmaterialgrößen unsere wichtigste DFM-Regel. Unser technisches Team ordnet im Rahmen der DFM-Überprüfung jedem Bauteil-Außendurchmesser die nächstgelegene Standardstabgröße zu.
Regel 7: Minimiere die Anzahl der Rüstvorgänge
Strategien zur Reduzierung von Rüstvorgängen
Jede Aufspannung auf einer CNC-Drehmaschine verlängert die Ausrichtungs- und Einspannzeit um 2–5 Minuten und erhöht zudem das Risiko von Toleranzabweichungen durch erneutes Einspannen. Ein Werkstück, das von beiden Seiten (Vorder- und Rückseite) gedreht werden muss, erfordert zwei Aufspannungen. Falls das Werkstück zusätzlich außermittige Merkmale (Querbohrungen, Flächen, Nuten) aufweist, kann eine dritte Aufspannung auf einer Fräsmaschine oder Drehmaschine mit angetriebenen Werkzeugen notwendig sein.
Unsere wichtigste Regel: Das Bauteil so konstruieren, dass es mit möglichst wenigen Aufspannungen fertiggestellt werden kann. Gängige Strategien sind:
- Durchgehende Funktionen statt blinder Funktionen — Eine Durchgangsbohrung kann von einer Seite aus bearbeitet werden; für eine Sackbohrung muss das Werkstück gegebenenfalls gewendet werden.
- Symmetrische Geometrie — Wenn beide Enden identisch sind, kann das Teil in einer Aufspannung mit einer Spannzange am fertigen Ende bearbeitet werden.
- Standardisierung der Gegenspindeloperationen — Wenn unsere Bearbeitungsfunktionen einfach sind (Anfasen, Gewindeschneiden, Nuten), können unsere Gegenspindel-Drehmaschinen diese im selben Arbeitsgang ohne manuelles Wenden fertigstellen.
Regel 8: Sekundäroperationen frühzeitig in Betracht ziehen
Toleranzen für Beschichtung, Wärmebehandlung und Oberflächenbeschaffenheit
Beschichtung, Wärmebehandlung, Anodisierung, Passivierung und Anforderungen an die Oberflächenbeschaffenheit beeinflussen allesamt unsere grundlegende Bearbeitungsstrategie. Soll ein Teil hartverchromt werden, muss der Basisdurchmesser um die Schichtdicke (typischerweise 0,01–0,05 mm pro Seite) kleiner sein. Soll ein Teil wärmebehandelt werden, muss unser Material im geglühten Zustand bearbeitet und nach dem Härten fertigbearbeitet werden.
Unsere DFM-Prüfung umfasst auch Nachbearbeitungsschritte, da wir schon zu viele Zeichnungen gesehen haben, bei denen die Grundbearbeitung abgeschlossen ist, aber die Spezifikationen für die Beschichtung oder Wärmebehandlung dazu führen, dass die Endabmessungen außerhalb der Toleranz liegen. Da unsere vollintegrierte und vertikal integrierte Anlage Schleifen, Entgraten, Wärmebehandlung, Galvanisieren, Beschichten und Lackieren im eigenen Haus anbietetSo können wir unseren gesamten Produktionsablauf effektiv koordinieren und diese Konflikte erkennen, bevor sie zu Ausschuss führen.
Ein konkretes Beispiel aus unserem Geschäft: Ein Kunde forderte eine Welle aus Edelstahl 316L mit einer Toleranz von ±0,01 mm in allen Durchmessern und einer Passivierungsvorgabe. Da bei der Passivierung 0,002–0,005 mm Oberflächenmaterial abgetragen werden, wären unsere Maße nach der Passivierung außerhalb der Toleranz gelegen. Unsere DFM-Prüfung deckte dies auf und passte unsere Maße vor der Passivierung entsprechend an, wodurch dem Kunden ein kompletter Nachbearbeitungszyklus erspart blieb.
DFM-Checkliste: 12 Punkte, bevor Sie die Zeichnung versenden
Unser technisches Team verwendet diese Checkliste bei der Überprüfung jeder CNC-Drehzeichnung. Wenn Sie uns Ihre Zeichnung zur Angebotserstellung zusenden, gehen wir diese 12 Punkte sorgfältig und systematisch durch und kennzeichnen alle DFM-Probleme, bevor mit der Werkzeugherstellung begonnen wird.
- Wandstärke: Überschreitet die Material- und Teiledurchmesseranforderung die Mindestanforderungen?
- Inneneckenradien: Gleich groß oder größer als der Radius der Werkzeugspitze?
- Gewindespezifikation: Standard oder individuell angepasst? Falls individuell angepasst, ist unser vollständiges Profil dokumentiert?
- Toleranzen: Nur bei funktionalen Oberflächen straff? Standard bei nicht kritischen Merkmalen?
- Tiefe Taschen/Hinterschnitte: Verhältnis von Tiefe zu Durchmesser unter 4:1? Hinterschneidungen mit Standardwerkzeugen zugänglich?
- Stangenmaterial VON: Entspricht einem Standard-Stangenmaterialdurchmesser?
- Anzahl der Setups: Lässt sich das Teil in 1–2 Aufspannungen fertigstellen?
- Sekundäre Operationen: Sind die Zuschläge für Beschichtung/Wärmebehandlung in den Basisabmessungen enthalten?
- Materialauswahl: Ist das Material in der benötigten Stangenmaterialgröße problemlos verfügbar?
- Oberflächenbeschaffenheit: Ist die Ra-Spezifikation mit Standarddrehen erreichbar oder ist Schleifen/Polieren erforderlich?
- Entgraten: Sind die Kanten als scharf, abgeschrägt oder abgerundet spezifiziert? Scharfe Kanten müssen manuell entgratet werden.
- Inspektion: Sind die kritischen Maße für die 100%ige CMM-Prüfung klar definiert?
Häufig gestellte Fragen
DFM (Design for Manufacturability) beim CNC-Drehen bedeutet, die Geometrie, Toleranzen und Merkmale eines Bauteils so zu gestalten, dass es effizient auf einer Drehmaschine gefertigt werden kann – ohne unnötige Rüstvorgänge, Spezialwerkzeuge oder übermäßige Zykluszeiten. Ziel ist es, die Fertigungskosten zu senken und gleichzeitig die vorgesehene Funktion des Bauteils zu erhalten. FROSTWir wenden die DFM-Prüfung bei jedem CNC-Drehprojekt als kostenlose Ingenieursleistung an, da wir aus erster Hand erfahren haben, wie kleine Designänderungen die Stückkosten um 15–30 % senken können, ohne die Leistung des Teils in der Montage zu beeinträchtigen.
Unsere Erfahrung aus Hunderten von CNC-Drehprojekten zeigt, dass DFM-optimierte Konstruktionen typischerweise 15–30 % weniger kosten als nicht optimierte Versionen desselben Bauteils. Die Einsparungen ergeben sich aus vier Faktoren: kürzere Zykluszeiten (weniger Durchgänge, höhere Vorschübe), weniger Rüstvorgänge (weniger Spannvorrichtungen und Ausrichtung), Standardwerkzeuge (keine Sonderschliffe) und geringere Ausschussraten (weniger Durchbiegung und Rattern). Bei einer kürzlich abgeschlossenen Serie von 10.000 Aluminiumverbindern identifizierte unsere DFM-Analyse fünf Optimierungspotenziale, die unsere Stückkosten um 22 % senkten.
Bei Metallen wie Aluminium und Stahl beträgt die praktische Mindestwandstärke 0,5 mm für kleine Teile (unter 50 mm Durchmesser) und 1,0 mm für größere Teile. Dünnere Wände sind zwar möglich, erhöhen aber die Durchbiegung, das Rattern und das Ausschussrisiko deutlich. Bei Messing kann die Mindestwandstärke etwas geringer sein (0,3 mm für kleine Teile), da Messing besser zerspanbar ist und kürzere Späne erzeugt. Wir bei FRIMA empfehlen, bei der Konstruktion die von uns empfohlene Wandstärke (1,0–2,5 mm, abhängig vom Durchmesser) anstelle der absoluten Mindestwandstärke zu verwenden, da unsere empfohlene Wandstärke Standard-Schnittparameter und eine optimale Zykluszeit ermöglicht.
Innenecken ohne Radius erfordern ein senkrechtes Eindringen des Schneidwerkzeugs in das Material, was zu Werkzeugdurchbiegung, schlechter Oberflächengüte und beschleunigtem Werkzeugverschleiß führt. Durch Hinzufügen eines Radius, der gleich dem oder etwas größer als der Werkzeugspitzenradius ist (typischerweise R0,8 oder R1,0), wird ein kontinuierliches Schneiden ermöglicht, die Zykluszeit verkürzt und die Oberflächenqualität verbessert. Da der Werkzeugspitzenradius eine physikalische Begrenzung des Schneidwerkzeugs darstellt, bedeutet die Konstruktion einer scharfen Innenecke (R0) die Entwicklung eines Werkzeugs, das in Standardwerkzeugen nicht existiert. Unsere Produktionsdaten zeigen, dass die Umstellung von R0 auf R0,8 bei Innenecken die Zykluszeit für dieses Merkmal typischerweise um 25–40 % reduziert.
Standardmäßiges CNC-Drehen erreicht auf jeder modernen Drehmaschine problemlos Toleranzen von ±0,025 mm. Präzisionsdrehen Mit Langdrehmaschinen erreichen wir eine Genauigkeit von ±0,005 mm oder besser. Unsere Fünf-Achs-Bearbeitungszentren mit Umgebungstemperaturregelung (20 ± 1 °C) erzielen eine Positioniergenauigkeit von ±0,001 mm. Das zentrale Prinzip des Design for Manufacturing (DFM) ist, dass engere Toleranzen die Kosten exponentiell steigern – die Vorgabe von ±0,005 mm für jeden Durchmesser, obwohl dies nur für zwei Flächen erforderlich ist, führt zu unnötigen Kosten für die übrigen Abmessungen. Unsere DFM-Analyse identifiziert die Flächen, die tatsächlich enge Toleranzen benötigen, und ermöglicht die Verwendung von Standardtoleranzen für die übrigen Flächen.
Verwenden Sie stets Standardgewindegrößen (M, UNC, UNF, BSP, NPT), es sei denn, die Anwendung erfordert zwingend ein Sondergewinde. Standardgewinde lassen sich mit Standardwerkzeugen fertigen, benötigen kein individuelles Schleifen und können mit Standardlehren geprüft werden. Sondergewinde verursachen zusätzliche Werkzeugkosten (speziell geschliffene Gewindewerkzeuge), Rüstzeiten (15–60 Minuten, je nach Komplexität) und einen höheren Prüfaufwand (spezielle Lehren oder Koordinatenmessmaschine). Wir bei FRIMA fertigen regelmäßig, zuverlässig und effizient Sondergewinde für Gewindespindeln, Dichtungsgewinde und Anwendungen in der Luft- und Raumfahrt. Vor der Fertigung klären wir jedoch stets sorgfältig, proaktiv und gründlich mit unseren Kunden ab, ob das Sondergewinde funktional notwendig ist.
Ja. Wir bieten für jedes CNC-Drehprojekt eine kostenlose DFM-Prüfung an. Unser Ingenieurteam analysiert Ihre Zeichnung, identifiziert Kostensenkungspotenziale und schlägt Designänderungen vor, bevor die Werkzeugfertigung beginnt. Diese Prüfung deckt typischerweise 3–5 Optimierungsmöglichkeiten pro Bauteil auf, die Wandstärke, Eckradien, Toleranzstrategie, Gewindewahl und Rüstzeitminimierung umfassen. Unser Team verfügt über mehr als 15 Jahre Erfahrung im CNC-Drehen von Aluminium, Edelstahl, Kohlenstoffstahl, Messing, Titan und technischen Kunststoffen und wendet dieses Produktionswissen konsequent in jeder DFM-Prüfung an. Um eine DFM-Prüfung anzufordern, senden Sie Ihre Zeichnung bitte über unser Kontaktformular an unser engagiertes und reaktionsschnelles Team.
Sind Sie bereit, Ihr CNC-Drehteildesign zu optimieren?
Senden Sie uns Ihre Zeichnung für eine kostenlose DFM-Prüfung. Unser Ingenieurteam identifiziert Kostensenkungspotenziale, bevor die Werkzeugfertigung beginnt.
DFM-Überprüfung anfordern