









Wie FRIMA monatlich über 50.000 gratfreie Medizinprodukte ohne Mängel seit 24 Monaten ausliefert: Ein Einblick + Erläuterung des Titanisierungsprozesses
Was ein OEM von Medizinprodukten über die medizinische CNC-Bearbeitungszelle von FRIMA wissen muss: 5-Achsen-Mikrofräsen ohne Gratbildung auf medizinischem PEEK, Toleranz von 0,0005 Zoll bei medizinischen Bauteilen mit engen Toleranzen, Qualitätsmanagementsystem nach ISO 9001 + IATF 16949 und eine kundenvertrauliche Erfolgsbilanz von 50.000 Titan-Abutments pro Monat mit null Fehlern über 24 Monate kontinuierlicher Produktion.
TL;DR – Medizinische PEEK-Prothesen bei FRIMA, in fünf Punkten
- Fähigkeit: Die Fertigungszelle von FRIMA für die Medizintechnik führt 5-achsige gratfreie Mikro-Fräsarbeiten an PEEK durch, die engste veröffentlichte Toleranz beträgt 0,0005 Zoll (offiziell am Stator eines Blutgasanalysators), wobei für die kompliziertesten Mikrostrukturen schweizerische Automaten zum Einsatz kommen.
- Qualitätssystem: ISO 9001 + IATF 16949 zertifiziert. Wir tun nicht Die Norm für Qualitätsmanagementsysteme für Medizinprodukte wird als FRIMA-Zertifizierung aufgeführt – sie ist nicht auf unserer Seite zur Qualitätskontrolle zu finden. Wir erweitern das Qualitätsmanagementsystem ISO 9001 auf medizinische Anwendungen und sichern die Dokumentationskette des PEEK-Herstellers.
- Materialdokumentationskette: Die Dokumentation zur Biokompatibilität gemäß USP Klasse VI und ISO 10993 sowie die Referenz des FDA Drug Master File werden vom PEEK-Hersteller (Victrex oder Invibio) bereitgestellt und im 510(k)-Antrag des Geräteherstellers referenziert. FRIMA hat die Aufgabe, diese Kette chargenweise zu sichern.
- Kundenhistorie (anonymisiert): Monatlich werden über 50.000 Titan-Implantatabutments gefertigt, seit zwei Jahren läuft die Produktion ununterbrochen, ohne jegliche Qualitätsmängel. Quelle: Kundenbeziehungsdokumentation von FRIMA (vertraulich).
- Auswahllogik: Ausgehend von der Geräteklasse (implantierbar, Kontakt, berührungslos) geht es weiter zur PEEK-Qualität, dann zum Bearbeitungsprozess und Glühzyklus und schließlich zur Spezifikation für Gratfreiheit und Inspektion.
Inhalt
- Einblick in einen Kundenfall: Über 50.000 Titan-Implantatabutments pro Monat, null Defekte über 2 Jahre.
- Warum PEEK der bevorzugte thermoplastische Kunststoff für die Medizintechnik ist
- PEEK-Bearbeitbarkeit: Was funktioniert, was scheitert, was läuft auf der Fläche?
- Nachbearbeitungsglühen: Kristallinität, Spannungsabbau und Dimensionsstabilität
- Dokumentation zur Biokompatibilität: USP Klasse VI, ISO 10993 und FDA Drug Master File
- Qualitätssicherungssystem in der medizinischen Arbeitszelle: Was ISO 9001 tatsächlich umfasst
- Gratfreie 5-Achs-Bearbeitung auf PEEK: Strömungsfördernde Laufräder und Katheterkopfteile
- Auswahlrahmen: Geräteklasse, PEEK-Qualität und Glühzyklus
- Vergleichsmatrix: PEEK vs. konkurrierende medizinische Thermoplaste und Metalle
- Häufig gestellte Fragen
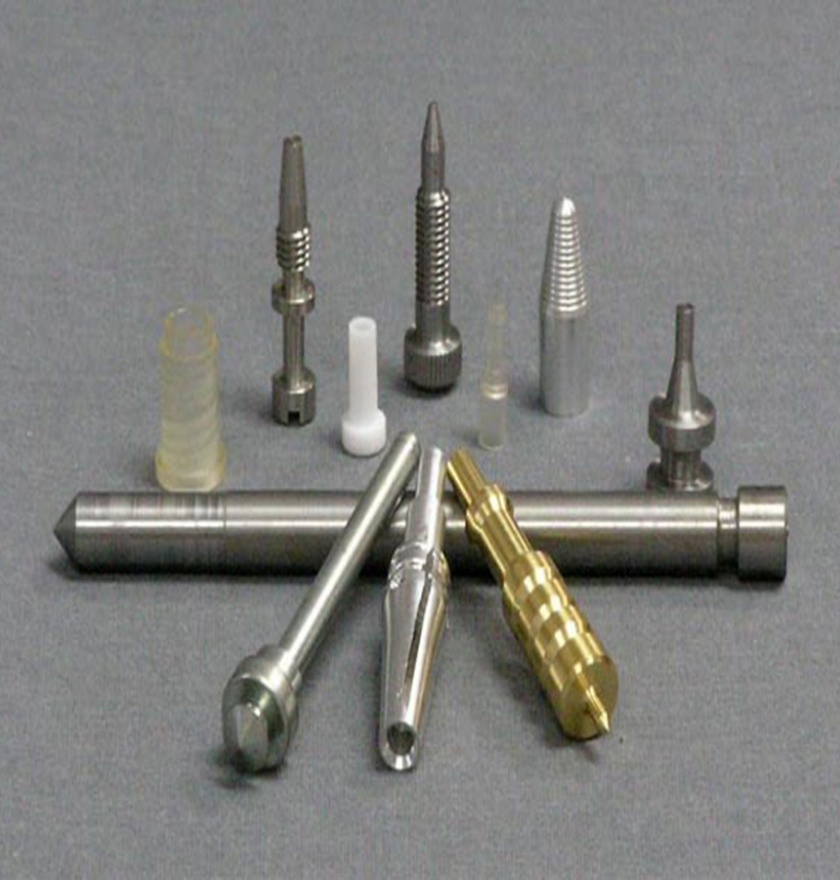
Einblick in einen Kundenfall: Über 50.000 Titan-Implantatabutments pro Monat, null Defekte über 2 Jahre.
Ein langjähriger FRIMA-Kunde fertigt Titan-Implantatabutments für den europäischen und lateinamerikanischen Markt. Das Abutment ist die sichtbare „Zahnkappe“ eines zweiteiligen Zahnimplantats: die Titanschraube (vom Chirurgen in den Kieferknochen eingesetzt) und das Abutment (das auf der Schraube sitzt und die Krone trägt). Das Abutment erfordert eine Oberflächengüte der Klasse 1 (spiegelglatt) an den patientenseitigen Flächen, eine Maßtoleranz von unter 0,0127 mm (0,0005 Zoll) an der Implantatschnittstelle, eine vollständige Biokompatibilitätsdokumentation gemäß ISO 10993 sowie eine 100%ige Maßprüfung jeder Freigabecharge.
Die Herausforderung. Das Abutment soll mit der Oberflächengüte und Toleranz eines bestimmten Wertes gefertigt werden. Schweizer gefertigte medizinische KomponenteDie Herstellung erfolgt in der Losgröße eines zahnmedizinischen Massenprodukts und zu den Stückkosten eines Serienprodukts. Das Abutment besteht aus Titan der Güteklasse ELI (extra-low interstitial, eine medizinische Titangüte mit engeren Grenzwerten für Fe/O/N als Standard-Ti-6Al-4V, gemäß ASTM F136). Die spiegelglatte Oberfläche wird durch einen sequenziellen Polierprozess erzielt: Grobschliff auf einer 5-Achs-CNC-Maschine, Zwischenpolieren mit abrasivem Schleifmittel und abschließendes Elektropolieren, das die Klasse-1-Oberfläche erzeugt.
Der Ansatz von FRIMA. Eine dedizierte Fertigungszelle für den Kunden, 5-Achs-CNC-Schruppbearbeitung mit polierten Hartmetallwerkzeugen, prozessbegleitende CMM-Prüfung jedes 50. Teils, vollständige Los-Maßprüfung bei Losfreigabe und 100%ige Sichtprüfung der patientennahen Oberfläche. Der Konformitätsindex (CofA) jeder Ti-6Al-4V-ELI-Charge wird anhand der Kundenzeichnung überprüft, bevor der Stab das Schneidwerkzeug erreicht.
Ergebnis. FRIMA produziert für diesen Kunden mittlerweile über 50.000 Abutments pro Monat – und das seit zwei Jahren ohne jegliche Qualitätsprobleme. Der Kunde hat in den vergangenen 24 Monaten keine Reklamation eingereicht.
Quelle: FRIMA-Kundendokumentation (anonymisiert aus Gründen der Vertraulichkeit). Ti-6Al-4V ELI ist die in ASTM F136 genannte Standard-Titanlegierung für medizinische Anwendungen. Der Fall wird mit Zustimmung des Kunden als vertrauliche Kundenreferenz und nicht als öffentliche FRIMA-Fallstudie beschrieben.
Warum PEEK der bevorzugte thermoplastische Kunststoff für die Medizintechnik ist
Polyetheretherketon (PEEK) ist ein teilkristalliner thermoplastischer Kunststoff aus der Familie der Polyaryletherketone und steht aus drei Gründen an der Spitze der Polymerpalette für Medizinprodukte. Erstens lässt er sich bei korrekten Parametern mit Standard-Metallbearbeitungswerkzeugen mit engen Toleranzen bearbeiten – die engste von FRIMA veröffentlichte Toleranz beträgt 0,0005 Zoll an der Kreisinterpolationsaufnahme eines Stators aus 6061-T6-Aluminium für ein Blutgasanalysegerät, und dieselbe Bearbeitungszelle ermöglicht eine vergleichbare Präzision bei PEEK. Zweitens übersteht PEEK die Sterilisationsverfahren, denen Medizinprodukte unterzogen werden müssen – Gamma-, Ethylenoxid- und Autoklavsterilisation – ohne die chemische Veränderung, die die meisten technischen Kunststoffe disqualifiziert. Drittens verfügt PEEK in medizinischen Qualitäten über die Dokumentation der USP-Klasse VI und ISO 10993 für die 510(k)-Zulassung des Geräteherstellers.
Das Polymer ersetzt nicht die ordnungsgemäße Zulassung von Medizinprodukten, aber die Dokumentationskette für PEEK in medizinischer Qualität ermöglicht es dem Hersteller, schneller voranzukommen. Wenn uns ein Kunde eine Zeichnung für ein Strömungslaufrad, einen Katheterkopf oder einen implantierbaren Testspacer vorlegt, beginnen wir mit der PEEK-Qualität, der Biokompatibilitätskette und den Anforderungen des Kunden an uns, um diese Kette aufrechtzuerhalten. Sobald diese Punkte geklärt sind, sind der Bearbeitungsprozess und der Glühzyklus klar definiert.
PEEK-Bearbeitbarkeit: Was funktioniert, was scheitert, was läuft auf der Fläche?
PEEK lässt sich gut bearbeiten, jedoch anders als Aluminium und Edelstahl. Entscheidend sind scharfe Werkzeuge, kontrollierte Spanabfuhr und gratfreie Austrittskanten. PEEK reagiert empfindlich auf Kerben, zähflüssig bei niedrigen Drehzahlen und neigt zur Gratbildung an den Austrittskanten gefräster Kavitäten – daher ist Gratfreiheit die Standardanforderung für medizinische Anwendungen. Das Laufrad für Fluidströmung auf der FRIMA-Website für die Medizintechnik ist als 5-Achs-PEEK-Bauteil mit gratfreier Mikrofräsung als offizieller Funktion aufgeführt.
Die Bearbeitungsparameter für PEEK in den technischen Datenblättern von Victrex und Invibio basieren auf der gleichen Logik wie für Aluminium und Edelstahl, jedoch mit drei Anpassungen. Die Spindeldrehzahlen sind niedriger als bei Aluminium – branchenüblich 3.000 bis 6.000 U/min für einen 6-mm-Schaftfräser in PEEK gegenüber 8.000 bis 12.000 U/min in Aluminium –, da das Polymer die Wärme nicht so schnell ableitet. Die Vorschübe bleiben konservativ, und die Spanabfuhr ist so eingestellt, dass der Fräser im Schermodus arbeitet. Die Werkzeuggeometrie besteht aus ein- oder zweischneidigen, polierten Hartmetallfräsern mit scharfen Schneiden und großem Spanwinkel. Diese Kombination sorgt für gratfreie Austrittskanten, da verbleibende Grate ein Risiko für Späneabwurf darstellen.
| Parameter | PEEK (medizinische Qualität) | 6061-T6 Aluminium | Edelstahl 17-4PH | Ti-6Al-4V ELI |
|---|---|---|---|---|
| Spindeldrehzahl (6 mm Schaftfräser) | 3.000–6.000 U/min | 8.000–12.000 U/min | 3.000–5.000 U/min | 2.500–4.000 U/min |
| Spanbelastung pro Zahn | 0,02–0,05 mm | 0,04–0,10 mm | 0,02–0,06 mm | 0,02–0,05 mm |
| Kühlmittel | Luftstoß oder Flutung; keine Löschung | Flut | Flut | Flut |
| Werkzeugmaterial | Hartmetall, poliert, ein- oder zweischneidig | Hartmetall, optional mit TiB2-Beschichtung | Hartmetall, AlTiN-beschichtet | Hartmetall, poliert, scharfe Schneide |
| Grat an der Austrittskante | Ja (Standardeinstellung), muss gesteuert werden | Ja, Entgraten nach Standard. | Ja, Entgraten nach Standard. | Ja, Entgraten nach Standard. |
| Nachbearbeitungsglühen | 200–250 °C, 1–4 Stunden | Wärmebehandlung gemäß Spezifikation | H900 / H1025 gemäß Spezifikation | Wärmebehandlung nach ASTM F136 |
| Standardtoleranz | ±0,002 im kritischen Bereich | 0,0005″ engste veröffentlichte | ±0,001 im kritischen Bereich | sub-0,0005″ an der Implantatschnittstelle |
| FRIMA-veröffentlichtes Beispiel | Laufrad – Fluidströmung, 5-achsig | Stator – Blutgasanalysator, 0,0005″ | Mikrospitze – Instrumentenkappe, Mikrodraht-EDM | Laufrad – Herzpumpe, gratfrei poliert |
| Biokompatibilitätsdokumentation | USP Klasse VI + ISO 10993 (PEEK-Lieferant) | n.a. (keine Biokompatibilität für die Bulkware) | ISO 10993 (Einreichung durch den Gerätehersteller) | ISO 10993 + ASTM F136 (Gerätehersteller) |
| FRIMA-Fähigkeitsreferenz | 5-achsiges gratfreies Mikrofräsen | 3/4-Achs-Fräsen, 0,0005″ | Schweizer Drehautomat, Mikrodrehen | 5-achsig polierte, gratfreie Oberfläche |
| Reinraumkompatibilität | Ja, gratfrei für nachgelagerte Reinraumanwendungen | Ja, entgratet | Ja, entgratet und passiviert | Ja, poliert + elektropoliert |
| Loskennzeichnung auf dem Echtheitszertifikat | Obligatorisch (PEEK-Los) | Standard | Standard | Obligatorisch (Ti-6Al-4V ELI-Charge) |
Der zweite Teil der Frage der Bearbeitbarkeit betrifft die Fehlerursachen. FRIMA hat bei PEEK-Aufträgen, die ohne klare Bearbeitungsspezifikation eingehen, wiederholt drei Fehlermodi beobachtet. Jeder Fehler weist Merkmale am Werkstück auf und kann durch Anpassung der Werkzeugbahn behoben werden.
Nachbearbeitungsglühen: Kristallinität, Spannungsabbau und Dimensionsstabilität
PEEK, das im spannungsarmen oder geglühten Zustand bearbeitet wurde, weist an der Oberfläche Bearbeitungseigenspannungen und ein ungleichmäßiges Kristallinitätsprofil auf. Die Standardbehandlung besteht in einer Nachbearbeitungsglühung bei 200 bis 250 °C für ein bis vier Stunden. Die Referenzparameter stammen aus technischen Merkblättern von Invibio und Victrex zur PEEK-Kristallinitätskontrolle, nicht von [Referenz fehlt]. FRIMAs Seite zur MedizinbrancheDas Glühen erfüllt drei Zwecke, die alle für ein medizinisches Bauteil von Bedeutung sind.
Erstens werden durch das Glühen Restspannungen des Schneidwerkzeugs abgebaut. Der Schneidprozess hinterlässt an jeder bearbeiteten Oberfläche eine dünne Spannungsschicht. Bei Bauteilen mit engen Toleranzen führt dieses Spannungsfeld nach dem Abkühlen zu Maßverzerrungen. Ein Nachglühen baut dieses Spannungsfeld ab. Zweitens erhöht es die Kristallinität auf 30 bis 35 Prozent, was die beste Verschleiß- und Chemikalienbeständigkeit gewährleistet. PEEK kristallisiert beim Abkühlen langsam, und ein aus 30 Prozent kristallinem Rohmaterial geschnittenes Bauteil kann eine Oberflächenkristallinität aufweisen, die deutlich unter der des Grundmaterials liegt, da die Schneidwärme die Kristallbildung stört. Das Glühen stellt das ursprüngliche Profil wieder her. Drittens dient der Glühzyklus als Dokumentationsgrundlage für die Maßhaltigkeit – er wird im Losbegleitpapier für eine gegebenenfalls erforderliche Nachbearbeitung festgehalten.
Der von FRIMA dokumentierte Glühzyklus pro Bauteil ist an das PEEK-Chargenzertifikat gebunden. Bei dünnen Wandstärken (unter 5 mm) wird der Zyklus im unteren Temperaturbereich und mit der kürzesten Haltezeit durchgeführt; bei dicken Wandstärken (über 15 mm) mit höherer Temperatur und längerer Haltezeit. Auch die Aufheiz- und Abkühlgeschwindigkeit ist wichtig – ein Abschrecken von der Glühtemperatur führt zu Restspannungen, die durch das Glühen abgebaut werden sollten. Daher muss die Abkühlung langsam und kontrolliert erfolgen. FRIMA behandelt diese Parameter als auftragsbezogene Vorgaben, die den technischen Datenblättern des PEEK-Herstellers entnommen werden.
Dokumentation zur Biokompatibilität: USP Klasse VI, ISO 10993 und FDA Drug Master File
Der Nachweis der Biokompatibilität von PEEK in medizinischer Qualität stützt sich auf drei Dokumente. Das erste Dokument ist die USP-Klasse-VI-Prüfung, der traditionelle US-Standard für die Biokompatibilität von Kunststoffen, der vom PEEK-Hersteller verwaltet wird. Das zweite Dokument ist die ISO-10993-Prüfung, der internationale Standard für die biologische Bewertung von Medizinprodukten, der ebenfalls vom PEEK-Hersteller verwaltet wird. Das dritte Dokument ist ein Referenzschreiben des PEEK-Herstellers für die FDA Drug Master File, das es den FDA-Prüfern ermöglicht, die zugrundeliegenden Biokompatibilitätsdaten für diese Produktart im Rahmen einer 510(k)- oder De-Novo-Prüfung einzusehen.
Die Abgrenzung zwischen den Eigentumsrechten des PEEK-Herstellers und denen von FRIMA ist entscheidend. Medizinische PEEK-Typen wie Victrex PEEK-Optima und Invibio PEEK-Classix werden vom Hersteller mit Biokompatibilitätsdokumentation gemäß USP Klasse VI und ISO 10993 sowie einer Referenznummer im FDA Drug Master File (DMF) ausgeliefert. FRIMA benötigt für jede Lieferung medizinischer PEEK-Typen ein Chargenzertifikat (CoA) und überprüft die DMF-Referenznummer, bevor das Rohmaterial die Schneidemaschine erreicht. Die Biokompatibilitätsdokumentation selbst liegt in der Verantwortung des PEEK-Herstellers. FRIMAs Beitrag besteht darin, diese Kette bis zum fertigen Bauteil zu sichern – die Chargenidentität wird vom Rohmaterial bis zum fertigen Bauteil verfolgt, das CoA wird archiviert und Abweichungen werden dem Gerätehersteller gemeldet.
USP Klasse VI und ISO 10993 sind nicht austauschbar. USP Klasse VI ist ein definiertes Testpanel (systemische Toxizität, intrakutane Reaktivität, Implantation, Hämolyse). ISO 10993 ist ein risikobasiertes Rahmenwerk, das Tests anhand der Geräteklassifizierung, der Kontaktdauer und der Kontaktart auswählt. Hersteller, die sowohl in die USA als auch nach Europa liefern, führen üblicherweise beide Panels durch. Das FDA DMF verknüpft die Polymerqualität mit der Zulassung – ohne es muss der Hersteller alle Biokompatibilitätsstudien selbst durchführen, was zusätzliche Kosten und Zeitaufwand bedeutet. Aufgrund der DMF-Kette verlangt FRIMA für jede Sendung ein Analysezertifikat (CoA).
Qualitätssicherungssystem in der medizinischen Arbeitszelle: Was ISO 9001 tatsächlich umfasst
FRIMA betreibt ein Qualitätsmanagementsystem nach ISO 9001 mit IATF 16949 für die Automobilindustrie. Dieses System wurde auf Medizinprodukte erweitert. Der Standard für Qualitätsmanagementsysteme für Medizinprodukte (den wir nicht als FRIMA-Zertifizierung beanspruchen, da er nicht auf unserer offiziellen Qualitätskontrollseite aufgeführt ist) ist nicht Teil unseres Zertifizierungsportfolios. Wir garantieren jedoch, dass unsere ISO 9001-zertifizierte Fertigungszelle bei der Herstellung von Medizinprodukten dieselben strengen Richtlinien anwendet: Chargenkennzeichnung jedes Rohmaterials, kontrollierte Lagerung zwischen Wareneingang und Bearbeitung, kalibrierte Prüfgeräte, Erstbemusterungsprüfung jeder neuen Teilenummer und Aufbewahrung der Prüfprotokolle über die gesamte Lebensdauer des Produkts.
Die Umsetzung in der Fertigung umfasst drei sichtbare Komponenten. Erstens die Chargentrennung: Medizinische Produkte werden auf dedizierten Maschinen in einer definierten Fertigungszelle gefertigt. Die Materialchargennummern werden innerhalb der Zelle verfolgt und nicht mit der industriellen Fertigung vermischt. Zweitens das Erstmusterprüfverfahren (FAI): Jedes neue Bauteil durchläuft eine Erstmusterprüfung, bei der alle Merkmale der Zeichnung geprüft werden. Der Prüfbericht wird vor Produktionsbeginn freigegeben. Drittens die Aufbewahrung der Prüfprotokolle: Jedes Ergebnis wird der Charge und der Bauteilnummer zugeordnet und kann auf Anfrage des Geräteherstellers oder einer Aufsichtsbehörde abgerufen werden.
Die Kosten für die Fertigung von Medizinprodukten unter einem zertifizierten Qualitätsmanagementsystem sind real und spiegeln sich im Angebot wider. Die Fertigungszeit für ein Medizinprodukt ist höher als für ein Produkt mit derselben Geometrie aus industriellem PEEK, da jeder Arbeitsschritt dokumentiert und jede Prüfung protokolliert werden muss. Der Gerätehersteller trägt die Kosten für die Dokumentationskette, die die Zulassung bei der FDA und den Versand nach Europa ermöglicht. Die Chargenverfolgung von FRIMA ist dabei ein wichtiger Faktor. FRIMA liefert auch gratfreie Teile für die Reinraumumgebung des Kunden (auf der offiziellen FRIMA-Webseite für die Medizinbranche ist die Ausrichtungsschraube für einen CT-Scanner als „gratfreies Teil für Reinraumanwendungen“ gekennzeichnet), wir bieten jedoch keine Montage im Reinraum der ISO-Klasse im eigenen Haus an.
Gratfreies 5-Achs-Bearbeiten von PEEK: Wie FRIMA Strömungslaufräder und Katheterkopfteile fertigt
Die Geometrien für medizinisches PEEK unterscheiden sich von denen für industrielles Aluminium. Ein Strömungslaufrad für einen Blutgasanalysator oder eine experimentelle Herzpumpe ist ein 5-achsig gefräster Hohlraum mit gekrümmten Schaufeln und glatten internen Strömungswegen, der absolut gratfrei sein muss. Auf der Webseite von FRIMA zu den Kompetenzen im Medizinbereich wird das Strömungslaufrad als 5-achsig gefrästes PEEK-Teil mit gratfreier Mikrobearbeitung als offizielle Kompetenz aufgeführt. Ein Katheterkopf ist ein mikrobearbeitetes Bauteil, bei dem jeder Grat im Betrieb ein Risiko für Partikelablösung darstellt.
Die Fräsbahn einer 5-Achs-PEEK-Impeller-Maschine nutzt trochoidales Fräsen zum Schruppen und eine parallele Schlichtstrategie für ein gleichmäßiges Oberflächenmuster. Die trochoidale Bahn hält die Spanbelastung konstant und vermeidet den vollflächigen Eingriff, der Wärme und Gratbildung erzeugt. Der Fräser ist ein einschneidiger, polierter Hartmetallfräser mit scharfer Schneide und wird im unteren Drehzahlbereich betrieben. Zur Kühlung wird Luft anstelle von Kühlwasser verwendet, da Kühlwasser bei PEEK einen Thermoschock am Schnittaustritt verursacht und das Nachglühen erschwert.
Die Gratfreiheitsprüfung ist ein Schritt im Erstmusterprüfprozess (FAI) und keine abschließende Inspektion. FRIMA misst die Austrittskanten jeder Kavität am ersten Prüfling anhand der Gratfreiheitsvorgabe. Jede Abweichung führt zu einer Anpassung des Werkzeugwegs oder der Parameter, bevor die Serienproduktion beginnt. Die Prüfung wird nicht als Merkmalsauszeichnung in der technischen Zeichnung aufgeführt, ist aber in den internen Spezifikationen des Medizinprodukteherstellers enthalten, da sie darüber entscheidet, ob das Bauteil für den Einsatz geeignet ist.
Für Teile, die engere Toleranzen als beim Standard-CNC-Fräsen erfordern, kommen die Langdrehautomaten von FRIMA zum Einsatz. Die offizielle Ausrüstungsliste sieht Langdrehautomaten für „extrem enge Toleranzen“ und „komplexere Teile mit dünneren Wänden“ vor – genau für diesen Anwendungsbereich wurde die Toleranz von 0,0005 Zoll am Stator eines Blutgasanalysators ursprünglich festgelegt. Der Stator ist ein 3-Achs-gefrästes Teil mit einem Kreisinterpolationsansatz, der auf 0,0005 Zoll genau gefertigt wird. Dieselbe Präzision wie bei Langdrehautomaten ist auch für PEEK-Mikrostrukturen verfügbar, sofern die Geometrie dies zulässt.
Auswahlrahmen: Geräteklasse, PEEK-Qualität und Glühzyklus
Die Auswahlkriterien für PEEK in Medizinprodukten beginnen mit der Klassifizierung des Produkts, führen zur Bestimmung der PEEK-Qualität und werden erst dann auf den Bearbeitungsprozess und den Glühprozess eingegrenzt. Die drei relevanten Klassifizierungen sind implantierbar (Verweildauer im Körper über 30 Tage), Kontakt (berührt den Patienten, wird aber nicht implantiert) und berührungslos (Teil eines Systems, berührt den Patienten aber nicht).
Für implantierbare Medizinprodukte – Wirbelsäulenimplantate, Traumaplatten, Implantatabutments für Zahnimplantate, orthopädische Testspacer – ist medizinisches PEEK mit vollständiger Dokumentation gemäß USP Klasse VI und ISO 10993 zwingend erforderlich. Die Glühbehandlung erfolgt im engsten Bereich des Temperatur- und Kristallinitätsfensters, da Elastizitätsmodul und Kristallinität die Dauerfestigkeit direkt beeinflussen. Für taktile Bauteile – Katheterköpfe, Strömungspumpen, Diagnosekomponenten – ist medizinisches PEEK ebenfalls Standard, die Glühbehandlung kann jedoch großzügiger ausfallen, da das Bauteil nicht lasttragend ist. Für taktiles Zubehör – Gehäuse, Vorrichtungen, Prototypen – kann industrielles PEEK akzeptabel sein, sofern der Hersteller dies dokumentiert hat; medizinisches PEEK ist jedoch die vorsichtshalbere Standardwahl.
Der Bearbeitungsprozess und der Glühzyklus hängen von der Güteklasse und der Geräteklasse ab. Medizinisches PEEK mit gratfreier 5-Achs-Bearbeitung ist der Standard für die Geometrien, die FRIMA am häufigsten bearbeitet. Die Bearbeitungskette bestimmt den Preis eines medizinischen PEEK-Teils und ist gleichzeitig entscheidend für dessen Eignung für den Einsatz.
Vergleichsmatrix: PEEK vs. konkurrierende medizinische Thermoplaste und Metalle
| Material | Biokompatibilitätsdokumente | Sterilisation | Zugmodul (GPa) | Bearbeitbarkeit | FRIMA-medizinisches Beispiel | Hinweis zur Regulierung | Kosten vs. PEEK | Typische Geräteklasse | Am besten geeignet für eine FRIMA-Zelle | FRIMA-Zellenfähigkeit | Reinraumkompatibel |
|---|---|---|---|---|---|---|---|---|---|---|---|
| PEEK (medizinisch, Victrex/Invibio) | USP Klasse VI + ISO 10993 (PEEK-Lieferant) | Gamma, EtO, Autoklav | 3,5–4,0 | Gut (scharfe Werkzeuge) | Laufrad – Fluidströmung, 5-achsig | FDA-DMF-Bewertung; FRIMA konserviert die Kette | 1,0x | Implantierbar, Kontakt | 5-achsiges gratfreies Mikrofräsen | Gratfreies Mikrofräsen | Ja, gratfrei stromabwärts |
| PEEK (industriell) | Keine Note | Dasselbe wie medizinisch | 3,5–4,0 | Gut | Nicht für medizinische Zwecke geeignet | Nicht akzeptabel für den Patientenkontakt | 0,7x | Nur kontaktloses Verfahren | Prototyping, Vorrichtungen | Gleiche Arbeitszelle | Ja |
| Ti-6Al-4V ELI (ASTM F136) | ISO 10993 (Gerätehersteller) | Autoklav | 110 | Fair (Arbeit härtet ab) | Laufrad – Herzpumpe; Anschlaggehäuse | ASTM F136 Gütestandard | 4,0x | Implantierbar | 5-Achsen + Elektropolieren | 5-achsig, gratfrei poliert | Ja, poliert + elektropoliert |
| Edelstahl 17-4 PH (H900) | ISO 10993 (Gerätehersteller) | Autoklav | 190 | Gut | Düse – Medikamentenabgabe | Passivierung nach ASTM A967 | 1,5x | Implantierbar, Kontakt | EDM-Draht + Schweizer Schraube | EDM-Draht 2 mm Durchgangsloch | Ja, entgraten + passivieren |
| Edelstahl 316L | ISO 10993 (Gerätehersteller) | Autoklav | 193 | Gut | Mikrospitze – Instrumentenkappe | ASTM A276 / F899 | 1,4x | Kontakt | Mikrodrehen + Drahterodieren | Mikro-Drahterodieren | Ja, entgraten + passivieren |
| 718 Inconel | ISO 10993 (Gerätehersteller) | Autoklav | 200 | Fair (Arbeit härtet ab) | Ausrichtungsschraube, CT-Scanner-Barriere | AMS 5663 | 3,5x | Bildgebende Geräte | Keramikwerkzeugdrehen | Keramische Werkzeuge, gratfrei im Reinraum | Ja, gratfreier Reinraum |
| 6061-T6 Aluminium | ISO 10993 (Gerätehersteller, Beschichtung) | Ethylenoxid bevorzugt; Autoklav nur bedingt geeignet. | 69 | Exzellent | Rotor + Stator — Blutgasanalysator | Anodisieren oder beschichten für den Patientenkontakt | 0,3x | Diagnostik | 3/4-Achs-Fräsen, 0,0005″ | 0,0005″ am Stator | Ja, entgratet |
| Kel-F PCTFE | USP Klasse VI (eingeschränkt, Lieferant) | Gamma, EtO | 1.4 | Fair (verjüngte ID) | Isolator — Elementisolator | Spezialfluorpolymer | 5,0x | Kontakt (niedrige Last) | Fräs-/Dreh-konische Innenprofile | Drehen Sie den konischen Innendurchmesser | Ja, Spezialwerkzeuge |
| Stahlprojekt 70 | ISO 10993 (Gerätehersteller) | Autoklav | 205 | Gut | Bogen / Stütze — CT-Scannerschiene | Automatenstahl | 1,0x | Ausrüstungsstruktur | 4-Achs-Fräsen mit 48″ Radius | Bohren mit einem Radius von 48 Zoll | Ja, entgratet |
| Kobalt-Chrom (ASTM F75) | ISO 10993 (Gerätehersteller) | Autoklav | 210 | Schlecht (abrasiv) | Nicht in der von FRIMA veröffentlichten Tabelle enthalten. | ASTM F75 Gussqualität | 5,5x | Implantierbare lasttragende | 5-Achs-Bearbeitung mit Schleifwerkzeugen | Preis pro Zeichnung | Ja, abrasives Entgraten |
| PEEK + Kohlenstofffaser-Verbundwerkstoff | USP Klasse VI (PEEK-Matrix) | Gamma, EtO, Autoklav | 15–80 | Fair (abrasiv) | Nicht in der von FRIMA veröffentlichten Tabelle enthalten. | Faser separat qualifiziert | 3,5x | Implantierbare lasttragende | Spezialgebiet; Angebot pro Zeichnung | Preis pro Zeichnung | Ja, Diamantwerkzeuge |
Die Matrix ist ein Hilfsmittel, keine endgültige Entscheidung. Entscheidungen beginnen mit der Geräteklassifizierung und dem Sterilisationsverfahren, gefolgt von Material und Bearbeitungsprozess. FRIMA identifiziert die Einschränkung, die ein Kandidatenmaterial ausschließt – beispielsweise ist ein Bauteil aus 6061-T6-Aluminium, das wiederholte Autoklavierung überstehen muss, ungeeignet – und empfiehlt den Materialwechsel, bevor die Zeichnung gesperrt wird.
Angebot für ein medizinisches PEEK- oder Titanteil
Das Ingenieurteam von FRIMA prüft jede medizinische Zeichnung vor der Angebotserstellung – die Dokumentation zur Biokompatibilität, Bearbeitungsparameter, Glühprozess und die Spezifikation für gratfreies Arbeiten werden dabei berücksichtigt. Unsere Fertigungszelle ist nach ISO 9001 und IATF 16949 zertifiziert; wir führen den Qualitätsmanagementstandard für Medizinprodukte nicht auf und teilen Ihnen dies im Vorfeld mit.
Fordern Sie ein Angebot für medizinische Produkte an → | Sehen Sie sich unsere Kompetenzen im Medizinbereich an →
Häufig gestellte Fragen
Ist PEEK von der FDA für medizinische Implantate zugelassen?
PEEK ist nicht als fertiges Medizinprodukt wie ein Arzneimittel von der FDA zugelassen. Mehrere PEEK-Typen in medizinischer Qualität sind jedoch im FDA Drug Master File und im Master Access Program gelistet und werden häufig in FDA-zugelassenen Implantaten wie Wirbelsäulenimplantaten, Traumaplatten und Implantatabutments verwendet. Die im 510(k)-Antrag des Medizinprodukteherstellers referenzierten Biokompatibilitätsdokumente umfassen Prüfdaten nach USP Klasse VI und ISO 10993 für den jeweiligen PEEK-Typ sowie ein Referenzschreiben des FDA Drug Master File, das vom PEEK-Hersteller (Victrex oder Invibio) autorisiert wurde. Der PEEK-Lieferant ist für die Dokumentationskette verantwortlich; die Aufgabe des CNC-Bearbeiters besteht darin, diese durch die Nachverfolgung des Konformitätszertifikats (CofA) für jede Charge und die Quarantäne des Materials in kontrollierter Lagerung zu sichern.
Worin besteht der Unterschied zwischen medizinischem PEEK und Standard-PEEK?
Medizinisches PEEK wird nach strengeren Reinheits- und Rückverfolgbarkeitsstandards als industrielles PEEK hergestellt. Die Chargenkonsistenz hinsichtlich Restmetallgehalt, Schmelzfluss und Kristallinität ist dokumentiert. Industrielles PEEK kann Spurenmetalle oder Verarbeitungshilfsmittel enthalten, deren Biokompatibilität nicht charakterisiert ist. Die Chargenvariabilität ist für Hersteller von Medizinprodukten nicht tolerierbar. Die beiden führenden Produktfamilien für medizinisches PEEK sind Victrex PEEK-Optima und Invibio PEEK-Classix. Beide verfügen über FDA Drug Master File-Einträge und Biokompatibilitätsdokumente gemäß USP Klasse VI / ISO 10993, die vom PEEK-Hersteller bereitgestellt werden. Wir benötigen für jede Lieferung von medizinischem PEEK ein Chargenzertifikat und ein Analysezertifikat (CoFA) und lagern das Produkt unter Quarantäne, bevor es zum Schneidwerkzeug gelangt. Industrielles PEEK ist nur für nicht implantierbares, kontaktloses Zubehör geeignet.
Welchen Glühprozess benötigt PEEK nach der CNC-Bearbeitung?
PEEK, das im spannungsarm geglühten Zustand bearbeitet wurde, weist Oberflächeneigenspannungen und ein ungleichmäßiges Kristallinitätsprofil auf. Die Standardbehandlung besteht in einer Nachbearbeitungsglühung bei 200 bis 250 °C für ein bis vier Stunden, abhängig von der Wandstärke und dem angestrebten Kristallinitätsgrad. Durch die Glühung werden Schnittspannungen abgebaut, der Kristallinitätsgrad auf 30 bis 35 Prozent erhöht, was die beste Verschleiß- und Chemikalienbeständigkeit gewährleistet, und die Abmessungen für die nachfolgende Montage stabilisiert. PEEK für implantierbare Anwendungen erfordert typischerweise ein engeres Glühfenster, da die Kristallinität die Dauerfestigkeit direkt beeinflusst. FRIMA dokumentiert den Glühzyklus für jeden Auftrag mit medizinischem PEEK und verknüpft ihn mit dem Chargenzertifikat, sodass der Zyklus für jedes Teil rückverfolgbar ist.
Warum muss PEEK gratfrei bearbeitet werden?
PEEK ist im medizinischen Bereich aufgrund der Anwendungsumgebung nahezu immer gratfrei. Jeder Grat, der die Bearbeitung übersteht, birgt im Betrieb das Risiko der Partikelabgabe – und Partikelabgabe in einem Fluidstrom, einem Katheterkopf oder im Kontakt mit Gewebe ist eine Kontamination, die der Gerätehersteller nicht tolerieren kann. Gratfreies Bearbeiten von PEEK wird durch die Kombination von scharfen, ein- oder zweischneidigen, polierten Hartmetallfräsern, kontrollierter Spanabfuhr und vibrationsarmen Werkzeughaltern erreicht. Die Fräsbahn ist ebenso wichtig wie das Werkzeug: Trochoidales Fräsen beim Schruppen hält die Spanabfuhr konstant. Ein Teil mit sichtbaren Graten bei der Erstmusterprüfung stellt einen Qualitätsmangel dar.
Welche Qualitätszertifizierungen besitzt FRIMA tatsächlich für die CNC-Bearbeitung in der Medizintechnik?
FRIMA betreibt ein Qualitätsmanagementsystem nach ISO 9001 mit IATF 16949 für die Automobilindustrie und erweitert dieses auf den Medizinbereich. Dabei werden FDA-anerkannte Materialstandards verwendet, anstatt eine separate medizinische Zertifizierung zu beanspruchen, über die wir nicht verfügen. Für PEEK in medizinischer Qualität benötigen wir Dokumentationen zur Biokompatibilität gemäß USP Klasse VI und ISO 10993 sowie eine FDA-Referenz für die jeweilige PEEK-Qualität, die vom PEEK-Hersteller (Victrex oder Invibio) bereitgestellt wird. Wir kontrollieren die Produktionsabläufe: Chargenidentifizierung, kontrollierte Lagerung, kalibrierte Prüfung, Erstmusterprüfung (FAI) für jede neue Teilenummer und Aufbewahrung der Prüfprotokolle über die gesamte Lebensdauer des Produkts. FRIMAs Aufgabe ist es, diese Kette chargenweise vom Rohmaterial bis zum fertigen Teil zu sichern.
Welche Toleranz kann FRIMA bei PEEK-Medizinprodukten zulassen?
Die engste Toleranz, die FRIMA in seiner Tabelle für die Medizintechnik angibt, beträgt 0,0005 Zoll (0,0127 mm) für den Kreisinterpolationsansatz eines Stators aus 6061-T6-Aluminium für ein Blutgasanalysegerät. Dies ist die offizielle Toleranzangabe auf der FRIMA-Webseite für die Medizintechnik und der Referenzwert, von dem wir bei Polymerteilen ausgehen. Unsere Standardtoleranz beim CNC-Fräsen von PEEK-Medizinkomponenten beträgt ± 0,002 Zoll (ca. ± 0,05 mm) für kritische Merkmale und ± 0,005 Zoll (0,127 mm) für nicht-kritische Merkmale. Bei ausreichend kleinen Teilen halten wir eine Toleranz von ± 0,002 mm für per Langdrehautomat bearbeitete Mikrostrukturen ein. Die Toleranz wird pro Merkmal angegeben und im Erstmusterprüfbericht (FAI) bestätigt.