











Wie lassen sich häufige Qualitätsprobleme bei der Bearbeitung von Verbundwerkstoffen beheben?
Die drei wichtigsten Qualitätsherausforderungen bei der Bearbeitung von Verbundwerkstoffen und ihre zugrunde liegenden Ursachen
1. Randablösung und Faserauszug
2. Schlechte Oberflächenbeschaffenheit und Grate
3. Übermäßig schneller Werkzeugverschleiß und erhebliche Qualitätsschwankungen
Diamantbeschichtete Schaftfräser: Die Schlüssellösung für Herausforderungen beim abrasiven Fräsen
Warum sind Standard-Hartmetallwerkzeuge für die Bearbeitung von Verbundwerkstoffen ungeeignet?
Leistungsvorteile diamantbeschichteter Werkzeuge und empirische Daten von FRIMA
Optimierung von Spannsystemen: Ein grundlegendes, oft übersehenes Qualitätselement
Gemeinsame Spannlösungen von FRIMA für Verbundwerkstoffe
1. Vollflächige Vakuumklemmung
2. Kundenspezifische flexible Vorrichtungen
3. Verstellbare Zusatzstützen
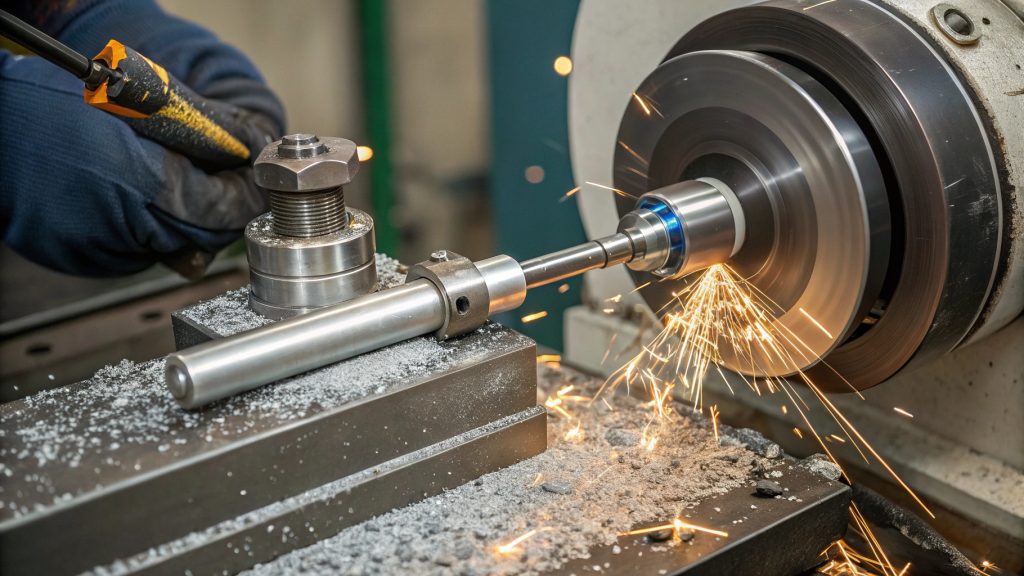
PCD-Wendeschneidplatten: Ein Leistungssprung beim Drehen von Verbundwerkstoffen
Beim Drehen von Verbundbauteilen wie Rohren und Wellen sind Schneidwerkzeuge stärkeren abrasiven Belastungen ausgesetzt als beim Fräsen. Da die Schneide permanent mit dem Material in Kontakt bleibt, verschleißen herkömmliche Hartmetalleinsätze schnell, was eine gleichbleibende Oberflächenqualität erschwert.
TTechnische Eigenschaften von PCD-Einsätzen
Polykristalline Diamant-Wendeschneidplatten (PCD-Wendeschneidplatten) zeichnen sich durch eine Schneidkante aus, die durch Sintern von Diamantpartikeln auf ein Hartmetallsubstrat unter hohem Druck und hoher Temperatur entsteht. Die Diamantschicht ist deutlich dicker als die Beschichtungen anderer beschichteter Werkzeuge und bietet dadurch eine überlegene Verschleißfestigkeit – ideal für kontinuierliche Drehbearbeitungen.
Praxisergebnisse mit FRIMA-Drehprozessen
Wir haben ein Präzisionsdrehprojekt für lange Kohlefaserrohre durchgeführt. Zunächst verwendeten wir feinkörnige Hartmetall-Wendeschneidplatten; diese mussten jedoch bereits nach der Bearbeitung von drei Teilen ausgetauscht werden, und die Oberflächenrauheit erreichte lediglich Ra 3,2, mit sichtbaren Graten an den Kanten. Nach dem Wechsel zu PKD-Wendeschneidplatten:
● Mit einem einzigen Einsatz könnten über 120 Teile am Stück bearbeitet werden – eine 40-fache Steigerung der Werkzeugstandzeit.
● Die Oberflächenrauheit blieb konstant unter Ra 0,8, wodurch ein nachfolgendes Polieren überflüssig wurde.
● Die Schnittkanten waren sauber und frei von Delaminationen, sodass ein nachträgliches Beschneiden überflüssig war.
Für die Massenproduktion von Verbundwerkstoffen gedrehte TeilePCD-Einsätze haben zwar einen höheren Anschaffungspreis; berücksichtigt man jedoch die gesamten Lebenszykluskosten – einschließlich Werkzeugkosten, Arbeitskosten und Ertragssteigerungen –, können die Gesamtkosten um mehr als 50 % gesenkt werden, was sie zu einer äußerst kosteneffizienten Wahl macht.