










Anfrage
Leave Your Message

Verification code error

Wie lassen sich häufige Qualitätsprobleme bei der CNC-Bearbeitung von Stahl lösen?
Branchennachrichten

Wie lassen sich häufige Qualitätsprobleme bei der CNC-Bearbeitung von Stahl lösen?

20.04.2026
Die Stahlverarbeitung steht vor besonderen Herausforderungen. Die Vernachlässigung von Qualitätsfragen führt nicht nur zu Ausschuss und Ressourcenverschwendung, sondern kann auch umfangreiche Nacharbeiten nach sich ziehen. Dies gilt insbesondere für die CNC-Bearbeitung von hochfestem legiertem Stahl, die immense Anforderungen stellt. CNC-Werkzeugmaschinen und Schneidwerkzeuge. Schon geringfügige Bedienungsfehler können leicht zu Teilen führen, die nicht den Spezifikationen entsprechen oder ein raues Aussehen haben.

Häufige Qualitätsprobleme bei der CNC-Stahlbearbeitung sind Bauteile außerhalb der Toleranz, mangelhafte Oberflächengüte und übermäßige Gratbildung. Diese Probleme entstehen typischerweise durch die hohe Härte des Stahls, die zu schnellem Werkzeugverschleiß führt, durch falsche Schnittparameter oder durch Vibrationen der Werkzeugmaschine. Diese Probleme lassen sich jedoch leicht beheben, indem die wichtigsten Punkte für die Fehlersuche und -behebung klar identifiziert werden. FRIMA führt Sie im Folgenden durch eine detaillierte Analyse gängiger Probleme bei der Stahlbearbeitung und stellt durch die sorgfältige Prüfung der Werkzeugmaschine selbst, die Identifizierung potenzieller Bauteilfehler und die Implementierung geeigneter Sicherheitsmaßnahmen sicher, dass stets hochwertige Stahlteile gefertigt werden.

Wie behebt man Störungen an CNC-Werkzeugmaschinen?

Ein plötzlicher Stillstand einer CNC-Werkzeugmaschine während der Bearbeitung kann unmittelbar zu Produktionsausfällen und Termindruck führen. Eine klare Lösung ist erforderlich, um das Problem schnell zu beheben. Bewahren Sie Ruhe bei solchen Störungen, insbesondere bei der Bearbeitung kritischer Stahlwerkstoffe. FROST Sie lernen, systematisch und Schritt für Schritt Fehler zu beheben: Prüfen Sie zunächst die Fehlercodes am Bedienfeld. Schlagen Sie im Gerätehandbuch nach, um die Systemhinweise zur Problemeingrenzung zu finden. Ist das Problem weiterhin unklar, beginnen Sie mit den Grundlagen: Prüfen Sie, ob die Schneidwerkzeuge intakt sind, das Werkstück fest eingespannt ist und der Kühlmittelfluss ausreichend ist. Prüfen Sie außerdem, ob die Sensoren ausgelöst werden und ob Fehler im G-Code-Programm vorliegen. Sind alle diese Prüfungen unauffällig, prüfen Sie, ob tieferliegende mechanische oder elektrische Probleme vorliegen. Detaillierte Wartungsprotokolle helfen, wiederkehrende Fehler zu identifizieren, und die Priorisierung der Prüfung einfacherer Komponenten kann die Reparaturzeit erheblich verkürzen.

Systematische Schritte zur Fehlerbehebung

1. Fehlermeldungen prüfen
Notieren Sie alle auf dem Bedienfeld angezeigten Fehlercodes oder Meldungen und konsultieren Sie die Bedienungsanleitung der Maschine für detaillierte Erläuterungen.

2. Grundlegende Komponenten prüfen

lWerkzeugzustandPrüfen Sie, ob die Werkzeuge gebrochen, abgesplittert oder übermäßig abgenutzt sind, da dies häufige Probleme bei der Bearbeitung von harten Stählen sind.

lWerkstückspannungAchten Sie darauf, dass das Stahlwerkstück sicher eingespannt ist, da Vibrationen durch lose Vorrichtungen zu vielfältigen Fehlfunktionen führen können.

lKühlsystem: Prüfen Sie, ob der Kühlmittelstand ausreichend ist und das Kühlmittel ordnungsgemäß fließt, da Überhitzung eine Hauptursache für Fehler bei der Stahlbearbeitung ist.

lNot-Aus: Vergewissern Sie sich, dass der Not-Aus-Knopf nicht versehentlich gedrückt wurde.
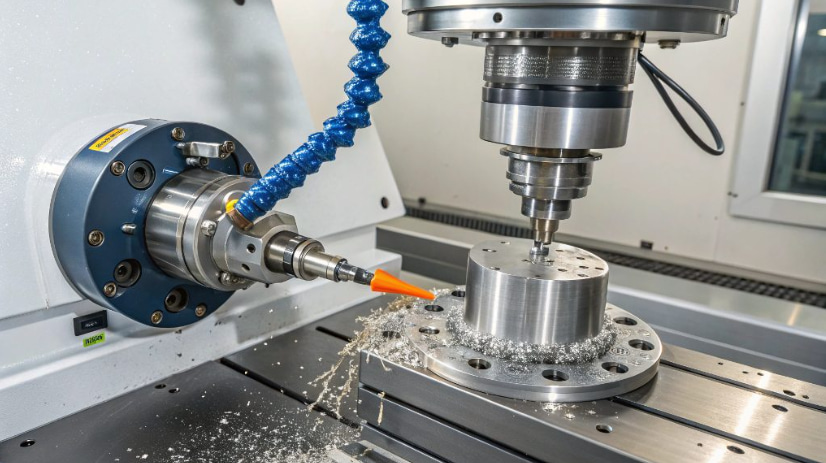
 
3. Überprüfen Sie das Bearbeitungsprogramm.
Prüfen Sie den G-Code in der Nähe der Position, an der die Maschine angehalten hat, auf Syntax- oder Logikfehler. Achten Sie besonders auf die Bearbeitungsparameter für Stahl, wie z. B. ungeeignete Vorschubgeschwindigkeiten.

4. Mechanische Teile untersuchen
Achten Sie auf ungewöhnliche Geräusche, prüfen Sie die Achsenbewegung unter sicheren Bedingungen und kontrollieren Sie Riemen, Antriebskomponenten und Schmierstoffstände.

5. Elektrische Systeme prüfen
Überprüfen Sie den Elektroschrank auf ausgelöste Leitungsschutzschalter oder durchgebrannte Sicherungen und beachten Sie dabei alle Sicherheitsvorkehrungen.

6. Wartungsberichte prüfen
Prüfen Sie die Fehlerprotokolle und Wartungspläne, um festzustellen, ob routinemäßige Wartungsarbeiten überfällig sind. Regelmäßige vorbeugende Wartung beugt den meisten Ausfällen vor.

7. Kontaktieren Sie einen professionellen Service.
Sollte das Problem nach den oben genannten Überprüfungen weiterhin bestehen, wenden Sie sich bitte an einen qualifizierten Servicetechniker. Führen Sie keine komplexen mechanischen oder elektrischen Reparaturen ohne entsprechende Ausbildung durch.

CNC-Teile

Welche häufigen Fehler treten bei CNC-Werkzeugmaschinen auf?

Mit jahrelanger Erfahrung hat FRIMA zahlreiche Maschinenausfälle miterlebt. Moderne CNC-Werkzeugmaschinen sind zwar äußerst zuverlässig, aber nicht immun gegen Störungen. Das Verständnis häufiger Fehlerquellen hilft uns, umfassendere vorbeugende Wartungspläne zu entwickeln und Probleme schneller zu diagnostizieren. So minimieren wir kostspielige Ausfallzeiten. FRIMA erläutert Ihnen einige der häufig auftretenden Probleme und unterstützt Sie so bei der Analyse und Behebung Ihrer Störungen.

Analyse häufiger CNC-Bearbeitungsfehler

1. Fehler im elektrischen System und im Steuerungssystem

l  Symptome: Unerwartete Systemalarme, Programmunterbrechungen, eingefrorener Bildschirm, Verlust der Signalkommunikation oder zufällige Maschinenstillstände.

l  Hauptursachen: Instabile Stromversorgung, beschädigte Leiterplatten oder Laufwerkseinheiten, Softwarefehler, beschädigte Programmdaten oder lose interne Verdrahtungsverbindungen.

l  Auswirkungen: Ungeplante Produktionsausfälle, instabiles Maschinenverhalten, verzögerte Bearbeitung und beeinträchtigte Teilekonsistenz.

2. Werkzeugausfälle

l  Symptome: Vorzeitiger Werkzeugverschleiß, Ausbrechen der Schneide oder vollständiger Werkzeugbruch, was bei der Bearbeitung von harten, abrasiven oder hochfesten Stählen weitaus schneller auftritt.

l  Hauptursachen: Ungeeignetes Werkzeugmaterial oder Beschichtung für Stahlanwendungen, falsche Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten, unzureichende Kühlmittelzufuhr, fehlerhafte Werkzeughalter oder übermäßige Maschinenvibrationen.

l  Auswirkungen: Schlechte Oberflächenbeschaffenheit, Maßabweichungen, erhöhtes Risiko von Werkstückschäden und unerwartete Maschinenstillstandszeiten.

3. Störungen des Kühlsystems

l  Symptome: Unzureichender oder kein Kühlmittelfluss, niedriger Druck, Flüssigkeitsverluste oder verunreinigtes Kühlmittelgemisch.

l  Hauptursachen: Defekte Kühlmittelpumpe, verstopfte Leitungen oder Filter, niedriger Flüssigkeitsstand oder falsches Kühlmittelkonzentrationsverhältnis.

l  Auswirkungen: Starke Überhitzung und vorzeitiger Ausfall des Werkzeugs (besonders kritisch bei der Stahlbearbeitung), schlechte Oberflächenqualität der Teile sowie thermische Verformung oder Verzug der bearbeiteten Komponenten.

4. Spindelmontagefehler

l  Symptome: Ungewöhnliche Erwärmung der Spindel, ungewöhnliche Geräusche, übermäßige Vibrationen oder merklicher Rundlauf während des Betriebs.

l  Hauptursachen: Verschleiß der Innenlager, Spindelunwucht, unzureichende oder mangelhafte Schmierung, frühere Maschinenkollisionen oder längerfristiges Zerspanen unter hoher Belastung (typisch für die Bearbeitung von schwerem Stahl).

l  Auswirkungen: Verringerte Bearbeitungsgenauigkeit, raue Oberflächen, verkürzte Werkzeugstandzeit und Risiko eines schwerwiegenden Spindelausfalls.

5. Achsenantrieb & mechanische Ausfälle

l  Symptome: Ungenaue Achsenpositionierung, ruckartige oder instabile Bewegungen, ungewöhnliche Geräusche oder Driften der Achsenpositionierung.

l  Hauptursachen: Abgenutzte Kugelgewindetriebe oder Linearführungen, fehlerhafte Antriebsmotoren, defekte Encoder oder Rückkopplungssysteme, mangelhafte Schmierung oder frühere Maschinenkollisionen.

l  Auswirkungen: Konstante Maßabweichungen, minderwertige Oberflächenqualität, reduzierte Bearbeitungsstabilität und potenziell dauerhafte Schäden an Maschinenkomponenten.


Regelmäßige Kontrollen des Schmierstoffstands, der Kühlsysteme, der Filter und des Werkzeugzustands sowie die genaue Beobachtung ungewöhnlicher Veränderungen der Maschinengeräusche können dazu beitragen, die meisten dieser Probleme frühzeitig zu erkennen.

Welche Mängel weisen CNC-gefertigte Teile auf?

Typische Fehler bei CNC-bearbeiteten Teilen sind Maßabweichungen, mangelhafte Oberflächenbeschaffenheit wie raue Texturen und sichtbare Werkzeugspuren, übermäßige Grate an Kanten, geometrische Ungenauigkeiten wie Probleme mit Rundheit oder Ebenheit sowie gelegentlich Materialbeschädigungen wie Kratzer und Dellen. Die Aufrechterhaltung einer gleichbleibenden Teilequalität ist daher unerlässlich, insbesondere bei der Stahlbearbeitung, wo bestimmte Fehler aufgrund der Materialeigenschaften und der während der Bearbeitung wirkenden Kräfte häufiger auftreten. FROSTUnser vollständiges 100%-Inspektionsverfahren identifiziert diese Probleme zuverlässig. Dennoch ist das Verständnis ihrer Ursachen der Schlüssel, um ihr Auftreten von vornherein zu verhindern, da solche Unvollkommenheiten typischerweise auf Probleme im Zusammenhang mit dem Bearbeitungsprozess, den Schneidwerkzeugen oder der Maschinenleistung hinweisen. Das Erkennen dieser häufigen Fehler ist der erste Schritt zur Herstellung von fehlerfreien Stahlbauteilen.

Häufige Mängel an Stahlteilen
​
1. Grate
Beschreibung​: ​Scharfe, erhabene Vorsprünge, die nach dem Bearbeitungsprozess an bearbeiteten Stahlteilen zurückbleiben.
Stahlspezifische Ursachen: Aufgrund seiner Duktilität verformt sich Stahl beim Schneiden eher, als dass er sauber abscheren kann. Dieses Problem tritt häufiger bei stumpfen Schneidwerkzeugen und ungeeigneten Schnittgeometrien auf und ist besonders an den Austrittspunkten der Schnitte verbreitet.
Lösungen & Prävention: Verwenden Sie scharfe Schneidwerkzeuge, optimieren Sie die Werkzeugwege (z. B. durch Gleichlauffräsen statt Gegenlauffräsen), passen Sie die Vorschubgeschwindigkeiten entsprechend an und gestalten Sie die Werkstückmerkmale so, dass gratanfällige Austrittsstellen minimiert werden. Automatisches oder manuelles Entgraten ist in der Regel erforderlich; wir bieten Entgratungs- und Kantenbrechleistungen standardmäßig an, sofern nicht anders vereinbart.

2. Mangelhafte Oberflächenbeschaffenheit
Beschreibung: Bearbeitete Oberflächen, die die erforderliche Glätte nicht erreichen (erkennbar an einem hohen Ra-Wert), weisen oft sichtbare Werkzeugspuren, Rattermarken oder hitzebedingte Verbrennungen auf.
Stahlspezifische Ursachen: Falsche Schnittgeschwindigkeiten und Vorschübe, verschlissene oder abgebrochene Werkzeugschneiden, unzureichende oder falsch zugeführte Kühlflüssigkeit, Maschinenschwingungen und Aufbauschneiden (bei denen Stahl an der Werkzeugspitze anhaftet) können zu rauen Oberflächen führen. Härtere Stahlsorten neigen besonders zu rauen Oberflächen, wenn die Schnittparameter nicht optimal eingestellt sind.
Verhütung: Optimieren Sie die Schnittparameter, verwenden Sie scharfe Werkzeuge mit geeigneter Geometrie und Beschichtung, sorgen Sie für eine stabile Bearbeitungseinrichtung, setzen Sie Hochdruckkühlmittel ein und integrieren Sie leichte Schlichtbearbeitungen. Unsere Standard-Oberflächenreinheit beträgt 125 Ra oder besser; für feinere Oberflächen sind kundenspezifische Strategien erforderlich.

3. Geometrische Fehler
Beschreibung: Abweichungen von der idealen geometrischen Form von Bauteilmerkmalen, wie z. B. unrunde Bohrungen, nicht ebene Oberflächen oder Merkmale, die die erforderliche Rechtwinkligkeit nicht einhalten.
Stahlspezifische Ursachen: Maschinenungenauigkeiten (einschließlich Probleme mit der Achsenrechtwinkligkeit und Spindelrundlauf), Werkstückbiegung unter Spann- oder Schnittdruck und ungleichmäßiger Werkzeugverschleiß bei der Stahlbearbeitung.
Verhütung: Verwenden Sie präzise und gut gewartete Maschinen, wenden Sie geeignete Spanntechniken an, führen Sie gegebenenfalls Spannungsarmglühverfahren am Stahl durch und setzen Sie geeignete Schnittstrategien ein. Die strikte Einhaltung der GD&T-Vorgaben (Geometrische Bemaßung und Tolerierung) ist unerlässlich, um solche Fehler zu vermeiden.

4. Maßungenauigkeit
Beschreibung: Bauteilmerkmale, die außerhalb der in der Konstruktionszeichnung festgelegten Toleranzgrenzen liegen, wie z. B. zu große Bohrungen, zu kleine Längen oder nicht ausgerichtete Abmessungen.
Stahlspezifische Ursachen: Schneller Werkzeugverschleiß (der zu Maßabweichungen führt), Maschinenverformung unter den für die Stahlbearbeitung erforderlichen hohen Schnittkräften, Wärmeausdehnung des Werkstücks während der Bearbeitung, fehlerhafte Werkzeugkorrekturen und Maschinenvibrationen. Die Einhaltung enger Toleranzen (z. B. unsere +/- 0,001") erfordert eine kontinuierliche Überwachung des gesamten Prozesses.
Verhütung: Verwenden Sie Werkzeuge, die für die Stahlbearbeitung geeignet sind, überwachen Sie den Werkzeugverschleiß genau, optimieren Sie die Schnittparameter (einschließlich Schnitttiefe und Vorschubgeschwindigkeit), um die Schnittkraft zu reduzieren, verwenden Sie ausreichend Kühlmittel, führen Sie Messungen während des Bearbeitungsprozesses durch und gewährleisten Sie die Steifigkeit und Genauigkeit der Maschine.

Als professioneller Lieferant FROST Wir verstehen diese potenziellen Mängel, was uns ermöglicht, umfassende Qualitätskontrollprozesse vom Prozessdesign bis zur Endkontrolle einzurichten, um sicherzustellen, dass die Kunden Stahlteile erhalten, die ihren Spezifikationen vollumfänglich entsprechen.

Wichtige Sicherheitsmaßnahmen für das CNC-Fräsen von Stahl

I. Spezifikationen für persönliche Schutzausrüstung (PSA)

l  Kleidungsvorschriften: Weite Kleidung und Schmuck sind strengstens verboten. Lange Haare müssen ordnungsgemäß zusammengebunden werden, damit sie sich nicht in beweglichen Maschinenteilen verfangen und einen Unfall verursachen können.

l  Augenschutz: Es müssen Schutzbrillen oder Schutzbrillen mit Seitenschutz getragen werden, um einen wirksamen Schutz vor herumspritzenden heißen, scharfkantigen Stahlspänen und Kühlmittel zu gewährleisten und Augenverletzungen vorzubeugen.

l  Handschutz: Beim Tragen von Handschuhen ist Vorsicht geboten. Schnittfeste Handschuhe schützen zwar vor scharfen Kanten und heißen Spänen, dürfen aber nicht beim Bedienen von Maschinensteuerungen oder in der Nähe der rotierenden Spindel getragen werden (um ein Verfangen der Handschuhe zu vermeiden). Geeignete schnittfeste Handschuhe sollten nur beim Umgang mit Rohmaterialien und Fertigteilen verwendet werden.

l  Fußschutz: Tragen Sie festes, geschlossenes Schuhwerk, vorzugsweise Sicherheitsschuhe mit Stahlkappen, insbesondere beim Umgang mit schwerem Stahl oder Werkstücken, um Ihre Füße wirksam vor Stoßverletzungen zu schützen.
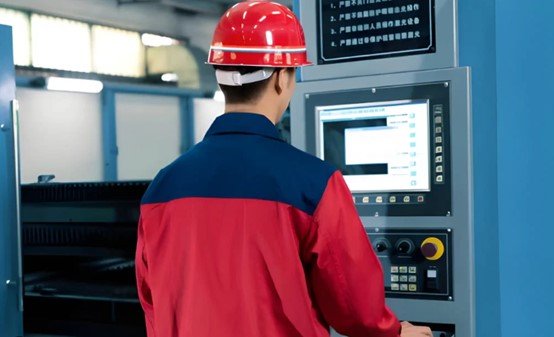

CNC-Fräsen


II. Sichere Handhabung von Werkstücken und Werkzeugen

l  Werkstückspannung: Zum festen Einspannen von Stahlwerkstücken müssen geeignete Schraubstöcke oder Klemmen verwendet werden. Unsachgemäße Spannung kann dazu führen, dass sich das Werkstück bei starker Zerspanung löst, was Maschinenschäden oder Verletzungen zur Folge haben kann.

l  Werkzeuggebrauch: Scharfe Schneidwerkzeuge mit Vorsicht handhaben. Werkzeughalter korrekt verwenden und sicherstellen, dass die Werkzeuge sicher befestigt und präzise positioniert sind.

l  Schwerlasttransport: Beim Umgang mit schweren Stahlblöcken oder Vorrichtungen sind geeignete Hebetechniken oder mechanische Hilfsmittel zu verwenden. Manuelles Heben ist strengstens verboten.


III. Anforderungen an die Maschinensicherheit

Stellen Sie sicher, dass alle Türverriegelungen und Sicherheitseinrichtungen der Werkzeugmaschine intakt sind und einwandfrei funktionieren. Das Umgehen oder Deaktivieren von Sicherheitsfunktionen ist strengstens verboten. Während des Maschinenbetriebs muss die Schranktür stets geschlossen bleiben, um Sicherheitsrisiken auszuschließen.


IV. Sicherheitsvorkehrungen während des Betriebs

l  Es ist strengstens verboten, die Hände in den Bearbeitungsbereich zu stecken, solange die Spindel oder die Koordinatenachsen laufen. Weitere Arbeitsgänge dürfen erst durchgeführt werden, nachdem alle beweglichen Teile vollständig zum Stillstand gekommen sind.

l  Überwachen Sie während des Betriebs die Betriebsgeräusche und den Zustand der Werkzeugmaschine genau. Sollten ungewöhnliche Geräusche, Vibrationen oder andere Auffälligkeiten festgestellt werden, stoppen Sie die Maschine sofort zur Überprüfung. Starten Sie die Maschine erst wieder, nachdem die potenzielle Gefahrenquelle beseitigt wurde.

l  Halten Sie den Bereich um die Werkzeugmaschine sauber. Entfernen Sie umgehend Schmutz, Ölflecken und Kühlmittelreste, um Ausrutschen, Stürze oder andere Unfälle zu vermeiden.

l  Machen Sie sich mit dem Standort und der Bedienung aller Not-Aus-Taster vertraut, um im Notfall ein schnelles Abschalten der Maschine zu gewährleisten.


V. Wartungs- und Schulungsanforderungen

l  Vor der Durchführung von Wartungs- oder Reinigungsarbeiten am Innengehäuse der Werkzeugmaschine ist das Lockout/Tagout-Verfahren (LOTO) strikt einzuhalten, um ein versehentliches Anlaufen der Maschine zu verhindern und die Sicherheit des Bedieners zu gewährleisten.

l  Verbesserung des Schulungsmanagements: Vor Arbeitsbeginn müssen die Bediener die Funktionsweise der Werkzeugmaschine, die Eigenschaften der Stahlbearbeitung und die spezifischen Risiken der jeweiligen Prozesse vollständig verstehen. Erst nach erfolgreichem Abschluss der Schulung dürfen sie mit der Arbeit beginnen.

Rufen Sie uns an Schreiben Sie uns eine E-Mail