











Letzten Monat landete eine Zeichnung eines deutschen Herstellers von Hydraulikgeräten auf meinem Schreibtisch. Im Titelblock stand „ISO 2768-mK“ – Standard an sich. Doch drei Durchmesser waren handschriftlich in Rot vermerkt: „Ø25 +0/−0,03“ für einen Lagersitz, „Ø12 H7“ für eine Zentrierbohrung und „Rundlauf ≤0,02“ für eine Dichtfläche. Der Einkäufer hatte so etwas schon einmal gemacht. Er verstand etwas, das erfahrene Einkäufer von Anfängern unterscheidet: ISO 2768-mK ist für die 80 % der Merkmale, die nicht funktionsbestimmend sind, perfekt geeignet, aber für die restlichen 20 % taugt sie nichts. Bei Drehteilen aus Edelstahl 316L wird diese Diskrepanz zwischen allgemeiner Toleranz und funktionaler Anforderung besonders groß – und besonders kostspielig, wenn sie ignoriert wird.
Ich bin Frank Kann und habe fünfzehn Jahre lang als Läufer gearbeitet. CNC-Drehbearbeitungen Bei Ningbo FRIMA Industry liefern wir rund 80 % unserer Produktion an europäische und nordamerikanische OEMs. Und ich kann Ihnen sagen: Die Anforderungen an die Fertigungstoleranzen werden immer strenger. Nicht etwa, weil Konstrukteure gerne mit kleinen Zahlen arbeiten, sondern weil die Baugruppen immer kleiner, schneller und anspruchsvoller werden. Dieser Artikel erklärt, was die ISO 2768-mK für gedrehte Edelstahlkomponenten genau beinhaltet, warum europäische Abnehmer die lokalen Toleranzen regelmäßig über die Anforderungen der Norm hinaus verschärfen und wie ein Werk in Ningbo diese verschärften Anforderungen erfüllen kann, ohne die Kosten in die Höhe zu treiben.
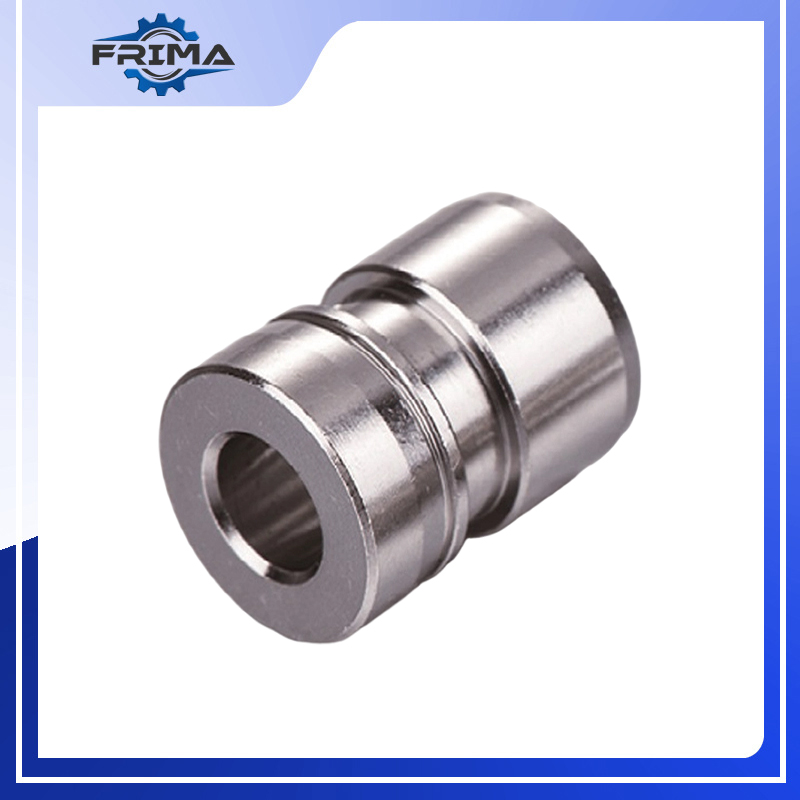
Was ISO 2768-mK wirklich definiert – Für die Werkstatt, nicht für das Lehrbuch
Ich sehe viele Artikel, die die Toleranztabelle aus ISO 2768-1 einfach kopieren. Das ist nicht hilfreich. Für den Käufer ist entscheidend, was die Toleranzangabe in der Praxis bedeutet, wenn das Bauteil in einer Fertigungshalle eingesetzt wird.
ISO 2768-mK vereint zwei Normen. Das kleine „m“ stammt aus ISO 2768-1 und regelt Längen- und Winkelmaße. Es legt die mittlere Toleranzklasse fest: ±0,1 mm für Merkmale zwischen 0,5 mm und 6 mm, ±0,2 mm zwischen 6 mm und 30 mm sowie ±0,3 mm zwischen 30 mm und 120 mm. Das große „K“ stammt aus ISO 2768-2 und regelt geometrische Toleranzen: Geradheit von 0,1 mm für Längen bis 100 mm, Rechtwinkligkeit von 0,4 mm im gleichen Bereich und Symmetrie von 0,6 mm (Mavlon, 2025).
Das bedeutet in der Fertigung Folgendes: Wenn ich eine Zeichnung mit der Kennzeichnung ISO 2768-mK erhalte, weiß ich, dass der Konstrukteur mir gesagt hat: „Jede Bemaßung ohne Toleranzangabe? ±0,2 mm sind in Ordnung. Jede Fläche ohne Ebenheitsangabe? Ich akzeptiere eine Abweichung von 0,1 mm pro 100 mm Länge.“ Das gilt für nicht-funktionale Flächen – Gehäuseaußenseiten, Durchführungen, optische Oberflächen. Es ist eine Kommunikationsabkürzung, keine Qualitätsgarantie. Und bei Edelstahl erfordert es eine sorgfältige Auslegung.
Die Groß- und Kleinschreibung ist wichtiger, als den meisten Ingenieuren bewusst ist. ISO 2768-MK ist technisch inkorrekt. Das „m“ wird immer kleingeschrieben, da es zu den Bemaßungsklassen von Teil 1 gehört. Das „K“ wird immer großgeschrieben, da es zu den geometrischen Klassen von Teil 2 gehört (RpProto, 2024). Wir erhalten Zeichnungen mit korrekter und inkorrekter Notation. Die inkorrekten Zeichnungen deuten darauf hin, dass der Konstrukteur wahrscheinlich eine Vorlage kopiert hat, ohne die Norm zu verstehen. Das ist dann ein Thema, das wir früh im Angebotsprozess ansprechen.
Warum Edelstahl die Toleranzkontrolle revolutioniert
Wer den ganzen Tag Aluminium 6061 bearbeitet, für den ist ISO 2768-mK ein Kinderspiel. Das Material lässt sich gut bearbeiten, leitet Wärme gut ab und verfestigt sich nicht. Edelstahl – insbesondere 316L, 304 und 17-4PH – bricht all diese Regeln. Ich habe erlebt, wie neue Bediener an unseren CNC-Drehmaschinen in ihrer ersten Woche bei Aluminium eine Genauigkeit von ±0,02 mm erreichten und am nächsten Tag mit ±0,1 mm bei 316L zu kämpfen hatten. Das Material selbst widersetzt sich.
Drei physikalische Eigenschaften verursachen dieses Problem. Erstens die Kaltverfestigung. Edelstahl härtet beim Schneiden aus. Die an der Werkzeugspitze entstehende Hitze erhöht die Oberflächenhärte in der bearbeiteten Zone um 30–50 %, manchmal sogar innerhalb eines einzigen Schnitts. Sinkt die Vorschubgeschwindigkeit auch nur für eine halbe Sekunde – beispielsweise während eines Werkzeugwegwechsels –, bearbeitet das Werkzeug nun Material, das härter ist als das programmierte. Die Folge ist eine Maßabweichung, die in keiner allgemeinen Toleranztabelle nach ISO 2768 berücksichtigt wird.
Zweitens, die Wärmeausdehnung. Edelstahl 316L dehnt sich mit etwa 16 µm/m·°C aus. Ein 100 mm langes Werkstück, das beim Drehen nur 20 °C über Umgebungstemperatur erwärmt wird, dehnt sich um 0,032 mm aus – genug, um eine enge Bohrung bereits vor Verlassen der Maschine außerhalb des Toleranzbereichs H7 zu bringen. Wir messen Werkstücke bei 20 °C in unserem Prüfraum, aber in der Bearbeitungszone können sie 60–80 °C erreichen. Was im warmen Zustand als „innerhalb der Toleranz“ gilt, kann im kalten Zustand außerhalb der Toleranz liegen.
Drittens, Werkzeugverschleiß. Edelstahl verschleißt Hartmetalleinsätze je nach Güteklasse vier- bis sechsmal schneller als Aluminium. Ein Werkzeug, das bei den ersten 50 Teilen eine Genauigkeit von ±0,01 mm erreicht, kann bis zum 80. Teil auf ±0,04 mm abweichen. Präzisionsdrehteile Bei den Produktionsläufen überwachen wir den Werkzeugverschleiß durch In-Prozess-Messungen alle 100 Zyklen. Ohne diese Disziplin werden die mK-Toleranzen eher zu einem angestrebten Ziel als zu einer Realität.
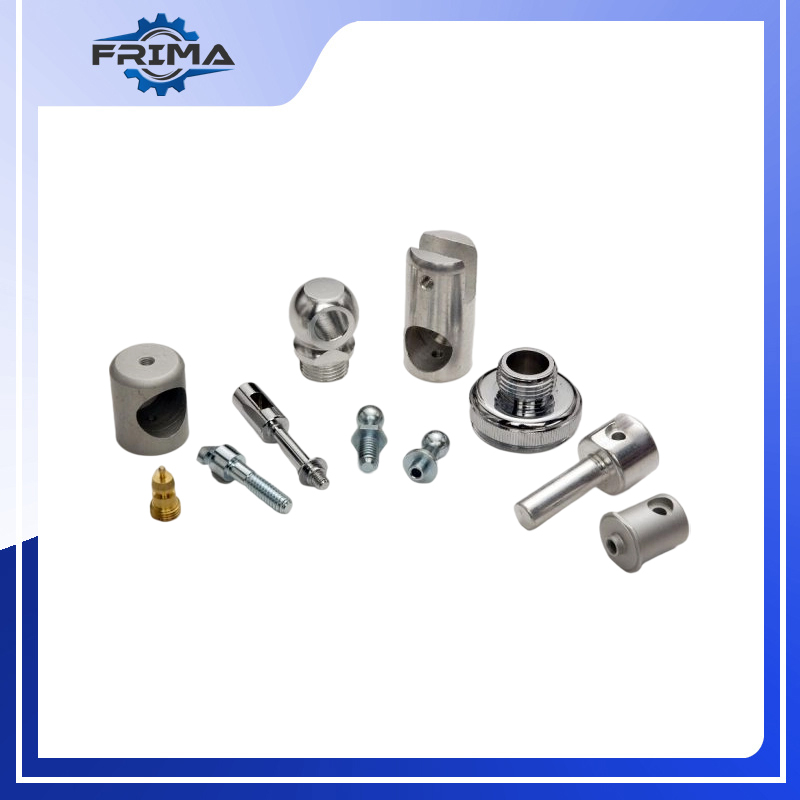
Die lokale Toleranzlücke: Wo ±0,2 mm nicht mehr ausreichen und europäische Käufer ±0,05 mm fordern.
Ich möchte Ihnen ein konkretes Beispiel aus unserer Produktion schildern. Ein europäischer Automobilzulieferer (Tier 2) hat uns eine Zeichnung für ein Sensorgehäuse aus Edelstahl 303 geschickt. Gesamtlänge: 85 mm, allgemeine Toleranz nach ISO 2768-mK. Das bedeutet ±0,3 mm bei Maßen zwischen 30 mm und 120 mm – völlig ausreichend für das Gehäuse und das Außengewinde.
Die Zeichnung legte jedoch auch vier lokale Toleranzen fest: eine Lagerbohrung von Ø 20 mm mit +0,02/−0 mm, eine Positionierbolzenbohrung von Ø 8 mm mit ±0,03 mm, eine Dichtflächenebenheit von 0,01 mm über den gesamten Durchmesser und eine Rundlaufgenauigkeit von 0,03 mm zwischen Bohrung und Außendurchmesser. Keine dieser Toleranzen entsprach den Vorgaben der ISO 2768-mK. Die allgemeine Toleranz für ein 20-mm-Element beträgt ±0,2 mm – zehnmal größer als die tatsächlich erforderliche Toleranz für die Lagerbaugruppe. Die Normvorgabe für die Ebenheit einer Fläche unter 100 mm beträgt 0,1 mm – ebenfalls zehnmal größer als die für die Dichtung erforderliche Toleranz.
Dies ist die lokale Toleranzlücke. Sie ist kein Fehler in ISO 2768. Die Norm legt in ihrem Anwendungsbereich ausdrücklich fest: „Dieser Teil der ISO 2768 dient der Vereinfachung von Zeichnungsangaben und spezifiziert allgemeine Toleranzen für Längen- und Winkelmaße ohne individuelle Toleranzangaben.“ Sie war nie darauf ausgelegt, jedes Merkmal abzudecken. Europäische Einkäufer, die seit einigen Jahren bearbeitete Teile beziehen, verstehen dies intuitiv. Sie versehen ihre Zeichnungen mit lokalen Angaben zu Lagersitzen, Dichtflächen, Einpresszonen und Ausrichtungselementen und überlassen mK die weitere Bearbeitung.
Die Spannung entsteht, wenn ein Käufer auf einen Betrieb trifft, der ISO 2768-mK als pauschale Erlaubnis für Abweichungen innerhalb der Toleranzgrenzen interpretiert. Bei Edelstahl kann eine Bohrung, die Ø20 H7 haben sollte, beispielsweise Ø20,15 mm aufweisen und dennoch innerhalb der mK-Grenze liegen – ein Bauteil, das im Betrieb klappert und ausfällt. Wir haben gelernt, solche Merkmale bereits bei der Angebotserstellung und nicht erst bei der Endkontrolle zu erkennen. Unsere technische Prüfung markiert jede Abmessung, bei der die Montage eine engere Kontrolle erfordert als die allgemeine Toleranz vorgibt. Anschließend besprechen wir mit dem Käufer: Ist diese Toleranz tatsächlich funktional oder wurde sie aus einer früheren Zeichnungsrevision übernommen?
Wie eine Fabrik in Ningbo engere lokale Toleranzen bei Edelstahl einhält
Die Fertigung von Edelstahl mit einer Genauigkeit von ±0,05 mm – oder besser – erfordert keine teuren Maschinen. Entscheidend ist ein optimal abgestimmter Prozess, der perfekt auf die Maschinen abgestimmt ist, die man wirklich versteht. In unserer 5000 m² großen Produktionsstätte betreiben wir 40 solcher Anlagen. CNC-Dreh- und Fräsmaschinen20 CNC-Fräszentren und 20 Langdrehzentren. Die Ausrüstung ist wichtig, aber die Prozessdisziplin ist noch wichtiger.
Unser Verfahren gliedert sich in vier Schritte. Der erste Schritt ist die Werkzeugwegstrategie. Bei Edelstahlteilen mit gemischten Toleranzen wird das gesamte Bauteil mit hohen Vorschubgeschwindigkeiten vorbearbeitet, wobei an Stellen mit engen lokalen Toleranzen ein Aufmaß von 0,3–0,5 mm verbleibt. Anschließend wird das Teil auf Umgebungstemperatur abgekühlt – typischerweise 15–20 Minuten bei Teilen unter 200 mm – bevor der Schlichtgang erfolgt. Dadurch wird die thermische Ausdehnung als Einflussfaktor eliminiert. Der Schlichtgang wird mit reduzierten Vorschubgeschwindigkeiten und Schnitttiefen (typischerweise 0,1–0,15 mm) durchgeführt, wodurch die Schnittkräfte und die Kaltverfestigung minimiert werden.
Die zweite Ebene ist die Werkzeugverschleißkompensation. Unsere Schweizer Bearbeitungszentren sind mit einem Messtaster ausgestattet, der kritische Durchmesser in programmierten Intervallen automatisch misst. Sobald der Messtaster eine Abweichung von fast 60 % des Toleranzbereichs feststellt, korrigiert das Steuerungssystem automatisch den Versatz. Bei einer Toleranz von ±0,03 mm entspricht dies einer Korrektur bei einer Abweichung von ca. 0,018 mm – so wird der Trend erkannt, bevor ein fehlerhaftes Teil entsteht. Diese Technologie ist nicht exotisch, sondern Standard bei modernen CNC-Maschinen. Sie erfordert jedoch, dass jemand die Prüfintervalle programmiert und die Trenddaten überwacht.
Die dritte Ebene ist die CMM-Verifizierung. Jedes Merkmal mit verengten Toleranzen an unserem hochpräzise CNC-gedrehte Bauteile Die Überprüfung erfolgt an einer Koordinatenmessmaschine, nicht mit Handmessgeräten. Ein Mikrometer misst den Durchmesser an einem Punkt. Eine Koordinatenmessmaschine (KMM) erfasst Durchmesser, Rundheit, Konzentrizität und Position – alles in einer einzigen Messung. Wir messen Erstmusterteile und erstellen vollständige KMM-Berichte, die dem Kunden zur Verfügung gestellt werden. Bei Serienfertigungen führen wir Stichprobenprüfungen in den während der PPAP-Einreichung vereinbarten Abständen durch. Unsere IATF-16949-Zertifizierung erfordert dieses hohe Maß an statistischer Prozesskontrolle, und wir wenden dieselbe Vorgehensweise auch bei Kunden außerhalb der Automobilindustrie an, da sie sich bewährt hat.
Die vierte Ebene betrifft das Kühlmittelmanagement. Beim Drehen von Edelstahl entsteht intensive Hitze in der Schnittzone. Unsere Maschinen arbeiten mit Hochdruckkühlmittel – typischerweise 20–50 bar –, das präzise auf die Werkzeug-Werkstück-Kontaktfläche gerichtet wird. Wir überwachen die Kühlmittelkonzentration wöchentlich mit einem Refraktometer und tauschen die Kühlmittelbehälter alle sechs Monate aus, unabhängig vom Aussehen. Verunreinigtes oder verdünntes Kühlmittel führt zu ungleichmäßiger Kühlung und damit zu Maßabweichungen. Ein Betrieb, der sein Kühlmittelmanagement vernachlässigt, kann bei Edelstahl keine gleichbleibenden Toleranzen einhalten.
Der Kosten-Präzisions-Kompromisse: Wann man die Genauigkeit erhöhen und wann man bei mK bleiben sollte.
Ich habe genügend Angebotsanfragen bearbeitet, um zu wissen, dass nicht jedes Maß eine Toleranz von ±0,02 mm aufweisen muss. Das Gespräch, das ich am häufigsten mit europäischen Einkäufern führe, verläuft ungefähr so: „Frank, ich habe 47 Toleranzmaße in dieser Zeichnung. Welche davon sind denn tatsächlich preistreibend?“ Die Antwort offenbart etwas Wichtiges über die Wirtschaftlichkeit des Drehens von Edelstahl.
Wenn wir ein Angebot machen CNC-DrehteilDer Preis steigt nicht linear mit der Anzahl enger Toleranzen. Die ersten wenigen engen Toleranzen – beispielsweise drei bis fünf kritische Bohrungen oder Lagersitze – verursachen moderate Mehrkosten. Wir verlängern die Zykluszeit, führen zusätzliche Messungen durch und generieren mehr Prüfdaten. Die Maschine läuft jedoch bereits, die Teile werden geprüft und die Einrichtung ist bereits erfolgt. Nach etwa sechs bis acht engen Toleranzen an einem einzelnen Teil ändert sich die Wirtschaftlichkeit jedoch. Die Zykluszeit überschreitet den Rahmen einer einzelnen Aufspannung, ohne die thermische Stabilität zu beeinträchtigen. Der Prüfaufwand vervielfacht sich. Das Ausschussrisiko steigt, insbesondere bei Edelstählen wie 17-4PH, wo ein einziger Werkzeugverschleiß ein Teil unbrauchbar machen kann, das bereits 20 Minuten Bearbeitungszeit aufweist.
Unsere Empfehlung an Käufer, basierend auf fünfzehn Jahren Produktionserfahrung, lautet: Verwenden Sie ISO 2768-mK als allgemeine Toleranz und ergänzen Sie lokale Toleranzen nur für Merkmale, bei denen die Funktion dies tatsächlich erfordert. Eine Lagerbohrung für ein eingepresstes Kugellager? Passen Sie die Toleranz an. Eine Durchgangsbohrung für eine M6-Schraube? mK ist ausreichend. Eine Dichtfläche für einen O-Ring? Passen Sie die Ebenheit und Oberflächengüte an. Eine kosmetische Außenfläche? Verwenden Sie mK und sparen Sie das Inspektionsbudget für die wirklich wichtigen Aspekte.
Der richtige Partner erleichtert diese Kommunikation. Wenn uns ein Käufer eine Zeichnung zur Angebotserstellung zusendet, liefert unser Entwicklungsteam nicht nur einen Preis, sondern auch eine Toleranzanalyse: „Wir sehen, dass Sie für Merkmal X eine Toleranz von ±0,01 mm angegeben haben. Können Sie bestätigen, dass dies funktional erforderlich ist, oder wäre eine Toleranz von ±0,03 mm für die Baugruppe ausreichend? Die engere Toleranz verlängert die Lieferzeit um etwa zwei Tage und erfordert einen separaten Nachbearbeitungsschritt.“ Käufer, die diese Diskussion noch nicht geführt haben, passen ihre Zeichnungen oft nach der ersten Produktionsserie an, sobald sie feststellen, dass unsere Standardprozessfähigkeit für Edelstahl (±0,005 mm mit aktiver Prozesskontrolle) ihre allgemeinen Toleranzanforderungen übertrifft.
Unsere CNC-Fräsfertigung basiert auf derselben Präzisionsphilosophie. Bauteile, die Dreh- und Fräsbearbeitungen kombinieren – wie sie in der Automobil- und Medizintechnik üblich sind – profitieren von einem Komplettanbieter, der in beiden Prozessen einheitliche Toleranzvorgaben gewährleistet. Wir wenden dieselben Prüfstandards, dasselbe Kühlmittelmanagement und dieselbe Werkzeugverschleißüberwachung an, unabhängig davon, welche Spindel das Bauteil durchläuft.
Im Laufe der Jahre habe ich beobachtet, wie sich der europäische Markt hin zu strengeren Dokumentationsanforderungen und engeren Toleranzen entwickelt hat. Käufer wollen nicht nur die Teile selbst, sondern auch PPAP-Level-3-Dokumente, vollständige Maßberichte, Materialzertifizierungen und Prozessfähigkeitsstudien. Dieser Trend ist nachvollziehbar. Wenn ein Automobilhersteller seine Montagelinie auf die Maßgenauigkeit eines Zulieferers verlässt, ist die Dokumentation fast genauso wichtig wie das physische Bauteil. Die Doppelzertifizierung unseres Werks nach ISO 9001:2015 und IATF 16949 bedeutet, dass wir dasselbe Qualitätsmanagementsystem anwenden, das Tier-1-Automobilzulieferer erwarten – und zwar für alle unsere Produktkategorien, von Halterungen für die Luft- und Raumfahrt bis hin zu Komponenten für medizinische Instrumente.
Was bedeutet das für den europäischen Käufer?
ISO 2768-mK ist nach wie vor der praktischste allgemeine Toleranzrahmen für CNC-gedrehte Edelstahlteile. Er ist verständlich, international anerkannt und ermöglicht eine überschaubare Dokumentation der Toleranzen. Allerdings kann er die fachliche Beurteilung von Merkmalen, die eine präzisere Toleranz erfordern, nicht ersetzen. Erfolgreiche Käufer von Edelstahldrehteilen aus China verstehen diesen Unterschied und wählen einen Fertigungspartner, der ihn ebenfalls versteht.
Wenn Sie eine Zeichnung mit ISO 2768-mK im Schriftfeld und handschriftlichen Anmerkungen am Rand haben, senden Sie sie uns bitte zu. Ich werde die Toleranzangaben persönlich mit unserem Entwicklungsteam prüfen und Ihnen ehrlich sagen, welche Angaben sinnvoll sind und welche möglicherweise unnötige Kosten verursachen. Durch dieses Gespräch konnten unsere europäischen Kunden bereits Zehntausende Euro an unnötigen Präzisionskosten sparen. Alles beginnt mit einer einzigen E-Mail an uns. unser TeamDie
Häufig gestellte Fragen
Was genau bedeutet ISO 2768-mK auf einer Zeichnung für ein gedrehtes Edelstahlteil?
ISO 2768-mK legt zwei Arten von allgemeinen Toleranzen fest. Das kleine „m“ (aus ISO 2768-1) definiert lineare Maßtoleranzen der mittleren Klasse: ±0,1 mm für Merkmale von 0,5–6 mm, ±0,2 mm für 6–30 mm und ±0,3 mm für 30–120 mm. Das große „K“ (aus ISO 2768-2) definiert geometrische Toleranzen wie Geradheit, Ebenheit, Rechtwinkligkeit und Symmetrie der mittleren Klasse. Zusammen geben sie der Fertigungswerkstatt vor: Jedes Maß oder geometrische Merkmal ohne eigene Toleranzangabe muss innerhalb dieser allgemeinen Grenzen liegen. Die Schreibweise ist case-sensitiv: „mK“ ist korrekt, „MK“ oder „mk“ sind falsch.
Warum fügen europäische Käufer engere lokale Toleranzen hinzu, selbst wenn ISO 2768-mK spezifiziert ist?
Da ISO 2768-mK für allgemeine, nicht kritische Merkmale konzipiert wurde, benötigt beispielsweise eine Lagerbohrung mit Presspassung bei Ø20 H7 eine Toleranz von ±0,021 mm. ISO 2768-mK garantiert jedoch nur ±0,2 mm für ein 20-mm-Element. Das entspricht einem zehnfachen Toleranzunterschied. Dichtflächen, Ausrichtungsbohrungen, Positionierstifte und Presspassungsdurchmesser erfordern üblicherweise fünf- bis zwanzigmal engere Toleranzen als die von mK vorgegebenen. Erfahrene europäische Einkäufer ergänzen diese kritischen Merkmale um lokale Toleranzangaben, während mK die übrigen Spezifikationen vorgibt. Dies ist ein effizientes und gängiges Vorgehen, das eine Übertoleranzierung der gesamten Zeichnung vermeidet.
Warum ist es bei Edelstahl schwieriger, enge Toleranzen einzuhalten als bei Aluminium oder Messing?
Edelstahl stellt die Toleranzkontrolle vor drei besondere Herausforderungen. Durch Kaltverfestigung erhöht sich die Oberflächenhärte beim Zerspanen um 30–50 %, was bei schwankenden Vorschubgeschwindigkeiten zu Maßabweichungen führt. Die Wärmeausdehnung (ca. 16 µm/m·°C für 316L) bewirkt, dass sich die Maße eines warmen Werkstücks im kalten Zustand unterscheiden – ein 100 mm langes Werkstück, das um 20 °C über Raumtemperatur erwärmt wird, dehnt sich um 0,032 mm aus. Der Werkzeugverschleiß ist bei Edelstahl vier- bis sechsmal schneller als bei Aluminium. Das bedeutet, dass Schneidkanten, die bei den ersten 50 Werkstücken eine Toleranz von ±0,01 mm einhalten, ohne aktive Kompensation bereits beim 80. Werkstück eine Toleranz von über ±0,04 mm überschreiten können. Jeder dieser Faktoren erfordert eine Prozessdisziplin, die über die Anforderungen herkömmlicher Drehbearbeitungen hinausgeht.
Wie kann ein Hersteller bei bestimmten Edelstahlmerkmalen eine Toleranz von ±0,05 mm einhalten, ohne die Kosten in die Höhe zu treiben?
Der Schlüssel liegt darin, die Präzisionsbearbeitung auf die Bereiche zu beschränken, die sie erfordern. Wir schruppen das gesamte Werkstück und lassen dabei 0,3–0,5 mm Aufmaß an kritischen Stellen stehen. Anschließend lassen wir das Werkstück auf Umgebungstemperatur abkühlen und führen einen leichten Schlichtgang (0,1–0,15 mm Tiefe) mit reduziertem Vorschub durch. Die prozessbegleitende Messtechnik erkennt Werkzeugverschleißtrends und korrigiert automatisch die Abweichung, bevor die Toleranzgrenze erreicht wird. Die Überprüfung mit einem Koordinatenmessgerät bestätigt die Nachbearbeitung jedes einzelnen Bereichs. Dieses Verfahren verlängert die Zykluszeit einzelner Bereiche kontrolliert, anstatt den gesamten Prozess zu verlangsamen – die Kostensteigerung bleibt somit proportional und nicht exponentiell.
Wann sollte ich mich an die allgemeinen Toleranzen nach ISO 2768-mK halten, anstatt die Merkmale zu verschärfen?
ISO 2768-mK ist ausschließlich auf Merkmale anzuwenden, deren Montagefunktion nicht von präziser Passung oder Ausrichtung abhängt: Durchgangsbohrungen für Standardschrauben, kosmetische Außenflächen, nicht dichtende ebene Flächen und Befestigungspunkte von Halterungen. Lokale Toleranzangaben sollten nur für Merkmale hinzugefügt werden, die die Montagefunktion direkt beeinflussen – Lagersitze, Dichtflächen, Presspassungsbohrungen, Ausrichtstifte und Positionierdurchmesser. Eine bewährte Faustregel aus unserer Angebotserfahrung: Wenn Sie mehr als sechs bis acht lokale Toleranzangaben für ein einzelnes Bauteil haben, prüfen Sie, ob einige davon aus einer früheren Zeichnungsrevision übernommen wurden und nicht auf tatsächlichen funktionalen Anforderungen beruhen. Jede unnötige enge Toleranz verlängert die Zykluszeit, erhöht die Prüfkosten und das Ausschussrisiko – insbesondere bei Edelstahl.
Auf welche Zertifizierungen sollte ich bei einem Lieferanten für Edelstahl-Drehteile mit engen Toleranzen achten?
Für allgemeine industrielle Anwendungen bietet ISO 9001:2015 eine solide Grundlage für das Qualitätsmanagement. Für die Lieferketten der Automobilindustrie ist die IATF 16949-Zertifizierung unerlässlich – sie schreibt statistische Prozesskontrolle, PPAP-Dokumentation und eine vollständige Messsystemanalyse vor. In der Medizin- und Luft- und Raumfahrtindustrie gelten zusätzliche Normen wie ISO 13485 oder AS9100. Neben den Zertifizierungen sollten Sie sicherstellen, dass der Lieferant Koordinatenmessgeräte in einem temperierten Prüfraum betreibt, dokumentierte Verfahren zur Werkzeugverschleißkompensation anwendet und für jede Produktionscharge Erstmusterprüfberichte vorlegen kann. Wir bei FRIMA sind sowohl nach ISO 9001:2015 als auch nach IATF 16949 zertifiziert und wenden in unserer gesamten Produktion, unabhängig von der Branche unserer Kunden, Prozesskontrolle auf IATF-Niveau an.