











Angetriebene Werkzeuge auf CNC-Drehmaschinen: Wann Fräsmerkmale auf ein Drehteil gehören
TL;DR
Angetriebene Werkzeuge – also Werkzeughalter, die es einer CNC-Drehmaschine ermöglichen, Fräsen, Bohren und Gewindeschneiden in derselben Aufspannung wie das Drehen durchzuführen – sind die richtige Lösung, wenn ein Werkstück gefräste Merkmale aufweist, die exakt mit gedrehten Merkmalen übereinstimmen müssen, das Produktionsvolumen die Einrichtung der Fertigungszelle rechtfertigt und der Fräsvorgang weniger als 30–40 % der Gesamtzykluszeit ausmacht. Bei FRIMA Fräs- und Drehdienstleistungen 40 Sätze CNC-Dreh- und Fräsmaschinen mit 20 Sätzen dedizierter CNC-Fräsmaschinen und 20 Sätzen von CNC-Schweizer-MaschinenWir bieten höchste Präzision in einer einzigen Aufspannung für Automobil-, Messing-, Aluminium- und Edelstahlteile im 3- und 4-Achs-Bereich. Für eine Angebotsanfrage senden Sie uns bitte die Teilezeichnung und kennzeichnen Sie alle gefrästen Merkmale, die mit der Drehgeometrie auf ±0,05 mm oder genauer ausgerichtet sein müssen.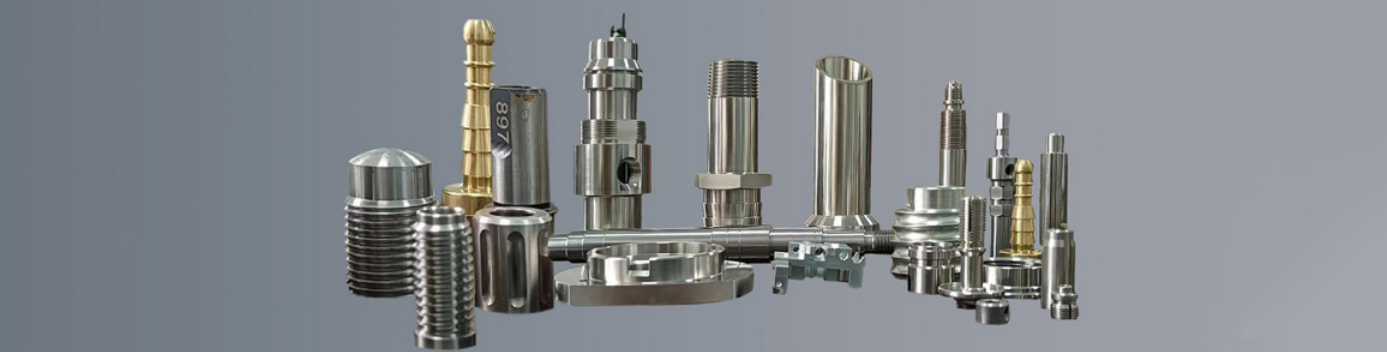
1Was angetriebene Werkzeuge auf einer CNC-Drehmaschine tatsächlich bedeuten
Eine Standard-CNC-Drehmaschine besitzt ein rotierendes Element: die Spindel, die das Werkstück hält und dreht. Die Schneidwerkzeuge sind stationär – sie werden linear in das rotierende Werkstück eingeführt, um Material abzutragen und die zylindrischen, konischen oder Gewindeformen eines Drehteils zu erzeugen. Die Drehmaschine kann ein Schneidwerkzeug nicht unabhängig vom Werkstück drehen, d. h. sie kann keine Nut fräsen, ein Querloch bohren oder eine ebene Fläche bearbeiten.
Angetriebene Werkzeuge ändern das. Ein angetriebener Werkzeughalter ist eine Spindel, die auf dem Werkzeugrevolver (oder einem Sekundärschlitten) der Drehmaschine montiert ist und von einem separaten Motor angetrieben wird. Dieser Motor dreht das Schneidwerkzeug mit einer programmierten Drehzahl, unabhängig von der Drehspindel. Mit einem solchen angetriebenen Werkzeughalter kann die Drehmaschine Fräsen, Bohren, Gewindeschneiden und Nuten in derselben Aufspannung wie beim Drehen durchführen – das Werkstück bleibt im Spannfutter, während sich das Schneidwerkzeug dreht und entlang der X-, Y- und Z-Achse bewegt, um gefräste Merkmale auf der zylindrischen Oberfläche, der Stirnfläche oder beiden zu erzeugen.
Der praktische Vorteil besteht darin, dass ein Bauteil mit sowohl gedrehten als auch gefrästen Merkmalen – beispielsweise eine Welle mit Querbohrung, ein Flansch mit Bolzenlöchern, eine Kupplung mit Langlöchern oder ein Hydraulikanschluss mit mehreren gebohrten und gefrästen Anschlüssen – in einer Aufspannung auf einer einzigen Maschine fertiggestellt werden kann. So entfällt das aufwendige Verfahren, bei dem das Bauteil auf einer Maschine gedreht, für die Fräsbearbeitung auf eine Fräsmaschine überführt und erneut eingespannt werden muss. Dieses Verfahren ermöglicht engere Positionstoleranzen zwischen gedrehten und gefrästen Merkmalen (kein zweiter Spannvorgang), kürzere Zykluszeiten (kein Überführungsschritt) und ein geringeres Risiko von Handhabungsfehlern (kein zweiter Handhabungsvorgang).
Der Nachteil besteht darin, dass eine Drehmaschine mit angetriebenen Werkzeugen teurer ist als eine Standarddrehmaschine, die Zykluszeit pro Teil länger sein kann, wenn der Fräsvorgang umfangreich ist (weil die Fräsdrehzahl und die Vorschubgeschwindigkeiten auf einer Drehmaschine typischerweise niedriger sind als auf einer dedizierten Fräsmaschine), und die Kapazität des angetriebenen Werkzeughalters begrenzt ist (ein Drehmaschinenrevolver fasst typischerweise 8-12 Werkzeuge, von denen 4-6 angetriebene Werkzeughalter sein können; der Rest sind statische Drehwerkzeuge).
2Die 5 Fragen, die entscheiden, ob man auf der Drehbank fräsen soll
Ob Sie angetriebene Werkzeuge an einer CNC-Drehmaschine für Ihr Werkstück spezifizieren sollten, hängt von fünf Fragen ab. Beantworten Sie diese der Reihe nach; die Antwort am Ende zeigt Ihnen, ob angetriebene Werkzeuge die richtige Spezifikation für Ihre Angebotsanfrage sind.
Frage 1: Besitzt das Bauteil gefräste Merkmale, die mit gedrehten Merkmalen übereinstimmen müssen? Dies ist der erste Filter. Lautet die Antwort „Nein“ – das Teil ist rein gedreht oder die gefrästen Merkmale befinden sich auf einer separaten Fläche, die nicht mit der Drehgeometrie übereinstimmen muss –, dann sind angetriebene Werkzeuge nicht erforderlich, und das Teil kann auf einer Standarddrehmaschine gedreht und auf einer separaten Maschine gefräst werden. Lautet die Antwort „Ja“ – beispielsweise eine Querbohrung, die innerhalb von ±0,05 mm senkrecht zu einem gedrehten Durchmesser verlaufen muss, eine Nut, die mit einer gedrehten Rille fluchten muss, oder eine ebene Fläche, die in einem bestimmten Winkel um einen gedrehten Zylinder positioniert sein muss –, dann sind angetriebene Werkzeuge der richtige Ausgangspunkt.
Frage 2: Kann das Werkstück während des Fräsvorgangs im Drehmaschinenfutter eingespannt werden? Manche Teile weisen gefräste Merkmale am Ende eines langen, schlanken Schafts auf, wo das Spannfutter mit dem Werkzeug kollidieren würde. Andere Teile haben gefräste Merkmale an einer dünnen Wand, die sich unter den Fräskräften verformen würde. Bei diesen Teilen müssen die gefrästen Merkmale möglicherweise auf einem separaten Bearbeitungszentrum mit einer anderen Spannvorrichtung gefertigt werden. Angetriebene Werkzeuge erfordern, dass das Werkstück während des gesamten Fräsvorgangs starr im Drehfutter eingespannt bleibt.
Frage 3: Wie hoch ist das Produktionsvolumen? Die Bearbeitung mit angetriebenen Werkzeugen erfordert eine längere Rüstzeit als eine Standarddrehmaschine (die angetriebenen Werkzeughalter müssen kalibriert, die Fräswerkzeuge voreingestellt und die Fräsprogramme geschrieben und getestet werden). Bei Prototypen oder Kleinserien (unter 50 Stück) können die Rüstkosten die Zeitersparnis übersteigen, sodass eine Fertigungsstätte mit separater Dreh- und Fräsmaschine kostengünstiger sein kann. Bei Produktionsvolumina über 200–500 Stück amortisieren sich die Rüstkosten aufgrund der großen Stückzahl, sodass die Zeitersparnis pro Stück die Einrichtung der Fertigungszelle rechtfertigt.
Frage 4: Welchen Prozentsatz der gesamten Zykluszeit macht der Fräsvorgang aus? Wenn der Fräsvorgang weniger als 30–40 % der Gesamtzykluszeit ausmacht, führt der Einsatz angetriebener Werkzeuge zu einer Netto-Zykluszeitverkürzung. Beträgt der Fräsvorgang mehr als 50 % der Gesamtzykluszeit, eignet sich die Bearbeitung auf einem dedizierten Bearbeitungszentrum besser, und das Werkstück sollte in eine Dreh- und eine Fräsbearbeitung aufgeteilt werden. Ein Werkstück mit 80 % Fräs- und 20 % Drehanteil sollte nicht mit angetriebenen Werkzeugen bearbeitet werden; ein Werkstück mit 30 % Fräs- und 70 % Drehanteil ist hingegen ein vielversprechender Kandidat für den Einsatz angetriebener Werkzeuge.
Frage 5: Liegen die gefrästen Merkmale innerhalb der Reichweite des angetriebenen Werkzeughalters und der Achsenfähigkeit der Maschine? Ein standardmäßiger 2-Achs-Werkzeughalter kann radiale Elemente (Querbohrungen, Nuten, Flächen) auf zylindrischen Oberflächen erzeugen. Ein 4-Achs-Werkzeughalter (mit Y- oder B-Achse) ermöglicht die Bearbeitung von außermittigen Elementen und komplexen Konturen. Manche Fräsbearbeitungen erfordern Werkzeugpositionen, die mit keinem Werkzeughalter realisierbar sind – beispielsweise tiefe Innenfräsungen an kleinen Bohrungen oder Bearbeitungen, bei denen das Werkzeug um eine Schulter herumgeführt werden muss. Für diese Fälle ist ein separates Bearbeitungszentrum die einzige Lösung.
Die Entscheidungsmatrix am Ende dieses Artikels fasst die Antworten auf diese fünf Fragen und die daraus resultierende Empfehlung für die Bearbeitung mit angetriebenen Werkzeugen zusammen. Für Einkäufer, die eine Angebotsanfrage für ein gedrehtes und gefrästes Teil auswerten, ist die Antwort in der Regel eindeutig: Querbohrungen, Nuten, Flächen und Taschen eignen sich für die Bearbeitung mit angetriebenen Werkzeugen; komplexe 3D-Konturen und tiefe Innenmerkmale hingegen nicht.
3Geometriesignale: Löcher, Schlitze und Merkmale, die nicht gedreht werden können
Die Drehteile verlassen die Drehmaschine als Zylinder, Kegel, Gewinde und Nuten – Formen, die alle rotationssymmetrisch um die Spindelachse sind. Jede Form, die diese Rotationssymmetrie bricht, kann mit angetriebenen Werkzeugen bearbeitet oder in einem separaten Fräsvorgang nachbearbeitet werden.
Die am häufigsten in der Produktion verwendeten Live-Tooling-Funktionen, in der Reihenfolge ihrer Häufigkeit:
Quergebohrte Löcher (Radiallöcher). Eine Querbohrung verläuft senkrecht zur Werkstückachse durch die Zylinderwand, wobei das Bohrloch auf der einen Seite eintritt und auf der anderen Seite austritt (oder in einer bestimmten Tiefe endet). Querbohrungen sind bei Hydraulikarmaturen, Sensorgehäusen und Fluidanschlüssen sehr häufig. Die Position der Querbohrung relativ zu den bearbeiteten Elementen (Nut, Flansch, Gewinde) muss auf ±0,05 mm oder besser genau eingehalten werden. Daher wird der Einsatz von angetriebenen Werkzeugen einem separaten Bohrvorgang vorgezogen.
Axiale Bohrungen (Bohrungen entlang der Bauteilachse). Eine Bohrung wird in die Stirnfläche des Werkstücks entlang der Spindelachse eingebracht. Auf einer Standarddrehmaschine erfolgt dies mit einem feststehenden Bohrer im Reitstock oder auf einem Querschlitten. Mit angetriebenen Werkzeugen kann der gleiche Vorgang durchgeführt werden, während das Werkstück im Futter eingespannt ist, ohne Reitstock. Bei langen Werkstücken kann das axiale Bohren mit angetriebenen Werkzeugen mit dem Querbohren in derselben Aufspannung kombiniert werden.
Schlitze und ebene Flächen. Eine in die zylindrische Oberfläche eingearbeitete Nut – beispielsweise für einen Schraubenschlüssel, einen Schraubendreher oder eine Keilnut – oder eine auf einer Seite eines Zylinders gefräste Planfläche zur Erzeugung einer D- oder Sechskantform. Die Nuten werden mit einem Fräser in einem angetriebenen Werkzeughalter gefertigt; das Werkstück rotiert langsam unter dem stationären Fräser, um die Nut an der gewünschten Position und Tiefe zu erzeugen.
Taschen und Vertiefungen. Eine in die Stirnfläche oder die zylindrische Oberfläche gefräste Tasche dient der Freiraumgestaltung, Gewichtsreduzierung oder der Passung mit einem anderen Bauteil. Taschen werden typischerweise mit einem Schaftfräser kleineren Durchmessers in einem angetriebenen Werkzeughalter hergestellt, wobei mehrere Durchgänge mit zunehmender Tiefe durchgeführt werden, um die endgültige Taschengeometrie zu erzielen.
Sechseckige oder quadratische Merkmale. Sechskant-, Vierkant- oder andere polygonale Formen dienen als Aufnahmepunkte für einen Schraubenschlüssel. Diese werden durch Fräsen von Flächen entlang der zylindrischen Oberfläche hergestellt – typischerweise sechs Flächen bei einem Sechskant, vier Flächen bei einem Vierkant. Die Flächen müssen gleichmäßig über den Umfang verteilt sein, was eine präzise Winkelpositionierung der Drehspindel in Abstimmung mit dem angetriebenen Werkzeugvorschub erfordert.
Nicht zentrierte Bohrungen und abgewinkelte Merkmale. Eine Bohrung, die schräg zur Werkstückachse und nicht senkrecht zum Zylinder verläuft. Hierfür ist ein angetriebener Werkzeughalter mit Y- oder B-Achse (4-Achsen-Fähigkeit) erforderlich, um das Werkzeug im vorgegebenen Winkel auszurichten. Exzentrische Bohrungen sind typisch für Armaturen, bei denen der Fluidanschluss eine bestimmte Ausrichtung relativ zum Montageflansch aufweisen muss.
Gewindefräsen. Gewindefräsen bezeichnet das Fräsen von Innen- oder Außengewinden. Dabei wird das Gewindeprofil mit einem Einpunktfräser gefräst, anstatt es mit einem Gewindeschneidwerkzeug zu drehen. Das Gewindefräsen ist dem Gewindedrehen bei Gewinden mit großem Durchmesser (über M30 oder 1 Zoll), in harten Werkstoffen (über 32 HRC) und bei Gewinden, die mit einem anderen Bauteil fluchten müssen (z. B. Gewinde, die an einer bestimmten Winkelposition beginnen müssen), vorzuziehen. Das Gewindefräsen mit angetriebenen Werkzeugen ist bei diesen Anwendungen schneller als das Gewindedrehen.
4Material- und Toleranzüberlegungen für das Fräsen mit angetriebenen Werkzeugen
Das Material beeinflusst die Parameter des angetriebenen Werkzeugs stärker als das Standarddrehen. Beim Fräsen kommt es zu unterbrochenem Schnitt (der Fräser dringt in das Material ein und aus, während er sich um die zylindrische Oberfläche dreht) und zu variierender Spandicke (der Span ist dicker, wenn sich der Fräser am tiefsten Punkt des Schnitts befindet, und dünner an den Schneidkanten). Beide Effekte erzeugen Schnittkräfte, denen der angetriebene Werkzeughalter, das Werkzeug und das Werkstück ohne Rattern oder Bruch standhalten müssen.
Aluminium (6061, 7075, 2024). Aluminium ist der am besten für angetriebene Werkzeuge geeignete Werkstoff. Es lässt sich mit hohen Spindeldrehzahlen (8.000–12.000 U/min) und hohen Vorschubgeschwindigkeiten bearbeiten und erzeugt kleine, leicht abzuführende Späne. Die Gefahr besteht in Werkzeugschwingungen, wenn der angetriebene Werkzeughalter nicht ausreichend steif ist, und in Aufbauschneiden an der Schneidkante, wenn die Schnittgeschwindigkeit zu niedrig ist. Bei Serienfertigung von Aluminiumteilen können die Parameter für angetriebene Werkzeuge aggressiv gewählt und die Zykluszeit kurz sein.
Messing (C360, C260). Messing eignet sich zwar gut für angetriebene Werkzeuge, aber die hohe Duktilität erzeugt lange, fadenförmige Späne, die sich um Werkzeug und Werkstück wickeln können. Die Späneabfuhr ist bei Messing das Hauptproblem – die Kühlmittelzufuhr durch das Werkzeug und geeignete Spanbrecherparameter sind unerlässlich. Messing wird häufig für FRIMA-Systeme verwendet. CNC-Drehen und -Fräsen Anwendungen in Sanitärarmaturen, elektrischen Steckverbindern und dekorativen Beschlägen.
Edelstahl (303, 304, 316). Edelstahl stellt die höchsten Anforderungen an angetriebene Werkzeuge. Aufgrund der Kaltverfestigungsneigung muss die Schnittgeschwindigkeit hoch genug sein, um die verfestigte Schicht zu durchtrennen (typischerweise 80–120 m/min Schnittgeschwindigkeit), aber nicht so hoch, dass der Werkzeugverschleiß zu hoch wird. Die Steifigkeit des angetriebenen Werkzeughalters ist entscheidend – Vibrationen eines flexiblen Halters führen zu Kaltverfestigung der Oberfläche und dazu, dass nachfolgende Schnitte in eine härtere Schicht eindringen. Kühlmittel ist unerlässlich, um Wärme abzuführen und Aufbauschneiden zu verhindern. Bei Edelstahlteilen mit gefrästen Merkmalen sind Zykluszeiten zu erwarten, die 2–3 Mal länger sind als bei denselben Merkmalen in Aluminium.
Baustahl und legierter Stahl (1018, 1045, 4140). Diese Werkstoffe lassen sich mit angetriebenen Werkzeugen bei moderaten Drehzahlen (4.000–8.000 U/min) und Vorschüben sauber bearbeiten. Das Risiko besteht im Werkzeugverschleiß bei langen Produktionsläufen – ein beschichteter Hartmetall-Schaftfräser (TiN- oder AlTiN-Beschichtung) hält typischerweise für 200–500 Teile aus Baustahl, bevor er ausgetauscht werden muss. Bei der Fertigung großer Stückzahlen von Stahlteilen muss der Werkzeugwechsel in den Produktionszyklus eingeplant werden.
Toleranz erreichbar. Mit angetriebenen Werkzeugen lassen sich typische Toleranzen von ±0,025–0,05 mm an gefrästen Elementen (Querlochdurchmesser, Nutbreite, Taschenabmessungen) erreichen. Die Positionsbeziehung zwischen gefrästen und gedrehten Elementen – die Ausrichtung eines Querlochs auf einen Drehdurchmesser – ist in einer einzigen Aufspannung mit angetriebenen Werkzeugen auf ±0,01–0,02 mm genau realisierbar, da keine zweite Aufspannung erforderlich ist, die Fehler verursachen könnte. Die Oberflächengüte der mit angetriebenen Werkzeugen bearbeiteten Elemente liegt typischerweise bei Ra 1,6–3,2 µm.
Für engere Toleranzen (±0,005–0,01 mm) oder feinere Oberflächen (Ra 0,4–0,8 µm) sind nach den Schrupp- und Vorschlichtbearbeitungen mit angetriebenen Werkzeugen in der Regel Nachbearbeitungsschritte (Schleifen, manuelles Anpassen, Polieren) erforderlich. Die Dreh-Fräs-Zelle von FRIMA bearbeitet Toleranzklassen von Standard (±0,05 mm) bis Präzision (±0,025 mm) in einer einzigen Aufspannung, wobei das Schleifen den engsten Toleranzanforderungen vorbehalten ist.
5Zykluszeitökonomie: Wann angetriebene Werkzeuge Zeit sparen im Vergleich zu einem zusätzlichen Arbeitsgang
Der wirtschaftliche Vorteil von angetriebenen Werkzeugen liegt in der Zykluszeit pro Teil. Wenn angetriebene Werkzeuge die Gesamtzykluszeit im Vergleich zu einer separaten Dreh- und Frässequenz verkürzen, amortisieren sich die höheren Rüstkosten bei einer ausreichenden Anzahl an Teilen, um die Fertigungszelle zu rechtfertigen.
Betrachten wir ein repräsentatives Bauteil: ein Sensorkörper aus Messing mit gedrehtem Außendurchmesser (Messing C360, 25 mm Außendurchmesser, 40 mm Länge), einer 6 mm großen Querbohrung, die im 90°-Winkel zum Außendurchmesser gebohrt ist, einem axialen M12-Gewinde an der Stirnfläche und einem 10 mm breiten Schlitz, der an einer bestimmten Winkelposition in die zylindrische Oberfläche eingefräst ist.
Separate Dreh- und Frässequenz. Auf einer Standarddrehmaschine wird der Außendurchmesser gedreht und das M12-Gewinde in ca. 90 Sekunden geschnitten. Anschließend wird das Werkstück zu einer Fräsmaschine transportiert, wo die Querbohrung gebohrt (15 Sekunden), die Nut gefräst (20 Sekunden) und das Werkstück entladen (5 Sekunden) wird. Die Gesamtzykluszeit beträgt somit 90 + 15 + 20 + 5 = 130 Sekunden pro Werkstück, zuzüglich der Transportzeit (10–15 Sekunden) und der Rüstzeit der zweiten Maschine (verteilt auf die gesamte Produktionsserie).
Angetriebene Werkzeuge an einer Dreh-Fräs-Maschine. Auf einer Dreh-Fräsmaschine werden alle vier Bearbeitungsschritte in einer Aufspannung durchgeführt. Der Außendurchmesser wird gedreht (80 Sekunden, etwas schneller, da kein Werkzeugwechsel für das Gewinde erforderlich ist), die Querbohrung wird mit angetriebenen Werkzeugen gebohrt (15 Sekunden), die Nut wird mit angetriebenen Werkzeugen gefräst (20 Sekunden) und das M12-Gewinde wird geschnitten (10 Sekunden). Gesamtzykluszeit: 80 + 15 + 20 + 10 = 125 Sekunden pro Teil. Keine Überführungszeiten, keine Rüstzeiten an einer zweiten Maschine.
Die Zykluszeitersparnis beträgt in diesem Beispiel lediglich 5 Sekunden pro Teil – der Wert steigt jedoch mit dem Produktionsvolumen. Bei 1.000 Teilen pro Monat ergibt sich eine Einsparung von 5.000 Sekunden bzw. 83 Minuten Zellenlaufzeit pro Monat, was etwa einer zusätzlichen Schichtkapazität pro Monat entspricht. Bei 10.000 Teilen pro Monat beträgt die Einsparung 14 Stunden pro Monat, was durchaus relevant ist.
Der größere wirtschaftliche Vorteil liegt in der Positionsgenauigkeit. Die Position der Querbohrung relativ zur Außendurchmessernut wird mit angetriebenen Werkzeugen in einer einzigen Aufspannung auf ±0,02 mm genau geregelt. Bei einer separaten Dreh- und Frässequenz liegt die Genauigkeit der Querbohrung aufgrund des Fehlers beim zweiten Spannvorgang bei ±0,05–0,10 mm. Erfordert die Teilespezifikation eine Ausrichtung von ±0,05 mm oder genauer zwischen gedrehten und gefrästen Elementen, ist die Verwendung angetriebener Werkzeuge die einzige Möglichkeit, die Spezifikation ohne zusätzlichen Ausrichtungsvorgang zu erfüllen.
Die Gewinnschwelle – ab der sich die Rüstkosten für die angetriebenen Werkzeughalter amortisieren – liegt typischerweise bei 200–500 Teilen für eine einfache Einrichtung und bei 50–200 Teilen für eine komplexe Einrichtung mit mehreren angetriebenen Werkzeughaltern und häufigen Werkzeugwechseln. Unterhalb dieser Stückzahl ist eine Fertigungsstätte mit separater Dreh- und Fräsmaschine kostengünstiger; oberhalb dieser Stückzahl ermöglicht die Fertigungszelle mit angetriebenen Werkzeughaltern niedrigere Stückkosten und engere Toleranzen.
6Angetriebene Werkzeuge vs. dedizierte Fräsmaschine: Der Break-Even-Punkt für Produktionsläufe
Bei einem Werkstück mit einem Fräsanteil von über 50 % (z. B. einer gedrehten Nabe mit umfangreichen Fräsmerkmalen) verliert der Einsatz von angetriebenen Werkzeugen seinen wirtschaftlichen Vorteil. Der Fräsvorgang dauert auf einer Drehmaschine länger als auf einem Bearbeitungszentrum, da die Drehzahl des angetriebenen Werkzeughalters begrenzt ist (typischerweise 6.000–12.000 U/min auf einer Drehmaschine gegenüber 15.000–30.000 U/min auf einer Fräsmaschine) und die Steifigkeit des angetriebenen Werkzeughalters geringer ist als die einer Spindel. Die Zykluszeit pro gefrästem Merkmal steigt, und die Gesamtzykluszeit auf einer Dreh-Fräs-Maschine kann die Gesamtzykluszeit einer separaten Dreh- und Fräsbearbeitung übersteigen.
Der Break-Even-Punkt hängt vom Anteil des Mahlvorgangs im Produktionszyklus ab. Als grobe Faustregel gilt:
| Mahlanteil am Gesamtzyklus | Empfehlung | Grund |
|---|---|---|
| 0-20% | Angetriebene Werkzeuge auf Dreh-Fräs-Maschinen | Fräsen ist ein kleiner Zusatznutzen; Einzelaufbereitungsanlagen gewinnen. |
| 20-40% | Live-Werkzeugeinsatz (volumenabhängig) | Zykluszeit nahe der Gewinnschwelle; Live-Werkzeuge sind bei mittleren bis hohen Stückzahlen vorteilhaft. |
| 40-60% | Fall für Fall | Beide Ansätze sind wettbewerbsorientiert; die Toleranzanforderung entscheidet. |
| 60-80% | Separate Dreh- und Fräsmaschine | Dedizierte Fräsmaschine schneller; der Zeitverlust durch angetriebene Werkzeuge ist überwiegen. |
| 80-100% | Nur für die Mühle | Drehzyklus verschwendet; drehen und dann separat fräsen. |
Bei einem Fräsanteil von 40–60 % ist in der Regel die Toleranz, nicht die Zykluszeit, ausschlaggebend. Müssen die gefrästen Merkmale mit den gedrehten Merkmalen auf ±0,05 mm oder genauer ausgerichtet sein, ist der Einsatz angetriebener Werkzeuge die richtige Lösung, auch wenn die Zykluszeit etwas länger ist. Befinden sich die gefrästen Merkmale auf einer separaten Fläche und müssen nicht mit der gedrehten Geometrie ausgerichtet sein, sind separate Maschinen die richtige Wahl, auch wenn die Zykluszeit etwas kürzer ist.
Die Dreh-Fräs-Zelle von FRIMA ist für den Fräsbereich von 0–40 % ausgelegt, dem optimalen Bereich für die meisten Dreh-Frästeile in der Fertigung. Für Teile mit umfangreichen Fräsanforderungen bietet FRIMA eine separate Dreh-Fräs-Zelle an. CNC-Fräsmaschinen (20 Sätze) und CNC-Schweizer-Maschinen (20 Sätze) erledigen die Arbeit in einem sich ergänzenden Arbeitsablauf.
7Fallstudie: Eine in der Dreh-Fräs-Zelle von FRIMA gefertigte Automobilkupplung mit angetriebenen Werkzeugen
Ein Tier-1-Automobilzulieferer wandte sich mit einem Kupplungsbauteil, das in einer NVH-Anwendung (Geräusche, Vibrationen, Rauheit) für Hochleistungsmotoren eingesetzt wird, an FRIMA. Die Bauteilspezifikation umfasste Folgendes:
- Außendurchmesser: 45 mm, gedreht aus Stahl 1045, Toleranz ±0,025 mm, Oberflächenrauheit Ra 0,8 µm
- Gesamtlänge: 60 mm, mit einer gedrehten Entlastungsnut 35 mm von einem Ende entfernt
- Querbohrung: 8 mm Durchmesser, radial im 90°-Winkel zum Außendurchmesser gebohrt, Position ±0,02 mm relativ zur Entlastungsnut
- Stirnfläche: M16-Gewinde, Tiefe 20 mm
- Schlitz: 5 mm breit, 3 mm tief, in die zylindrische Oberfläche an einer bestimmten Winkelposition (15° von der Querbohrung) eingefräst
- Werkstoff: Stahl 1045, wärmebehandelt auf 28-32 HRC nach der Bearbeitung
- Produktionsvolumen: 5.000 Teile pro Monat, 12-Monats-Programm
Die Herausforderung bestand in der Position der Querbohrung relativ zur Entlastungsnut. Bei separater Bearbeitung von Dreh- und Fräsmaschine führte der Fehler der zweiten Aufspannung zu einer Abweichung der Querbohrung von ±0,05–0,10 mm zur Nut – außerhalb der Spezifikation von ±0,02 mm. Die Position des Schlitzes relativ zur Querbohrung wies dasselbe Problem auf.
FROST Das Bauteil wurde auf einer Dreh-Fräsmaschine mit angetriebenen Werkzeugen gefertigt. Außendrehen, Entlastungsnut, Querbohrung, Nutfräsen und M16-Gewindefräsen erfolgten in einer Aufspannung. Durch die Bearbeitung mit angetriebenen Werkzeugen wurde eine Positionstoleranz von ±0,015 mm zwischen Querbohrung und Entlastungsnut erreicht – deutlich innerhalb der Spezifikation. Die Zykluszeit betrug 145 Sekunden pro Bauteil (gegenüber ca. 175 Sekunden bei einer separaten Dreh- und Frässequenz). Das Programm lief 12 Monate lang mit 5.000 Bauteilen pro Monat ohne Positionsfehler.
Das Bauteil bestand die IATF 16949 PPAP-Prüfung im ersten Anlauf ohne Positionsfehler im 30-teiligen Layout. Der vorherige Lieferant des Kunden (ein Lohnfertiger mit separater Dreh- und Fräsmaschine) wies eine Positionsfehlerquote von 4 % auf, die der Kunde eliminieren wollte. Der Wechsel zur Dreh-Fräs-Zelle von FRIMA führte zu null Positionsfehlern und einer Zykluszeitverkürzung von 17 %.
8Spezifizierung von Live-Werkzeugen in Ihrer Angebotsanfrage an FRIMA
Bei einer Angebotsanfrage an FRIMA, die auch Funktionen mit angetriebenen Werkzeugen umfasst, sollte die Spezifikation die folgenden Informationen enthalten, um ein genaues Angebot und einen zuverlässigen Produktionsplan zu ermöglichen.
Zeichnung mit allen eingezeichneten Merkmalen. Bitte liefern Sie eine 2D-Zeichnung, in der alle Dreh- und Frästeile klar bemaßt und toleriert sind. Für 3D-Geometrien ist eine STP- oder IGES-Datei vorzuziehen. Kennzeichnen Sie, welche Teile gedreht, welche gefräst (mit angetriebenen Werkzeugen) und welche eine Ausrichtung zwischen Dreh- und Frästeilen erfordern.
Materialspezifikation. Geben Sie die Werkstoffgüte an (z. B. Stahl 1045, Aluminium 6061-T6, Messing C360, Edelstahl 316) sowie alle Anforderungen an die Wärmebehandlung oder Oberflächenbehandlung nach der Bearbeitung. Der Werkstoff beeinflusst die Parameter der angetriebenen Werkzeuge und die Zykluszeit.
Toleranzklasse. Geben Sie die Toleranz für jedes Merkmal an – gedrehte Merkmale (typischerweise ±0,025-0,05 mm), gefräste Merkmale (typischerweise ±0,025-0,05 mm) und Positionstoleranzen zwischen Merkmalen (typischerweise ±0,02-0,05 mm für angetriebene Werkzeuge, ±0,05-0,10 mm für separate Bearbeitungsvorgänge). unsere Fertigungskapazität Umfasst Standardtoleranzen (±0,05 mm) bis hin zu Präzisionstoleranzen (±0,025 mm) in einer einzigen Aufspannung.
Produktionsvolumen. Geben Sie das Jahresvolumen oder das Volumen pro Auftrag sowie den erwarteten Produktionsplan an (Einzellosfertigung, monatliche Auslieferungen, Kanban). Das Volumen bestimmt die Zellenkonfiguration und die Werkzeugstrategie (spezielle Werkzeuge für hohe Volumina, gemeinsam genutzte Werkzeuge für niedrige Volumina).
Qualitätsanforderungen. Geben Sie alle erforderlichen Branchenzertifizierungen an (ISO 9001, IATF 16949 für die Automobilindustrie, AS9100 für die Luft- und Raumfahrt, ISO 13485 für die Medizintechnik). FRIMA ist nach ISO 9001 und IATF 16949 zertifiziert. Geben Sie alle Anforderungen an PPAP, FAI oder die Erstmusterprüfung sowie alle Anforderungen an die laufende Prüfung an (CMM-Layout, SPC-Daten, Chargenrückverfolgbarkeit).
Oberflächenbehandlung. Geben Sie an, ob eine Oberflächenbehandlung nach der Bearbeitung (Anodisieren, Galvanisieren, Lackieren, Passivieren, Brünieren) erforderlich ist und ob FRIMA das behandelte Material beschaffen oder die Behandlung intern durchführen soll. Oberflächenbehandlungen können die Toleranzen beeinflussen (Anodisieren erhöht die Aluminiumabmessungen um 0,013–0,025 mm) und müssen bei der Bearbeitungszugabe berücksichtigt werden.
Bei neuen Angebotsanfragen mit angetriebenen Werkzeugen beträgt die übliche Reaktionszeit von FRIMA 24–48 Stunden für ein Angebot, 7–10 Tage für die Musterfertigung (sofern keine Werkzeuge benötigt werden) und 15–20 Tage für die erste Produktionscharge nach Musterfreigabe. Die Dreh-Fräs-Zelle mit 40 Bearbeitungseinheiten ermöglicht Produktionsvolumina von bis zu 50.000 Teilen pro Monat für angetriebene Werkzeuge.
Häufig gestellte Fragen
F: Was versteht man unter angetriebenen Werkzeugen an einer CNC-Drehmaschine?
A: Angetriebene Werkzeuge an einer CNC-Drehmaschine bezeichnen angetriebene Werkzeughalter, die das Schneidwerkzeug (anstelle des Werkstücks) rotieren lassen, um Fräs-, Bohr- oder Gewindeschneidvorgänge durchzuführen, während das Werkstück weiterhin im Drehfutter eingespannt ist. Die Werkzeugspindel wird von einem separaten Motor angetrieben, der das Werkzeug mit der programmierten Drehzahl unabhängig von der Spindeldrehzahl der Drehmaschine antreibt.
F: Wann sollte ich angetriebene Werkzeuge an einer CNC-Drehmaschine einstellen?
A: Der Einsatz von angetriebenen Werkzeugen ist dann sinnvoll, wenn das Werkstück Fräsmerkmale aufweist (Querbohrungen, Nuten, Taschen, ebene Flächen, außermittige Bohrungen oder Gewindefräsen), die mit den Drehteilen übereinstimmen müssen, das Werkstück während des Fräsens im Drehfutter eingespannt werden kann, das Produktionsvolumen die Einrichtung der Fertigungszelle rechtfertigt (typischerweise mehr als 200 Einheiten) und der Fräsvorgang weniger als 30-40 % der gesamten Zykluszeit ausmacht.
F: Worin besteht der Unterschied zwischen einer CNC-Drehmaschine und einer CNC-Dreh-Fräsmaschine?
A: Eine CNC-Drehmaschine führt ausschließlich Drehbearbeitungen durch (Werkstück rotiert, Werkzeugvorschub linear). Eine CNC-Dreh-Fräsmaschine kombiniert eine Drehmaschine mit angetriebenen Werkzeugen – die Drehspindel dreht das Werkstück zum Drehen, und angetriebene Werkzeughalter rotieren Fräswerkzeuge zum Fräsen, Bohren und Gewindeschneiden. Eine Dreh-Fräsmaschine fertigt ein Bauteil mit sowohl gedrehten als auch gefrästen Merkmalen in einer einzigen Aufspannung.
F: Welche Merkmale können angetriebene Werkzeuge an einem Drehteil erzeugen?
A: Mit angetriebenen Werkzeugen lassen sich Querbohrungen (radial), Axialbohrungen, Nuten, Planflächen, Taschen, Sechskant- oder Vierkantmerkmale, außermittige Bohrungen (mit angetriebenen Werkzeughaltern in Y- oder B-Achse) und Gewindefräsen (innen oder außen) herstellen. Die Geometrie wird durch die Werkzeugreichweite und die Drehachsen des angetriebenen Werkzeughalters begrenzt.
F: Ist die Bearbeitung mit angetriebenen Werkzeugen genauer als die Übergabe an eine Fräsmaschine?
A: Die Bearbeitung mit angetriebenen Werkzeugen ist im Allgemeinen genauer als die Überführung des Werkstücks in eine Fräsmaschine, insbesondere bei Merkmalen, die mit den gedrehten Merkmalen übereinstimmen müssen. Durch die Einspannmethode wird der Fehler einer zweiten Aufspannung (typischerweise ±0,05–0,10 mm) vermieden, wodurch Positionstoleranzen von ±0,01–0,02 mm zwischen gedrehten und gefrästen Merkmalen erreicht werden.
F: Welche Werkstoffe können mit angetriebenen Werkzeugen bearbeitet werden?
A: Mit angetriebenen Werkzeugen lassen sich alle gängigen CNC-Werkstoffe bearbeiten: Aluminium (6061, 7075, 2024), Messing (C360, C260), Baustahl (1018, 1045), legierter Stahl (4140, 4340), Edelstahl (303, 304, 316), Werkzeugstahl (A2, D2) und technische Kunststoffe. Das Material beeinflusst die Parameter der angetriebenen Werkzeuge und die Zykluszeit.
F: Welche typische Toleranz ist mit angetriebenen Werkzeugen erreichbar?
A: Mit angetriebenen Werkzeugen werden typische Toleranzen von ±0,025–0,05 mm an gefrästen Elementen und ±0,01–0,02 mm bei den Positionsbeziehungen zwischen gefrästen und gedrehten Elementen erreicht. Die Oberflächenrauheit liegt typischerweise bei Ra 1,6–3,2 µm. Für engere Toleranzen oder feinere Oberflächen ist ein Nachschleifen oder Polieren erforderlich.
F: Wie schneidet die Fräs- und Drehautomatik von FRIMA im Vergleich zu einer Lohnfertigung mit separater Dreh- und Fräsmaschine ab?
A: FRIMA betreibt 40 CNC-Dreh- und Fräsmaschinen, die als Dreh-Fräs-Zelle integriert sind, sowie 20 dedizierte CNC-Fräsmaschinen und 20 CNC-Langdrehautomaten. Die integrierte Zelle eliminiert den Teiletransport, ermöglicht engere Positionstoleranzen und reduziert die Gesamtzykluszeit bei Teilen mit umfangreichen Fräsmerkmalen um 10–30 % – besonders vorteilhaft bei Produktionsvolumina über 500 Stück.