











Für maritime Anwendungen ist die Wahl zwischen Edelstahl 316 und Duplex-Edelstahl eine der wichtigsten Entscheidungen in der Beschaffungskette für CNC-Teile. Beide Legierungen sind korrosionsbeständig gegenüber Salzwasser – jedoch in unterschiedlichem Maße, mit unterschiedlichen Ausfallmustern, unterschiedlichen Kosten und unterschiedlichen Bearbeitungsgeschwindigkeiten. Die Wahl der falschen Legierung führt entweder zu unnötiger Materialverschwendung für ein Teil, das die Duplex-Eigenschaften nicht benötigt, oder – schlimmer noch – zum vorzeitigen Ausfall eines Teils im Salzwassereinsatz durch Chloridspannungsrisskorrosion. Dieser Leitfaden bietet dem B2B-Einkaufsingenieur das technische Rahmenwerk, um für jede maritime Komponente die richtige Entscheidung zwischen Edelstahl 316 und Duplex zu treffen, sowie eine Checkliste für die Lieferantenprüfung, die sicherstellt, dass die im Zertifikat angegebene Legierung auch im Teil verbaut ist.
Zusamenfassend
Für die Mehrheit CNC-gefräste Teile in Marinequalität Für Anwendungen über Deck und im allgemeinen Einsatz in Meerwasser ist Edelstahl 316 die richtige Spezifikation und die kostengünstigere Wahl. Duplex-Edelstahl (Güteklasse 2205 oder 2507) ist die richtige Spezifikation, wenn das Bauteil warmem Meerwasser über 30 °C, hoher Chloridkonzentration, Schwefelwasserstoff, Unterwasserdruck ausgesetzt ist oder wenn eine höhere mechanische Festigkeit eine Gewichtsreduzierung ermöglicht. Die Beschaffungsentscheidung richtet sich nach den Einsatzbedingungen und nicht nach einer generellen Präferenz für Duplex-Edelstahl. FRIMA liefert beide Legierungen aus derselben CNC-Bearbeitungswerkstatt in Ningbo. Die Materialprüfzeugnisse gemäß EN 10204 3.1 bestätigen die Legierungszusammensetzung und die mechanischen Eigenschaften.
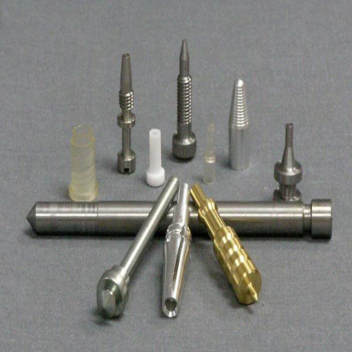
FRIMA CNC-gedrehtes Edelstahlteil in Marinequalität – Produktionsmuster von FRIMA Produktionslinie der SchifffahrtsindustrieSowohl 316er- als auch Duplex-Legierungen werden in derselben Werkstatt bearbeitet, wobei die Dokumentation der Materialprüfungszertifikate vorliegt.
Der Salzwasserkorrosionsmechanismus
CNC-gefertigte Bauteile in Marinequalität versagen nicht durch gleichmäßige Korrosion wie Kohlenstoffstahl. Die Versagensarten von Edelstahl im maritimen Einsatz sind lokal begrenzt: Lochfraß, Spaltkorrosion und Spannungsrisskorrosion (SRK). Jede dieser Versagensarten wird durch unterschiedliche Legierungszusammensetzungen und Mikrostrukturfaktoren bestimmt. Daher muss die Legierungsauswahl auf die spezifischen Einsatzbedingungen abgestimmt sein und darf nicht pauschal als „marinetauglich“ gelten.
Lochfraßkorrosion
Lochfraßkorrosion ist die lokale Auflösung der passiven Chromoxidschicht an mikroskopischen Oberflächenfehlern, die sich als kleine, aber tiefe Hohlräume ins Metall ausbreitet. Lochfraß entsteht, wenn die Chloridkonzentration an der Metalloberfläche die Lochfraßbeständigkeit der Legierung überschreitet. Das Standardmaß für die Lochfraßbeständigkeit einer Legierung ist die Lochfraßbeständigkeits-Äquivalentzahl (PREN), die wie folgt berechnet wird:
Dabei ist %Cr der Chromgehalt, %Mo der Molybdängehalt und %N der Stickstoffgehalt.
Für die in diesem Artikel besprochenen Legierungen gelten folgende typische PREN-Werte: Edelstahl 304 ca. 18, Edelstahl 316 ca. 25, Duplexstahl 2205 ca. 35, Superduplexstahl 2507 ca. 42. Je höher der PREN-Wert, desto höher ist die Chloridkonzentration, die die Legierung toleriert, bevor Lochfraß auftritt. ASTM G48 Methode A ist der Standardlabortest zur Bestimmung der kritischen Lochfraßtemperatur, bei der Lochfraß in 6%iger Eisen(III)-chlorid-Lösung beginnt.
Spaltkorrosion
Spaltkorrosion tritt in engen geometrischen Bereichen auf – Dichtungsflächen, Gewindeverbindungen, Überlappverbindungen und unter Ablagerungen oder Verschmutzungen. Sie entsteht durch einen Sauerstoffmangel und eine Chloridkonzentration im Spaltinneren, ähnlich dem Lochfraßmechanismus, jedoch durch die Geometrie und nicht durch Oberflächenfehler bedingt. Die kritische Spaltkorrosionstemperatur (CCT) liegt typischerweise 15–20 Grad Celsius unter der kritischen Lochfraßtemperatur für dieselbe Legierung. CNC-Marineteile Bei Gewindemerkmalen, Dichtflächen oder engen Montageschnittstellen ist das CCT das relevantere Konstruktionskriterium als das CPT.
Chloridspannungsrisskorrosion
Chlorid-Spannungsrisskorrosion (SRK) ist die gefährlichste Versagensart für seewasserbeständige Edelstähle, da sie ohne sichtbare Vorwarnung auftritt und unter Zugspannung zu katastrophalem Bauteilversagen führen kann. Für die Entstehung von Chlorid-SRK sind drei Bedingungen gleichzeitig erforderlich: Chloridexposition, anhaltende Zugspannung und eine Temperatur von über ca. 50 °C (bei austenitischen Edelstählen der 300er-Serie). Das Duplex-Gefüge ist deutlich beständiger gegen Chlorid-SRK als austenitische Edelstähle, da die Ferritphase die Rissausbreitung behindert. Für Anwendungen in warmem Meerwasser und für Bauteile unter anhaltender Zugspannung ist Duplex-Stahl die bevorzugte Legierung hinsichtlich SRK-Beständigkeit.
Faustregel im Ingenieurwesen: Für alle CNC-gefertigten Schiffsbauteile, die Meerwasser über 30 °C ausgesetzt sind, für alle Teile, die in chloridhaltiger Umgebung dauerhafter Zugspannung ausgesetzt sind, und für alle Teile, die stehendem oder langsam fließendem Meerwasser ausgesetzt sind, wo biologischer Bewuchs lokale Konzentrationsherde bilden kann, ist Duplex-Edelstahl vorzusehen. Für Beschläge über Deck, den Einsatz in kühlerem Meerwasser und allgemeine Belastungen durch die Meeresatmosphäre ist Edelstahl 316 vorzusehen.
Edelstahl 316: Die Standardlegierung für den Schiffbau
316 ist der Standard-Edelstahl in Marinequalität für die meisten B2B-Anwendungen. CNC-bearbeitete Teile im SchiffseinsatzDie Legierung enthält etwa 16–18 % Chrom, 10–14 % Nickel und 2–3 % Molybdän. Der Molybdänzusatz ist der entscheidende Unterschied zu Edelstahl 304 für maritime Anwendungen. Das Molybdän verbessert die Beständigkeit gegen Lochfraß und Spaltkorrosion in chloridhaltigen Umgebungen, ohne die Kosten wesentlich zu erhöhen.
Die mechanischen Eigenschaften von Edelstahl 316 sind: Zugfestigkeit 515–620 MPa, Streckgrenze 205–310 MPa (abhängig vom Kaltverformungsgrad), Bruchdehnung 30–40 %, Härte 80–95 HRB. Das austenitische Gefüge ist im geglühten Zustand nicht magnetisch und bleibt bis in den Tiefstbereich zäh und duktil. Dies ist einer der Gründe, warum 316 für Unterwasseranwendungen eingesetzt wird.
Zu den maritimen Anwendungen, für die Edelstahl 316 die richtige Spezifikation darstellt, gehören: Deckbeschläge (Klampen, Stützen, Decksarmaturen), allgemeine Seewasserleitungen und Ventilkomponenten in kühleren Umgebungen, maritime Befestigungselemente und Gewindekomponenten, maritime Architekturbeschläge, maritime Geräte mit Lebensmittelkontakt sowie alle Anwendungen, bei denen die Betriebstemperatur unter 30 °C liegt und die Chloridbelastung mäßig ist. Für diese Anwendungen rechtfertigt der höhere Preis von Duplex-Edelstahl gegenüber 316 die bessere Korrosionsbeständigkeit nicht.
Für Anwendungen im maritimen Bereich ist Edelstahl 316 nicht die richtige Spezifikation. Dazu gehören: Betrieb in warmem Meerwasser über 30 °C, Unterwasserkomponenten unter hydrostatischem Druck, Komponenten in Sole-Sektionen von Entsalzungsanlagen sowie Komponenten, die in der Öl- und Gasindustrie Schwefelwasserstoff ausgesetzt sind. Für diese Anwendungen ist Duplex- oder Superduplex-Edelstahl die richtige Spezifikation.
Duplex-Edelstahl: Die Hochleistungs-Schiffslegierung
Duplex-Edelstähle weisen ein gemischtes austenitisch-ferritisches Gefüge auf, typischerweise 50 % Ferrit und 50 % Austenit. Dieses Gefüge wird durch die gezielte Steuerung der Legierungszusammensetzung (Chrom 22–25 %, Nickel 4–7 %, Molybdän 3–5 %, Stickstoff 0,1–0,3 %) und des Wärmebehandlungsprozesses erzielt. Das Duplex-Gefüge bietet eine etwa doppelt so hohe Streckgrenze wie Edelstahl 316. Dies ist der bedeutendste Unterschied für technische Anwendungen: Ein Bauteil aus Duplexstahl 2205 kann mit dünneren Wandstärken und geringerem Gewicht als ein vergleichbares Bauteil aus 316 gefertigt werden und bietet dennoch die gleiche strukturelle Leistungsfähigkeit.
Die mechanischen Eigenschaften von Duplex-Edelstahl 2205 sind: Zugfestigkeit 620–860 MPa, Streckgrenze 450–650 MPa, Bruchdehnung 25–35 %, Härte 100–120 HRB. Die Streckgrenze von 2205 ist etwa 2–3 Mal so hoch wie die von 316, was Gewichtseinsparungen bei maritimen Konstruktionen ermöglicht. Die höhere mechanische Festigkeit macht Duplex-Edelstahl auch für Hochdruckanwendungen wie Unterwasserverteiler und Hochdruckpumpenwellen geeignet.
Die Korrosionsbeständigkeit von Duplexstahl ist in maritimen Umgebungen deutlich besser als die von 316. Der PREN-Wert von Duplexstahl 2205 (ca. 35) ist etwa 40 % höher als der von 316 (ca. 25). Das bedeutet, dass 2205 etwa 40 % höhere Chloridkonzentrationen toleriert, bevor Lochfraß auftritt. Auch die Beständigkeit von Duplexstahl gegen Spannungsrisskorrosion (SCC) durch Chlorid ist deutlich besser als die von 316, da die Ferritphase die Rissausbreitung hemmt. Duplexstahl ist im maritimen Einsatz bei Temperaturen unter 100 °C praktisch immun gegen Chlorid-SCC, während 316 bei anhaltenden Temperaturen über 50 °C durch Chlorid-SCC versagen kann.
Bei Anwendungen mit Superduplexstahl 2507 – die den Klassifikationsregeln von DNV, Lloyd’s Register oder ABS unterliegen (PREN ca. 42) – ist die Korrosionsbeständigkeit weiter verbessert. Superduplexstahl wird in den anspruchsvollsten maritimen Anwendungen eingesetzt: Hochtemperatur-Meerwasserentsalzung, Unterwasser-Weihnachtsbaumstrukturen und Ladungssysteme für Chemikalientanker. Der Nachteil besteht darin, dass Superduplexstahl noch schwieriger zu bearbeiten ist als Duplexstahl 2205 und die Rohmaterialkosten etwa 3- bis 4-mal so hoch sind wie die von Duplexstahl 316.
Bearbeitungsvergleich: 316 vs. Duplex
Das Bearbeitungsverhalten von Edelstahl 316 und Duplexstahl ist einer der Faktoren, die den Kostenunterschied pro Bauteil zwischen den beiden Legierungen bedingen. Duplexstahl ist aufgrund seiner höheren mechanischen Festigkeit, der Kaltverfestigung des Duplexgefüges und der geringeren Wärmeleitfähigkeit, die zu einer Wärmekonzentration an der Schneidkante führt, deutlich schwieriger zu bearbeiten als Edelstahl 316.
| Parameter | 316 Austenitisch | 2205 Doppelhaushälfte | 2507 Super Duplex |
|---|---|---|---|
| Relative Zerspanbarkeitsbewertung (Automatenmessing = 100 %) | 60–70 % | 40–50 % | 30–40 % |
| Empfohlene Schnittgeschwindigkeit (Drehen, beschichtetes Hartmetall) | 120–180 m/min | 70–110 m/min | 50–80 m/min |
| Werkzeugverschleißverhalten | Allmählicher Flankenverschleiß; vorhersehbare Werkzeugstandzeit | Schnelle Kaltverfestigung; Krater- und Kerbverschleiß | Sehr schnelle Kaltverfestigung; aggressiver Kraterverschleiß |
| Kühlmittelbedarf | Standardmäßiges Kühlmittel für Überschwemmungen ausreichend | Hochdruckkühlmittel (70+ bar) empfohlen | Hochdruckkühlmittel mit Zufuhr durch das Werkzeug erforderlich |
| CNC-Zykluszeitfaktor vs. 316 | 1,0 (Ausgangswert) | 1,4–1,7 | 1,6–2,0 |
| Rohstoffkostenfaktor vs. 316 | 1,0 (Ausgangswert) | 1,8–2,2 | 3,0–4,0 |
| Typischer Kostenaufschlag pro Teil gegenüber 316 | Ausgangswert | +30–60 % pro Teil | +80–120 % pro Teil |
Tabelle – Vergleich der Bearbeitungskosten von austenitischem Edelstahl 316, Duplex-Edelstahl 2205 und Superduplex-Edelstahl 2507 für CNC-gedrehte und -gefräste Schiffsbauteile. Der höhere Stückkostenaufschlag resultiert aus den höheren Rohmaterialkosten, der längeren CNC-Zykluszeit und der geringeren Werkzeugstandzeit.
Die in der obigen Tabelle aufgeführten Kostenprämien sind Richtwerte für CNC-gedrehte und gefräste Teile Bei mittleren Produktionsvolumina (1.000–10.000 Stück pro Charge) ist dies der Fall. Bei hohen Produktionsvolumina (über 100.000 Stück) dominieren die Rohmaterialkosten, und der Stückkostenaufschlag nähert sich der Rohmaterialkostendifferenz an. Bei niedrigen Produktionsvolumina (unter 100 Stück) oder Teilen mit komplexer Geometrie dominiert die CNC-Zykluszeitdifferenz, und der Stückkostenaufschlag kann die Rohmaterialkostendifferenz übersteigen.
Für B2B-Einkäufer bedeutet dies, dass die Legierungsauswahl den Anwendungsanforderungen entsprechen und nicht überdimensioniert sein sollte. Die Verwendung von Duplex-Edelstahl, wo 316 die gleiche Lebensdauer bieten würde, führt zu einer Verschwendung von 30–60 % der Teilekosten; die Verwendung von 316, wo Duplex-Edelstahl erforderlich ist, birgt das Risiko vorzeitigen Teileausfalls mit Folgekosten und Ersatzkosten, die die Einsparungen bei der Beschaffung übersteigen.
Materialprüfzeugnis und QC-Dokumentation
Das wichtigste Qualitätskontrolldokument für CNC-gefertigte Teile in Schiffsqualität ist das Materialprüfzeugnis nach EN 10204 3.1 (oder der entsprechenden Norm ASTM A484). Das Zeugnis bestätigt die Legierungszusammensetzung und die mechanischen Eigenschaften der zur Teilefertigung verwendeten Materialcharge und ist der einzige objektive Nachweis dafür, dass die Teile die geforderte Legierungsklasse erfüllen.
Das Zertifikat nach EN 10204 3.1 umfasst: Chargennummer und Rückverfolgbarkeit der Charge, chemische Zusammensetzung (mit verifiziertem Gehalt an Cr, Ni, Mo und N bei Edelstählen), mechanische Eigenschaften (Zugfestigkeit, Streckgrenze, Bruchdehnung, Härte) sowie alle relevanten Prüfergebnisse (z. B. Prüfung auf interkristalline Korrosion nach ASTM A262, Lochfraßprüfung nach ASTM G48 oder Kerbschlagprüfung für Tieftemperaturanwendungen). Das Zertifikat muss vom Werk oder einem nach ISO 17025 akkreditierten unabhängigen Prüflabor ausgestellt werden, nicht von der CNC-Bearbeitungswerkstatt selbst.
Speziell für Duplex-Edelstahl wird eine zusätzliche Qualitätsprüfung empfohlen: ASTM A923 Methode A oder C. Diese dient dem Nachweis schädlicher intermetallischer Phasen (Sigma-Phase, Chi-Phase), die sich bei fehlerhafter Wärmebehandlung in Duplex-Stählen bilden können. Das Vorhandensein intermetallischer Phasen reduziert sowohl die Korrosionsbeständigkeit als auch die Zähigkeit der Duplex-Legierung erheblich und ist allein durch die Überprüfung der chemischen Zusammensetzung nicht nachweisbar. Die Prüfung nach ASTM A923 nutzt metallografische Untersuchungen oder Kerbschlagprüfungen zum Nachweis intermetallischer Phasen und ist eine Standardanforderung für Duplex-Anwendungen im Schiffs- und Offshore-Bereich.
Lieferantenaudit Punkt 1 – Überprüfung der Echtheit des Materialprüfzertifikats
Fordern Sie eine Kopie eines aktuellen Materialprüfzeugnisses für eine Produktionscharge aus 316er oder Duplex-Stahl an, die der Lieferant aktuell verwendet. Vergewissern Sie sich, dass das Zeugnis von einem akkreditierten Werk oder Prüflabor ausgestellt wurde (achten Sie auf die Akkreditierung nach ISO 17025 oder einer gleichwertigen Norm), dass die Chargennummer angegeben ist und die chemische Zusammensetzung der spezifizierten Legierung entspricht. FRIMA liefert mit jeder Lieferung von CNC-Schiffbauteilen EN 10204 3.1-Zertifikate, die bis zur Chargennummer des Rohmaterials rückverfolgbar sind.
Lieferantenauditpunkt 2 – Überprüfung der CNC-Bearbeitungsfähigkeit für beide Legierungen
Vergewissern Sie sich, dass der Lieferant seine CNC-Bearbeitungskompetenz für sowohl 316- als auch Duplex-Legierungen nachgewiesen hat. Die Schnittparameter, die Werkzeugauswahl und die Kühlmittelzufuhr unterscheiden sich zwischen den beiden Legierungen erheblich. Ein Lieferant, der ausschließlich 316 bearbeitet, verfügt möglicherweise nicht über die notwendigen Werkzeuge oder Kühlmittelkapazitäten, um Duplex in Serienqualität zu bearbeiten. Fordern Sie Musterteile und Aufzeichnungen der Schnittparameter aus früheren Duplex-Fertigungsaufträgen an.
Lieferantenauditpunkt 3 – Überprüfung der Fähigkeit zur Maßprüfung
CNC-gefertigte Bauteile für die Schifffahrt erfordern in der Regel engere Maßtoleranzen als allgemeine Industriebauteile, insbesondere bei Dichtflächen, Gewinden und Montageflächen. Vergewissern Sie sich, dass der Lieferant über eine Koordinatenmessmaschine (KMM) zur Maßprüfung verfügt und dass diese nach rückführbaren Standards kalibriert ist. Der KMM-Prüfbericht sollte jeder Lieferung von Schiffsbauteilen beiliegen.
Auswahlmatrix für Anwendungen
Die folgende Tabelle fasst die empfohlene Legierungsauswahl für die gängigsten Anwendungen von CNC-Bauteilen im maritimen Bereich zusammen. Die Empfehlungen basieren auf Standard-Einsatzbedingungen im maritimen Bereich; bei ungewöhnlichen Umgebungsbedingungen (hohe Temperatur, hohe Chloridkonzentration, Schwefelwasserstoffbelastung) sollte die Legierungsauswahl von einem Korrosionsingenieur überprüft werden.
| Anwendung | Empfohlene Legierung | Wichtigster Auswahlgrund |
|---|---|---|
| Deckbeschläge (Klampen, Stützen, Decksbeschläge) | 316 | Atmosphärische Meeresexposition; kosteneffektiv |
| Marinebefestigungselemente und Gewindekomponenten (gemäß ISO 3506 für korrosionsbeständige Edelstahlbefestigungselemente) | 316 | Standard-Schiffsbefestigungsmaterial |
| Schiffsarchitektur-Hardware | 316 | Witterungseinflüsse; ästhetische Oberflächenbehandlung |
| Seewasserleitungen und Ventile (Kühlbetrieb) | 316 | Ausreichende Korrosionsbeständigkeit unterhalb von 30 °C |
| Unterwasserverteiler und Weihnachtsbäume | 2507 Super-Duplex | Hydrostatischer Druck + Chloridexposition + hohe Festigkeit |
| Komponenten der Soleaufbereitungsanlage | 2205 Doppelhaushälfte oder 2507 Super-Doppelhaushälfte | Hohe Chloridkonzentration + warme Temperatur |
| Wellen von Meerwasserinjektionspumpen | 2205 Doppelhaushälfte | Hohe Festigkeit + Beständigkeit gegen Chlorid-Spannungsrisskorrosion |
| Wärmetauscherrohre (Seewasserseite) | 2205 Duplex oder Titan | Beständigkeit gegen Spaltkorrosion in Rohrbodenverbindungen |
| Komponenten der Feuerlöschanlage | 316 oder 2205 Doppelhaushälfte | Abhängig vom Systemdruck und der Wasserquelle |
| Strukturbauteile von Offshore-Plattformen | 2205 Doppelhaushälfte | Hohe Festigkeit ermöglicht Gewichtsreduzierung |
| Lebensmittelkontaktgeräte für die Schifffahrt | 316 | FDA-/EU-Konformität mit Lebensmittelkontaktmaterialien |
| Offshore-Öl- und Gasförderung (H2S-Belastung) | 2205 Duplex gemäß NACE MR0175 | Beständigkeit gegen Sulfidspannungsrisse |
Tabelle – Auswahlmatrix für Legierungen von CNC-Marinebauteilen. Für nicht aufgeführte Anwendungen oder ungewöhnliche Betriebsbedingungen konsultieren Sie bitte einen Korrosionsschutzexperten, bevor Sie die Legierungsspezifikation endgültig festlegen.
Für die Einhaltung europäischer Beschaffungsrichtlinien ist die EU-Druckgeräterichtlinie (PED 2014/68/EU) für maritime Druckgeräte maßgeblich. Zu den Referenznormen für maritime Anwendungen von Edelstahl gehören ISO 21457 für die Werkstoffauswahl in der Offshore-Öl- und -Gasindustrie, NACE MR0175 für die Beständigkeit gegen Sulfidspannungsrisskorrosion und die IMO-Resolution MSC.1/Circ.1621 für Anwendungsrichtlinien für maritimen Edelstahl. Für europäische maritime Anwendungen liefert die Normenreihe EN 10088 für Edelstahl die Legierungsbezeichnung und die Referenzwerte für die mechanischen Eigenschaften.
Häufig gestellte Fragen
Worin besteht der Unterschied zwischen Edelstahl 316 und Duplex-Edelstahl für CNC-Schiffsteile?
Duplexstahl ist deutlich korrosionsbeständiger. PREN-Werte: 316 ca. 25; 2205 Duplexstahl ca. 35; 2507 Superduplexstahl ca. 42. Der höhere PREN-Wert bedeutet, dass Duplexstahl höhere Chloridkonzentrationen und Temperaturen toleriert, bevor Lochfraß auftritt. Duplexstahl ist zudem praktisch immun gegen Chlorid-Spannungsrisskorrosion unterhalb von 100 °C, während 316 bei Temperaturen über 50 °C und anhaltender Korrosion durch Chlorid-Spannungsrisskorrosion versagen kann.
Wie verhält sich die Bearbeitbarkeit von Duplexstahl im Vergleich zu Edelstahl 316?
Duplexstahl ist erforderlich für: Anwendungen in warmem Meerwasser über 30 °C; Umgebungen mit hohem Chloridgehalt (Entsalzungssole); Unterwasserkomponenten; H₂S-haltige Öl- und Gasanwendungen gemäß NACE MR0175; Anwendungen mit hoher Strömungsgeschwindigkeit und Erosionskorrosion; sowie für strukturelle Anwendungen, bei denen höhere Festigkeit Gewichtseinsparungen ermöglicht. Typische Anwendungsbereiche sind Unterwasserverteiler, Wärmetauscherrohre für Entsalzungsanlagen, Meerwasserinjektionssysteme, Feuerlöschanlagen und Hochdruckpumpenwellen.
Welche Qualitätskontrolltests gewährleisten die Korrosionsbeständigkeit von CNC-gefertigten Edelstahlteilen für den maritimen Bereich?
Ja. Die galvanische Potenzialdifferenz zwischen 316 und 2205 Duplexstahl in Meerwasser beträgt etwa 50–100 mV und ist damit gering im Vergleich zur Differenz von 500–700 mV zwischen Edelstahl und Kohlenstoffstahl. Das Risiko galvanischer Korrosion zwischen 316 und Duplexstahl ist gering. Zur Risikominderung bei Kontakt ungleicher Metalle empfiehlt sich: elektrische Trennung mit nichtleitenden Dichtungen; Verwendung einer größeren Oberfläche des edleren Metalls; oder Aufbringen von Schutzbeschichtungen an der Verbindungsstelle.
Beschaffung von CNC-Teilen in Marinequalität?
FRIMA liefert CNC-gefräste Teile in Marinequalität aus Edelstahl 316 und Duplex-Edelstahl (Güten 2205 und 2507) mit Materialprüfzeugnissen gemäß EN 10204 3.1, rückführbar auf die Rohmaterialchargennummer. Franks Team unterstützt Sie bei der Legierungsauswahl, Zeichnungsprüfung, CNC-Prozessplanung und Maßprüfung für Ihre maritime Anwendung. Senden Sie uns Ihre Teilezeichnungen, die Anforderungen der Betriebsumgebung und die gewünschten Stückzahlen, um eine technische Machbarkeitsprüfung und ein Angebot zu erhalten.
Technische Überprüfung und Angebot anfordernFrank Kann ist Geschäftsführer der Ningbo FRIMA Industry Co., Ltd. und verfügt über mehr als 15 Jahre Erfahrung in der Fertigung von kundenspezifischen Drehteilen, CNC-Bearbeitung, Sonderanfertigungen nach Zeichnung, Konstruktion und Montage. Seine Expertise erstreckt sich auf die Branchen Schifffahrt, Öl und Gas, Fluidtechnik und allgemeine Industriemaschinen. Er hat umfassende praktische Erfahrung mit den CNC-Bearbeitungs- und Fertigungsprozessen, die darüber entscheiden, ob eine Schiffskomponente die erwartete Lebensdauer in Salzwasserumgebungen erreicht. FRIMA betreibt in Ningbo eine Mehrachsen-CNC-Bearbeitungswerkstatt, eine Zeichnungsfertigung sowie Fertigungs- und Montagelinien und bietet Geschäftskunden eine Komplettlösung für die Produktion von Schiffskomponenten aus Edelstahl – vom CNC-Drehen und -Fräsen über die Oberflächenbearbeitung und Maßprüfung bis hin zum Exportversand.