











Warum die PPAP-Einreichungsstufen für Sitzmechanismen wichtig sind
In den Lieferketten der Automobilindustrie ist der Produktionsprozessfreigabeprozess (PPAP) keine bloße Formalität. Er ist der Mechanismus, durch den ein Tier-1-Zulieferer bestätigt, dass ein Tier-2- oder Tier-3-CNC-Teilehersteller zuverlässig Komponenten produzieren kann, die den Zeichnungsspezifikationen, Materialanforderungen und Produktionsratenerwartungen entsprechen. Komponenten des Sitzmechanismus—Drehpunkte von Liegesesseln, Sektorzahnräder, Sperrklinken, Drehzapfen und gestanzte Halterungen— Die PPAP-Einreichungsstufe bestimmt, wie viele Nachweise der Kunde erhält, bevor er die Serienlieferung autorisiert.
Der Unterschied zwischen PPAP Stufe 3 Und PPAP Stufe 4 ist nicht akademisch. Eine Einreichung der Stufe 3 ist das, was die meisten Tier-1-Sitzplatzintegratoren von einem verlangen. CNC-Bearbeitung Der Lieferant stellt Maßangaben, Materialzertifizierungen, Prozessablaufdiagramme, Kontrollpläne und Messsystemanalysen in einem einzigen, in sich abgeschlossenen Paket zusammen. Stufe 4 geht noch weiter: Der Kunde oder sein Auditor kann vor der Freigabe die Produktionsabwicklung beobachten, die Rohdaten des Lieferanten vor Ort prüfen und die Werkzeugtauglichkeit verifizieren.
Zu wissen, welches Niveau Ihr Käufer erwartet – und sich entsprechend vorzubereiten – spart wochenlange Rückfragen während der APQP-Phase und verhindert kostspielige Produktionsstopps. Dieser Leitfaden erläutert beide Niveaus im Kontext der Fertigung von Sitzmechanismen und erklärt, was ein CNC-Teilehersteller tun muss, um die jeweiligen Anforderungen zu erfüllen.
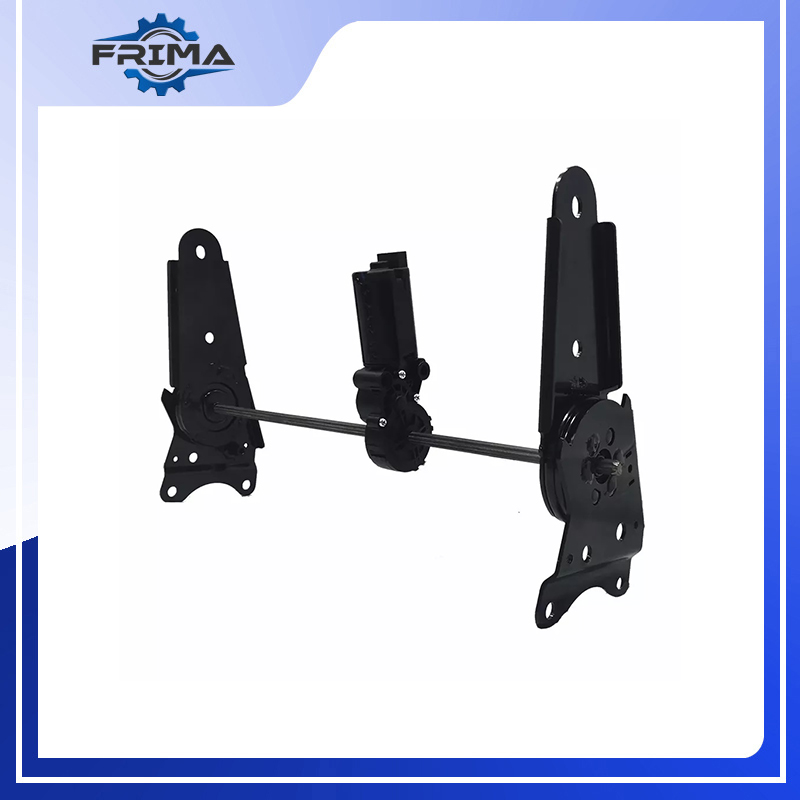
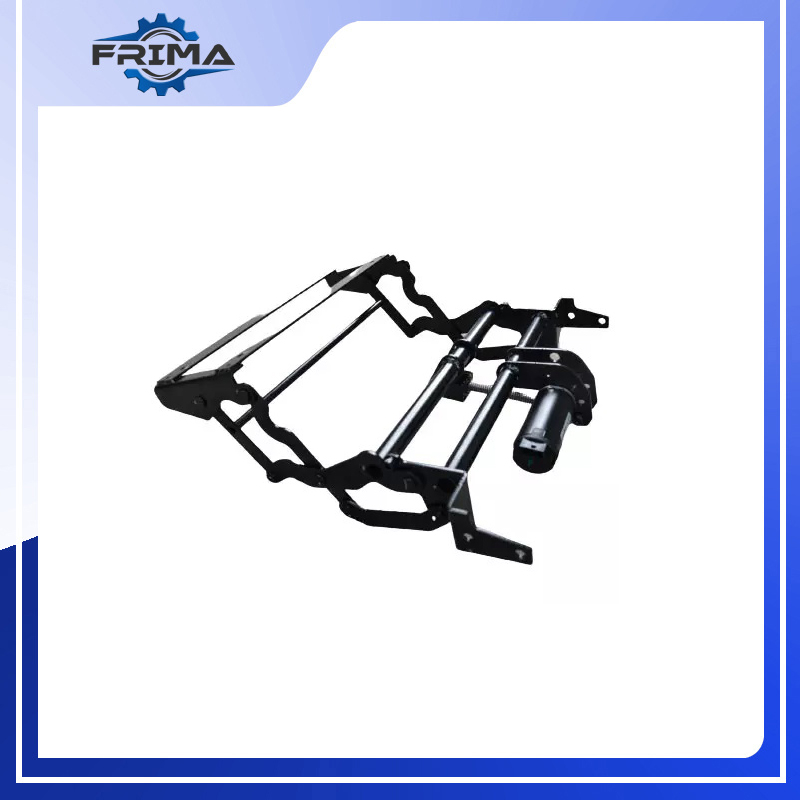
Die fünf PPAP-Einreichungsstufen im Überblick
Das PPAP-Verfahren, wie von IATF und AIAG definiert, sieht fünf Einreichungsstufen vor. Die meisten Automobilbauteile werden standardmäßig auf Stufe 3 eingestuft, Sitzkomponenten hingegen können je nach Risikoklassifizierung, bisheriger Lieferantenleistung und OEM-spezifischen Anforderungen (dokumentiert in der CSR-Matrix) auch auf Stufe 4 fallen.
- Stufe 1—Teileinreichungsschein (PSW) wurde dem Kunden übermittelt. Nur minimale Dokumentation wird beim Lieferanten aufbewahrt.
- Stufe 2—PSW mit Produktmustern und begrenzten unterstützenden Daten.
- Stufe 3—PSW mit Produktmustern und vollständigen Begleitdaten. Dies ist der AIAG-Standard für neue Lieferanten und neue Teilenummern.
- Stufe 4—PSW und weitere vom Kunden definierte Anforderungen. Häufig umfasst dies Vor-Ort-Verifizierung, erweiterte Fähigkeitsstudien oder zusätzliche Dokumentationen, die über die standardmäßigen 18 Elemente hinausgehen.
- Stufe 5—PSW mit Produktmustern und vollständigen Begleitdaten zur Einsichtnahme im Werk des Lieferanten. Reserviert für etablierte Programme oder besonders vertrauenswürdige Lieferanten.
Bei Sitzmechanismusteilen hängt die Einteilung in Level 3 und Level 4 typischerweise von drei Faktoren ab: der sicherheitskritischen Natur der Komponente (Verstellmechanismen sind crashrelevant), der bisherigen Erfahrung des Lieferanten mit diesem speziellen Tier-1-Zulieferer und ob die CSR des OEM ein höheres als das standardmäßige Einreichungsniveau vorschreibt.
PPAP Level 3 – Vertiefende Analyse: Der Branchenstandard
Level 3 ist die gängigste Zulassungsstufe für neue Teilenummern in der Automobilzulieferkette. Wenn ein Tier-1-Systemintegrator für Sitzsysteme einen CNC-Bearbeitungsauftrag an einen Betrieb in Ningbo, Shenzhen oder Monterrey vergibt, sieht das erste PPAP-Verfahren fast immer Level 3 vor. Im Folgenden ist aufgeführt, was dieses Paket für die Hardware von Sitzmechanismen enthalten muss.
Erforderliche Elemente eines Sitzmechanismus der Stufe 3 (PPAP)
- Konstruktionsaufzeichnungen—Vollständig bemaßte 2D-Zeichnungen mit GD&T-Angaben und das 3D-CAD-Modell. Für ein System im Bereich der Sitzverstellung bedeutet dies exakte Positionstoleranzen an den Drehpunkten und Ebenheitsvorgaben an den Kontaktflächen.
- Änderungsdokumente für die Technik—Jede Abweichung von der freigegebenen Zeichnung muss dokumentiert und genehmigt werden.
- Design-FMEA (DFMEA)—Die Risikoanalyse im Designprozess wird üblicherweise vom Tier-1-Zulieferer durchgeführt, aber vom CNC-Teilehersteller überprüft.
- Prozessablaufdiagramm—Ein vollständiger Arbeitsablauf vom Rohmaterialeingang über die CNC-Bearbeitung, Wärmebehandlung, Oberflächenveredelung bis hin zur Endkontrolle.
- Prozess-FMEA (PFMEA)—Risikoanalyse für jeden Prozessschritt. Bei Drehzapfenwellen werden dabei Ausfallarten wie die Abweichung von der Rundlaufgenauigkeit nach dem Härten und die Gratbildung an Querbohrungen aufgezeigt.
- Kontrollplan—Verknüpft jeden Prozessschritt mit Messmethode, Stichprobengröße und Reaktionsplan. Eine Verstellklinke für einen Sessel könnte beispielsweise eine 100%ige Gut/Ausschuss-Prüfung der Zahnprofile mit CMM-Kontrolle alle 50 Teile erfordern.
- Messsystemanalyse (MSA)—Gage R&R-Studien für jedes Messsystem. Beinhaltet Daten zur Wiederholgenauigkeit von Koordinatenmessgeräten, zur Abweichung von Gewindelehrdornen und zur Korrelation von Härteprüfgeräten.
- Dimensionsergebnisse—Eine vollständige Layoutprüfung mit tatsächlichen Messwerten für jedes kritische Merkmal, nicht nur eine Bestanden/Nichtbestanden-Bewertung.
- Ergebnisse der Material- und Leistungsprüfung—Werkszertifizierungen (z. B. SAE 1045, 4140, 20CrMnTi) zuzüglich aller spezifizierten Leistungstests wie z. B. Dauerwechseltests.
- Erste Prozessstudien (Cpk/Ppk)—Leistungsdaten für kritische Merkmale. Die meisten Tier-1-Käufer fordern einen Mindest-Cpk-Wert von 1,67 für sicherheitskritische Merkmale.
- Qualifizierte Labordokumentation—Akkreditierungsnachweis (ISO/IEC 17025) für das Labor, das die Prüfungen oder Inspektionen durchführt.
- Musterfertigungsteile—Typischerweise 300 aufeinanderfolgende Teile aus einer größeren Produktionsserie.
- Mastermuster und Prüfhilfen—Aufbewahrte Referenzmuster und Dokumentation von kundenspezifischen Messgeräten oder Vorrichtungen.
- Kundenspezifische Anforderungen—Alle CSR-Elemente, die im Qualitätshandbuch des Tier-1-Lieferanten vorgeschrieben sind.
- Teile-Einreichungsbescheid (PSW)—Die unterzeichnete Zusammenfassung, aus der hervorgeht, dass alle Anforderungen erfüllt wurden.
In der Praxis kann ein gut organisierter CNC-Teilehersteller ein Level-3-Paket für eine Sitzmechanismuskomponente in vier bis sechs Wochen nach dem ersten Serienlauf zusammenstellen, vorausgesetzt, es treten bei der Messung keine größeren Maß- oder Materialprobleme auf.
PPAP Level 4 – Vertiefende Analyse: Wenn der Kunde alles will
Stufe 4 ist die Stufe „Vertrauen ist gut, Kontrolle ist besser“. Der Kunde legt genau fest, welche zusätzlichen Nachweise oder Vor-Ort-Aktivitäten über das Standardpaket der Stufe 3 hinaus erforderlich sind. Bei Komponenten von Sitzmechanismen werden Meldungen der Stufe 4 durch verschiedene Szenarien ausgelöst.
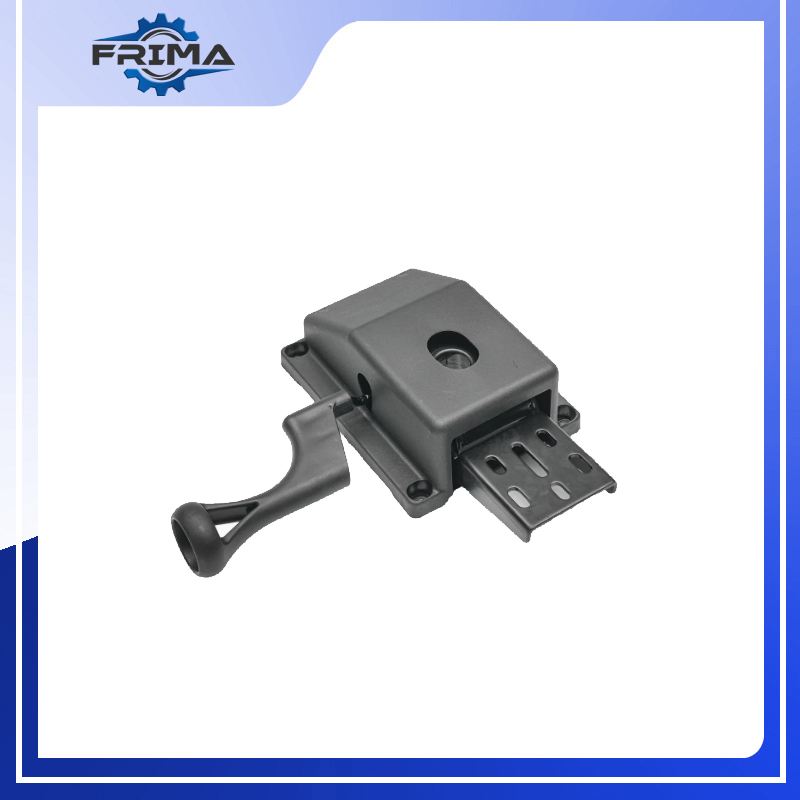
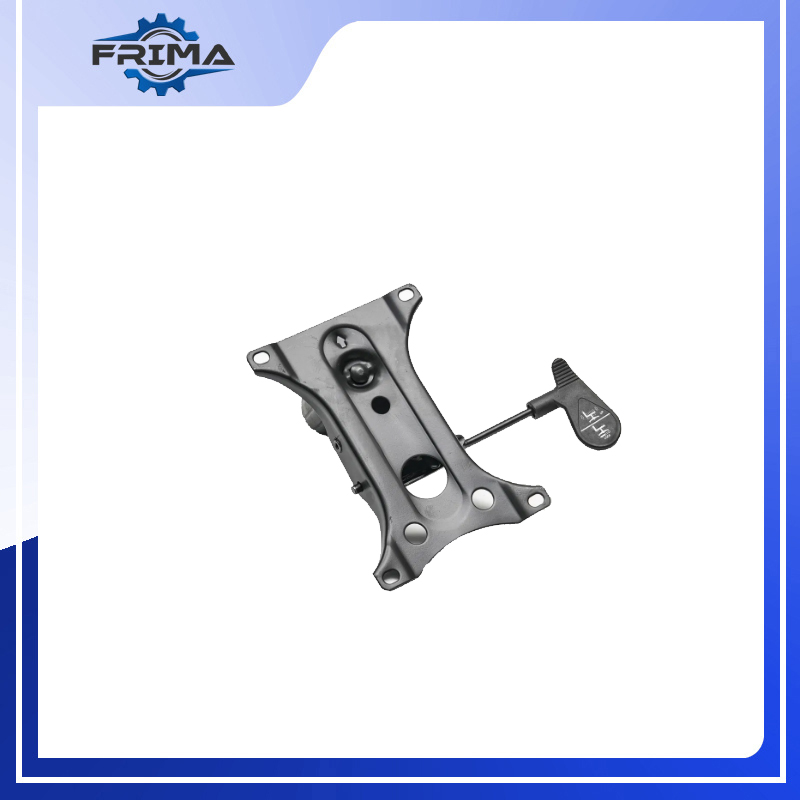
Wann benötigt ein Tier-1-Charakter Stufe 4?
- Neue Lieferantenbeziehung—Der Käufer kann für das erste Programm die Stufe 4 als Risikominderungsmaßnahme fordern.
- Sicherheitskritische Klassifizierung—Die Verstellmechanismen der Sitze sind crashrelevant. Wenn die CSR des OEM das Risiko erhöht, leitet der Tier-1-Zulieferer eine Anforderung der Stufe 4 ein.
- Frühere Qualitätsausflüge—Eine Vorgeschichte von Feldrückgaben ähnlicher Komponenten kann zu Stufe 4 führen, bis eine einwandfreie Erfolgsbilanz nachgewiesen ist.
- Komplexe Geometrien—Mehrachsige Verstellmechanismen für Sessel mit komplexen Winkeln und Presspassungsflächen können Level 4 erfordern, damit die Tier-1-Zertifizierung die Befestigung aus erster Hand überprüfen kann.
- OEM-Richtlinie—Einige OEMs verlangen Level 4 für alle Erstausrüsteraufträge für Sitzbeschläge.
Welche zusätzlichen Leistungen umfasst Stufe 4?
Da Level 4 kundenseitig definiert wird, variiert der genaue Umfang. Für CNC-Komponenten von Sitzmechanismen werden jedoch üblicherweise folgende Ergänzungen angefordert:
- Vor-Ort-PPAP-Prüfung—Der SQE des Tier-1-Zulieferers besucht den CNC-Teilehersteller, um den Produktionsablauf zu beobachten, die Prozessparameter zu überprüfen und Musterteile an der Maschine zu inspizieren.
- Erweiterte Fähigkeitsstudien—Anstelle der üblichen 300-Stück-Serie kann der Kunde 500 oder 1000 Stück anfordern, wobei der Cpk-Wert auf Basis der erweiterten Stichprobe berechnet wird.
- Rohmaterial-Rückverfolgbarkeitsdossier—Vollständige Werkszertifikate bis hin zur Chargennummer sowie Eingangsprüfberichte. Für Sitzmechanismen aus legiertem Stahl kann der Kunde Daten zur Kerbschlagprüfung (Charpy-Test) anfordern.
- Werkzeugvalidierungsaufzeichnungen—Dokumentation, dass die CNC-Werkzeuge bei Produktionsvorschub und -geschwindigkeit validiert wurden und dass nach dem Lauf Verschleißmuster aufgezeichnet wurden.
- Unterlieferanten-Audits—Nachweis, dass ausgelagerte Prozesse (Wärmebehandlung, Galvanisierung, KTL-Beschichtung) geprüft und genehmigt wurden.
- Weitere MSA-Studien—Attributübereinstimmungsanalyse für Gut/Schlecht-Lehren, Linearitätsstudien an CMM-Tastern oder Kreuzkorrelation mit dem Metrologielabor des Tier-1.
- Validierung von Verpackung und Logistik—Nachweise dafür, dass Verpackungen die Bauteile während des Transports schützen, insbesondere beim Seetransport von China zu nordamerikanischen oder europäischen Montagewerken.
„Eine Einreichung der Stufe 4 ist keine Strafe – sie ist die Art und Weise des Käufers zu sagen: Beweisen Sie mir, dass Sie diesen Teil genauso gut verstehen wie ich und dass Ihre Werkstatt die Produktionsqualität auch bei großen Mengen aufrechterhalten kann.“
Vergleich der Sitzkomponenten der Stufen 3 und 4
Die folgende Tabelle fasst die wichtigsten Unterschiede zusammen, die speziell für CNC-gefräste Sitzmechanismus-Hardware gelten.
| Kriterium | PPAP Stufe 3 | PPAP Stufe 4 |
|---|---|---|
| Standardelemente (18 AIAG-Punkte) | Alle erforderlichen | Alle erforderlichen |
| Kundenpräsenz bei der Produktion | Nicht erforderlich | Üblicherweise erforderlich (SQE vor Ort) |
| Probenmenge | 300 Stück (typisch) | 500-1.000+ Stück (kundenspezifisch) |
| Cpk/Ppk-Schwellenwert | Mindestens 1,33 (1,67 für sicherheitskritische Systeme) | Mindestens 1,67 bei allen kritischen Abmessungen |
| Materialrückverfolgbarkeit | Werkszertifikate + Wareneingangsprüfung | Werkszertifikate, Chargen-/Schmelzrückverfolgbarkeit, zusätzliche mechanische Prüfungen |
| Werkzeugdokumentation | Kontrollplan bezieht sich auf Werkzeuge | Vollständige Werkzeugvalidierung mit Verschleißdaten |
| Aufsicht über Unterlieferanten | Im Prozessablauf aufgeführt | Prüfnachweise und Genehmigungsunterlagen |
| Verpackungsvalidierung | Verpackungsspezifikation dokumentiert | Transporttests (Vibration, Falltest) können erforderlich sein. |
| Zeitleiste (erste Einreichung) | 4-6 Wochen nach dem ersten Artikel | 6-10 Wochen (einschließlich Terminplanung für Vor-Ort-Begutachtungen) |
| Wiedereinreichung nach ECN | Aktualisiert die betroffenen Elemente | Je nach Änderungsumfang kann eine teilweise erneute Prüfung erforderlich sein. |
Die praktische Schlussfolgerung: Stufe 3 ist für jeden kompetenten CNC-Teilehersteller mit einem ausgereiften Qualitätssicherungssystem erreichbar. Stufe 4 erfordert dieselbe Grundlage sowie die Bereitschaft, die Fertigung für die Kundenkontrolle zu öffnen und eine Dokumentationsgenauigkeit zu gewährleisten, die über den AIAG-Standard hinausgeht.
Was Tier-1-Käufer tatsächlich von einem CNC-Teilehersteller erwarten
Die führenden Automobilzulieferer – wie Adient, Faurecia und Lear – wählen ihren CNC-Teilehersteller nicht allein nach dem Preis aus. Bei der Bewertung eines neuen Lieferanten für Sitzmechanismuskomponenten prüfen ihre Einkaufs- und Qualitätssicherungsteams die folgenden Kompetenzen.
Reifegrad des Qualitätssystems
Die IATF 16949-Zertifizierung ist unerlässlich. Die SQE des Tier-1-Zulieferers bewertet außerdem, wie gut der Betrieb die wichtigsten Werkzeuge implementiert: APQP, PPAP, FMEA (gemäß SAE J1739 FMEA-Standard), MSA und SPC. Ein Betrieb, der eine einwandfreie PPAP-Prüfung der Stufe 3 für eine Drehzapfenwelle durchführt, beweist ein in der Praxis funktionierendes Qualitätssystem, das nicht nur auf dem Papier zertifiziert ist.
Prozessfähigkeit
Erstausrüster erwarten Cpk-Werte, die die Qualitätsvorgaben erfüllen oder übertreffen. Bei Sitzkomponenten sind kritische Maße wie Bohrungsdurchmesser für den Drehpunkt, Zahnprofile und Presspassungsflächen unerlässlich. Ein Betrieb, der konstant Cpk-Werte von 1,67 oder besser bei diesen Merkmalen erreicht, gewinnt Vertrauen und sichert sich Folgeaufträge.
Material- und Prozesskenntnisse
Ein CNC-Teilehersteller, der Tier-1-Zulieferer bei der Materialauswahl berät, Oberflächenhärtungsverfahren empfiehlt und während der Konstruktionsprüfung proaktiv auf potenzielle Fehlerquellen hinweist, schafft einen Mehrwert, der über die reine Bearbeitung hinausgeht. Dies ist insbesondere für die Fertigung von Sitzmechanismen relevant, wo die Wechselwirkung zwischen CNC-gedrehte Bauteile und die gestanzten Halterungen bestimmen die Montageleistung.
Reaktionsfähigkeit und Kommunikation
Tier-1-Einkäufer erwarten einen Lieferanten, der innerhalb von 48 Stunden auf technische Änderungen reagiert, proaktiv über den PPAP-Status informiert und Probleme eskaliert, bevor sie zu Produktionsausfällen führen. Die Qualität der Kommunikation entscheidet oft darüber, ob ein Unternehmen den Zuschlag für ein zweites Projekt erhält oder nach dem ersten ersetzt wird.
Kostenwettbewerbsfähigkeit bei hohem Volumen
Die Kosten bleiben wichtig. CNC-Teilehersteller Investitionen in Mehrspindel-Drehmaschinen, automatisierte Beladung und prozessbegleitende Messtechnik ermöglichen wettbewerbsfähige Preise für Komponenten von Sitzmechanismen bei gleichzeitiger Aufrechterhaltung der für die Zertifizierungsstufen 3 und 4 erforderlichen Qualität.
Besondere Qualitätsherausforderungen bei Sitzmechanismen
Komponenten von Sitzmechanismen stellen besondere Herausforderungen dar, die die PPAP-Ausführung anspruchsvoller machen als bei typischen bearbeiteten Teilen.
Enge Toleranzen bei Schnittstellenmerkmalen
Der Verstellmechanismus eines Sessels besteht aus ineinandergreifenden Komponenten – Sektorzahnrädern, Sperrklinken, Drehzapfen, Federn und Gehäusen. Das Maßverhältnis dieser Teile bestimmt die Verriegelungsgenauigkeit und die Geräuschentwicklung. Ein CNC-Teilehersteller, der das Sektorzahnrad bearbeitet, muss die Zahnprofiltoleranzen innerhalb von 0,02 mm und die Rundlaufgenauigkeit der Drehzapfenbohrung innerhalb von 0,015 mm TIR einhalten. Dies sind die tatsächlichen Zeichnungsanforderungen der meisten Tier-1-Kunden.
Anforderungen an Oberflächenbeschaffenheit und Härte
Die Verschleißflächen an Zahnrädern und Sperrklinken von Verstellmechanismen erfordern bestimmte Rauheitswerte (typischerweise Ra 0,8 oder besser) und Härtegrade (oft HRC 58–62 nach dem Aufkohlen). Der CNC-Teilehersteller muss sich mit dem Wärmebehandlungsdienstleister abstimmen, um die Maß- und metallurgischen Spezifikationen zu erfüllen. Stufe 3 erfordert Materialprüfstäbe und Härtezertifikate; Stufe 4 kann die Verwendung von Schnittteilen mit Mikrohärtegradientenmessung erfordern.
Dauerfestigkeits- und dynamische Prüfung
Viele Tier-1-Kunden fordern Dauerfestigkeitsprüfungen an Sitzbaugruppen. Obwohl der CNC-Teilehersteller diese Prüfungen üblicherweise nicht durchführt, muss er sicherstellen, dass die Musterteile repräsentativ für die Serienfertigung sind. Jede Abweichung zwischen PPAP-Mustern und Serienfertigung – beispielsweise unterschiedliche Wendeschneidplattenqualität, Kühlmittel oder Vorrichtungen – kann die Ergebnisse ungültig machen und eine erneute PPAP-Prüfung erforderlich machen.
Kombination von CNC-Teilen mit Stanzteilen
Sitzmechanismen sind Hybridbaugruppen, bei denen CNC-gedrehte/gefräste Teile mit gestanzten Blechkomponenten zusammenwirken. Die Maßgenauigkeit zwischen einer bearbeiteten Drehachse und einer gestanzten Halterung muss im Rahmen der Produktionsfreigabe (PPAP) überprüft werden. Die Expertise eines einzigen Lieferanten in der Blechbearbeitung und CNC-Bearbeitung ist ein strategischer Vorteil, da dieser die Toleranzen beider Prozesse kontrolliert.
Wie Sie Ihren CNC-Teilehersteller auf beide Ebenen vorbereiten
Unabhängig davon, ob Ihre nächste Angebotsanfrage für Sitzmechanismen Level 3 oder Level 4 erfordert, überschneiden sich die Vorbereitungsschritte weitgehend. Investieren Sie von Anfang an in die Vorbereitung auf Level 4, um Level-3-Anfragen mühelos zu bearbeiten und Ihr Unternehmen in die Lage zu versetzen, Eskalationen souverän zu bewältigen.
Aufbau eines robusten Dokumentenkontrollsystems
Jedes PPAP-Element muss versionskontrolliert und rückverfolgbar sein. Ein cloudbasiertes QMS, das Zeichnungen, Kontrollpläne, FMEAs und Prüfberichte mit Teilenummern verknüpft, eliminiert die Dokumentensuche während der Einreichungswoche.
Standardisieren Sie Ihre Messprotokolle
Etablieren Sie standardisierte CMM-Programme, Vorrichtungsdesigns und Messsystemanalysepläne, die für Teilenummern mit ähnlichen Geometrien wiederverwendbar sind. Dies reduziert die Rüstzeiten für jeden neuen PPAP und gewährleistet Messkonsistenz.
Qualifizieren Sie Ihre Unterlieferanten
Wenn Sie Wärmebehandlung, Galvanisierung oder Oberflächenveredelung auslagern, führen Sie formelle Lieferantenaudits durch und dokumentieren Sie die Genehmigungen. Selbst für die dritte Ebene zeigt dies dem Tier-1-Lieferanten, dass Sie Ihre Lieferkette professionell managen.
Führen Sie Pilotchargen vor dem formellen PPAP durch.
Vor dem offiziellen PPAP-Lauf sollte eine Pilotcharge von 50–100 Teilen gefertigt werden, um Werkzeuge, Vorrichtungen und Prozessparameter zu validieren. Analysieren Sie die Ergebnisse, passen Sie die Konstruktion gegebenenfalls an und führen Sie anschließend die reguläre Charge durch. Dadurch wird das Risiko eines Fehlschlags beim ersten Durchlauf erheblich reduziert.
Schulen Sie Ihr Team in Bezug auf PPAP-Terminologie und -Erwartungen.
Bediener, Prüfer und Qualitätsingenieure sollten verstehen, was „PPAP Level 3“ bedeutet und warum eine Abweichung von 0,01 mm von der Toleranz bei einer kritischen Abmessung ein potenzieller Produktionsstopp sein kann. Bereichsübergreifendes Verständnis führt zu einer besseren Umsetzung in der Fertigung.
Häufige Fehler, die die PPAP-Zulassung für Sitzkomponenten verhindern
Selbst erfahrene Hersteller von CNC-Teilen stoßen bei der PPAP-Prüfung auf Schwierigkeiten. Hier sind die häufigsten Probleme bei der Einreichung von Sitzmechanismen, basierend auf den praktischen Erfahrungen von Tier-1-Zulieferern.
Unvollständige Maßzeichnungen
Der häufigste Ablehnungsgrund der Stufe 3 ist eine unvollständige Layoutprüfung. Jede kritische, wichtige oder sicherheitsrelevante Bemaßung muss mit einem tatsächlichen Messwert in den Ergebnissen aufgeführt sein. Das Weglassen einer Fasenbemaßung mit der Begründung, sie sei „nicht wichtig“, führt zur Ablehnung, sofern diese in der Zeichnung gefordert wird.
Fähigkeitsstudien auf Basis unzureichender Daten
Die Einreichung von Cpk-Werten anhand von nur 30 Datenpunkten, obwohl das Qualitätshandbuch 100 fordert, führt schnell zur Ablehnung der Probe. Informieren Sie sich über die Mindeststichprobengröße Ihres Kunden, bevor Sie Daten erheben.
Nicht übereinstimmender Kontrollplan und FMEA
Der Kontrollplan muss alle Fehlermodi mit hoher Risikoprioritätszahl (RPZ) aus der PFMEA berücksichtigen. Wenn die FMEA beispielsweise „Drehzapfenbohrungsdurchmesser außerhalb der Spezifikation aufgrund von Werkzeugverschleiß“ als risikoreich einstuft, der Kontrollplan aber lediglich eine Endkontrolle der Charge anstelle einer Prozessüberwachung vorsieht, wird der SQE die Diskrepanz melden.
Ignorieren kundenspezifischer Anforderungen
Jeder Tier-1-Lieferant verfügt über ein CSR-Dokument, das das AIAG PPAP-Handbuch ergänzt. Das Nichtberücksichtigen von Anforderungen wie Verpackungsformaten, Etikettenplatzierung oder Datendateiformaten ist ein vermeidbarer Fehler, der die Genehmigung verzögert.
Änderungen bei Unterlieferanten nach PPAP-Genehmigung
Ein Wechsel des Wärmebehandlungsanbieters, des Lieferanten von Einbauteilen oder der Kühlmittelmarke nach PPAP-Genehmigung ohne Benachrichtigung des Tier-1-Zulieferers birgt das Risiko von Qualitätsmängeln und Produktionsstopps. Jede Änderung, die Form, Passung, Funktion oder Haltbarkeit betrifft, muss zuvor den Änderungsmanagementprozess des Tier-1-Zulieferers durchlaufen.
Häufig gestellte Fragen
Worin besteht der Hauptunterschied zwischen PPAP Level 3 und Level 4 für Sitzmechanismuskomponenten?
Stufe 3 erfordert das vollständige Standard-PPAP-Paket (alle 18 AIAG-Elemente) mit Produktmustern und zugehörigen Daten, die dem Kunden vorgelegt werden. Stufe 4 ergänzt die Anforderungen um kundenspezifische Vorgaben, die typischerweise die Überprüfung der Produktionsläufe vor Ort, erweiterte Fähigkeitsstudien mit größeren Stichprobenumfängen, Nachweise aus Zuliefererprüfungen und zusätzliche Dokumentationen wie Werkzeugvalidierungsprotokolle umfassen. Bei Sitzmechanismus-Teilen wird Stufe 4 häufig durch die sicherheitskritische Natur von Verstellmechanismen, neue Lieferantenbeziehungen oder OEM-spezifische Kundenanforderungen ausgelöst, die eine höhere Einreichungsstufe erfordern. Die 18 Kernelemente bleiben identisch; Stufe 4 beinhaltet zusätzliche Prüfungen.
Kann ein Hersteller von CNC-Teilen Stufe 3 überspringen und direkt zu Stufe 4 übergehen, wenn der Kunde keine Stufe angegeben hat?
Nein. Wenn der Kunde keine Einreichungsstufe angibt, gilt standardmäßig Stufe 3 der AIAG. Ein CNC-Teilehersteller sollte ohne Kundenanweisung keine Einreichung der Stufe 4 vornehmen, da Stufe 4 die Definition zusätzlicher Anforderungen durch den Kunden erfordert. Die Einreichung eines Stufe-4-Pakets ohne Kenntnis der über die Standardelemente hinausgehenden Kundenerwartungen kann zu Missverständnissen und unnötigem Aufwand führen. Der korrekte Ansatz ist, Stufe 3 einzureichen, die Abnahme mit dem Tier-1-SQE zu bestätigen und anschließend die Unterstützung bei allen weiteren vom Kunden gewünschten Verifizierungsaktivitäten anzubieten.
Wie lange dauert ein PPAP-Verfahren der Stufe 3 für ein CNC-gefertigtes Bauteil eines Sitzmechanismus?
Von der Fertigstellung des ersten Musterlaufs bis zur Freigabe durch den PSW dauert ein PPAP-Prozess der Stufe 3 in der Regel vier bis sechs Wochen. Dies umfasst die Layoutprüfung, die CMM-Berichterstattung, MSA-Studien (Messsystemanalyse mit mehreren Messsystemen), Fähigkeitsberechnungen und die Dokumentenerstellung. Die verbleibende Zeit deckt die Prüfzyklen der ersten Ebene und Rückfragen ab. Betriebe mit etablierten CMM-Programmen, standardisierten MSA-Vorlagen und einer dokumentierten Checkliste können diesen Prozess auf drei Wochen verkürzen.
Welche Cpk-Werte fordern Tier-1-Käufer typischerweise für die Abmessungen von Sitzmechanismen?
Für sicherheitskritische Merkmale – wie z. B. den Durchmesser der Drehzapfenbohrung von Liegesesseln, Zahnprofile und Presspassungsflächen – fordern die meisten Tier-1-Abnehmer einen minimalen Cpk-Wert von 1,67 (ca. 0,6 Fehler pro Million). Für nicht kritische Merkmale kann ein Cpk-Wert von 1,33 zulässig sein. Einige OEMs schreiben den Ppk-Wert (Prozessleistung basierend auf der Gesamtstichprobe) anstelle des Cpk-Werts (Fähigkeit basierend auf Untergruppen) vor, was zu unterschiedlichen Ergebnissen führen kann. Überprüfen Sie stets die spezifische Kennzahl und den Schwellenwert im Qualitätshandbuch Ihres Kunden.
Benötige ich eine IATF 16949-Zertifizierung, um einen PPAP für Sitzmechanismusteile einzureichen?
Die IATF 16949 ist zwar keine rechtliche Voraussetzung, aber für jeden CNC-Teilehersteller, der sich an Tier-1-Kunden der Sitzmöbelindustrie richtet, praktisch unerlässlich. Die meisten Tier-1-Lieferanten fordern sie als Bedingung für ihre Liste zugelassener Lieferanten. Der PPAP-Prozess ist ein zentrales Instrument der IATF, und der in den Stufen 3 und 4 erwartete Dokumentationsumfang entspricht den Qualitätsmanagementanforderungen der IATF 16949. Ein nach ISO 9001 zertifizierter Betrieb kann zwar einen technisch vollständigen PPAP-Prozess erstellen, viele Tier-1-Abnehmer akzeptieren ihn jedoch ohne das IATF-Zertifikat nicht. Es ist die Eintrittskarte für dieses Marktsegment.
Wie ist PPAP anzuwenden, wenn ein Sitzmechanismus sowohl CNC-gefräste als auch gestanzte Blechkomponenten aufweist?
Wenn eine Sitzmechanismus-Baugruppe CNC-gefräste Teile (Drehzapfen, Zahnräder, Sperrklinken) und gestanzte Blechteile (Halterungen, Platten, Sicherungsringe) umfasst, ist in der Regel für jede Teilenummer ein separater PPAP-Antrag erforderlich. Der Tier-1-Abnehmer kann zudem einen separaten PPAP-Antrag für die gesamte Baugruppe verlangen, wenn der CNC-Teilehersteller für Vormontagearbeiten wie das Einpressen eines Drehzapfens in eine gestanzte Halterung verantwortlich ist. In diesem Fall muss der PPAP-Antrag für die gesamte Baugruppe nachweisen, dass die Maßgenauigkeit der gefrästen und gestanzten Komponenten den funktionalen Anforderungen des Mechanismus entspricht. Betriebe, die sowohl die Fertigung von Sitzmechanismen als auch die Blechbearbeitung im eigenen Haus durchführen, haben einen deutlichen Vorteil, da sie die Toleranzen über alle Prozesse hinweg kontrollieren und integrierte Maßdaten vorlegen können.
Was geschieht, wenn ein PPAP-Antrag vom Tier-1-Kunden abgelehnt wird?
Eine PPAP-Ablehnung stoppt die Produktionsfreigabe, beendet aber nicht die Geschäftsbeziehung. Der Tier-1-Zulieferer erstellt einen Ablehnungsbericht, in dem die beanstandeten Elemente aufgeführt sind – typischerweise nicht spezifikationskonforme Abmessungen, unzureichende Leistungsdaten oder fehlende Dokumente. Der Hersteller muss die Mängel beheben, gegebenenfalls Daten erneut erfassen und den Bericht erneut einreichen. Je nach Schweregrad kann der Tier-1-Zulieferer eine neue Produktionscharge oder eine überarbeitete PFMEA verlangen. Bei Sitzmechanismuskomponenten kann eine abgelehnte PPAP-Prüfung die Markteinführung um vier bis acht Wochen verzögern und somit erhebliche Auswirkungen auf den Zeitplan haben. Prävention durch gründliche interne Audits vor der Einreichung ist deutlich effektiver als die Korrektur nach einer Ablehnung.