











Dieser Leitfaden basiert auf den Beschaffungsqualifizierungs-Workflows, die von Beschaffungsteams verwendet werden, die präzisionsgedrehte Wellen von chinesischen Herstellern wie Ningbo FRIMA Industry Co.,ltd beziehen – einem Hersteller von kundenspezifischen CNC-Bearbeitungsteilen mit mehr als 15 Jahren Erfahrung in der Fertigung von kundenspezifischen Bearbeitungsteilen, CNC-Bearbeitung und Sonderzeichnungsteilen. Herstellungund Montagemechanismen mit hauseigener Oberflächenrauheitsmessung, kalibriert nach ISO 21920-Referenzstandards.
Warum die Oberflächenrauheit Ra bei gedrehten Wellen eine Rolle spielt
Die Oberflächenrauheit einer gedrehten Welle ist kein einzelner Messwert, sondern eine funktionelle Spezifikation, die das Zusammenspiel der Welle mit ihren Gegenstücken bestimmt. Ein zu rauer Lagersitz (über Ra 0,8) verursacht ungleichmäßigen Kontakt mit dem Lagerinnenring, was zu vorzeitigem Lagerverschleiß, Vibrationen und Geräuschen führt. Eine zu raue Dichtfläche verursacht Leckagen an O-Ringen oder Lippendichtungen und kann das nachgelagerte System verunreinigen. Eine allgemein zu raue Wellenoberfläche verursacht unnötige Reibung mit benachbarten Bauteilen und kann das Montagespiel beeinträchtigen. Jede funktionelle Schnittstelle hat ihre eigenen Anforderungen an die Oberflächenrauheit, die entlang der Welle um ein bis zwei Rauheitsstufen variieren.
Das Ra-Gradsystem ist in ISO 21920 (Geometrische Produktspezifikationen – Oberflächenbeschaffenheit) und ISO 1302 (Angabe der Oberflächenbeschaffenheit) definiert, mit den deutschen Entsprechungen DIN 4762 und ASME B46.1 in den USA. Der Ra-Grad ist das arithmetische Mittel der Oberflächenprofilabweichungen über die Messlänge und wird in Mikrometern (µm) angegeben. Gängige Ra-Grade für gedrehte Wellen sind Ra 0,4, Ra 0,8, Ra 1,6, Ra 3,2, Ra 6,3 und Ra 12,5. Jede Stufe entspricht einer etwa zweifachen Änderung der Rauheit – Ra 0,8 ist etwa doppelt so glatt wie Ra 1,6, welches wiederum doppelt so glatt ist wie Ra 3,2.
Die für eine bestimmte Funktionsschnittstelle erforderliche Rauheitsklasse (Ra) hängt vom Schnittstellentyp ab. Lagersitze (Kontakt des Präzisionslagerinnenrings) erfordern typischerweise Ra 0,4 bis Ra 0,8. Dichtflächen (Kontakt von O-Ringen oder Lippendichtungen) erfordern typischerweise Ra 0,4 bis Ra 0,8 (dynamische Dichtungen) oder Ra 0,8 bis Ra 1,6 (statische Dichtungen). Allgemeine Wellenoberflächen (Spielpassung mit angrenzenden Bauteilen) erfordern typischerweise Ra 1,6. Nicht-funktionale Oberflächen (Bereiche im Gehäuseinneren oder Außenflächen ohne Schnittstelle) akzeptieren typischerweise Ra 3,2 bis Ra 6,3. Die Vorgabe einer engeren Rauheitsklasse als für die Funktion erforderlich, ist überdimensioniert und verursacht zusätzliche Kosten ohne technischen Nutzen.
Der Grund, warum Ra 0,8 teurer ist als Ra 1,6, liegt in den physikalischen Grundlagen des Zerspanungsprozesses. Die Oberflächenrauheit einer gedrehten Welle wird durch den Schneidkantenradius und den Vorschub bestimmt – Ra ≈ f² / (32 × r), wobei f der Vorschub pro Umdrehung und r der Schneidkantenradius ist. Um die Oberflächenrauheit Ra zu halbieren (z. B. von Ra 1,6 auf Ra 0,8), muss der Vorschub um ca. 30 % reduziert (Quadratwurzelverhältnis) ODER der Schneidkantenradius verdoppelt werden. Beide Anpassungen haben Kostenfolgen: Ein geringerer Vorschub bedeutet längere Bearbeitungszeiten, und ein größerer Schneidkantenradius führt zu höheren Werkzeugkosten.
Die Datentabelle Ra 0,8 vs. Ra 1,6 – Kosten × Zykluszeit × Funktion
Die folgende Tabelle fasst die Kosten-, Zykluszeit-, Werkzeug- und Funktionsunterschiede zwischen Ra 0,8 und Ra 1,6 bei gedrehten Wellen zusammen. Die Daten basieren auf Branchenstandards für das CNC-Drehen von Wellen aus Kohlenstoffstahl, Edelstahl und Messing mit Längen von 50–300 mm und Nenndurchmessern von 10–50 mm. Die tatsächlichen Werte können je nach Material, Maschine und Lieferant variieren, die relativen Verhältnisse sind jedoch branchenweit konsistent.
| Parameter | Ra 1,6 (mittelfeine Oberfläche) | Ra 0,8 (feine Oberfläche) | Unterschied |
|---|---|---|---|
| Vorschubgeschwindigkeit pro Umdrehung | 0,10 - 0,20 mm/Umdrehung | 0,05 - 0,08 mm/Umdrehung | Ra 0,8 entspricht einer um etwa 30 % geringeren Vorschubgeschwindigkeit. |
| Radius der Schneidwerkzeugspitze | 0,8 - 1,2 mm Standardeinsatz | 0,4 - 0,8 mm Premium-Einsatz | Für einen Ra-Wert von 0,8 ist ein kleinerer Nasenradius und ein Premium-Werkzeug erforderlich. |
| Zykluszeit pro Oberfläche (100 mm Welle) | 30 - 45 Sekunden | 2 - 3 Minuten | Bei einem Ra-Wert von 0,8 ist die Zykluszeit 3-4 Mal länger. |
| Werkzeugkosten pro Kante | 3 bis 8 US-Dollar (Standard-Hartmetall) | 15 bis 25 US-Dollar (hochwertig beschichtetes Hartmetall) | Bei einer Rauheit von Ra 0,8 sind die Werkzeugkosten pro Schneide etwa dreimal so hoch. |
| Standzeit pro Schneide (Kohlenstoffstahl) | 60 - 90 Minuten | 30 - 45 Minuten | Bei einem Ra-Wert von 0,8 ist die Werkzeugstandzeit um ca. 50 % kürzer. |
| Ausschussquote (Erstausbeute) | 97 - 99% | 92 - 95 % | Eine Ra-Rate von 0,8 bedeutet eine um 5-8 % höhere Ausschussrate. |
| Stückpreisaufschlag im Vergleich zu Ra 3,2 Basislinie | +10-15% | +40-55% | Ra 0,8 ist etwa das Dreifache des Preisaufschlags von Ra 1,6. |
| Stückpreisverhältnis Ra 0,8 vs. Ra 1,6 | 1,00 (Ausgangswert) | 1,25 - 1,35 | Ra 0,8 ist 25–35 % teurer als Ra 1,6. |
| Typische funktionale Anwendung | Allgemeine Wellenoberfläche, Spielpassung, OEM-Maschinenwelle | Lagersitz, Dichtfläche, Präzisionspassung | — |
Die Datentabelle verdeutlicht, dass der Kostenunterschied zwischen Ra 0,8 und Ra 1,6 nicht durch eine einzelne Zahl, sondern durch mehrere Faktoren bedingt ist. Der Stückpreisaufschlag von 25–35 % für Ra 0,8 im Vergleich zu Ra 1,6 ist der entscheidende Faktor für die Beschaffung. Dieser Aufschlag resultiert jedoch aus der 3- bis 4-fach längeren Zykluszeit (dem größten Faktor), den 3-fach höheren Werkzeugkosten pro Schneide, der 50 % kürzeren Werkzeugstandzeit und der 5–8 % höheren Ausschussrate. Bei Serienfertigung mit hohen Stückzahlen (über 10.000 Stück pro Los) kann sich der Stückpreisaufschlag auf 15–25 % reduzieren, da der Lieferant den Prozess stabilisiert und die Werkzeugkosten auf das Los verteilt.
Die Beschaffungszeichnung sollte eine Oberflächenrauheit von Ra 0,8 nur für die Flächen vorschreiben, bei denen die funktionalen Anforderungen den höheren Preis rechtfertigen. Bei einer typischen gedrehten Welle betrifft Ra 0,8 5–30 % der Gesamtfläche (Lagersitze, Dichtflächen, Präzisionspassungen), während für die restlichen 70–95 % der Oberfläche Ra 1,6 oder Ra 3,2 gilt. Durch die Aufteilung der Spezifikation in zwei Bereiche lassen sich im Vergleich zu einer einheitlichen Spezifikation von Ra 0,8 für die gesamte Welle 20–30 % des Stückpreises einsparen.
Funktionsanforderungen bei Ra 0,8 – Lagersitze und Dichtflächen
Eine Oberflächenrauheit von Ra 0,8 bei gedrehten Wellen ist eine funktionale Spezifikation, keine Empfehlung. Es gibt drei Anwendungsbereiche, in denen Ra 0,8 als technischer Standard gilt: Lagersitze, dynamische Dichtflächen und Präzisionspassungen. Eine Spezifikation von Ra 0,8 außerhalb dieser Bereiche ist überdimensioniert und verursacht unnötige Kosten.
Lagersitze. Ein Lagersitz ist der Abschnitt einer gedrehten Welle, in dem ein Präzisionslager (Rillenkugellager, Wälzlager oder Nadellager) montiert ist. Der Lagerinnenring berührt die Welle über die gesamte Sitzlänge, wobei sich der Kontaktdruck auf die mikroskopisch kleinen Unebenheiten der Wellenoberfläche konzentriert. Ist die Oberfläche zu rau (über Ra 0,8), entstehen durch die Unebenheiten lokale Spannungsspitzen, die zu vorzeitigem Lagerverschleiß, Vibrationen und Geräuschen führen. Ist die Oberfläche zu glatt (unter Ra 0,4), kann der Lagerinnenring unter kurzzeitiger Belastung auf der Welle rutschen und Reibkorrosion verursachen. Der technische Richtwert für die meisten Präzisionslagersitze liegt bei Ra 0,8, da dieser Wert das optimale Verhältnis zwischen Kontaktspannungsverteilung und Vermeidung von Mikrorutschen gewährleistet.
Dynamische Dichtflächen. Eine dynamische Dichtfläche ist der Abschnitt einer gedrehten Welle, an dem ein O-Ring, eine Lippendichtung oder eine Rotationsdichtung unter Dreh- oder Hubbewegung mit der Welle in Kontakt kommt. Die Dichtlippe gleitet auf der Wellenoberfläche, und die Oberflächenrauheit bestimmt die Leckrate und den Verschleiß der Dichtung. Ist die Oberfläche zu rau (über Ra 1,6), verschleißt die Dichtlippe schnell, und die Leckrate überschreitet die Systemvorgaben. Ist die Oberfläche zu glatt (unter Ra 0,4), kann sich an der Dichtlippe möglicherweise nicht der für eine reibungsarme Abdichtung erforderliche hydrodynamische Ölfilm ausbilden. Der technische Richtwert für dynamische Dichtflächen liegt je nach Dichtungstyp und Systemdruck zwischen Ra 0,4 und Ra 0,8.
Präzisionspassungen. Eine Präzisionspassung ist der Abschnitt einer gedrehten Welle, an dem die Welle mit einer Kupplung, einem Zahnrad oder einer Keilwellenverbindung mit geringer Toleranz (typischerweise Passung H7/g6 oder H6/g5) zusammenpasst. Die Oberflächenrauheit beeinflusst die Kontaktfläche und die Drehmomentübertragung. Ist die Oberfläche zu rau, verringert sich die Kontaktfläche und die Drehmomentübertragung wird beeinträchtigt. Der technische Richtwert für Präzisionspassungen liegt je nach Passungsklasse und Drehmomentanforderung zwischen Ra 0,8 und Ra 1,6.
Für Beschaffungsteams, die gedrehte Wellen mit einer Oberflächenrauheit von Ra 0,8 an Lagersitzen oder Dichtflächen beschaffen, sollte die Zeichnung folgende Angaben enthalten: (1) die Ra-Klasse (Ra 0,8 oder Ra 0,4); (2) die Oberflächenstruktur (konzentrisch zur Wellenachse ist typisch für Dichtflächen); (3) das Messverfahren (Profilometer nach ISO 21920, kalibriert gegen einen Referenzstandard); (4) die Referenzlänge für die Messung (typischerweise 0,8 mm für Ra 0,8); (5) die Cpk-Anforderung für die Produktionscharge (typischerweise Cpk ≥ 1,33 für sicherheitskritische Schnittstellen).
Funktionsanforderungen Ra 1.6 – allgemeine Wellen und OEM-Anwendungen
Eine Oberflächenrauheit (Ra) von 1,6 auf einer gedrehten Welle ist die kostenoptimale Spezifikation für allgemeine Wellenoberflächen und unkritische Passflächen. Zu den funktionalen Schnittstellen, bei denen Ra 1,6 ausreichend ist, gehören allgemeine Wellenoberflächen (Spielpassung mit angrenzenden Bauteilen), unkritische Passflächen (Passungen mit geringeren Toleranzen wie H7/h6 oder H8/h7), statische Dichtflächen (bei denen sich der O-Ring oder die Dichtung im Betrieb nicht bewegt) und kosmetische Oberflächen (sichtbare Außenflächen ohne funktionale Schnittstelle).
Allgemeine Wellenoberflächen. Eine allgemeine Wellenfläche ist der Abschnitt einer gedrehten Welle, der eine Spielpassung mit einem angrenzenden Bauteil (Gehäusebohrung, angrenzende Welle oder Lageraußenring) aufweist. Die Spielpassung ist typischerweise H7/g6 oder H8/h7, mit Spielwerten von 0,020–0,060 mm. Oberfläche Die Oberflächenrauheit beeinflusst die Reibung bei der Montage und den Anpressdruck im Betrieb. Die Spielpassung ermöglicht jedoch Rauheiten bis zu Ra 3,2 ohne Funktionseinbußen. Die Angabe von Ra 1,6 für eine allgemeine Wellenoberfläche ist konservativ und gewährleistet ein reibungsloses Montagegefühl ohne Überdimensionierung.
Nichtkritische Passflächen. Eine nicht kritische Passfläche ist der Abschnitt einer gedrehten Welle, der mit einer Kupplung, einem Zahnrad oder einer Keilwellenverbindung mit geringerer Toleranz zusammenpasst. Die Passungsklasse ist typischerweise H7/h6 oder H8/h7, und die Drehmomentübertragung erfolgt über Keil, Keilnut oder Keilwelle anstatt über Reibpassung. Die Oberflächenrauheit beeinflusst den Sitz von Keil oder Keilnut, die Passungsklasse erlaubt jedoch Rauheiten bis zu Ra 3,2. Die Angabe von Ra 1,6 für eine nicht kritische Passfläche ist konservativ und bietet einen Sicherheitsspielraum.
Statische Dichtflächen. Eine statische Dichtfläche ist der Abschnitt einer gedrehten Welle, auf dem ein O-Ring, eine Dichtung oder eine Gleitringdichtung während des Betriebs bewegungslos sitzt. Die Dichtung wird durch die Baugruppe komprimiert und ohne Gleiten oder Drehen fixiert. Die Oberflächenrauheit beeinflusst den Dichtungssitz und den Druckverformungsrest, statische Dichtungen tolerieren jedoch Rauheiten bis zu Ra 3,2 ohne Leckage. Die Angabe von Ra 1,6 für eine statische Dichtfläche ist konservativ und bietet einen Sicherheitsspielraum gegen Abweichungen.
Kosmetische Oberflächen. Eine kosmetische Oberfläche ist die für den Endverbraucher sichtbare Außenfläche einer gedrehten Welle, die keine funktionelle Schnittstelle aufweist. Kosmetische Oberflächen werden häufig mit einer Rauheit von Ra 1,6 oder Ra 3,2 spezifiziert, um ein sauberes, maschinell bearbeitetes Erscheinungsbild zu erzielen, ohne dass strengere funktionelle Anforderungen erforderlich sind. Der Kostenunterschied zwischen Ra 1,6 und Ra 3,2 bei kosmetischen Oberflächen beträgt typischerweise 5–8 % des Stückpreises, was für die optische Verbesserung akzeptabel ist.
Für Beschaffungsteams, die gedrehte Wellen mit einer Oberflächenrauheit von Ra 1,6 beschaffen, sollte die Druckspezifikation Folgendes enthalten: (1) die Ra-Klasse (Ra 1,6); (2) die Oberflächentexturrichtung (typischerweise konzentrisch oder längs zur Wellenachse); (3) das Messverfahren (Profilometer nach ISO 21920); (4) die Cpk-Anforderung (typischerweise Cpk ≥ 1,25 für nichtkritische Oberflächen).
Die 4-Anwendungs-Entscheidungsmatrix
Die nachfolgende Entscheidungsmatrix fasst die Auswahl der Ra-Klasse für die vier gängigsten Anwendungen von gedrehten Wellen zusammen. Die empfohlene Ra-Klasse dient als technische Grundlage für die funktionale Schnittstelle; die Mehrkosten entstehen durch die unnötige Festlegung einer engeren Ra-Klasse.
Kostenreduzierung) Ausreichend für O-Ring-/Dichtungskompression. Die Angabe von Ra 0,8, wo Ra 1,6 ausreicht, erhöht den Stückpreis um 25-35 %.Kosmetische Oberfläche (äußere, sichtbare)Ra 1,6 (bevorzugt) oder Ra 3,2 (kostengünstiger) – ausreichend für ein sauberes, bearbeitetes Erscheinungsbild. Die Angabe von Ra 0,8, wo Ra 1,6 ausreicht, erhöht den Stückpreis um 25–35 %; der kosmetische Vorteil ist gering.Die Entscheidungsmatrix verdeutlicht, dass die Wahl der Ra-Klasse vom Schnittstellentyp abhängt und nicht von der Präferenz „je enger, desto besser“. Die Angabe von Ra 0,8 auf einer allgemeinen Wellenoberfläche oder einer kosmetischen Oberfläche erhöht den Stückpreis um 25–35 %, ohne einen technischen Vorteil zu bieten, da die Passung Rauheiten bis zu Ra 3,2 ausgleicht. Die Angabe von Ra 1,6 auf einem Lagersitz oder einer dynamischen Dichtfläche führt zu vorzeitigem Lagerverschleiß oder Dichtungsleckagen, da die Kontaktspannungskonzentration oder die hydrodynamische Ölfilmbildung beeinträchtigt wird.
Die Beschaffungszeichnung sollte die Rauheitsklasse (Ra) für jede Funktionsfläche der Welle spezifizieren, wobei die Klasse dem jeweiligen Flächentyp zugeordnet wird. Eine typische Zeichnung für eine gedrehte Welle könnte beispielsweise Folgendes vorsehen: Lagersitz Ra 0,8 (Länge 60 mm), dynamische Dichtfläche Ra 0,8 (Länge 25 mm), allgemeine Wellenoberfläche Ra 1,6 (verbleibende Länge 195 mm), kosmetische Oberfläche Ra 3,2 (falls vorhanden). Diese zonenweise Spezifikation bietet den technischen Vorteil einer Rauheit von Ra 0,8 an den kritischen Flächen und minimiert gleichzeitig die Mehrkosten durch eine Überdimensionierung der nicht kritischen Flächen.
Für OEM-Beschaffungsteams, die eine maßgebliche Referenz für die Messunsicherheit der Oberflächenrauheit und die Rückführbarkeit der Profilometerkalibrierung benötigen, NIST-Portal für dimensionale Messtechnik beherbergt die Kalibrierstandards, Referenzproben für die Oberflächenrauheit und Richtlinien zur Messunsicherheit, die die Grundlage für die Verifizierung der Einhaltung der Ra-Klasse bei gedrehten Wellen bilden.
Kostenauswirkungsanalyse – 30 % Aufschlag × 4 × Zykluszeitaufschlüsselung
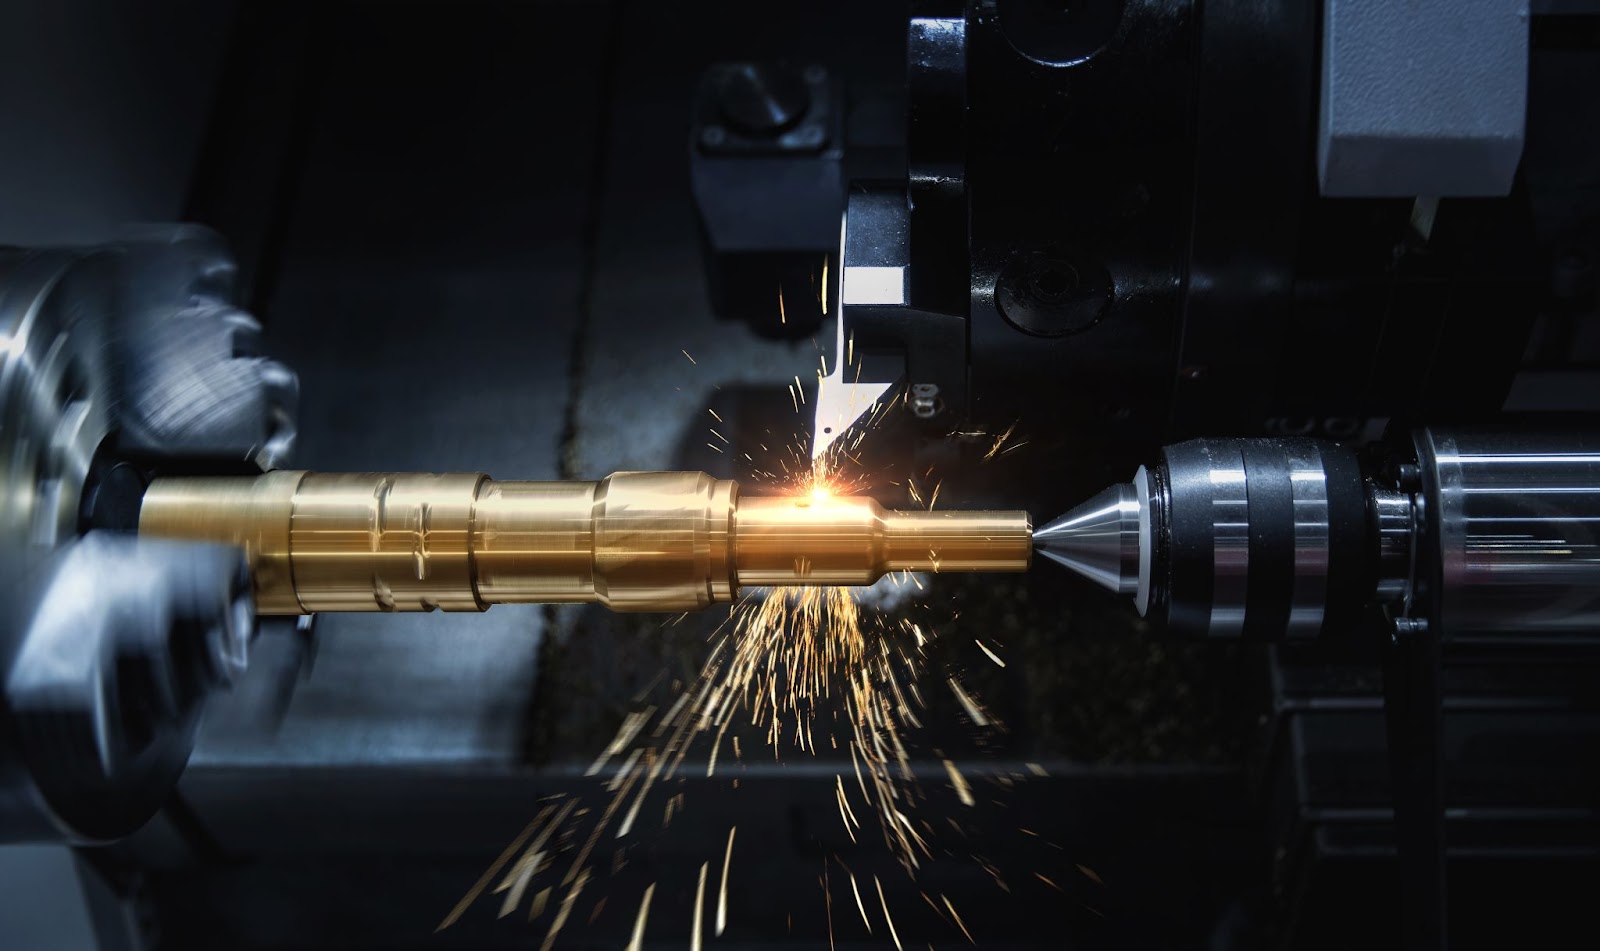
Die Kostenauswirkungen von Ra 0,8 gegenüber Ra 1,6 bei gedrehten Wellen lassen sich in vier Komponenten unterteilen: Zykluszeit, Werkzeugkosten, Ausschussquote und Qualitätskontrolle. Das Verständnis dieser Aufschlüsselung hilft Einkaufsteams, die Spezifikationen gezielt zu verhandeln und die Kostenkomponenten zu identifizieren, die der Lieferant optimieren kann.
Komponente 1 — Zykluszeit (60 % der Kostensteigerung). Für eine Oberflächenrauheit von Ra 0,8 ist die Bearbeitungszeit pro Oberfläche 3- bis 4-mal länger als bei Ra 1,6. Dies liegt an der geringeren Vorschubgeschwindigkeit (0,05–0,08 mm/U gegenüber 0,10–0,20 mm/U) und dem zusätzlichen Schlichtgang. Bei einer 100 mm langen Drehwelle dauert das Schlichtdrehen mit Ra 1,6 etwa 30–45 Sekunden, während das Schlichtdrehen mit Ra 0,8 2–3 Minuten in Anspruch nimmt. Die Bearbeitungszeitdifferenz ist der größte Kostenfaktor, da sie sich direkt auf die Maschinenstundensätze auswirkt. Bei einer CNC-Drehmaschine mit einem Stundensatz von 80 $ entspricht die Bearbeitungszeitdifferenz von 2–3 Minuten pro Werkstück einem Mehraufwand von 2,70–4,00 $ pro Werkstück allein bei den Maschinenkosten.
Komponente 2 — Werkzeuge (25 % Kostenaufschlag). Für Ra 0,8 werden hochwertige Schneidwerkzeuge mit kleinerem Eckenradius (0,4–0,8 mm gegenüber 0,8–1,2 mm) und Hartmetalleinsätze (beschichtet oder unbeschichtet) benötigt. Die Werkzeugkosten pro Schneide sind etwa dreimal so hoch wie bei Ra 1,6 (15–25 $ gegenüber 3–8 $ pro Schneide), und die Standzeit ist um etwa 50 % kürzer (30–45 Minuten gegenüber 60–90 Minuten pro Schneide bei Kohlenstoffstahl). Die höheren Werkzeugkosten verteilen sich auf die Losgröße – bei einer Losgröße von 5.000 Stück betragen die zusätzlichen Werkzeugkosten etwa 0,30–0,50 $ pro Stück.
Komponente 3 — Ausschussquote (15 % der Kostenaufschläge). Ra 0,8 hat ein engeres Prozessfenster als Ra 1,6, und die Ausschussrate (Erstausbeute) ist etwa 5–8 % höher. Bei einer Charge von 5.000 Stück mit Ra 0,8 beträgt der zu erwartende Ausschuss 250–400 Stück (gegenüber 50–150 Stück bei Ra 1,6). Die Ausschusskosten ergeben sich aus dem Stückpreis multipliziert mit der Ausschussrate. Bei einem Stückpreis von 3,15 $ beträgt der Ausschusszuschlag im Durchschnitt etwa 0,16–0,25 $ pro Stück.
Komponente 4 — Inspektion (vernachlässigbar bis zu 5 % des Kostenaufschlags). Die Prüfung nach Ra 0,8 erfordert eine Profilometermessung an jeder Funktionsschnittstelle, wodurch sich der Prüfzyklus um 5–10 Sekunden pro Teil verlängert. Bei der Serienfertigung sind die Prüfkosten üblicherweise in den Gemeinkosten der Qualitätskontrolle enthalten und werden nicht als direkter Kostenfaktor ausgewiesen. Bei der Serienfertigung oder der Erstmusterprüfung können die Prüfkosten 3–5 % der Gesamtkosten ausmachen.
Der Gesamtkostenaufschlag für Ra 0,8 im Vergleich zu Ra 1,6 setzt sich aus vier Komponenten zusammen: Zykluszeit (60 %) + Werkzeugkosten (25 %) + Ausschussquote (15 %) + Qualitätskontrolle (0–5 %) = 100 %. Bei einer Losgröße von 5.000 Stück beträgt der typische Kostenaufschlag 1,00–1,30 US-Dollar pro Stück, was einer Stückpreiserhöhung von 25–35 % entspricht. Bei größeren Losgrößen sinkt der Kostenaufschlag, da sich die Werkzeugkosten amortisieren und der Lieferant den Prozess stabilisiert.
Für OEM-Beschaffungsteams, die eine maßgebliche Referenz für das Oberflächenrauheitsklassensystem (Ra 0,4 / Ra 0,8 / Ra 1,6 / Ra 3,2 / Ra 6,3) benötigen, DIN-Normenportal hostet ISO 21920 (Geometrische Produktspezifikationen – Oberflächenbeschaffenheit) und ISO 1302 (Angabe der Oberflächenbeschaffenheit), die die internationalen Referenzen für die Ra-Klassendefinitionen und die Konventionen zur Angabe der Oberflächenbeschaffenheit in technischen Zeichnungen darstellen.
Für OEM-Beschaffungsteams, die eine maßgebliche Referenz für den Rahmen der Oberflächenrauheitstoleranz und der Messunsicherheit benötigen, BSI Group Standardsportal veröffentlicht BS EN ISO 21920 (Oberflächentextur) und BS 1134 (Methoden zur Beurteilung der Oberflächenrauheit), die zusammen die Messmethodik, den Probenahmeplan und die Cpk-Berechnung für die Validierung der Oberflächenrauheit von Produktionschargen definieren.
Für OEM-Beschaffungsteams, die die Oberflächenrauheitsmessung und -prüfung über Produktionschargen von gedrehten Wellen hinweg verwalten, SGS globales Prüfnetzwerk bietet Kalibrierung von Profilometern durch Dritte, Validierung von Oberflächenrauheitsmessungen und Überprüfung der Konformität mit ISO 21920 für CNC-Drehwellenprogramme im Bereich von Lagersitzen, Dichtflächen und allgemeinen Wellenanwendungen.
Bei CNC-Drehwellenprogrammen, die eine externe Oberflächenrauheitsprüfung an Lagersitzen, Dichtflächen und Präzisionspassungen erfordern, TÜV SÜD globales Zertifizierungsportal betreibt nach ISO/IEC 17025 akkreditierte Oberflächenprüflaboratorien in Deutschland, den USA und China und bietet TÜV-gekennzeichnete Profilometermessberichte, Untersuchungen zur Oberflächenrauheit und ISO 21920-Konformitätsbescheinigungen an.Wichtigste Erkenntnis für Ingenieure: Ra ist anwendungsspezifisch, nicht „besser oder schlechter“.
Die wichtigste Erkenntnis aus dem Vergleich von Ra 0,8 und Ra 1,6 ist, dass die Oberflächenrauheit anwendungsspezifisch ist und nicht generell nach dem Prinzip „je feiner, desto besser“ bewertet werden sollte. Ra 0,8 auf einem Lagersitz oder einer dynamischen Dichtfläche ist der technische Standard. Ra 0,8 auf einer allgemeinen Wellenoberfläche oder einer rein optischen Oberfläche ist zu hoch. Ra 1,6 auf einem Lagersitz oder einer dynamischen Dichtfläche ist zu niedrig und führt zu vorzeitigem Verschleiß. Die Beschaffungszeichnung muss die Ra-Klasse für jede Funktionsfläche der Welle spezifizieren, wobei die Klasse dem jeweiligen Flächentyp zugeordnet sein muss. Das Prüfprotokoll des Lieferanten muss die Klasse pro Fläche bestätigen.
Für Beschaffungsteams, die präzisionsgedrehte Wellen von einem chinesischen Hersteller wie Ningbo FRIMA Industry beziehen – ein kundenspezifische CNC-Bearbeitung Ein Hersteller mit über 15 Jahren Erfahrung in der kundenspezifischen Bearbeitung von Teilen, CNC-Bearbeitung, Sonderanfertigungen, Fertigung und Montage von Mechanismen – die Spezifikation der Oberflächenrauheit (Ra) sollte einem fünfstufigen Muster folgen: (1) Identifizierung der funktionalen Schnittstellen an der Welle (Lagersitz, Dichtfläche, allgemeine Oberfläche, kosmetische Oberfläche); (2) Zuordnung jeder Schnittstelle zur empfohlenen Oberflächenrauheit (Ra 0,4 / Ra 0,8 / Ra 1,6 / Ra 3,2) gemäß der Entscheidungsmatrix; (3) Angabe der Oberflächenrauheit (Ra) für jede Schnittstelle als Zone in der Zeichnung (nicht als einheitliche Spezifikation für die gesamte Welle); (4) Bestätigung der Fähigkeit des Lieferanten, die erforderliche niedrigste Oberflächenrauheit (Ra 0,4 oder Ra 0,8) an den kritischen Schnittstellen zu erreichen; (5) Anforderung einer Kostenaufschlüsselung für die zonenweise Ra-Spezifikation, um das Kosten-Nutzen-Verhältnis der niedrigen Oberflächenrauheit an jeder Schnittstelle zu überprüfen.
Die zonenweise Ra-Spezifikation ist die kostengünstigste Methode für Beschaffungsteams, die an kritischen Schnittstellen einen Ra-Wert von 0,8 benötigen, aber den Preisaufschlag von 25–35 % für eine einheitliche Ra-Spezifikation von 0,8 über die gesamte Welle vermeiden möchten. Die typische Kostenersparnis durch die zonenweise Spezifikation beträgt 15–25 % des Stückpreises für eine Welle mit 5–30 % kritischer Schnittstellenfläche. Der technische Nutzen bleibt dabei gleich, da die kritischen Schnittstellen weiterhin die Ra-0,8-Spezifikation erfüllen.
Für Beschaffungsteams, die die Oberflächenrauheitsmessung von FRIMA für gedrehte Wellen bewerten, siehe die Seite zu den Präzisionsbearbeitungsfähigkeiten von FRIMA Das vollständige Leistungsspektrum für Drehbearbeitungen umfasst Ra-Härtemessung, CMM-Prüfung und Oberflächenbeschaffenheitsprüfung. Für Beschaffungsteams, die den CNC-Drehteilekatalog von FRIMA auswerten, siehe FRIMA CNC-Drehteileseite für repräsentative Drehwellenprodukte für Lagersitze, Dichtflächen und allgemeine Wellenanwendungen. Für Beschaffungsteams, die Wellenmuster anfordern oder Angebotsanfragen mit Ra-Klassenspezifikationen einreichen möchten, FRIMA-Kontaktseite dokumentiert den RFQ-Prozess für kundenspezifisch gefertigte Teile mit Spezifikationen für die Oberflächenrauheitszone.
Beschaffungsfragen zur Oberflächenrauheit Ra und gedrehten Wellen
Was ist eine Oberflächenrauheit von Ra 0,8?
Ra 0,8 μm Ra ist ein arithmetischer Mittelwert der Oberflächenrauheit gemäß ISO 21920 / ISO 1302 und beschreibt eine feine Oberflächengüte, die durch Schlichtdrehen mit einem scharfen Schneidwerkzeug bei kontrolliertem Vorschub oder durch Nachbearbeitung (Schleifen, Läppen) erzielt werden kann. Typischerweise wird Ra 0,8 für Lagersitze, Dichtflächen und Präzisionspassungen an gedrehten Wellen spezifiziert.
Was ist eine Oberflächenrauheit von Ra 1,6?
Ra 1,6 μm ist ein arithmetischer Mittelwert der Oberflächenrauheit gemäß ISO 21920 / ISO 1302 und beschreibt eine mittelfeine Oberflächengüte, die durch Schlichtdrehen mit einem Standard-Schneidwerkzeug bei moderatem Vorschub erzielt werden kann. Ra 1,6 wird typischerweise für allgemeine Wellenoberflächen, unkritische Passflächen und OEM-Anwendungen spezifiziert, bei denen der Kosten-Nutzen-Effekt von Ra 0,8 die zusätzliche Zykluszeit nicht rechtfertigt.
Worin besteht der Kostenunterschied zwischen Ra 0,8 und Ra 1,6 bei gedrehten Wellen?
Eine Oberflächenrauheit (Ra 0,8) verteuert den Stückpreis einer gedrehten Welle im Vergleich zu Ra 1,6 typischerweise um 25–35 %. Dies ist auf eine 3–4-fach längere Zykluszeit (geringere Vorschubgeschwindigkeit, zusätzlicher Schlichtgang), 15–20 % höhere Werkzeugkosten (hochwertige Schneidwerkzeuge, höherer Verschleiß) und eine 5–8 % höhere Ausschussrate (engeres Prozessfenster) zurückzuführen. Bei der Serienfertigung verringert sich der Kostenunterschied auf 15–25 %, sobald sich der Prozess stabilisiert hat.
Für welche Anwendungen ist ein Ra-Wert von 0,8 bzw. 1,6 erforderlich?
Für Lagersitze (wo die Welle an einem Präzisionslager anliegt), Dichtflächen (wo die Welle durch einen O-Ring oder eine Lippendichtung verläuft) und Präzisionspassungen (wo die Welle an einer Kupplung oder einem Zahnrad anliegt) ist eine Rauheit von Ra 0,8 erforderlich. Für allgemeine Wellenoberflächen, unkritische Passungen und OEM-Anwendungen, bei denen der Kosten-Nutzen-Effekt von Ra 0,8 die zusätzliche Zykluszeit nicht rechtfertigt, ist Ra 1,6 ausreichend.
Wie wird die Oberflächenrauheit einer gedrehten Welle gemessen?
Die Oberflächenrauheit wird mit einem tragbaren oder stationären Profilometer (Rauheitsmessgerät) gemessen, das anhand eines ISO 21920-Referenzstandards kalibriert ist. Die Messung erfolgt senkrecht zur Drehrichtung an definierten Referenzpunkten, und der Ra-Wert ist das arithmetische Mittel der Abweichungen des Oberflächenprofils über die Messlänge.
Welchen Einfluss hat ein Ra-Wert von 0,8 im Vergleich zu einem Ra-Wert von 1,6 auf die Zykluszeit?
Für eine Oberflächenrauheit von Ra 0,8 ist die Bearbeitungszeit pro Oberfläche typischerweise 3- bis 4-mal länger als bei Ra 1,6. Dies liegt an der geringeren Vorschubgeschwindigkeit (0,05–0,08 mm/U gegenüber 0,10–0,20 mm/U), dem zusätzlichen Schlichtgang (ein Feinschliff bei Ra 1,6, Schruppen und Schlichten bei Ra 0,8) und der Zwischenprüfung. Das Schlichtdrehen einer 100 mm langen Welle dauert bei Ra 1,6 etwa 30–45 Sekunden, bei Ra 0,8 hingegen 2–3 Minuten.
Welche Schneidwerkzeuge erreichen eine Oberflächenrauheit (Ra) von 0,8 an gedrehten Wellen?
Für eine Oberflächenrauheit von Ra 0,8 bei gedrehten Wellen sind scharfe Schneidwerkzeuge mit kleinem Eckenradius (typischerweise 0,4–0,8 mm) und hochwertige Hartmetall-Wendeschneidplatten (beschichtet oder unbeschichtet) erforderlich. Standard-Dreheinsätze mit einem Eckenradius von 1,2 mm erreichen zwar Ra 1,6, jedoch nicht konstant Ra 0,8. Für die Fertigung von Werkstücken mit Ra 0,8 werden üblicherweise Premium-Werkzeuge (z. B. Sandvik Coromant, Kennametal, Iscar) mit Wendeschneidplatten geometrischer Körnung eingesetzt.
Kann die Nachbearbeitung (Schleifen, Läppen) das Fertigdrehen mit Ra 0,8 ersetzen?
Ja – durch Nachbearbeitung (Rundschleifen, spitzenloses Schleifen oder Läppen) lassen sich Oberflächenrauheiten (Ra 0,4 bis Ra 0,8) an gedrehten Wellen erzielen, oft mit gleichmäßigeren Ergebnissen als beim Schlichtdrehen. Der Nachteil sind die höheren Investitionskosten (Schleifmaschine, Läppmaschine) und die längere Bearbeitungszeit (separater Schleifvorgang). Bei Präzisionswellen in geringen Stückzahlen ist die Nachbearbeitung für eine Oberflächenrauheit von Ra 0,8 häufig dem Schlichtdrehen vorzuziehen.
Über den Autor
- LinkedIn: https://www.linkedin.com/in/frimaparts/