











Zehn häufige Fehler bei CNC-gefrästen Aluminiumteilen und ihre Lösungen
Dank seiner hohen spezifischen Festigkeit, ausgezeichneten Korrosionsbeständigkeit, Bearbeitbarkeit und Kompatibilität mit Anodisierungs- und Färbeverfahren zählt Aluminiumlegierung zu den am weitesten verbreiteten Konstruktionswerkstoffen im Bereich der Präzisionsfertigung. Von Standard-Dreh- und Frästeilen bis hin zu kundenspezifischen Bauteilen mit komplexen Geometrien, Präzisions-Aluminiumteile Durch CNC-Bearbeitung hergestellte Aluminiumteile finden breite Anwendung in High-End-Branchen wie der Automatisierungstechnik, der Medizintechnik, der Automobilindustrie und der Instrumententechnik.
Viele Einkaufs- und Qualitätsingenieure kennen dieses Dilemma: Obwohl die Maßgenauigkeit eines Bauteils den Zeichnungsvorgaben entspricht, führen Mängel im Aussehen oder in der Funktion, die bei Oberflächenbehandlungsverfahren wie Anodisieren oder elektrophoretischer Beschichtung auftreten, dazu, dass eine ganze Charge nachbearbeitet, die Lieferung verzögert oder sogar Ausschuss verursacht werden muss. Solche Fehler beim Anodisieren von Aluminium entstehen oft nicht durch einen einzelnen Prozessfehler, sondern durch Kontrolllücken im gesamten Arbeitsablauf – von der Materialauswahl und Bearbeitung über die Vorbehandlung bis hin zur Werkstatthandhabung. Dies treibt letztendlich die Beschaffungskosten in die Höhe und stört die Projektpläne.
FRIMA ist seit vielen Jahren auf die Präzisions-CNC-Bearbeitung spezialisiert und verfügt über umfassende praktische Erfahrung in der Serienfertigung präzisionsgefertigter Aluminiumkomponenten sowie in der Kontrolle von Oberflächenbehandlungsprozessen. Basierend auf unserer internen Qualitätsdatenbank und unseren Produktionsverfahren haben wir die zehn häufigsten Oberflächenfehler an Aluminiumteilen in der Branche identifiziert. Wir bieten eine detaillierte Analyse ihrer Ursachen und stellen die standardisierten Präventivmaßnahmen und Lösungen von FRIMA vor, um Kunden dabei zu unterstützen, Qualitätsrisiken schnell zu erkennen und stabile, zuverlässige Bearbeitungspartner auszuwählen.
Hinweis: Die unten aufgeführten Defekte treten zwar hauptsächlich bei der Anodisierung und elektrophoretischen Beschichtung auf, ihre Ursachen lassen sich jedoch oft auf die Bearbeitung und die Materialeingangsphase zurückführen. Eine echte Qualitätsverbesserung erfordert eine durchgängige Kontrolle der gesamten Lieferkette und darf sich nicht allein auf nachträgliche Korrekturmaßnahmen bei Oberflächenbehandlungsprozessen beschränken.
1. Kratzen
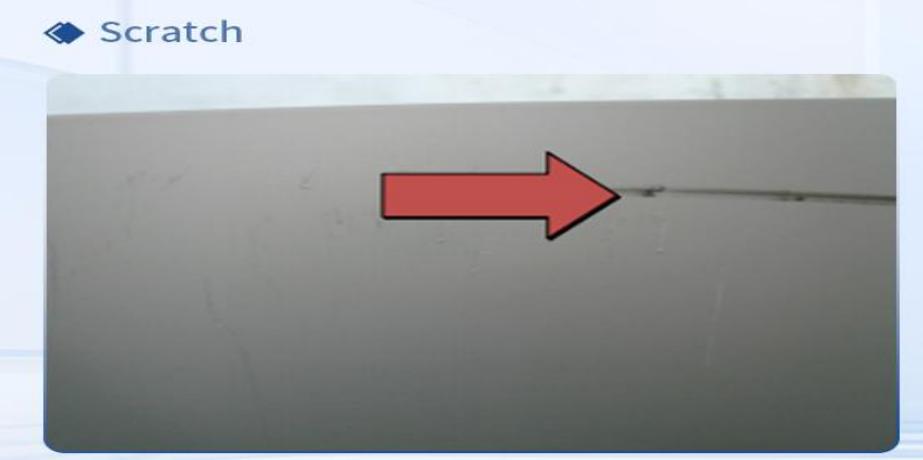
Defektmanifestation: Auf der Oberfläche des Werkstücks zeigen sich lineare Rillen und Kratzer unterschiedlicher Länge und Tiefe. Kleinere Kratzer, die während der Bearbeitung entstanden sind, werden nach dem Anodisieren verstärkt und sind mit bloßem Auge deutlich sichtbar. Sie zählen daher zu den Hauptgründen für die Ausschussquote aus optischen Gründen. Diese Defekte treten am häufigsten beim Handling und Spannen von gedrehten und gefrästen Teilen auf; komplexe, unregelmäßig geformte Teile sind aufgrund von Fehlausrichtungen beim Spannen oder Werkstückkollisionen noch anfälliger für Kratzer.
Hauptursachen
- Bei der Entnahme und Handhabung der Teile nach der Bearbeitung kommt es durch direkten Kontakt und Reibung zwischen den Werkstücken oder zwischen den Werkstücken und den Metalloberflächen der Materialgestelle zu gegenseitigen Kollisionen und Kratzern;
- Scharfe Kanten oder Grate an Werkzeugvorrichtungen und Anodisierungsgestellen können beim Einwirken von Spannkräften die Werkstückoberflächen zerkratzen;
- Unzureichender Abstand zwischen den Werkstücken während des Oberflächenbehandlungsprozesses führt dazu, dass diese beim Durchfließen der Badlösung aneinanderstoßen und aneinander reiben.
FRIMA-Lösungen
- Zwischenprozessschutz: Unmittelbar nach der Bearbeitung müssen alle Aluminiumteile einzeln isoliert und in Perlwatte verpackt werden; direktes Stapeln oder der Kontakt zwischen Metalloberflächen ist strengstens verboten;
- Regelmäßige Wartung der Werkzeuge: Scharfe Kanten an allen Vorrichtungen, Materialbehältern und Anodisierungsgestellen müssen regelmäßig abgeschliffen und mit Gummi überzogen werden, um das Risiko von Kratzern von vornherein zu beseitigen;
- Standardisierte Aufhängerichtlinien: Entwerfen Sie spezielle Aufhängevorrichtungen auf der Grundlage der Teilegeometrie, um einen ausreichenden Abstand zwischen den Werkstücken zu gewährleisten und Kollisionen durch den Flüssigkeitsstrom im Tank zu vermeiden;
- 100%ige Vorlinienprüfung: Speziell geschultes Personal führt eine vollständige Sichtprüfung der Teile durch, bevor diese in die Oberflächenbehandlungslinie gelangen. Teile mit tiefen Kratzern werden im Voraus aussortiert und nachbearbeitet, damit sie nicht in nachfolgende Prozesse gelangen.
2. Ungleichmäßige Entfettung
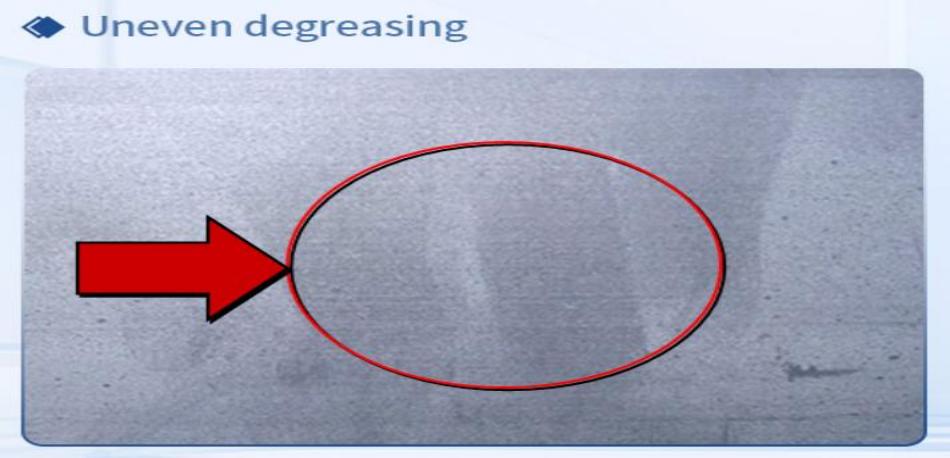
Defektmanifestation: Nach der Oxidation weist die Oberfläche helle und dunkle Flecken sowie ungleichmäßigen Glanz auf; nach der Einfärbung zeigen sich Flecken und Farbflecken mit unscharfen, unregelmäßigen Rändern. Dies ist ein typisches Beispiel für eine unzureichende Vorbehandlung und führt direkt zu einer verminderten Haftung des nachfolgenden Oxidfilms und einer ungleichmäßigen Oberflächenbeschaffenheit.
Hauptursachen
- Unzureichende Entfettungsmittelkonzentration, ungenügende Badtemperatur oder zu kurze Bearbeitungszeit führen zu einer unvollständigen Entfernung der Ölverunreinigung von der Teileoberfläche;
- Rückstände von hochviskosen Schneidflüssigkeiten aus der Zerspanung oder stark ölverschmutzte Teile, die ohne Vorreinigung in den Entfettungstank gelangen;
- Die Werkstücke werden beim Beladen gestapelt, wodurch die Reinigungslösung nicht ausreichend mit Spalten und schattigen Oberflächen in Kontakt kommt und lokale Entfettungs-Blindstellen entstehen.
FRIMA-Lösungen
- Standardisierte Tanklösungskontrolle: Führen Sie zweimal täglich Titrationstests für jede Charge Tanklösung durch, um die Konzentration des Entfettungsmittels, die Alkalität und die Tanktemperatur streng zu kontrollieren;
- Gestuftes Entfettungsverfahren: Bei stark ölverschmutzten, kundenspezifisch bearbeiteten Aluminiumbauteilen wird ein manueller Vorreinigungsschritt hinzugefügt; bei Teilen mit tiefen Hohlräumen oder Sacklöchern wird zusätzlich eine Ultraschallentfettung angewendet, um eine gründliche Entfernung des Schneidöls aus den Spalten zu gewährleisten;
- Aufhängehinweise: Die Werkstücke müssen so aufgehängt werden, dass sie voneinander getrennt sind und genügend Platz für den Abfluss der Lösung vorhanden ist, um ein Übereinanderliegen zu vermeiden.
3. Anodische Oxidblasen
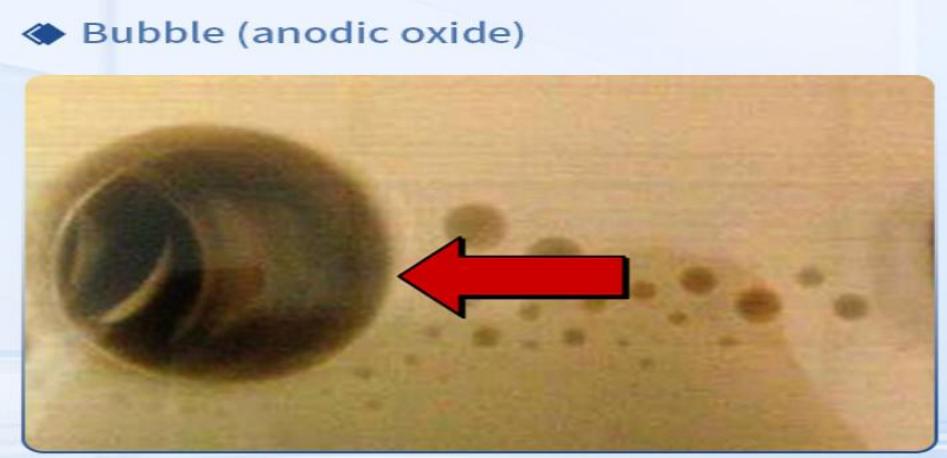
Defektmanifestation: Auf der Oberfläche des Bauteils bilden sich kreisförmige, erhabene Blasen. In diesen Bereichen fehlt die Oxidschicht oder wölbt sich nach außen. Nach dem Einfärben ist die Farbe deutlich heller als die Umgebung. Dieser Defekt tritt häufig bei Präzisionsbauteilen aus Aluminium mit Hohlräumen, Nuten und Sacklöchern auf.
Hauptursachen
- Ein ungeeigneter Einführwinkel des Werkstücks in den Tank erzeugt einen abgedichteten Raum im Inneren des Behälters, wodurch das bei der elektrolytischen Reaktion entstehende Wasserstoffgas nicht entweichen kann. Die Blasen haften weiterhin an der Oberfläche des Aluminiumsubstrats und behindern das normale Wachstum der Oxidschicht;
- Das Werkstück wird zu schnell eingetaucht, wodurch sich in der Oberfläche eingeschlossene Luftblasen bilden, die an der Oberfläche haften bleiben;
- Bei Bauteilen mit unregelmäßig geformten Hohlräumen, die mittels 5-Achs-Bearbeitung hergestellt werden, lässt die Montageausrichtung keine Entlüftungskanäle zu, wodurch Totzonen entstehen, in denen sich Gasblasen bilden.
FRIMA-Lösungen
- Proaktive Montageplanung: Planen Sie während der DFM-Überprüfungsphase den optimalen Montagewinkel für tiefe Hohlräume und unregelmäßig geformte Teile, um sicherzustellen, dass die Öffnungen so ausgerichtet sind, dass der Gasaustritt erleichtert wird;
- Standardisierung der Einführprozeduren: Werkstücke müssen langsam in die Nut gekippt werden; nach dem Einführen müssen sie kurz ruhen, bevor das System aktiviert wird, damit Oberflächenblasen vollständig aufsteigen können;
- Prozessvalidierung für komplexe Teile: Vor der Serienproduktion sollten Montagetests an kundenspezifischen Bauteilen durchgeführt werden, um sicherzustellen, dass keine Lufteinschlüsse vorhanden sind, bevor mit der Serienproduktion begonnen wird.
4. Chromatische Aberration
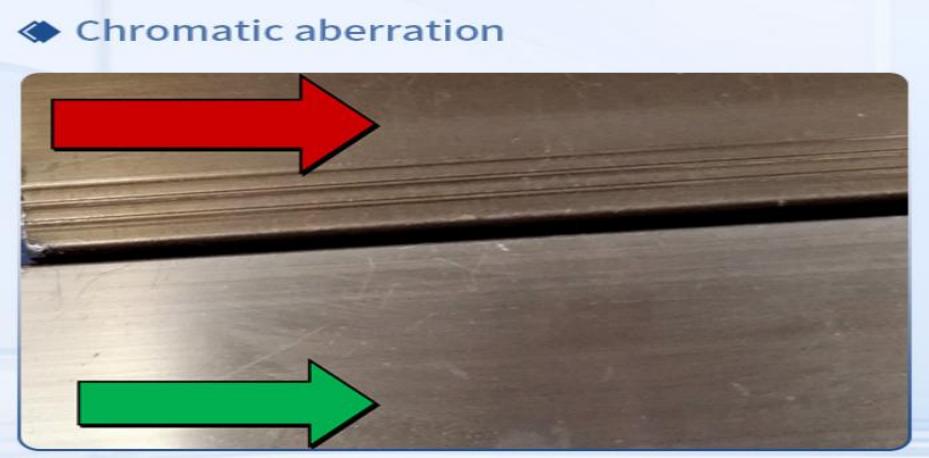
Defektmanifestation: Farbunterschiede zwischen Teilen derselben Charge oder an verschiedenen Stellen desselben Teils, die mit bloßem Auge deutlich sichtbar sind, zählen zu den häufigsten Mängeln, die Kunden bei Reklamationen bezüglich des Aussehens von Aluminiumteilen beanstanden. Dies hat insbesondere bei eloxierten Aluminiumteilen mit hohen ästhetischen Anforderungen erhebliche Auswirkungen.
Hauptursachen
- Unterschiede in der Legierungszusammensetzung und der Kornstruktur von Aluminiumwerkstoffen aus verschiedenen Chargen führen zu Schwankungen in der Filmbildungsrate und den Farbeffekten beim gleichen Anodisierungsprozess.
- Schwankungen der Temperatur, der Stromdichte und der Verarbeitungszeit im Anodisierungsbad führen zu einer ungleichmäßigen Dicke der Oxidschicht und letztendlich zu Farbabweichungen.
- Uneinheitliche Restspannungen an der Oberfläche, die durch CNC-Drehen und -Fräsen entstehen, sowie Unterschiede in der Oberflächenrauheit nach der Vorbehandlung durch Ätzen führen zu sichtbaren Farbunterschieden.
FRIMA-Lösungen
- Prinzip „Gleiche Charge, gleiches Material“: Aluminiumteile für denselben Auftrag werden vorrangig mit Aluminium aus demselben Ofen verarbeitet, um eine einheitliche Substratstruktur zu gewährleisten.
- Geschlossene Regelung der Anodisierungsparameter: Die Anodisierungsbecken sind mit Temperaturregelungssystemen ausgestattet, um die Stromdichte und die Bearbeitungszeit zu stabilisieren und so die Dickentoleranz der Oxidschicht zu steuern.
- Chargenverarbeitung im selben Tank: Teile mit hohen ästhetischen Anforderungen werden zusammen im selben Tank verarbeitet; es werden Standardreferenzmuster erstellt, und alle fertigen Produkte werden anhand dieser Muster geprüft;
- Spannungsarmglühen: Bei Teilen, die hohen Bearbeitungsspannungen ausgesetzt sind, wird vor der Oberflächenbehandlung ein Spannungsarmglühen durchgeführt, um das Risiko von Farbunterschieden aufgrund ungleichmäßiger Spannungsverteilung zu verringern.
5. Schwarze Flecken
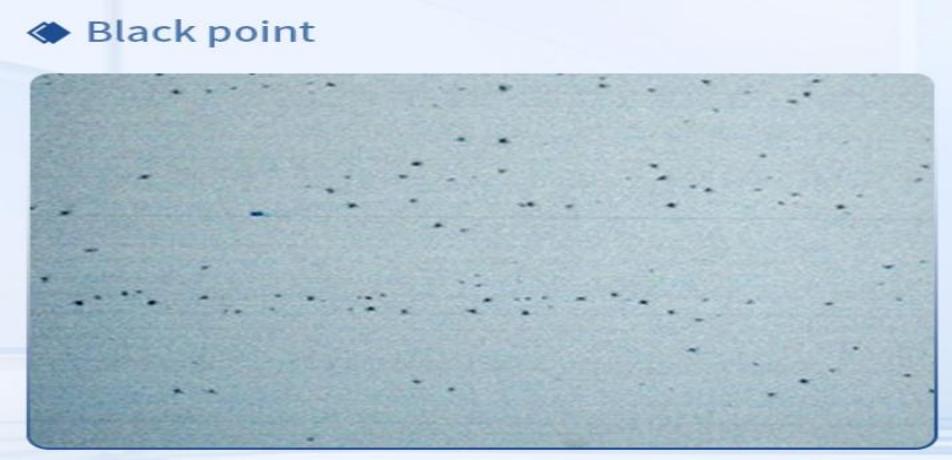
Defektmanifestation: Auf der Oberfläche von Aluminiumteilen bilden sich vereinzelte, schwarze, stecknadelkopfgroße Flecken. Diese Flecken werden nach dem Anodisieren deutlich sichtbar und lassen sich nicht entfernen; treten sie in großer Zahl auf, muss die gesamte Charge der Teile verworfen werden.
Hauptursachen
- Nichtmetallische Einschlüsse und Verunreinigungsphasen im Aluminiumsubstrat verhindern während des Anodisierungsprozesses eine normale Filmbildung an den Verunreinigungsstellen, was zu schwarzen Flecken führt;
- Unzureichendes Entgraten während der Vorbehandlung führt zu Legierungsausscheidungen und Siliziumphasenrückständen auf der Werkstückoberfläche;
- Eine Verunreinigung des Anodisierungsbades mit Metallionen und Chloridionen führt zu lokaler Lochfraßkorrosion und zur Bildung schwarzer Flecken.
FRIMA-Lösungen
- Wareneingangskontrolle: Materialzertifikate für Aluminium bei Anlieferung prüfen; Stichprobenartige Zusammensetzungsprüfungen für hochspezifizierte Teile verstärken; Verwendung von hochreinem, hochwertigem Aluminium priorisieren;
- Optimierter Entzunderungsprozess: Die Zusammensetzung des Entzunderungsmittels und die Behandlungszeit werden je nach Legierungssorte angepasst, um eine gründliche Entfernung von Oberflächenausscheidungen zu gewährleisten;
- Regelmäßige Badwartung: Die Anodisierungsbadlösung regelmäßig filtern und testen; die Chlorid- und Schwermetallionenkonzentrationen streng kontrollieren; die Badlösung umgehend austauschen, wenn die Grenzwerte überschritten werden.
6. Versiegeln von Ruß
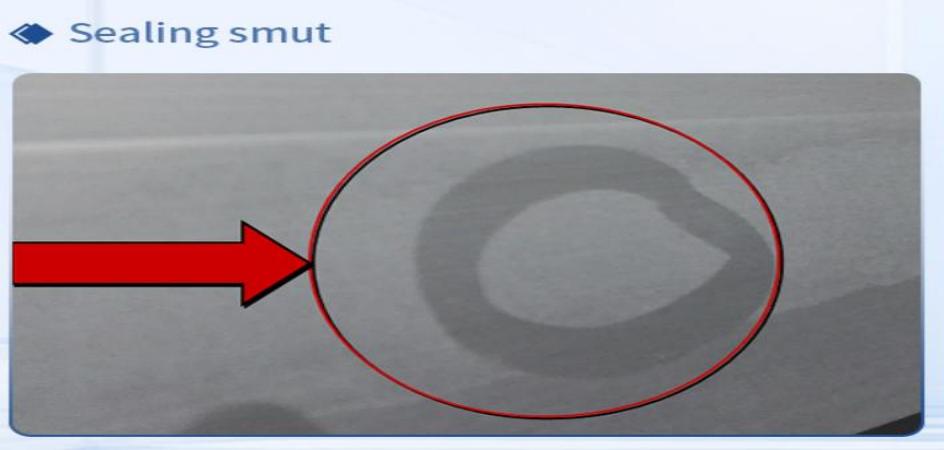
Defektmanifestation: Auf der Oberfläche des Bauteils bilden sich gräulich-schwarze Flecken und ringförmige Verfärbungen; einige lassen sich durch Abwischen entfernen, in schweren Fällen beeinträchtigen sie jedoch das Aussehen und die Witterungsbeständigkeit. Dieser Defekt tritt am häufigsten nach dem Anodisierungsprozess auf.
Hauptursachen
- Ungleichgewichte in der Temperatur, dem pH-Wert und der Nickelionenkonzentration im Dichtungsbehälter führen dazu, dass sich während der Dichtungsreaktion entstehende Hydroxide auf der Oberfläche des Bauteils ablagern;
- Übermäßig große Poren und eine raue Oberfläche im anodisierten Film ermöglichen es, dass sich Nebenprodukte der Versiegelungsreaktion an unebenen Stellen festsetzen, was das Abspülen erschwert;
- Unzureichendes oder verspätetes Spülen nach dem Versiegeln führt zu Salzrückständen, die beim Trocknen graue Flecken bilden.
FRIMA-Lösungen
- Standardisierung der Dichtungsparameter: Die chemischen Parameter des Dichtungsbehälters werden während jeder Schicht geprüft und Temperatur, pH-Wert und Chemikalienkonzentration streng kontrolliert;
- Abstimmung der Anodisierungs- und Versiegelungsprozesse: Stabilisierung der Porenstruktur des anodisierten Oxidfilms, um die Wahrscheinlichkeit der Bildung von Versiegelungsrückständen im vorgelagerten Stadium zu verringern;
- Verbesserte Nachspülung nach dem Versiegeln: Fügen Sie nach dem Versiegeln zwei Spülgänge mit Gegenstromspülung und anschließend einen abschließenden Spülgang mit reinem Wasser hinzu, um Oberflächenrückstände gründlich zu entfernen;
- Überprüfung kritischer Bauteile: Bei Bauteilen mit hohen ästhetischen Anforderungen ist ein Tropfentest durchzuführen, um die Dichtigkeit zu überprüfen und sicherzustellen, dass sowohl die Korrosionsbeständigkeit als auch das Erscheinungsbild den Normen entsprechen.
7. Spülwasserkorrosion
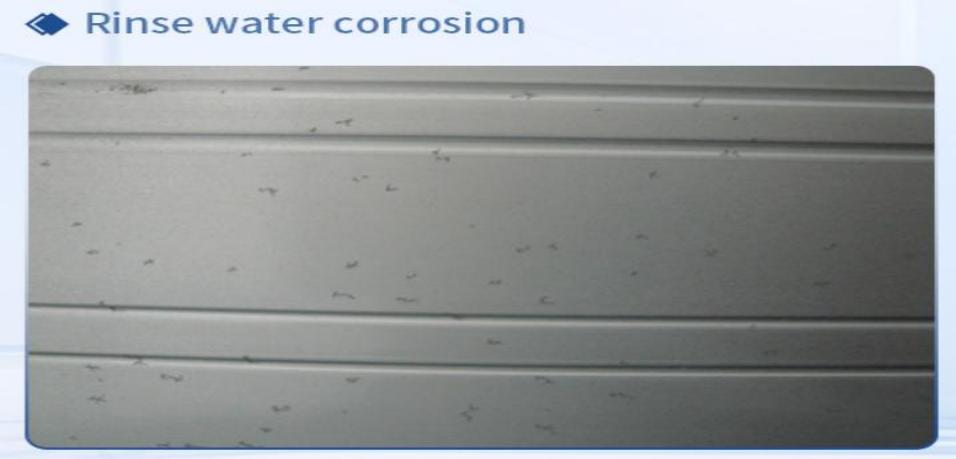
Defektmanifestation: Feine, punktförmige Korrosionsnarben sind über die Werkstückoberfläche verteilt und treten häufig nach jedem Spülgang mit Wasser auf. Nach dem Anodisieren zeigen sie sich als kleine schwarze Flecken und feine Vertiefungen, die die Korrosionsbeständigkeit des Bauteils verringern und dessen ästhetische Qualität beeinträchtigen.
Hauptursachen
- Schlechte Wasserqualität im Spülwasser, wobei die Chlorid- und Säureionenkonzentrationen die Grenzwerte überschreiten; wenn Werkstücke, die noch Säure- oder Laugenrückstände aufweisen, in den Spültank gelangen, kommt es zu lokaler elektrochemischer Korrosion;
- Der mehrstufige Spülprozess verfügt über kein Gegenstromprinzip, wodurch chemische Lösungen aus vorherigen Stufen kontinuierlich in die Spültanks gelangen und die Verunreinigung der Tanklösung verschlimmern.
- Die Teile werden nach dem Spülen nicht umgehend entwässert und getrocknet, wodurch Oberflächenfeuchtigkeit über längere Zeiträume bestehen bleibt und das Aluminiumsubstrat korrodiert.
FRIMA-Lösungen
- Modernisierung des Spülsystems: Einführung eines mehrstufigen Gegenstromspülverfahrens in der Oberflächenbehandlungsanlage und regelmäßige Überwachung der Leitfähigkeit und des Chloridionengehalts des Spülwassers;
- Taktzeitsteuerung: Die Verweilzeit der Werkstücke in den Spülbecken wird streng kontrolliert, ein schnelles Abtropfen nach der Entnahme wird sichergestellt und das Stapeln nasser Teile wird verhindert;
- Abschließende Spülung mit reinem Wasser: Für präzisionsgefertigte Aluminiumkomponenten Bei hohen Anforderungen an die Korrosionsbeständigkeit sollte für den letzten Spülgang deionisiertes Wasser verwendet werden, um eine Verunreinigung der Wasserqualität zu vermeiden.
8. Abplatzungen
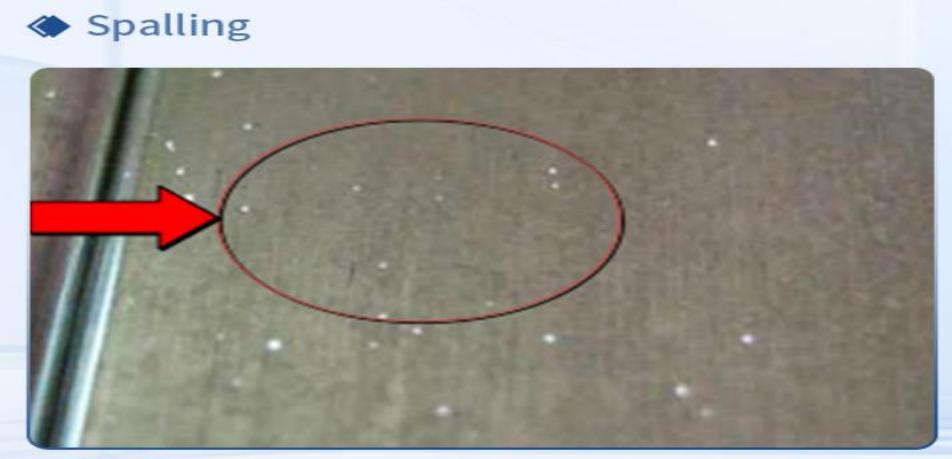
Defektmanifestation: Örtliche Ablösung und Abhebung der anodisierten Beschichtung; Ablösung der Beschichtung vom Aluminiumsubstrat; in schweren Fällen großflächiges Abblättern – was einen schwerwiegenden Haftungsdefekt der Beschichtung darstellt.
Hauptursachen
- Unvollständige Entfettung und Entfernung alter Beschichtungen während der Vorbehandlung, wodurch Ölreste und alte Oxidschichten auf der Substratoberfläche verbleiben, was die feste Verbindung der neu gebildeten Oxidbeschichtung mit dem Substrat verhindert;
- Übermäßig hohe Temperatur und Stromdichte im Anodisierungsbad führen zu einem zu schnellen Wachstum der Beschichtung, was eine Konzentration innerer Spannungen zur Folge hat, die zu Rissen und Abplatzungen der Beschichtung führt;
- Eine unzureichende Aktivierung nach der alkalischen Ätzung hinterlässt eine Passivierungsschicht auf der Substratoberfläche, wodurch die Haftung der anodisierten Beschichtung verringert wird.
FRIMA-Lösungen
- Den Vorbehandlungsprozess verbessern: Die vollständige Vorbehandlungssequenz „Entfetten – Alkali-Ätzen – Aktivieren“ strikt einhalten; Teile mit abblätternden Beschichtungen nachbearbeiten, um sicherzustellen, dass alle alten Beschichtungen vor der erneuten Oxidation vollständig entfernt werden;
- Den Oxidationsprozess kontrollieren: Die Temperatur im Oxidationsbehälter und die Spannungsanstiegskurve genau überwachen; den Betrieb bei zu hohem Strom oder zu hoher Temperatur unterbinden, um ein gleichmäßiges Beschichtungswachstum zu gewährleisten;
- Haftungsprüfung: An dem ersten Teil jeder Produktionscharge sind Haftungsprüfungen der Beschichtung durchzuführen. Sollte ein Ablösen der Beschichtung festgestellt werden, ist die Produktion sofort zu stoppen, um den Zustand der eingehenden Materialien und der Badlösung zu untersuchen.
9. Lochkamera
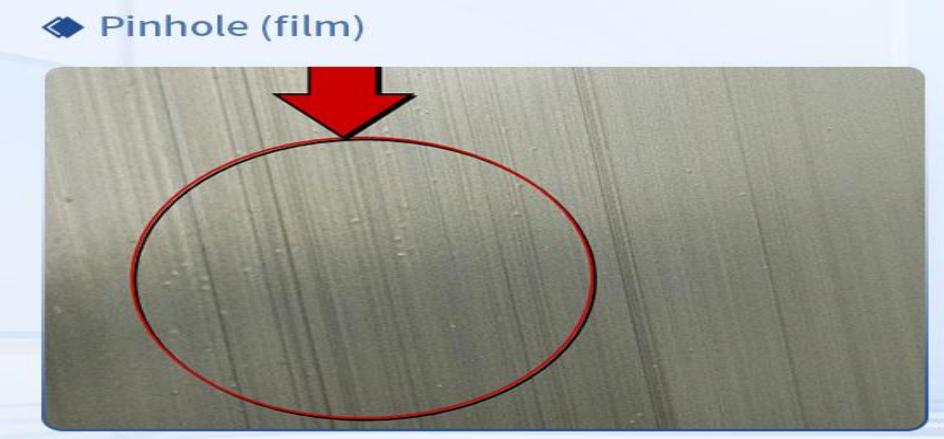
Defektmanifestation: Auf der Oberfläche der Oxidschicht bilden sich winzige Perforationen und feine, mit bloßem Auge sichtbare Vertiefungen. Diese Defekte beeinträchtigen nicht nur das Aussehen, sondern verringern auch die Korrosionsbeständigkeit des Bauteils. Dünnwandige, komplex gefräste Teile, die mittels 5-Achs-Bearbeitung hergestellt werden, sind besonders anfällig für diesen Defekt.
Hauptursachen
- Das Aluminiumsubstrat selbst weist mikroskopisch kleine Sandlöcher und Poren auf, die durch Gießen oder Extrudieren entstanden sind und nach der Oxidation freigelegt werden;
- Lokale Ölverunreinigungen während der Vorbehandlung verdecken die Oberfläche, wodurch die Bildung des Oxidfilms an diesen Stellen unterbrochen wird und Nadellöcher entstehen;
- Während des Oxidationsprozesses haften hartnäckig Blasen an der Werkstückoberfläche, behindern das Wachstum des Oxidfilms und verursachen lokale Filmdefekte.
FRIMA-Lösungen
- Eingangsprüfung von Materialproben: Bei Teilen mit hohen ästhetischen Anforderungen werden bei der Ankunft Sicht- und Eindringprüfungen durchgeführt, um Aluminiumbarren mit charakteristischen Sandlöchern auszusortieren.
- Optimierung der Entfettung und Entgasung: Gründliche Entfettung während der Vorbehandlung sicherstellen und gleichzeitig die Aufhängewinkel der Werkstücke standardisieren, um die Blasenanhaftung zu reduzieren;
- Proaktive Risikokommunikation: Bei dünnwandigen Bauteilen mit hohen Anforderungen an die Oberflächengüte sollten die Kunden bereits in der DFM-Phase über das Risiko von Poren informiert und die visuellen Akzeptanzkriterien gemeinsam bestätigt werden.
10. Fingerabdruckartige Korrosion
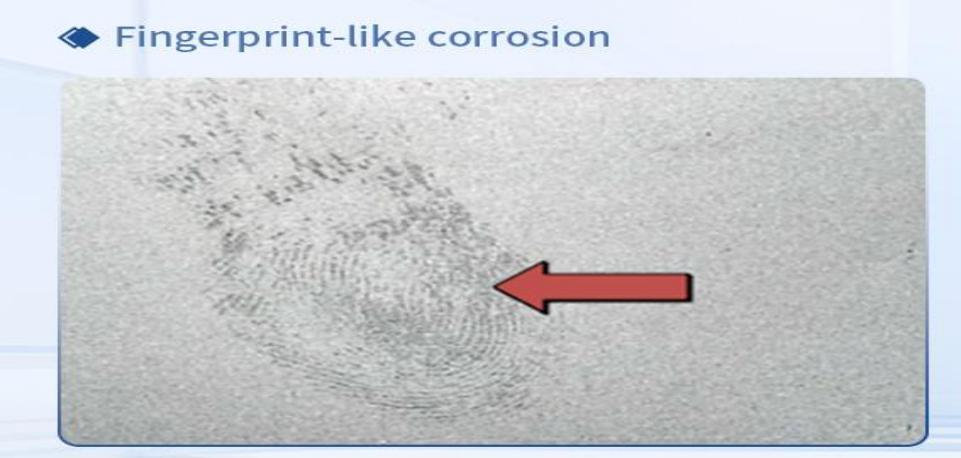
Defektmanifestation: Auf der Werkstückoberfläche bilden sich Korrosionsspuren, die den Konturen von Fingerabdrücken entsprechen. Diese Spuren können sowohl nach der Vorbehandlung als auch während der Lagerung des Fertigprodukts entstehen und lassen sich nach ihrer Entstehung nicht mehr durch herkömmliches Abwischen entfernen.
Hauptursachen
- Nach dem Entfetten und Reinigen berühren die Bediener die Oberfläche des Bauteils direkt mit bloßen Händen, wodurch Salz, Öle und organische Säuren von ihren Händen auf der Aluminiumoberfläche zurückbleiben;
- In feuchten Umgebungen verursacht Restschweiß mikroelektrochemische Korrosion, die das Aluminiumsubstrat und die Oxidschicht beschädigt und letztendlich zu dauerhaften Fingerabdrücken führt.
FRIMA-Lösungen
- Betriebliche Standardkontrolle: Bei allen Prozessen, die den Kontakt mit Außenflächen beinhalten – nach der Reinigung, vor dem Anodisieren und während der Endkontrolle – müssen die Bediener saubere, puderfreie Nylonhandschuhe tragen; direkter Kontakt mit bloßen Händen ist strengstens verboten;
- Zusätzlicher Schutz: Druckluftsysteme müssen mit Öl-Wasser-Abscheidern ausgestattet sein, und Transportwannen müssen regelmäßig gereinigt werden, um eine sekundäre Verunreinigung der Teile durch Öl oder Staub zu verhindern;
- Verpackung des fertigen Produkts: Aluminiumteile, die für den Versand bestimmt sind, müssen einzeln in rostfreies Papier eingewickelt werden, um den Kontakt mit Feuchtigkeit und Handschweiß zu verhindern.
FRIMAs Qualitätssicherungssystem für Aluminiumteile
Das Auftreten von Oberflächenbeschaffenheit Fehler an Aluminiumteilen entstehen nie durch einen einzelnen Bearbeitungsschritt. Von der Legierungszusammensetzung des Rohmaterials über die beim CNC-Drehen und -Fräsen entstehenden Bearbeitungsspannungen bis hin zu den Prozessparametern für Vorbehandlung, Anodisierung und Porenversiegelung und sogar den vom Personal durchgeführten Arbeitsschritten während des Fertigungsprozesses – jeder Kontrollverlust in einer beliebigen Phase kann sich letztendlich an der Oberfläche des fertigen Produkts bemerkbar machen.
FRIMAs Kernphilosophie für die Qualitätskontrolle von Präzisionsaluminiumteilen besteht darin, der Prävention Priorität einzuräumen und eine vollständige Prozesskontrolle sicherzustellen, anstatt sich auf nachträgliche Prüfungen und Nachbearbeitungen zu verlassen. Unser Qualitätskontrollsystem umfasst fünf Schlüsselbereiche:
- Wareneingangskontrolle: Sämtliche Aluminiummaterialien stammen von renommierten Markenherstellern. Materialzertifikate und Chargennummern werden bei Anlieferung im Werk überprüft, und für kritische Bauteile werden stichprobenartige Kontrollen der Materialzusammensetzung durchgeführt;
- DFM-Überprüfung (Design for Manufacturability): Wir beurteilen die Risiken der Oberflächenbehandlung anhand von Kundenzeichnungen im Voraus, insbesondere bei kundenspezifischen Teilen mit tiefen Hohlräumen, dünnen Wänden oder unregelmäßigen Formen, und geben im Voraus Empfehlungen zu Aufhängemethoden und Prozessabläufen.
- Schutz des Bearbeitungsprozesses: Beim Drehen und Fräsen werden weiche Backen und markierungsfreie Vorrichtungen eingesetzt, wobei zwischen den Arbeitsgängen Isolation und Schutzvorrichtungen vorhanden sind, um Oberflächenbeschädigungen während der Bearbeitung zu minimieren;
- Regelung der Oberflächenbehandlungsparameter im geschlossenen Regelkreis: Alle Galvanisierbäder unterliegen standardisierten Testprotokollen, wobei wichtige Parameter in Echtzeit überwacht werden; die Massenproduktion beginnt erst, nachdem das erste Stück jeder Charge auf Konformität geprüft wurde;
- 100% Endkontrolle vor dem Versand: Vor dem Versand werden alle Produkte einer 100%igen Sichtprüfung unter standardisierten Lichtverhältnissen unterzogen. Farbunterschiede und Fehlergrade werden anhand von Referenzmustern überprüft, um sicherzustellen, dass die Lieferungen den Kundenanforderungen entsprechen.
Abschluss
Für Käufer ist die Auswahl eines Lieferanten mit Fachkenntnissen in den Bereichen Materialien, Fertigungsprozesse und durchgängige Qualitätskontrolle entscheidend, um Oberflächenfehler an Aluminiumteilen zu vermeiden und die Gesamtkosten zu senken.
Wenn Sie Probleme mit der Oberflächenqualität von bearbeiteten Aluminiumteilen haben oder Teile mit hohen Anforderungen an Präzision und Ästhetik bearbeiten lassen möchten, kontaktieren Sie gerne das technische Team von FRIMA. Wir bieten Ihnen professionelle Prozessanalysen und maßgeschneiderte Bearbeitungslösungen.
Über FRIMA
FRIMA ist ein Fertigungsdienstleister, der sich auf die Präzisions-CNC-Bearbeitung spezialisiert hat. Zu unseren Kernleistungen gehören CNC-Drehen, CNC-Fräsen und 5-Achs-Bearbeitung. hochwertige CNC-gedrehte und gefräste KomponentenWir fertigen neben verschiedenen Arten von kundenspezifischen Präzisionsbauteilen auch mechanische Bauteile für Kunden weltweit. Unser Ziel ist es, handwerkliches Können und Qualität in den Vordergrund zu stellen und stets zuverlässige, präzisionsgefertigte Produkte für ein breites Branchenspektrum zu liefern, darunter die Automobil-, Medizin-, Automatisierungs- und Schiffsindustrie.
Veröffentlichungsdatum: 25. August 2026
Quelle: Technische Abteilung von FRIMA