

Branchennachrichten










Welches ist das beste CNC-Bearbeitungsverfahren für 18/10 Edelstahl?
20.07.2026
Im Bereich der Präzisionsbearbeitung findet Edelstahl 18/10 (d. h. austenitischer Edelstahl 316) dank seiner hervorragenden Korrosionsbeständigkeit und Hochtemperaturstabilität breite Anwendung in anspruchsvollen Branchen wie Medizintechnik, Lebensmittelverarbeitung, Schiffbau und chemischer Anlagenbau. Seine hohe Zähigkeit und die Neigung zur Kaltverfestigung stellen jedoch viele Fertigungsbetriebe vor Herausforderungen wie hohen Werkzeugverschleiß, geringe Bearbeitungseffizienz und schwankende Ausbeute bei den Fertigprodukten. Als Hersteller mit langjähriger Erfahrung in diesem Bereich… Präzisions-CNC-BearbeitungFRIMA verfügt über umfangreiche Erfahrung in der Serienfertigung von 18/10-Edelstahl. Dieser Artikel analysiert systematisch die damit verbundenen Herausforderungen und beschreibt die optimalen Bearbeitungsprozesse, um Kunden bei der effizienten Herstellung hochwertiger Bauteile zu unterstützen.
Kann Edelstahl 18/10 CNC-bearbeitet werden?
Die Antwort lautet ja. Edelstahl 18/10 ist vollständig kompatibel mit CNC-Bearbeitungsverfahren wie Drehen, Fräsen und Bohren; im Vergleich zu Automatenwerkstoffen wie Aluminium und kohlenstoffarmem Stahl sind die Bearbeitungsanforderungen jedoch deutlich höher.
Als typischer austenitischer Edelstahl stellt 18/10-Edelstahl zwei wesentliche Herausforderungen bei der Bearbeitung dar: Erstens weist er einen ausgeprägten Kaltverfestigungseffekt auf, wodurch sich die Oberflächenschicht des Materials aufgrund plastischer Verformung während des Schneidens schnell verfestigt, was zu einer signifikanten Erhöhung der Härte und einem beschleunigten Werkzeugverschleiß führt; zweitens bewirken seine hohe Festigkeit bei erhöhten Temperaturen und seine geringe Wärmeleitfähigkeit, dass sich die Schnittwärme im Bereich der Schneidkante konzentriert, was leicht zu Werkzeugerweichung und Ausbrüchen führen und gleichzeitig die Oberflächengüte des Werkstücks beeinträchtigen kann.
Die effiziente Bearbeitung von 18/10-Edelstahl erfordert daher spezielle Schneidwerkzeuge, optimierte Schnittparameter, ein adäquates Kühlsystem und eine hochsteife Werkzeugmaschinenaufspannung. Durch systematische Prozesskontrolle lassen sich die materialbedingten Bearbeitungsnachteile minimieren.
Vergleich der Bearbeitbarkeit verschiedener Edelstahlsorten
Die Edelstahlfamilie umfasst zahlreiche Sorten mit sehr unterschiedlichen Bearbeitungseigenschaften; die Auswahl der richtigen Sorte erfordert ein Abwägen der Materialeigenschaften gegen die Verarbeitungskosten:
● Edelstahl 303: Weithin als der austenitische Edelstahl mit der besten Bearbeitbarkeit anerkannt. Die Zugabe von Schwefel wirkt als Spanbrecher und zerkleinert die Späne in feine Partikel. Dies reduziert den Werkzeugverschleiß deutlich und ermöglicht höhere Schnittgeschwindigkeiten sowie überlegene Oberflächengüten. Allerdings beeinträchtigt Schwefel die Korrosionsbeständigkeit und Umformbarkeit leicht, weshalb sich diese Sorte am besten für Anwendungen eignet, die eine hohe Bearbeitungseffizienz in schwach korrosiven Umgebungen erfordern.
● Edelstahl 304 (18/8): Die vielseitigste Edelstahlsorte. Er ist leichter zu bearbeiten als 316 und wird daher häufig für Konsum- und Industriegeräte verwendet. Obwohl er Kaltverfestigungseigenschaften aufweist, führt das Fehlen von Molybdän im Vergleich zu 316 zu einer geringeren Zähigkeit und Schnittfestigkeit, was Vorteile hinsichtlich Bearbeitungseffizienz und Werkzeugstandzeit bietet.
● Edelstahl 18/10 (316): Die Zugabe von 2–3 % Molybdän verbessert die Beständigkeit gegen Chloridionenkorrosion deutlich. Dieser als „Seewasserbeständiger Edelstahl“ bekannte Werkstoff ist die erste Wahl für Anwendungen in der Schifffahrt, der Medizintechnik und der Lebensmittelindustrie. Molybdän erhöht jedoch auch die Festigkeit und Zähigkeit des Materials, was zu höheren Schnittkräften führt. Daher ist dieser Stahl von den dreien am schwierigsten zu bearbeiten und erfordert eine besonders strenge Prozesskontrolle.
| Grad | Schlüsseladditiv für die Bearbeitbarkeit | Relative Bearbeitbarkeit | Allgemeine Korrosionsbeständigkeit |
| 303 | Schwefel | Exzellent | Gut |
| 304 | Keine spezifischen Angaben zur Bearbeitbarkeit | Gerecht | Sehr gut |
| 316 (18/10) | Keine spezifischen Angaben zur Bearbeitbarkeit | Mangelhaft bis mittelmäßig | Ausgezeichnet (besser als 304) |
Wichtige Prozesspunkte für die CNC-Bearbeitung von 18/10 Edelstahl
Aufgrund der langjährigen Erfahrung von FRIMA in der Massenproduktion erfordert die Bearbeitung von 18/10-Edelstahl eine strenge Kontrolle in fünf Schlüsselbereichen, um eine stabile Produktion mit hoher Effizienz, niedrigen Kosten und überlegener Qualität zu gewährleisten:
1. Werkzeugauswahl: Hartmetallbasierte Werkzeuge mit optimierten Beschichtungen
Die Verwendung von Schnellarbeitsstahlwerkzeugen (HSS) ist für die Bearbeitung von 18/10-Edelstahl strengstens untersagt. Zur Gewährleistung von Schneidkantenfestigkeit und Verschleißfestigkeit müssen ultrafeinkörnige Hartmetallwerkzeuge eingesetzt werden. Für kontinuierliche Schnittvorgänge werden TiAlN-beschichtete Werkzeuge (Titan-Aluminium-Nitrid) empfohlen, da diese eine ausgezeichnete Hochtemperaturhärte und Oxidationsbeständigkeit aufweisen und der Schnittwärme effektiv standhalten. Für unterbrochene Schnitte oder die Bearbeitung tiefer Kavitäten sollten Hartmetallsorten mit höherem Kobaltgehalt gewählt werden, um die Schlagzähigkeit zu verbessern.
Die Aufrechterhaltung einer scharfen Schneide ist während der Produktion unerlässlich; stumpfe oder beschädigte Werkzeuge erhöhen die Reibung und beschleunigen die Kaltverfestigung. Dadurch entsteht ein Teufelskreis, in dem das Material während der Bearbeitung immer härter wird, was wiederum zu weiterer Verfestigung führt. Die Bearbeitungsstandards von FRIMA enthalten spezifische Standzeitgrenzen für Werkzeuge aus Edelstahl 316 und schreiben regelmäßige Werkzeugwechsel vor, um die Bearbeitungsstabilität zu gewährleisten.
2. Schnittparameter: Geschwindigkeit reduzieren, Vorschub konstant halten und Schnitttiefe kontrollieren.
● Schnittgeschwindigkeit: Im Vergleich zu Edelstahl 304 sollte die Schnittgeschwindigkeit für Edelstahl 18/10 um 20–30 % reduziert werden. Zu hohe Schnittgeschwindigkeiten führen zu schneller Wärmeentwicklung und damit zu beschleunigtem Werkzeugverschleiß; zu niedrige Geschwindigkeiten hingegen verursachen Reibung und Scheuern an der Schneide und führen zu Kaltverfestigung. Der Drehzahlbereich muss anhand des Werkzeugdurchmessers, der Steifigkeit der Werkzeugmaschine und der Kühlbedingungen gewählt werden.
● Vorschubgeschwindigkeit: Sorgen Sie für einen gleichmäßigen und ausreichenden Vorschub, um ein Verharren des Werkzeugs und Reibung an der Werkstückoberfläche zu verhindern. Eine zu geringe Vorschubgeschwindigkeit führt zu einer zu dünnen Schnittschicht, wodurch die Schneide über die verfestigte Schicht gleitet und die Werkzeugstandzeit drastisch reduziert wird; eine zu hohe Vorschubgeschwindigkeit überlastet Maschine und Werkzeug und verursacht Rattern.
● Schnitttiefe: Beachten Sie das Prinzip der „mäßigen Schnitttiefe“. Eine zu geringe Schnitttiefe fördert die reibungsinduzierte Verfestigung, während eine zu große Schnitttiefe die Gefahr der Überlastung und des Ausbrechens des Werkzeugs birgt. Beim Schruppen muss sichergestellt werden, dass die Schneide vollständig in das Grundmaterial eindringt, um die Oberflächenverfestigungszone zu vermeiden. Beim Schlichten empfiehlt sich eine Strategie mit geringen Schnitttiefen und höheren Vorschubgeschwindigkeiten, um ein optimales Verhältnis zwischen Oberflächengüte und Maßgenauigkeit zu erzielen.
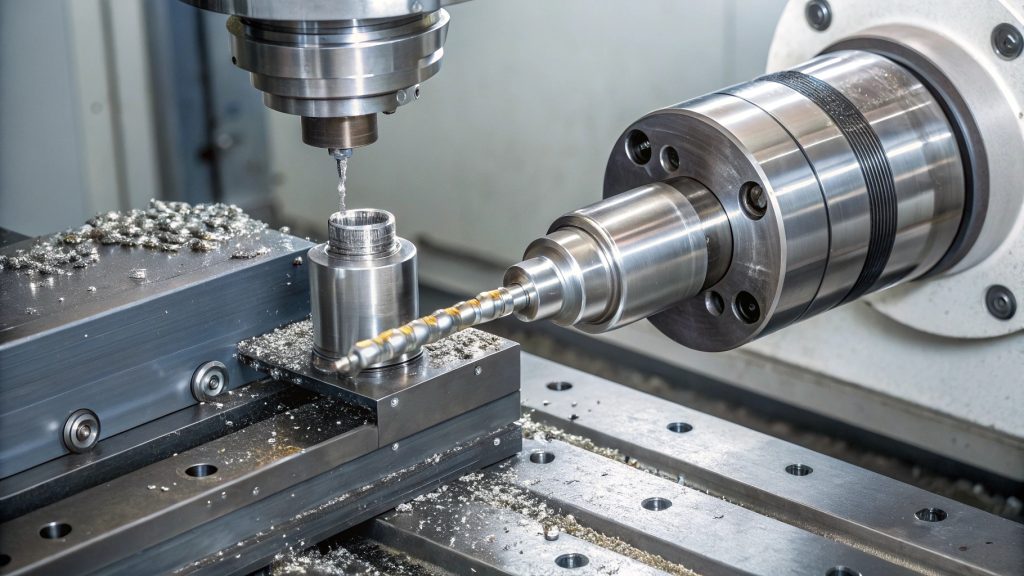
3. Kühlung und Schmierung: Präzise Abdeckung bei hohem Druck und hohem Durchfluss
Edelstahl 18/10 hat eine geringe Wärmeleitfähigkeit, was die Ableitung der beim Schneiden entstehenden Wärme erschwert; die Effektivität des Kühlsystems bestimmt direkt die Werkzeugstandzeit und die Bearbeitungsqualität. FROST Das Unternehmen setzt in seiner gesamten Produktionslinie Hochdruckkühlsysteme ein, die spezielle Edelstahl-Schneidflüssigkeiten mit hohem Durchfluss und Druck verwenden, um die Schnittzone direkt zu spülen. Dies dient einem doppelten Zweck: der schnellen Wärmeabfuhr zur Kontrolle der Werkstück- und Werkzeugtemperaturen sowie dem kraftvollen Brechen und Abführen der Späne, um ein erneutes Beschädigen der Werkstückoberfläche oder ein Verfangen um das Werkzeug und damit verbundene Ausbrüche zu verhindern.
4. Werkzeugmaschinen und Werkstückspannung: Hohe Steifigkeit als zentrale Voraussetzung
Die Bearbeitung von 18/10-Edelstahl erfordert hohe Schnittkräfte. Unzureichende Steifigkeit führt leicht zu Vibrationen, die wiederum Oberflächenschwingungen, Maßabweichungen und Werkzeugausbrüche zur Folge haben. FRIMA setzt daher auf folgende Maßnahmen: Auswahl hochsteifer Bearbeitungsmaschinen mit Spindeln und Führungsbahnen, die hohe Belastungen bewältigen und Vibrationen widerstehen können; Optimierung der Spannvorrichtungen zur Vergrößerung der Kontaktfläche und Minimierung des Überhangs; und Verwendung von Zusatzstützen für langwellige oder dünnwandige Werkstücke, um Bearbeitungsschwingungen weitestgehend zu vermeiden und so geometrische Toleranzen und Oberflächenqualität zu gewährleisten.
5. Prozesspfadplanung: Minimierung wiederholter Schnitte
Um der Kaltverfestigung des Materials entgegenzuwirken, zielt die Prozessplanung darauf ab, wiederholte Bearbeitungsgänge über dieselbe Fläche zu minimieren. Beim Schruppen wird Gleichlauffräsen eingesetzt, wodurch die Schneide in einem einzigen Durchgang in das Grundmaterial eindringt und wiederholtes Schneiden innerhalb der kaltverfestigten Schicht vermieden wird. Beim Schlichten wird ein entsprechendes Aufmaß belassen, um sicherzustellen, dass das Endmaß in einem einzigen Durchgang erreicht wird. Dadurch wird die Kontaktzeit zwischen Werkzeug und verfestigter Schicht reduziert.
FRIMAs Expertise in der Bearbeitung von 18/10-Edelstahl
Als Hersteller, der sich auf Präzisions-CNC-SonderbearbeitungFRIMA verfügt über umfassende Kapazitäten zur Bearbeitung von Teilen aus Edelstahl 18/10 und bietet Komplettlösungen vom Einzelprototypenbau bis zur Serienproduktion:
● Ausgestattet mit mehreren hochsteifen CNC-Drehmaschinen und Bearbeitungszentren – ergänzt durch Hochdruckkühlsysteme und spezielle Hartmetallwerkzeuge – führen wir Mehrprozessbearbeitungen wie Drehen, Fräsen, Bohren, Gewindeschneiden und Ausdrehen zuverlässig durch.
● Unser technisches Team verfügt über mehr als ein Jahrzehnt Erfahrung in der Bearbeitung von Edelstahl. Dadurch können wir optimale Prozesspläne auf Basis der Teilegeometrie und der Präzisionsanforderungen erstellen und gleichzeitig Produktionseffizienz und Fertigungskosten in Einklang bringen.
● Wir halten uns strikt an das Qualitätsmanagementsystem IATF 16949 und setzen während des gesamten Produktionsprozesses – von der Rohmaterialannahme bis zum Versand der fertigen Produkte – eine strenge Qualitätskontrolle durch, um sicherzustellen, dass die Maßgenauigkeit, die Oberflächenbeschaffenheit und die Materialeigenschaften unserer Teile aus Edelstahl 18/10 allen Kundenspezifikationen entsprechen.
Abschluss
Obwohl die CNC-Bearbeitung von 18/10-Edelstahl gewisse technische Herausforderungen mit sich bringt, ist sie keineswegs unüberwindbar. Durch die gezielte Auswahl der Schneidwerkzeuge, die präzise Parameterabstimmung, eine adäquate Kühlung und hochfeste Spannlösungen lässt sich eine effiziente, stabile und kostengünstige Serienfertigung realisieren.
Wenn Sie einen Partner für die Bearbeitung von Präzisionsbauteilen aus 18/10-Edelstahl suchen oder während des Bearbeitungsprozesses auf technische Probleme wie Werkzeugverschleiß oder geringe Ausbeute stoßen, zögern Sie bitte nicht, uns zu kontaktieren. FROSTWir bieten Ihnen eine professionelle Prozessanalyse und maßgeschneiderte Bearbeitungslösungen, die auf Ihre Bauteilzeichnungen und Anwendungsanforderungen abgestimmt sind.