

- Brass 360 et C36000 se réfère au même alliage de base — 61,5 % de cuivre, 35,5 % de zinc, 3 % de plomb — mais C36000 est la désignation UNS précise qui garantit la composition exacte.
- Le C36000 possède un Indice d'usinabilité de 100% sur l'indice AISI — la référence pour tous les métaux et la plus élevée parmi les laitons courants.
- La teneur en plomb de 3 % agit comme un brise-copeaux et lubrifiant intégrés, permettant des vitesses de broche élevées, des avances agressives et une finition de surface Ra 0,8 à 1,6.
- Le remplacement par des nuances de laiton à plus faible teneur en plomb (C34500, C35300) réduit l'usinabilité de 10 à 15 %. augmentation directe du temps de cycle et du coût de l'outillage.
- Pour la production en grande série, toujours Spécifiez C36000 par désignation UNS — et pas seulement « Brass 360 » — afin de garantir des propriétés de matériau constantes d'un lot à l'autre.
- Notre options de matériaux pour le tournage CNC Chez FRIMA, le laiton C36000 est proposé en standard pour les applications d'usinage facile.
- Pourquoi la qualité de l'alliage est importante en tournage CNC
- Brass 360 : Nom commercial
- C36000 : Norme UNS
- Indice d'usinabilité : pourquoi 100 % est la référence
- Différences de finition de surface selon la nuance d'alliage
- Durée de vie de l'outil et paramètres de coupe
- Les risques liés à la substitution des alliages
- Comment FRIMA gère le tournage CNC du laiton
Nous fabriquons pièces en laiton usinées CNC Depuis plus de 15 ans, notre usine FRIMA de Ningbo travaille avec une équipe d'ingénieurs et d'usiniers qui traitent chaque mois des milliers de composants en laiton. Nous avons constaté que la spécification de l'alliage indiquée par le client sur le dessin détermine directement nos paramètres de processus, le choix de l'outillage et la qualité des résultats.
Pourquoi la qualité de l'alliage est importante en tournage CNC
Lorsque notre atelier de tournage reçoit un dessin qui mentionne « Laiton 360 », la spécification que nous lisons semble simple : commander des barres de laiton étiquetées 360 et commencer à les découper. Mais l'écart que nous constatons entre une marque commerciale, une spécification et une désignation précise d'alliage peut faire la différence entre une pièce que nous approuvons et une pièce conforme aux spécifications qui échoue à l'inspection. En tournage à grande vitesse, où les vitesses de broche dépassent 3 000 tr/min et où les temps de cycle se mesurent en secondes, même de petites variations dans la composition de l'alliage affectent la formation des copeaux, l'usure de l'outil et la finition de surface.
Au cours de nos plus de 15 ans d'expérience dans l'usinage CNC, nous avons vu des projets où la substitution de matériaux — commander du « laiton 360 » auprès d'un fournisseur qui a expédié une qualité similaire mais non identique — a entraîné des défauts de finition de surface, des réductions de la durée de vie des outils et des incohérences dimensionnelles. Cet article explique la différence technique entre le Brass 360 (nom commercial) et le C36000 (désignation UNS), et pourquoi spécifier la nuance exacte est important pour vos opérations de tournage à grande vitesse.
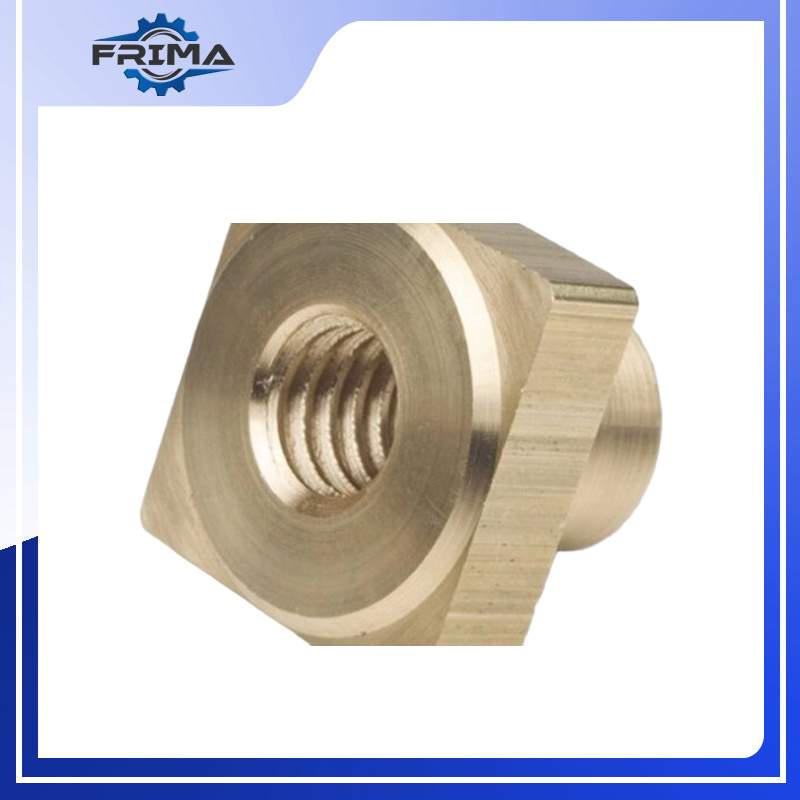
Les pièces en laiton usinées CNC de FRIMA sont fabriquées à partir de laiton C36000 à usinage facile certifié, garantissant une usinabilité et une finition de surface constantes.
Nous nous approvisionnons en barres de laiton auprès d'aciéries certifiées et assurons une traçabilité complète, de la matière première à la pièce finie. Notre expérience avec différentes nuances de laiton nous permet de comparer directement les performances de chaque nuance à haute vitesse. Tournage CNC — les données que nous utilisons pour optimiser nos paramètres de découpe pour chaque matériau spécifié par nos clients.
Brass 360 : Nom commercial
Brass 360 est une marque commerciale courante utilisée par les fournisseurs de métaux, les distributeurs et les ateliers d'usinage pour désigner le laiton à usinage facile. La désignation « 360 » provient de l'ancien système de numérotation SAE (Society of Automotive Engineers), où SAE 360 identifiait une composition spécifique de laiton à usinage facile. Quand quelqu'un dit « Brass 360 », il fait généralement référence à un alliage de laiton contenant environ 61,5 % de cuivre, 35,5 % de zinc et 3 % de plomb.
Le problème avec la dénomination commerciale, c'est qu'elle manque de la précision d'une spécification formelle. Deux fournisseurs peuvent tous deux vendre du « Brass 360 » et livrer des compositions légèrement différentes — l'un pourrait avoir 2,5 % de plomb au lieu de 3 %, ou la teneur en cuivre pourrait varier d'un demi-pourcent. Ces variations se situent dans les tolérances de la marque commerciale, mais hors des tolérances de la norme UNS exigée par notre processus d'achat. Pour la plupart des opérations d'usinage courantes, la différence est imperceptible. En revanche, pour le tournage CNC à grande vitesse, où chaque paramètre est optimisé, elle se traduit par une durée de vie de l'outil et une qualité de surface inférieures.
C36000 : Norme UNS
C36000 est la désignation UNS (Unified Numbering System) du laiton à usinage facile. Contrairement à la dénomination commerciale « Brass 360 », la désignation UNS C36000 définit des limites précises de composition chimique que chaque coulée certifiée doit respecter. La spécification UNS pour C36000 exige :
- Cuivre: 60,0 à 63,0 pour cent
- Zinc: reste (environ 35,5 %)
- Plomb: 2,5 à 3,7 pour cent
- Fer: maximum 0,35 pour cent
Lorsque vous commandez des barres de laiton C36000, le fournisseur fournit un certificat que notre équipe de contrôle qualité vérifie (également appelé rapport d'essai de matériau) qui répertorie la composition chimique réelle de cette coulée spécifique. Notre contrôle des matières premières à FRIMA vérifie chaque barre de laiton par rapport au certificat d'usine avant son entrée dans notre stock de production. Cette étape de vérification permet de déceler les cas rares mais réels où un fournisseur substitue un produit de qualité différente — une pratique plus courante que la plupart des acheteurs ne le pensent.
Nous utilisons l'indice d'usinabilité AISI comme référence pour l'évaluation des nouveaux projets de tournage du laiton. Nos ingénieurs comparent la nuance d'alliage spécifiée à la norme C36000 afin d'estimer la durée de vie de l'outil, le temps de cycle et l'état de surface avant d'établir un devis de production. Ces données comparatives proviennent de nos propres archives de production, portant sur des millions de pièces en laiton tournées.
Indice d'usinabilité : pourquoi 100 % est la référence
L'indice d'usinabilité AISI utilise le laiton C36000 comme matériau de référence de base, évalué à 100 %. Cela signifie que l'usinabilité de chaque autre métal est mesurée par rapport à celle du C36000. Un indice de 80 % signifie que le matériau est 20 % plus difficile à usiner que le C36000 dans des conditions comparables. Cette évaluation tient compte de la durée de vie de l'outil, de l'état de surface et du contrôle des copeaux dans des conditions de test normalisées.
La raison pour laquelle le C36000 obtient la note de référence de 100 % est sa teneur en plomb de 3 %. Le plomb a un point de fusion de 327 °C, ce qui est bien inférieur aux températures générées à l'interface de coupe lors du tournage à grande vitesse. Les particules de plomb contenues dans la matrice de laiton fondent au contact de l'outil, créant un film lubrifiant fin qui réduit le frottement, diminue les efforts de coupe et empêche la formation d'arêtes vives sur l'outil. C'est pourquoi le C36000 produit des copeaux courts et fragmentés ainsi qu'un excellent état de surface à des vitesses de broche qui détruiraient les outils sur des matériaux plus durs.
Notre laboratoire de contrôle qualité mesure l'état de surface de chaque lot de production à l'aide de profilomètres étalonnés selon les normes internationales. Nous suivons les valeurs Ra pour différentes nuances de laiton afin de maîtriser nos procédés de fabrication et de conseiller nos clients sur le choix des matériaux lorsque leurs plans offrent une certaine flexibilité quant à l'alliage.
Différences de finition de surface selon la nuance d'alliage
L'état de surface est le paramètre de qualité où les différences entre les nuances d'alliage deviennent les plus visibles. Le laiton C36000 produit de manière constante des finitions Ra de 0,8 à 1,6 micromètre sur les tours CNC avec des outils en carbure standard non revêtus. Cette qualité de finition est réalisable à des vitesses de broche élevées car le plomb contenu dans l'alliage empêche la formation d'arêtes rapportées — la soudure microscopique du laiton à la pointe de l'outil qui provoque des déchirures et une rugosité de surface sur les laitons non usinables.
Lorsqu'un alliage à teneur en plomb inférieure à celle que nous spécifions est substitué — même un alliage qui passe pour du « laiton 360 » d'après les spécifications imprécises d'un fournisseur —, la finition de surface se dégrade. Nos données de production chez FRIMA montrent que le laiton C34500 (2,0 à 2,8 pour cent de plomb) produit généralement des finitions Ra de 1,6 à 3,2 micromètres dans les mêmes paramètres de coupe que le C36000. Pour les pièces nécessitant une rugosité Ra de 1,6 ou meilleure, cela signifie que notre atelier doit ralentir, réduire notre vitesse d'avance ou passer à des plaquettes polies, ce qui augmente le temps de cycle et le coût.
Les tours CNC FRIMA sont configurés pour l'usinage à grande vitesse du laiton avec des paramètres optimisés pour le laiton à usinage facile C36000.
Nous assurons le suivi de la durée de vie des outils pour toutes nos opérations de tournage CNC, y compris le laiton, l'aluminium, l'acier et l'acier inoxydable. Notre base de données sur la durée de vie des outils en fonction de la nuance du matériau nous permet de prévoir avec précision les intervalles de changement d'outils et de garantir une qualité de pièces constante pour des séries de production de 10 000 pièces ou plus.
Durée de vie de l'outil et paramètres de coupe
La durée de vie des outils en tournage de laiton est nettement plus longue qu'en usinage d'acier ou d'acier inoxydable, car le laiton est mou et sa teneur en plomb assure la lubrification. Avec le laiton C36000, l'insert en carbure que notre procédé utilise dure généralement de 15 000 à 25 000 pièces avant qu'un changement d'outil ne soit nécessaire, en fonction de la géométrie de la pièce et des exigences de tolérance. Cette longue durée de vie de l'outil est l'une des raisons pour lesquelles le tournage CNC du laiton est rentable pour la production en grande série.
Lorsque la qualité de l'alliage descend en dessous du niveau d'usinabilité du C36000, la durée de vie de l'outil diminue proportionnellement. Avec le laiton C35300 (usinabilité d'environ 85 %), la durée de vie de l'outil diminue de 15 à 20 % par rapport au C36000 dans des paramètres de coupe identiques. Pour une production de 100 000 pièces, cela signifie 2 à 4 changements d’outils supplémentaires par poste, ce qui augmente à la fois les coûts directs d’outillage et les temps d’arrêt machine.
Les paramètres de coupe recommandés pour le laiton C36000 en tournage à grande vitesse sont :
- Vitesse de broche : 3 000 à 6 000 tr/min (selon le diamètre)
- Vitesse de coupe : 150 à 350 mètres par minute
- Vitesse d'alimentation : 0,10 à 0,25 mm par tour
- Profondeur de coupe : 0,5 à 3,0 mm
- Outillage : Carbure non revêtu avec angle de coupe positif et surface polie
Nous avons mis au point ces paramètres grâce à des tests approfondis réalisés sur nos propres tours CNC avec du laiton C36000. Nos ingénieurs procédés ont validé chaque paramètre par rapport aux résultats de production afin de garantir la finition de surface et la durée de vie des outils attendues par nos clients. Si le matériau que nous recevons est en réalité du C34500 ou du C35300 — ce qui peut arriver lorsque le bon de commande indique « Laiton 360 » sans la désignation UNS — notre atelier pourrait devoir ralentir de 10 à 15 % pour maintenir la qualité de surface. Notre Liste des équipements FRIMA comprend des tours CNC configurés avec notre vitesse de broche, nos besoins en tournage de laiton et la rigidité nécessaire pour le tournage de laiton à grande vitesse selon ces paramètres.
Forts de plus de 15 ans d'expérience dans l'usinage CNC, nous avons pu constater directement les conséquences néfastes du remplacement d'alliages. Les clients qui font appel à nous après avoir rencontré des problèmes de qualité avec d'autres fournisseurs constatent souvent que la cause première réside dans l'incohérence des matériaux : du laiton étiqueté C36000 mais non conforme à la norme UNS lors de nos tests avec notre analyseur XRF.
Les risques liés à la substitution des alliages
Le remplacement d'alliages dans le tournage CNC du laiton est un risque réel que la plupart des acheteurs ne prennent pas en compte jusqu'à ce qu'un problème de production apparaisse. Le scénario de substitution que notre équipe observe le plus souvent est celui d'un fournisseur qui expédie du laiton C34500 ou C35300 au lieu de C36000, soit en raison d'une confusion d'inventaire, soit parce que le fournisseur considère ces qualités comme équivalentes. Du point de vue du fournisseur, il s'agit de laiton « facile à usiner ». Du point de vue de notre atelier de tournage FRIMA, la différence se manifeste par la durée de vie des outils, la finition de surface et le temps de cycle.
Les risques liés au remplacement d'alliages comprennent :
- défaut de finition de surface — si le dessin que notre client nous envoie spécifie Ra 1,6 ou mieux et que le matériau est d'une qualité à faible teneur en plomb, la finition usinée peut dépasser la spécification, nécessitant des opérations de polissage ou de rectification supplémentaires.
- Réduction de la durée de vie des outils — une baisse de 15 % de l’usinabilité se traduit par 15 % de pièces en moins par outil, ce qui, dans une production à grand volume, engendre un coût mesurable par pièce.
- Dérive dimensionnelle — Les différentes nuances de laiton ont des coefficients de dilatation thermique et des forces de coupe légèrement différents, ce qui peut entraîner un décalage des pièces hors tolérance, l'outil s'usant différemment que prévu.
- Rejet du client — si l'audit qualité du client final auquel nos pièces doivent se soumettre exige une traçabilité des matériaux jusqu'au certificat d'usine, un alliage de substitution ne correspondra pas aux spécifications documentées, ce qui pourrait entraîner le rejet de la totalité du lot.
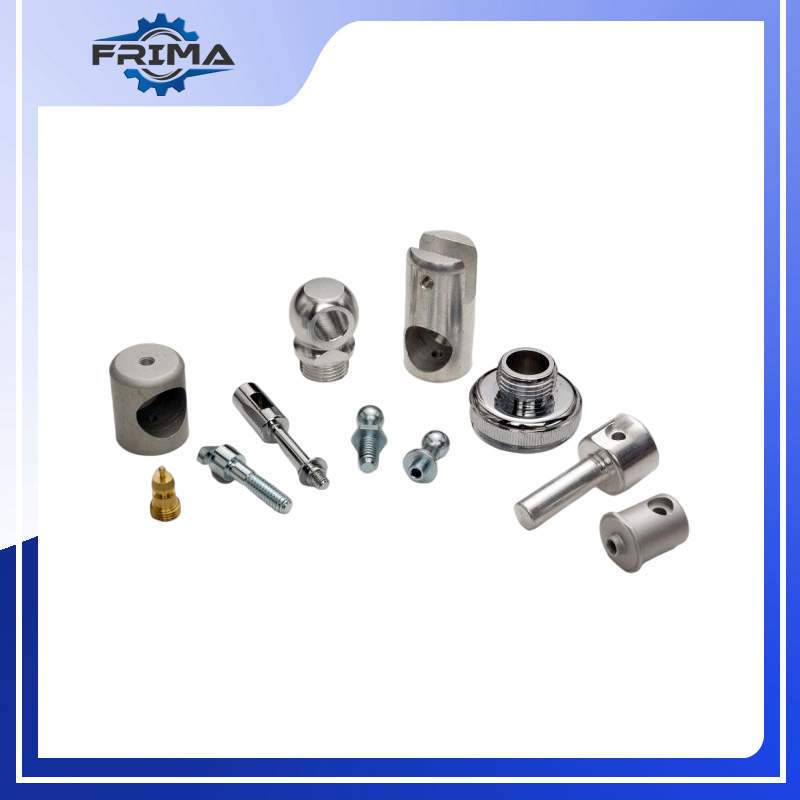
Les pièces en laiton usinées avec précision FRIMA sont fabriquées à partir de matériau C36000 certifié, avec une traçabilité complète jusqu'au certificat d'usine.
Chez FRIMA, nous avons bâti notre atelier de tournage du laiton de A à Z, en commençant par un simple tour CNC en 2009 et en développant progressivement jusqu'à une ligne de production complète de centres de tournage CNC. Notre investissement dans des équipements adaptés – broches rigides, systèmes d'arrosage haute pression et pinces de précision – nous permet d'usiner le laiton C36000 aux vitesses élevées que son usinabilité autorise.
Comment FRIMA gère le tournage CNC du laiton
Nous considérons le tournage CNC du laiton comme l'une de nos principales compétences de fabrication. Notre équipe possède plus de 15 ans d'expérience dans la fabrication de pièces usinées sur mesure et a produit des millions de composants en laiton pour les secteurs de l'automobile, de la plomberie, de l'instrumentation et de l'industrie. Notre procédé combine la vérification des matériaux, l'optimisation des paramètres de coupe et un contrôle qualité rigoureux afin de garantir des résultats constants, même pour des productions en grande série.
Nous garantissons la constance de la qualité de l'alliage grâce aux étapes suivantes pour chaque pièce en laiton que nous expédions :
- Vérification des matériaux entrants — nous vérifions chaque barre de laiton par rapport au certificat d'usine et effectuons une analyse XRF pour confirmer que la composition de l'alliage correspond à la spécification C36000.
- sélection d'outillage — nous utilisons des plaquettes en carbure non revêtues avec une géométrie de coupe positive spécifiquement sélectionnées pour les caractéristiques d'usinage libre du C36000.
- optimisation des paramètres — Nos programmes CNC sont optimisés pour la capacité d'usinage de la C36000, avec des vitesses de broche et des vitesses d'avance calibrées grâce à des essais de production sur chaque famille de pièces.
- Inspection en cours de production — Nos tours CNC fonctionnent avec des palpeurs pour la vérification dimensionnelle pendant le cycle, et un contrôle post-traitement avec une machine à mesurer tridimensionnelle (MMT) pour les dimensions critiques.
- Traçabilité complète — Chaque envoi comprend une documentation de traçabilité des matériaux reliant chaque pièce au numéro de coulée de laiton spécifique et au certificat d'usine.
Nous vous invitons à visiter notre usine FRIMA à Ningbo pour découvrir notre processus de tournage du laiton. Si votre projet nécessite un usinage CNC du laiton avec un matériau C36000 certifié, l'équipe FRIMA vous propose une solution complète, de l'approvisionnement en matière première à la livraison des pièces finies. Nous concevons et produisons des composants en laiton tourné pour les industries automobile, de la plomberie et de l'instrumentation. Rotule de bielle usinée sur mesure et autres composants usinés avec précision en laiton et autres matériaux. Contactez FRIMA pour discuter de vos besoins en matière de tournage du laiton.
Nous encourageons nos clients à spécifier la désignation UNS C36000 plutôt que l'appellation commerciale « Laiton 360 ». Notre expérience montre que cette simple précaution permet d'éviter les problèmes d'hétérogénéité des matériaux que nous rencontrons lorsque les fournisseurs utilisent cette appellation de manière imprécise. Nous conservons une base de données des résultats des tests effectués sur chaque coulée de laiton que nous traitons et nous partageons ces données avec nos clients lorsqu'ils ont besoin de documents de traçabilité des matériaux pour leurs audits qualité.
Foire aux questions
Le laiton 360 et le laiton C36000 sont-ils composés du même alliage ?
Les termes « Laiton 360 » et « C36000 » désignent la même composition d'alliage de base : un laiton d'usinage facile contenant environ 61,5 % de cuivre, 35,5 % de zinc et 3 % de plomb. Toutefois, la désignation est importante. C36000 correspond à la désignation UNS (Système de numérotation unifié), qui définit des limites précises de composition chimique. « Laiton 360 » est une appellation commerciale courante qui désigne généralement le C36000, mais qui peut être utilisée de manière imprécise par les fournisseurs pour décrire des laitons d'usinage faciles similaires. Lors de la commande de matériaux pour le tournage CNC, spécifiez toujours C36000 afin de garantir la composition d'alliage exacte requise par votre procédé.
Pourquoi le C36000 est-il qualifié de laiton à usinage facile ?
Le laiton C36000 est qualifié de laiton à usinage facile car sa teneur en plomb (3 %) agit comme brise-copeaux et lubrifiant interne pendant l'usinage. Les particules de plomb sont finement dispersées dans la matrice de laiton et fondent à l'interface de coupe sous l'effet de la chaleur générée par l'outil. Il se forme ainsi un film lubrifiant mince entre le copeau et l'outil, réduisant le frottement, les efforts de coupe et produisant des copeaux courts et fragmentés, faciles à évacuer. On obtient ainsi des vitesses d'enlèvement de matière plus élevées, une durée de vie de l'outil accrue et un excellent état de surface, comparé aux laitons plombés ou sans plomb présentant des indices d'usinabilité inférieurs.
Quel est l'indice d'usinabilité du laiton C36000 ?
Le laiton C36000 présente un indice d'usinabilité de 100 % selon l'indice AISI, qui sert de référence pour tous les autres métaux. Cela signifie que le C36000 est le métal courant le plus facile à usiner. À titre de comparaison, l'acier inoxydable 304 a un indice d'usinabilité d'environ 45 %, et l'aluminium 6061 d'environ 270 %. Cet indice de 100 % pour le C36000 permet aux ateliers de tournage CNC d'usiner ce laiton à des vitesses de broche élevées, des avances importantes et des passes profondes sans les problèmes d'usure d'outils et de qualité de surface qui affectent les matériaux plus durs.
La qualité de l'alliage influe-t-elle sur la finition de surface en tournage CNC ?
Oui, la nuance d'alliage influe directement sur l'état de surface. Le laiton C36000 offre systématiquement des états de surface de rugosité Ra comprise entre 0,8 et 1,6 micromètre sur les tours CNC équipés d'outils standard. Ceci s'explique par le fait que le plomb contenu dans l'alliage agit comme un lubrifiant intégré, réduisant ainsi l'encrassement de l'outil de coupe. Si l'on utilise un laiton à plus faible teneur en plomb ou sans plomb (comme le C26000 ou le C46400), l'état de surface se dégrade généralement jusqu'à Ra 3,2 micromètres, voire plus, car la formation des copeaux est moins maîtrisée et l'outil subit un frottement accru.
Puis-je remplacer le laiton 360 par une autre nuance de laiton à usinage facile ?
Il est possible d'utiliser d'autres nuances de laiton à usinage facile, mais chaque substitution modifie le comportement à l'usinage. Le C36000 (laiton 360) offre la meilleure usinabilité. Le C34500, légèrement moins riche en plomb, présente une usinabilité d'environ 90 %. Le C35300, quant à lui, atteint environ 85 %. Chaque diminution de l'usinabilité implique des vitesses de broche plus faibles, des avances réduites ou des changements d'outils plus fréquents. Pour les productions en grande série où le temps de cycle influe directement sur les coûts, l'utilisation du C36000 plutôt qu'une nuance de substitution peut améliorer la productivité de 10 à 20 %.
Quel outillage est le plus adapté au tournage CNC à grande vitesse du laiton C36000 ?
Pour le tournage à grande vitesse du laiton C36000, les plaquettes carbure non revêtues, à angle de dépouille positif et à arête de coupe affûtée, sont optimales. L'arête de coupe affûtée permet un usinage net du laiton tendre, sans bavures, tandis que l'angle de dépouille positif réduit les efforts de coupe. Les plaquettes polies (rectifiées et rodées pour obtenir un fini miroir) améliorent encore l'état de surface en réduisant le frottement et en empêchant l'adhérence des copeaux. Pour les applications à très grande vitesse, supérieures à 300 mètres par minute, les plaquettes en PCD (diamant polycristallin) offrent la plus longue durée de vie, mais ne sont rentables que pour les productions en grande série.
Comment FRIMA gère-t-elle le contrôle qualité du tournage CNC du laiton ?
Chez FRIMA, notre contrôle qualité pour le tournage CNC du laiton commence par la vérification des matières premières. Chaque barre ou tige de laiton est contrôlée par rapport au certificat d'usine afin de confirmer que la nuance d'alliage correspond aux spécifications du client – généralement C36000 pour les applications d'usinage facile. Pendant la production, nos tours CNC effectuent des contrôles dimensionnels en cours de fabrication à l'aide de palpeurs et un contrôle final par machines à mesurer tridimensionnelles. Nous sommes certifiés ISO 9001 et IATF 16949, ce qui signifie que notre système qualité couvre l'ensemble du processus, de la traçabilité des matériaux à l'inspection finale et à la documentation d'expédition.
FRIMA fabrique des pièces de précision en laiton usiné à partir de laiton C36000 certifié, garantissant une traçabilité complète des matériaux. Partagez vos plans pour obtenir un devis avec une garantie de constance de la nuance d'alliage.
Contactez FRIMA