

Rectification sans centre après tournage CNC : lorsque les exigences de tolérance dépassent les capacités du tour
TL;DR
Tournage CNC L'usinage sans centre présente des limites de performance bien réelles, fixées par la répétabilité machine, l'usure des outils, la rigidité des dispositifs de fixation et le rapport longueur/diamètre de la pièce. Lorsque les spécifications de tolérance de l'acheteur dépassent ces limites, la rectification sans centre est généralement la solution idéale : elle réduit la tolérance de diamètre à ±0,0025 mm ou mieux, améliore la cylindricité et la circularité, et réduit la rugosité de surface à moins de 0,4 µm (Ra). La question pertinente n'est pas « le tour peut-il supporter la charge ? » mais « la géométrie de la pièce est-elle adaptée à l'usinage sans centre, et le volume de production est-il suffisamment important pour absorber le temps de cycle supplémentaire ? ». FRIMA séquence le tournage et la rectification. services d'usinage de précision pour les pièces où la faisabilité des tolérances est le facteur déterminant dans le choix du fournisseur.
Pourquoi les « tolérances serrées » ne sont plus seulement un problème de tournage CNC
Les acheteurs spécifient composants tournés avec précision On a souvent recours par défaut au tournage CNC comme seul procédé de fabrication. Cette solution convient jusqu'à un certain point pour les tolérances (généralement ±0,025 mm sur le diamètre, ±0,05 mm sur la longueur et Ra 1,6 µm sur l'état de surface), mais elle atteint ses limites lorsque la pièce exige des spécifications plus strictes.
Le tour a ses limites. La répétabilité machine, l'usure des outils au fil de la production, la rigidité du montage et le rapport longueur/diamètre de la pièce sont autant de facteurs qui les limitent. Pour un arbre court et rigide avec une tolérance importante, un tour CNC moderne peut atteindre ±0,01 mm, voire mieux. Pour un arbre long et fin ou une pièce complexe, la tolérance réalisable est moins exigeante. En revanche, les exigences du client restent inchangées : elles sont de ±0,005 mm ou ±0,0025 mm, que le tour soit capable de les respecter ou non.
Lorsque les spécifications dépassent les capacités du tour, il convient de choisir le traitement secondaire approprié. La rectification sans centre est une option parmi d'autres — la rectification intérieure, la rectification de profil et la superfinition en sont d'autres — et elle représente le choix idéal pour certaines géométries cylindriques.
Limites de capacité des tours — ce que la fixation et la rigidité limitent réellement
Référence standard du secteur : la précision de tournage CNC est généralement donnée pour ±0,01 à 0,025 mm sur le diamètre pour les travaux courants, les tours haut de gamme et les systèmes de bridage stables permettant d’atteindre des valeurs proches de ±0,005 mm pour les pièces courtes et rigides. Au-delà, les limites pratiques dépendent de quelques sources spécifiques.
La première source est usure des outils au cours d'une productionMême avec un critère de changement d'outil lié au nombre de pièces, l'insert s'use progressivement et son diamètre dérive. Une compensation dans le programme est possible, mais elle présente un délai et une variabilité propres d'une série à l'autre.
La deuxième source est rigidité du dispositif de fixationUn arbre long et fin, maintenu dans un mandrin à trois mors, fléchit sous l'effet de la force de coupe, et son diamètre à l'extrémité libre diffère de celui à l'extrémité du mandrin. L'ajout d'une lunette fixe améliore la situation, mais complexifie l'alignement.
La troisième source est rapport longueur/diamètreLorsque le rapport dépasse environ 4:1, le risque de vibrations augmente et la plage de tolérance atteignable s'élargit. À 8:1 ou 10:1, le tournage n'est généralement pas adapté aux spécifications inférieures à ±0,025 mm.
Qu’est-ce que la rectification sans centre — et qu’est-ce qu’elle n’est pas ?
Référence standard du secteur : la rectification sans centre est un procédé de rectification cylindrique où la pièce est supportée par un porte-pièce situé entre deux meules : une meule et une meule de régulation. La pièce n’est pas maintenue par des pointes ou un mandrin ; elle repose sur le porte-pièce et est mise en rotation par le frottement de la meule de régulation. Aucun centrage n’est nécessaire.
C’est cette configuration qui donne son nom à la rectification sans centre. C’est aussi ce qui rend le processus rapide pour la production en grande série de petites pièces cylindriques : il n’y a pas de cycle de centrage, et la pièce peut être avancée en continu (avance continue) ou indexée sur place (avance intérieure) pour les formes étagées.
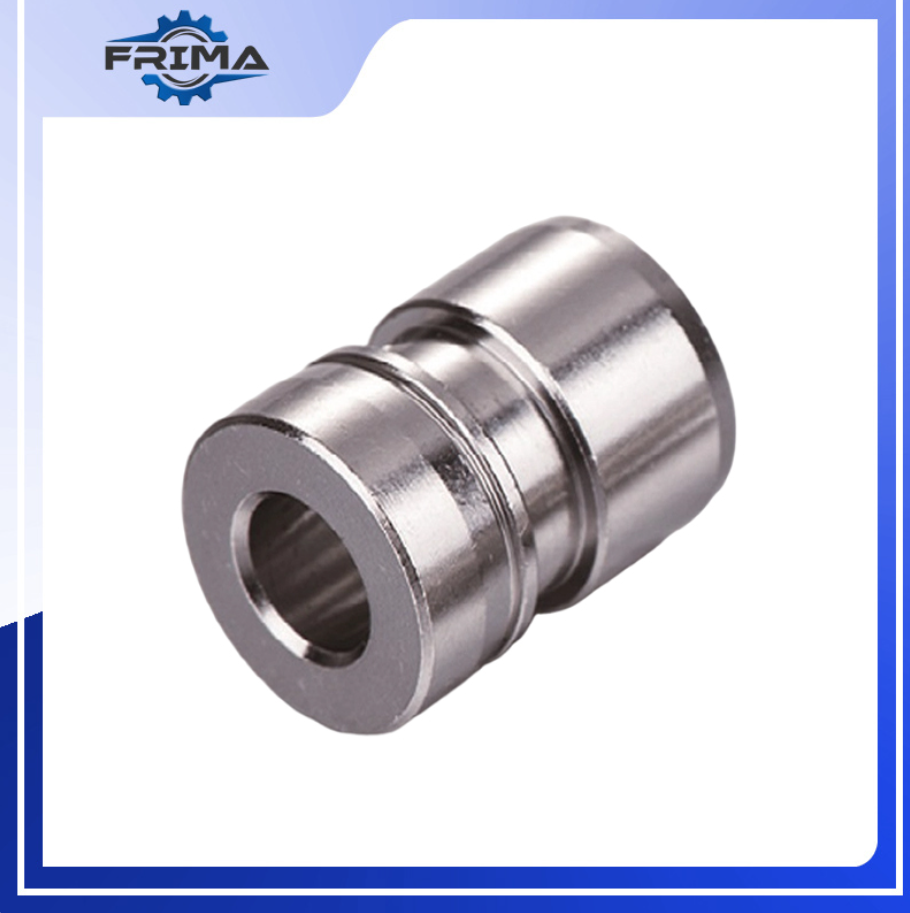
La rectification sans centre ne remplace pas la rectification intérieure, la rectification de profil ni la rectification de formes non cylindriques. Ce procédé est particulièrement adapté aux formes cylindriques simples : arbres droits, arbres étagés à sections cylindriques et composants de type axe. Pour les pièces comportant des brides, des épaulements, des profils excentrés ou des formes non cylindriques, le système de rectification sans centre ne permet pas le passage de la pièce, et d’autres procédés de rectification sont alors nécessaires.
Quand la rectification sans centre est-elle judicieuse après le tournage
Référence industrielle standard : la rectification sans centre est l’étape suivante logique après le tournage CNC, sous certaines conditions. La géométrie de la pièce doit être adaptée (formes cylindriques simples, sans épaulements ni brides dans la zone rectifiée), le volume doit justifier le temps de cycle supplémentaire et l’exigence de tolérance ou de finition de surface doit être supérieure aux capacités du tour.
| Dimension du processus | Indicateur — le meulage est la bonne étape | Indicateur — le broyage est excessif | Indicateur — le broyage est un procédé incorrect |
|---|---|---|---|
| Géométrie | Arbre droit / goupille / cylindrique étagé | Arbre court déjà conforme aux spécifications de tournage | Bride, épaulement, profil excentré |
| Tolérance / finition | ±0,0025 mm ou Ra 0,4 µm requis | ±0,01 mm ou Ra 0,8 µm suffisent | L'élément non cylindrique nécessite une finition |
| Volume / cycle | Le volume absorbe un cycle de broyage de 1 à 3 jours. | Quantité de prototypes, tolérance unique | Le volume rend le temps d'attente prédominant |
Chez FRIMA, la séquence typique pour une pièce cylindrique de haute précision consiste en un tournage jusqu'à la tolérance de rectification (généralement 0,1 à 0,3 mm sur le diamètre), suivi d'une rectification sans centre jusqu'aux spécifications finales. Cette séquence permet au tour d'exploiter ses points forts – un taux d'enlèvement de matière élevé avec une tolérance modérée – et à la rectifieuse ses points forts – une tolérance serrée avec un faible taux d'enlèvement de matière. La pièce passe d'une opération à l'autre sans réassemblage, ce qui explique en partie le faible surcoût en production de masse.
Quand la rectification sans centre n'est pas la bonne prochaine étape
La rectification sans centre n'est pas toujours la solution idéale. Trois conditions principales l'excluent généralement.
Le premier est géométrie non cylindriqueSi l'élément critique en termes de tolérance n'est pas un simple cylindre, l'usinage sans centre est inadapté. La rectification intérieure, la rectification de profil ou une rectifieuse cylindrique à centre avec dispositif de fixation constituent généralement la solution appropriée.
Le deuxième est production de prototypes ou en petites sériesLe montage sans centre engendre des coûts de dressage et de réglage qui ne sont amortis qu'à partir des volumes de production. Pour les prototypes, il convient de se demander si la tolérance peut être maintenue par un processus de tournage plus précis : avance plus lente, outil plus affûté, profondeur de passe réduite, voire une passe de finition avec un outil de polissage.
Le troisième est matériau avec difficulté de broyageCertains matériaux, comme l'aluminium à haute teneur en silicium, certains alliages de titane et certains aciers à outils trempés, présentent des problèmes d'encrassement de la meule ou de brunissage de surface lors de la rectification sans centre. Pour ces matériaux, d'autres procédés de rectification ou une stratégie de finition secondaire différente peuvent s'avérer plus appropriés.
Résultats dimensionnels, géométriques et de surface au cours de la séquence des deux processus
Référence industrielle : les améliorations dimensionnelles, géométriques et de finition de surface obtenues par rectification sans centre après tournage sont généralement mesurables et significatives. Les valeurs exactes dépendent de la géométrie de la pièce et des spécifications du fournisseur, mais les observations courantes du secteur sont résumées ci-dessous.
| Résultat | Tournage CNC uniquement | Passe de tournage + léger meulage | Tournage et rectification sans centre de production |
|---|---|---|---|
| Tolérance de diamètre | ±0,01–0,025 mm | ±0,005 mm | ±0,0025 mm ou moins |
| Rondeur | 0,005–0,01 mm | 0,0025–0,005 mm | 0,001–0,0025 mm |
| Cylindrie | 0,01–0,02 mm | 0,005–0,01 mm | 0,0025–0,005 mm |
| État de surface (Ra) | 0,8–1,6 µm | 0,4–0,8 µm | 0,2–0,4 µm |
L'observation essentielle est que la passe de rectification ne se contente pas de réduire le diamètre ; elle améliore simultanément les quatre dimensions géométriques. Pour les pièces où l'application est sensible à la circularité ou à la cylindricité (surfaces d'étanchéité dynamiques, tourillons de paliers, alésages de tiroirs hydrauliques), l'amélioration géométrique peut s'avérer plus importante que la simple réduction du diamètre.
Pour FRIMA pièces usinées CNC Dans le portefeuille, les pièces qui sont rectifiées sont généralement celles dont les spécifications de tolérance se situent dans la bande ±0,0025–0,005 mm, les exigences de finition de surface inférieures à Ra 0,4 µm ou les exigences de rondeur/cylindricité inférieures à 0,005 mm.
Comportement spécifique du matériau lors de la passe de rectification
Référence standard de l'industrie : différents matériaux se comportent différemment lors de la passe de rectification sans centre, et les spécifications de la meule, le liquide de refroidissement et la passe d'écaillage varient tous en fonction du matériau.
Pour les aciers trempés (dureté supérieure à 50 HRC environ), on utilise généralement des meules en oxyde d'aluminium avec un arrosage standard et une passe d'étincelage modérée. Pour les aciers tendres et l'inox, on obtient un meilleur état de surface avec des meules en céramique ou en oxyde d'aluminium, un dressage plus précis et une passe d'avance plus fine.
Pour l'aluminium et le cuivre, les meules en carbure de silicium à faible épaisseur de passe évitent le problème d'encrassement que présentent les meules standard en oxyde d'aluminium pour l'aluminium. La passe d'égrenage est cruciale pour éviter le cône d'extrémité de la pièce.
Pour le titane, la rectification nécessite des meules affûtées et un choix judicieux du liquide de refroidissement afin d'éviter le brunissage de la surface. La surface rectifiée requiert généralement un léger polissage si une rugosité Ra de 0,2 µm est requise.
Comment FRIMA séquence les opérations de tournage et de rectification pour les pièces à tolérances serrées
Sur le site de FRIMA à Ningbo, la séquence typique pour une pièce cylindrique de haute précision consiste en un tournage suivi d'une rectification sans centre, avec un contrôle du premier article entre les deux opérations. Le tournage induit une surépaisseur contrôlée (généralement de 0,1 à 0,3 mm sur le diamètre), et la rectification élimine cette surépaisseur tout en améliorant la cylindricité, la circularité et l'état de surface.
L'établissement bénéficie d'une double certification ISO 9001 et IATF 16949 et d'un atelier d'usinage de 8 000 pieds carrés équipé de tours CNC et de fraiseuses CNC. Tournage de type suisse et des capacités de post-traitement (traitement thermique, traitement de surface, assemblage). La rectification sans centre est réalisée en interne, ce qui limite l'allongement du temps de cycle entre les deux opérations — généralement de 1 à 3 jours ouvrables supplémentaires pour une production en série.
Pour les acheteurs exigeant des composants cylindriques à tolérances serrées, les produits FRIMA certificats de qualité La documentation de définition des procédés couvre la séquence de tournage et de rectification dans une chaîne de traçabilité unique. Le rapport du premier article du fournisseur documente les mesures après tournage et après rectification, les spécifications de la meule, les spécifications du liquide de refroidissement et le plan d'inspection des séries de production.
Soumettre un examen de faisabilité de tolérance
Si vous spécifiez une pièce cylindrique avec des exigences de tolérance inférieures à ±0,01 mm ou des exigences de finition de surface inférieures à Ra 0,4 µm, l'étape suivante consiste en une étude de faisabilité des tolérances. Veuillez soumettre votre dessin et vos spécifications de tolérance via la page de contact FRIMA. L'équipe d'ingénierie vous fournira une évaluation de faisabilité indiquant si la pièce est adaptée à la rectification sans centre, la plage de tolérances réalisable, l'impact prévu sur le temps de cycle et une option de production d'échantillons pour les prototypes.
Soumettre un examen de faisabilité de tolérance
Soumettez votre dessin et vos spécifications de tolérance via la page de contact de FRIMA pour une évaluation de faisabilité de la rectification sans centre.
FAQ
La rectification sans centre permet-elle d'obtenir des tolérances plus serrées que le tournage CNC ?
Référence industrielle : oui — la rectification sans centre permet généralement d’atteindre une tolérance de diamètre de ±0,0025 mm, voire moins, contre ±0,01 à ±0,025 mm pour le tournage CNC classique. La tolérance de rectification exacte dépend de la géométrie de la pièce, du matériau, de la qualité de la meule et de la rigidité de la pièce lors de l’usinage en avance continue ou en avance directe. Pour les pièces dont le tournage ne permet plus d’atteindre les spécifications, la rectification est la solution idéale, mais elle ne constitue pas une amélioration universelle.
Quelle tolérance est réaliste pour la rectification sans centre après tournage ?
Référence standard du secteur : une tolérance de diamètre de ±0,0025 à ±0,005 mm est typique pour la rectification sans centre en production, avec un état de surface Ra de 0,2 à 0,4 µm réalisable aussi bien sur acier trempé que sur acier doux. La circularité et la cylindricité sont nettement améliorées par rapport à l’état brut de tournage. Ces observations sont courantes dans le secteur et non des valeurs mesurées spécifiques à FRIMA ; les spécifications réalisables dépendent de la géométrie de la pièce et des paramètres de processus du fournisseur.
La rectification sans centre est-elle réservée aux pièces cylindriques ?
Référence industrielle : la rectification sans centre est idéale pour les formes cylindriques simples — arbres droits, arbres étagés à sections cylindriques et composants de type axe. Elle ne convient pas aux formes non cylindriques, aux profils excentrés ni aux pièces comportant des brides ou des épaulements qui ne peuvent pas passer entre les meules. Pour ces géométries, d’autres procédés de rectification (rectification intérieure, rectification de profil ou rectification de cannelures sur rectifieuse entre pointes) sont généralement préconisés.
Quel type de finition de surface peut-on obtenir par rectification sans centre ?
Référence industrielle : la rectification sans centre permet généralement d’obtenir un état de surface de l’ordre de Ra 0,2 à 0,8 µm pour les pièces de production. Des états de surface plus fins (Ra 0,1 µm ou moins) sont possibles en une seconde passe avec une meule plus tendre et une avance plus faible. L’état de surface dépend des spécifications de la meule, du matériau de la pièce, du liquide de refroidissement et de la passe d’ébavurage. Pour les pièces dont l’état de surface après tournage est insuffisant, la rectification est l’étape suivante standard.
Tous les métaux réagissent-ils de la même manière au meulage sans centre ?
Référence standard du secteur : non – la rectification sans centre varie selon les matériaux. Les aciers trempés (dureté supérieure à 50 HRC) se rectifient bien avec des meules en oxyde d’aluminium et un lubrifiant de coupe standard. Les aciers doux et l’inox se rectifient bien avec des meules en oxyde d’aluminium ou en céramique. L’aluminium et le cuivre sont généralement rectifiés avec des meules en carbure de silicium et des passes plus courtes pour éviter l’encrassement de la meule. Le titane nécessite des meules affûtées et un choix judicieux du lubrifiant de coupe pour éviter le brunissage de surface.
Quel est l'allongement du délai de livraison pour la rectification sans centre ?
Référence standard du secteur : l’ajout d’une étape de rectification sans centre allonge généralement le délai de production de 1 à 3 jours ouvrés, selon la position dans la file d’attente, la taille du lot et la disponibilité d’un atelier de rectification en interne. Pour les pièces à tolérances serrées où la rectification fait partie de la chaîne de processus validée, ce délai supplémentaire est intégré au délai de production indiqué par le fournisseur. Pour les pièces uniques ou les prototypes, le délai d’attente peut être prépondérant, et la question de la faisabilité se pose alors : la tolérance peut-elle être respectée par simple tournage ?