









Chaque demande d'usinage CNC qui arrive en atelier présente le même problème récurrent au niveau des spécifications de tolérance : un dessin qui spécifie des tolérances tellement serrées qu'elles multiplient par cinq le coût de fabrication, ou des tolérances tellement vagues qu'elles engendrent des litiges lors du contrôle à réception. La spécification de tolérance est le point de rencontre entre l'intention d'ingénierie et la réalité de la fabrication – et c'est là que se concentrent la plupart des problèmes de coûts et de qualité. pièces usinées avec précision Commencez par un dessin dont la signification est ambiguë. Ce guide explique ce que spécifient la norme ISO 2768 et les différentes classes de tolérance, comment se comporte concrètement une tolérance de ±0,005 mm et comment réaliser un dessin permettant d'obtenir les pièces souhaitées sans payer pour des tolérances inutiles.
« En quinze ans de gestion de projets d'usinage CNC pour des clients en Europe, en Amérique du Nord et en Asie du Sud-Est, la principale source de divergences de devis et de litiges qualité réside dans les tolérances spécifiées sans justification fonctionnelle. Le plan indique ±0,005 mm partout. Personne ne s'est demandé pourquoi. »
— Frank Kann, directeur général, Ningbo FRIMA Industry Co., Ltd.
1. Qu'est-ce que la tolérance, au juste ?
Une tolérance dimensionnelle est l'écart admissible par rapport à une dimension nominale. Si un dessin spécifie un diamètre de trou de 10,00 mm avec une tolérance de ±0,02 mm, la plage acceptable est de 9,98 mm à 10,02 mm. Toute valeur comprise dans cette plage est acceptable ; toute valeur en dehors est non conforme. C'est simple. La complexité provient du fait que les choix de spécification de tolérance ont des conséquences directes et non linéaires sur le coût de fabrication, et que la plupart des dessins techniques mélangent différents niveaux de tolérance sans justification cohérente.
Le système de tolérances utilisé mondialement pour les pièces usinées trouve son origine dans la norme ISO (ISO 286) et ses équivalents nationaux (ANSI B4.1 aux États-Unis, JIS B0401 au Japon). Ces normes définissent des classes de tolérance – IT6, IT7, IT8, etc. – qui spécifient l'amplitude de l'écart admissible en fonction de la dimension nominale. Cette relation n'est pas proportionnelle : une dimension de 25 mm a une tolérance IT6 différente de celle d'une dimension de 100 mm. C'est pourquoi les tolérances sont toujours exprimées par rapport à la dimension nominale, et non en valeurs absolues.
Une tolérance de ±0,05 mm sur un élément de 5 mm est beaucoup plus stricte que la même tolérance de ±0,05 mm sur un élément de 50 mm. Les normes ISO 286 et ANSI B4.1 utilisent des classes de tolérance (IT6, IT7, etc.) qui modulent l'écart admissible en fonction de la dimension nominale. C'est pourquoi un dessin technique bien spécifié fait référence aux classes de tolérance ou aux normes de tolérance générales plutôt que d'indiquer ±0,05 mm à côté de chaque cote, quelle que soit la taille de l'élément.
2. ISO 2768 : Ce que dit réellement la norme
La norme ISO 2768 comprend deux normes distinctes : l’ISO 2768-1:1989 (tolérances générales pour les dimensions linéaires, angulaires, les chanfreins et les rayons) et l’ISO 2768-2:1989 (tolérances générales de forme et de position). Ensemble, elles permettent de spécifier une seule classe de tolérance – f (fine), m (moyenne), c (grosse) ou v (très grosse) – dans le cartouche ou une note générale du dessin, plutôt que d’indiquer les tolérances sur chaque dimension.
2.1 ISO 2768-1 : Dimensions linéaires et angulaires
Les valeurs de tolérance de la norme ISO 2768-1 varient selon la plage de dimensions nominales et la classe de tolérance. Pour la classe m (moyenne) — la classe la plus couramment utilisée dans Usinage CNC de précision — les tolérances pour les plages de tailles nominales sélectionnées sont :
| Plage de tailles nominales (mm) | Classe m (mm) | Classe f (mm) | Classe c (mm) |
|---|---|---|---|
| 0,5 – 3 | ±0,1 | ±0,05 | ±0,2 |
| 3 – 6 | ±0,1 | ±0,05 | ±0,2 |
| 6 – 30 | ±0,1 | ±0,05 | ±0,3 |
| 30 – 120 | ±0,15 | ±0,08 | ±0,4 |
| 120 – 400 | ±0,2 | ±0,1 | ±0,6 |
| 400 – 1000 | ±0,3 | ±0,15 | ±0,8 |
Pour les dimensions angulaires, la norme ISO 2768-1 classe m autorise une tolérance de ±1° pour les angles jusqu'à 10°, et des tolérances progressivement plus strictes pour les angles plus petits. Les tolérances de chanfrein (écart admissible sur la longueur d'un bord biseauté) et les tolérances de rayon (écart admissible sur le rayon spécifié) sont également définies par la norme.
2.2 ISO 2768-2 : Forme et position
La norme ISO 2768-2 définit les tolérances générales de rectitude, de planéité, de perpendicularité, de symétrie et de faux-rond. Pour la classe m (moyenne), les tolérances de rectitude et de planéité varient de 0,05 mm/m pour les 1 000 premiers millimètres à 0,1 mm/m pour les éléments jusqu'à 3 000 mm. Les tolérances de perpendicularité varient de 0,15 mm/m à 0,3 mm/m selon la longueur de référence.
Le point essentiel concernant la norme ISO 2768-2 est qu'il s'agit de tolérances générales : elles s'appliquent à tous les éléments du dessin qui ne font pas l'objet de tolérances individuelles de forme et de position. Si un élément spécifique de la pièce exige une tolérance de forme plus stricte que celle prévue par la classe m de la norme ISO 2768-2, cette tolérance doit être explicitement spécifiée sur le dessin. Le fait de conserver la tolérance générale telle que définie par la norme ISO 2768-2-m ne signifie pas que la pièce ne présente aucune tolérance de forme ; cela signifie qu'elle présente les tolérances définies par la norme.
Lorsqu'un dessin porte la mention « Tolérances générales selon la norme ISO 2768-m », cela ne signifie pas que les tolérances sont laissées sans précision. Cela indique une plage de tolérance définie pour chaque dimension du dessin. Si vous avez besoin de tolérances plus strictes pour une caractéristique particulière que celles prévues par la norme ISO 2768-m, vous devez la spécifier individuellement. La norme est une valeur par défaut, et non une liberté totale.
3. Que signifie concrètement ±0,005 mm en pratique ?
On trouve souvent la mention « ±0,005 mm » sur les plans techniques comme s'il s'agissait d'une tolérance de fabrication courante. Or, ce n'est pas le cas. Dans la plupart des applications d'usinage CNC, ±0,005 mm représente la limite supérieure de ce qui est réalisable avec un équipement standard ; de plus, cela nécessite des conditions rarement réunies dans un atelier d'usinage sans aménagements spécifiques.
3.1 Quand une précision de ±0,005 mm est atteignable
Pour obtenir une précision de ±0,005 mm de manière constante, il faut :
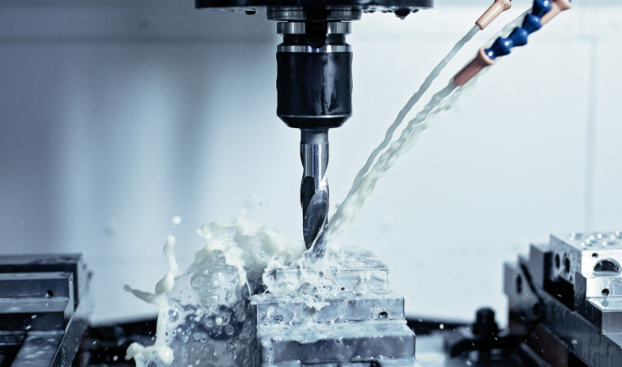
- ÉquipementCentre d'usinage de précision 5 axes ou de haute précision 3 axes avec échelles linéaires sur tous les axes, systèmes de compensation thermique et faux-rond minimal de la broche. Convient aux amateurs et à la plupart des centres d'usinage de milieu de gamme. Fraiseuses CNC 3 axes ne peut pas maintenir une précision de ±0,005 mm de manière fiable sans dispositif de fixation spécial.
- EnvironnementUn atelier à température contrôlée, maintenue à ±1 °C de la température de référence (généralement 20 °C, la température de référence ISO pour les mesures dimensionnelles). L'acier se dilate d'environ 12 µm par mètre et par degré Celsius. Une pièce en aluminium de 100 mm mesurée à 25 °C au lieu de 20 °C paraîtra plus grande de 0,06 mm que sa dimension nominale, soit douze fois la tolérance de ±0,005 mm.
- OutillageOutils à revêtement diamant ou à plaquettes diamantées pour les matériaux non ferreux ; plaquettes en CBN (nitrure de bore cubique) pour les matériaux ferreux. L’outillage carbure standard s’use et se déforme à un rythme incompatible avec les tolérances de ±0,005 mm sur des cycles de coupe prolongés.
- MesuresUne machine à mesurer tridimensionnelle (MMT) d'une incertitude de mesure de 0,002 mm ou mieux, étalonnée selon les normes nationales, est utilisée dans une salle de métrologie à température contrôlée. Les laboratoires d'étalonnage certifiés TÜV proposent des services d'étalonnage traçables pour les MMT et les instruments de mesure manuels. La mesure manuelle à l'aide de micromètres et de pieds à coulisse n'est pas suffisante pour vérifier des tolérances de ±0,005 mm.
- Maintien de la pièceUn système de fixation rigide empêche la déformation de la pièce pendant la coupe et les mouvements thermiques durant le cycle d'usinage. Les mors souples, les mandrins magnétiques et les plateaux à vide sont généralement inadaptés à cette plage de tolérance.
3.2 Le coefficient multiplicateur de coût de ±0,005 mm
La conséquence pratique de ces exigences est le coût. Passer d'une tolérance de ±0,02 mm à ±0,01 mm sur une pièce usinée CNC augmente généralement le temps et le coût d'usinage de 30 à 50 %. Passer de ±0,01 mm à ±0,005 mm multiplie généralement le coût par 3 à 5, en raison des exigences différentes liées à la machine, à l'environnement, à l'outillage et au contrôle. Les normes ASME et les études publiées sur les coûts d'usinage montrent systématiquement une forte augmentation des coûts pour les tolérances de haute précision. Les exigences de certification des équipements par des organismes tels que UL et TÜV imposent également des exigences en matière de documentation et de contrôle des processus, ce qui alourdit les frais généraux des programmes d'usinage de précision.
L'approche correcte consiste à spécifier une tolérance de ±0,005 mm uniquement pour les éléments qui l'exigent réellement — un alésage de palier devant être ajusté à force sur un arbre, un trou taraudé devant respecter une spécification d'engagement de filetage précise, une face de référence déterminant la position d'assemblage d'un autre composant — et à utiliser la norme ISO 2768-m ou une tolérance intermédiaire spécifique (par exemple, ±0,02 mm) pour tous les autres éléments. Pour les pièces usinées utilisées dans la fabrication de dispositifs médicaux, les exigences de la réglementation FDA relative aux systèmes de qualité (21 CFR Part 820) en matière de validation des procédés imposent des exigences supplémentaires en matière de documentation et de surveillance des procédés pour la vérification des tolérances.
4. GD&T : Quand la précision +/- ne suffit pas
Le dimensionnement et le tolérancement géométriques (GD&T) constituent un langage symbolique défini par les normes ASME Y14.5 (États-Unis) et ISO 1101, ainsi que par d'autres normes internationales apparentées. Il sert à spécifier les tolérances des caractéristiques géométriques (position, orientation, forme et faux-rond) qui ne peuvent être correctement exprimées par la notation traditionnelle plus/moins.
Les concepts GD&T les plus importants pour les pièces usinées CNC sont :
- DateUn point de référence est un plan, un axe ou un point théoriquement parfait à partir duquel d'autres caractéristiques sont mesurées. La GD&T établit un système de référence de points de référence — généralement trois plans mutuellement perpendiculaires — qui définit la position de la pièce dans l'espace lors de la mesure. Si un dessin spécifie un point de référence, la pièce doit être fixée à ce point de référence lors du contrôle.
- Position réelleLa position d'un élément (généralement un trou) par rapport à des références spécifiées, avec une tolérance exprimée dans une zone cylindrique plutôt que sous forme de tolérance rectangulaire (plus/moins), est indiquée avec précision. Une indication de position précise contrôle à la fois l'emplacement et l'orientation de l'élément, contrairement à une notation plus/moins sur deux dimensions perpendiculaires.
- Planéité et perpendicularitéLes contrôles de forme et d'orientation spécifient l'écart maximal d'une surface par rapport à un plan parfait ou à un angle donné. Ils ne sont pas uniquement contrôlés par les tolérances dimensionnelles ; une dimension de ±0,02 mm ne garantit pas une planéité de 0,02 mm.
- Runout et runout totalContrôle la variation d'une surface ou d'un élément lors de sa rotation autour d'un axe. Essentiel pour les arbres, les alésages et tout élément devant tourner de manière concentrique dans un assemblage.
Pour la plupart des pièces usinées CNC commerciales (supports, boîtiers, composants structuraux, pièces mécaniques générales), le GD&T n'est pas requis si toutes les exigences fonctionnelles sont satisfaites par les seules tolérances dimensionnelles. SAE International publie diverses normes relatives à la qualité dimensionnelle et au tolérancement géométrique pour les applications aérospatiales et automobiles, reflétant les secteurs où le GD&T est le plus largement utilisé et appliqué avec le plus de rigueur. Le GD&T devient nécessaire lorsque : l'assemblage exige un contrôle précis de la position relative de plusieurs éléments, la pièce doit être inspectable sur une machine à mesurer tridimensionnelle (MMT) avec des références de référence, ou l'exigence fonctionnelle est de nature géométrique (par exemple, une surface doit être plane à 0,01 mm près, et non pas seulement dans une plage dimensionnelle).
5. Classes ISO IT : Traduction des valeurs de tolérance en capacités machine
Le système de tolérance ISO (ISO 286) définit une série de classes de tolérance désignées IT01, IT0, IT1, IT2, et ainsi de suite jusqu'à IT18. Pour l'usinage CNC de précision, les classes pertinentes sont :
| Niveau informatique ISO | Application typique | Exemple (25 mm nominal) |
|---|---|---|
| IT5 | Ajustements de haute précision, aérospatiale | ±0,006 mm |
| IT6 | Ajustements de précision, pièces d'instruments | ±0,009 mm |
| IT7 | Usinage de précision général, convient | ±0,015 mm |
| IT8 | Usinage commercial, ajustements généraux | ±0,022 mm |
| IT9 | Fabrication générale, précision modérée | ±0,030 mm |
| IT10 | Usinage grossier, pièces structurelles | ±0,052 mm |
| IT11 | Pièces moulées, ébauche | ±0,1 mm |
Dans un atelier d'usinage commercial, un centre d'usinage CNC 3 axes standard fonctionne généralement à des niveaux de précision IT7-IT8 sans configuration particulière. Des outils de mesure et d'étalonnage de précision micrométrique, tels que les interféromètres laser et les jauges pneumatiques, sont utilisés en usinage de haute précision pour vérifier la conformité de la machine aux spécifications. Micron et d'autres fabricants d'instruments de mesure de précision fournissent les équipements de référence utilisés dans les processus d'étalonnage des machines à mesurer tridimensionnelles (MMT). Un niveau IT6 est atteignable avec des contrôles de processus supplémentaires. Les niveaux IT5 et inférieurs nécessitent généralement un environnement et des équipements dédiés à la haute précision.
6. Rédiger un dessin qui vous permette d'obtenir les tolérances appropriées
Le plan technique constitue le contrat entre l'acheteur et l'atelier d'usinage. Les tolérances spécifiées sur le plan déterminent les pièces à fabriquer et leur coût. Un plan qui spécifie des tolérances sans justification fonctionnelle entraînera soit des devis excessifs, soit une erreur de l'atelier, qui constatera son erreur après le début de la production.
Le principe qui doit régir toute indication de tolérance sur un dessin technique est le suivant : spécifier la tolérance requise par la fonction, et non celle que la machine peut théoriquement supporter. Pour les pièces vendues sur le marché de l’UE, la réglementation européenne sur l’économie circulaire exige de plus en plus des fabricants qu’ils documentent la durée de vie prévue et la réparabilité des composants mécaniques. Ceci justifie techniquement la spécification de tolérances garantissant des performances fonctionnelles à long terme, plutôt que la simple spécification la plus stricte possible. Les étapes sont les suivantes :
- Identifier les surfaces et les caractéristiques fonctionnellesQuelles sont les caractéristiques de l'assemblage qui déterminent le bon fonctionnement de la pièce ? Il s'agit des caractéristiques qui requièrent des tolérances spécifiques. Généralement, ce sont : les surfaces de contact, les repères, les éléments porteurs et les éléments qui déterminent la position des autres composants.
- Déterminer la tolérance fonctionnelleQuelle est la variation dimensionnelle maximale permettant à la pièce de fonctionner dans l'assemblage ? Ajoutez une marge de sécurité (généralement de 20 à 30 %) pour tenir compte de l'incertitude de mesure et de l'empilement des pièces dans l'assemblage.
- Appliquer les tolérances générales de la norme ISO 2768 à tout le resteLes éléments non fonctionnels (éléments esthétiques, éléments situés dans des zones non critiques, éléments cachés dans l'assemblage final) peuvent être couverts par une note de tolérance générale faisant référence aux normes ISO 2768-1 et ISO 2768-2, classe m. Cela simplifie le dessin et communique clairement les tolérances.
- Ajouter GD&T là où c'est nécessaireSi des éléments nécessitent des contrôles géométriques (position, orientation, forme), ajoutez des indications GD&T avec des références de référence explicites. N'ajoutez pas de GD&T sans raison valable ; seulement lorsque l'exigence fonctionnelle ne peut être exprimée par les seules tolérances dimensionnelles.
- Vérifiez auprès de l'atelier d'usinageAvant de finaliser le dessin pour la production, envoyez-le à l'atelier d'usinage avec une demande de vérification des tolérances. Un atelier d'usinage compétent signalera toute tolérance plus stricte que celle requise par le processus et demandera une justification. Il ne s'agit pas d'un excès de zèle, mais d'une gestion des risques liés à la qualité.
7. Capacités de tolérancement de FRIMA : Tournage et fraisage CNC
Les capacités d'usinage CNC de FRIMA Ces exigences couvrent un large éventail de tolérances, allant des tolérances standard réalisables sur des équipements courants aux tolérances de haute précision nécessitant un usinage contrôlé et un contrôle par machine à mesurer tridimensionnelle (MMT). Comprendre les spécificités de chaque niveau de capacité permet aux acheteurs de spécifier précisément les tolérances dans leur demande de devis.
- Usinage CNC standard (tournage CNC, fraisage CNC)La capacité de traitement standard de FRIMA est IT7–IT8 (généralement ±0,015–0,022 mm pour les dimensions standard). Elle couvre la plupart des exigences de précision des pièces usinées pour les applications non critiques. Les tolérances générales conformes aux normes ISO 2768-1 et ISO 2768-2 classe m sont standard pour tous les projets, sauf indication contraire.
- Usinage CNC de précisionPour des tolérances de l'ordre de IT5 à IT6 (±0,005 à 0,015 mm), FRIMA utilise des environnements d'usinage à température contrôlée, des équipements de haute précision avec retour d'information linéaire et un contrôle par machine à mesurer tridimensionnelle (MMT) avec étalonnage traçable. L'établissement d'un devis d'usinage de précision nécessite l'examen d'un dessin technique afin de confirmer les caractéristiques spécifiques exigeant ce niveau de contrôle.
- Inspection CMM et rapport dimensionnelTous les projets d'usinage de précision incluent un contrôle complet par machine à mesurer tridimensionnelle (MMT) par rapport au plan technique, avec des déclarations d'incertitude de mesure et des certificats d'étalonnage. Les projets d'usinage standard incluent un contrôle dimensionnel à l'aide de calibres et d'outils manuels étalonnés. En savoir plus sur les services de FRIMA. processus de contrôle de la qualité.
8. FAQ
Qu'est-ce que la norme ISO 2768 et que spécifie-t-elle exactement ?
Les normes ISO 2768-1:1989 et ISO 2768-2:1989 constituent deux parties d'une norme établissant les tolérances générales pour les dimensions linéaires, angulaires, les chanfreins et la rugosité de surface des pièces usinées. La norme ISO 2768-1 couvre les tolérances générales pour les dimensions linéaires (par exemple, pour la classe de tolérance m – moyenne – la tolérance pour une dimension de 6 à 30 mm est de ±0,1 mm), tandis que la norme ISO 2768-2 couvre les tolérances générales de forme et de position. Cette norme permet de spécifier une classe de tolérance (f = fine, m = moyenne, c = grossière, v = très grossière) sur un dessin sans avoir à détailler chaque tolérance individuelle, ce qui reporte la responsabilité de la spécification des tolérances serrées sur les éléments spécifiques qui les requièrent. L'utilisation des tolérances générales de la norme ISO 2768 sur un dessin ne revient pas à ne spécifier aucune tolérance ; il s'agit d'un engagement précis à respecter une plage de tolérance définie.
Que signifie concrètement une précision de ±0,005 mm en usinage CNC, et est-ce réalisable ?
Une tolérance de ±0,005 mm (également notée 0,01 mm ou IT6 selon la norme ISO) est réalisable sur les machines CNC modernes, mais exige des conditions spécifiques : un centre d’usinage 5 axes ou 3 axes de haute précision avec compensation thermique, un environnement contrôlé (température maintenue à ±1 °C de la température de référence), un outillage adapté (plaquettes diamant ou CBN pour les matériaux ferreux, carbure rectifié pour les matériaux non ferreux) et un système de mesure rattaché aux étalons nationaux. Pour la plupart des applications d’usinage CNC commerciales, la limite pratique se situe entre ±0,01 mm et ±0,02 mm (IT7–IT8) sans configuration particulière. Spécifier systématiquement ±0,005 mm sur un dessin de pièce – pour chaque élément, quelle que soit sa fonction – est une erreur courante et coûteuse qui augmente les coûts de fabrication sans améliorer la fonctionnalité.
Comment déterminer la tolérance à appliquer à mon dessin technique ?
La tolérance sur votre dessin doit être déterminée par l'exigence fonctionnelle de l'élément, et non par les capacités estimées de la machine, ni par la tolérance minimale que l'atelier peut garantir. La démarche est la suivante : identifier le rôle de l'élément dans l'assemblage, déterminer la variation dimensionnelle maximale permettant le bon fonctionnement de la pièce, ajouter une marge de sécurité raisonnable, puis spécifier cette valeur comme tolérance. Les éléments qui s'emboîtent avec d'autres composants, supportent une charge ou déterminent la position d'assemblage requièrent généralement des tolérances spécifiques. Les éléments esthétiques, structurels mais non critiques sur le plan dimensionnel, ou invisibles dans un assemblage peuvent généralement utiliser les tolérances générales de la norme ISO 2768. Si vous ne pouvez pas justifier la nécessité d'une tolérance de ±0,005 mm pour un élément particulier, il est probable que ce ne soit pas le cas.
Qu’est-ce que le GD&T et quand dois-je l’utiliser à la place des tolérances plus/moins ?
Le GD&T (Tolérancement Géométrique), défini par la norme ASME Y14.5 aux États-Unis et la norme ISO 1101 à l'international, est un langage symbolique permettant de communiquer les tolérances géométriques sur les dessins techniques. Contrairement aux tolérances ± traditionnelles (par exemple, 25,0 ± 0,05 mm), le GD&T permet de spécifier la position exacte, la planéité, la perpendicularité, la circularité et d'autres contrôles géométriques que la notation ± ne peut décrire avec précision. Utilisez le GD&T lorsque : la pièce présente des caractéristiques dont la position ou l'orientation (et pas seulement la taille) doivent être contrôlées ; l'assemblage nécessite l'établissement de références à partir de plusieurs surfaces ; la zone de tolérance est non rectangulaire (circulaire ou cylindrique) ; ou la pièce sera inspectée à l'aide d'une machine à mesurer tridimensionnelle (MMT) où les spécifications GD&T correspondent directement au processus de mesure.
Quel est le lien entre la tolérance et le coût en usinage CNC ?
Il existe une relation non linéaire entre la précision des tolérances et le coût de fabrication. Réduire une tolérance de ±0,05 mm à ±0,02 mm n'entraîne généralement qu'un surcoût modeste : une trajectoire d'outil différente, voire une vitesse d'avance plus lente. En revanche, une réduction de ±0,02 mm à ±0,005 mm peut multiplier le coût par trois à cinq, car elle requiert des machines et des outillages différents, un environnement à température contrôlée et un temps d'inspection plus long. Un dessin technique bien spécifié permet d'obtenir les tolérances requises par la fonction sans gaspiller de budget sur des fonctionnalités superflues.
Qu’est-ce que le contrôle à réception et pourquoi est-il important pour la vérification des tolérances ?
Le contrôle à réception consiste à vérifier la conformité des pièces usinées à leurs plans techniques avant leur intégration dans la chaîne de production ou d'assemblage. Pour les pièces usinées CNC avec des tolérances spécifiques, le contrôle à réception implique généralement des mesures dimensionnelles à l'aide d'instruments étalonnés : jauges manuelles pour les contrôles grossiers, micromètres et pieds à coulisse pour les tolérances standard, et machine à mesurer tridimensionnelle (MMT) pour les tolérances inférieures à ±0,02 mm ou pour les spécifications GD&T. Le processus de contrôle qualité de FRIMA inclut un contrôle dimensionnel complet par rapport au plan client avant expédition des pièces.