











Tableau des états de surface CNC : valeurs Ra, cartographie des processus et impact sur les coûts (2026)
TL;DR
- La rugosité de surface (Ra) est mesurée en micromètres (µm) ou en micropouces (µin) ; une valeur de Ra plus faible signifie une surface plus lisse — et généralement plus coûteuse.
- Le tableau 2026 s'étend de Ra 0,05 µm (polissage miroir) à Ra 12,5 µm (brut de fonderie), avec 7 bandes standard liées aux procédés CNC, de rectification et de finition secondaire réalisables.
- Chaque niveau inférieur dans la bande Ra coûte généralement plus cher que le précédent, car il nécessite un outillage plus fin, des avances plus lentes, des opérations secondaires ou une finition manuelle.
- Service de fraisage CNC Les acheteurs ont souvent tendance à surdimensionner la rugosité Ra des surfaces internes non fonctionnelles et à la sous-dimensionner des surfaces d'étanchéité ou d'usure.
- FRIMA relie chaque bande Ra à un Finition de surface Élabore une déclaration de capacité, puis la valide en interne. contrôle de qualité Mesure au profilomètre avant expédition.
Pourquoi un tableau de finition de surface CNC reste pertinent en 2026
Malgré une décennie d'outils de spécification intégrés à la CAO, l'erreur la plus fréquente que je constate dans les devis CNC des acheteurs européens et nord-américains concerne la rugosité Ra indiquée sur le plan technique. Un acheteur qui inscrit « Ra 0,8 µm » sur un arbre tourné alors que l'exigence fonctionnelle est simplement « suffisante pour un manchon emmanché » surpaye de 30 à 60 % rien que pour l'usinage de surface. Un acheteur qui indique « lisse » sur la face d'un tiroir hydraulique et livre une pièce avec une rugosité Ra de 3,2 µm reçoit des réclamations pour fuites dans les trois mois.
Un tableau d'état de surface CNC permet de quantifier une description imprécise et d'associer cette valeur à un processus réalisable en atelier à un coût prévisible. Ce guide présente le tableau Ra 2026 utilisé chez FRIMA, les processus de production de chaque bande, l'impact sur les coûts du passage d'une bande à l'autre et la manière de spécifier correctement la rugosité Ra sur vos plans.
Aperçu du tableau des états de surface CNC 2026
Le tableau ci-dessous consolide les normes de texture de surface ISO 4287 / ISO 21920 avec ce qui Tournage CNC, Fraisage CNCLe meulage et la finition secondaire peuvent être réalisés de manière réaliste en production. Les valeurs Ra sont indiquées en micromètres (µm) ; des conversions en micropouces (µin) sont fournies pour les dessins nord-américains.
| Ra (µm) | Ra (µin) | Niveau N | Processus typique | Rôle fonctionnel |
|---|---|---|---|---|
| 0,05 | 2 | N1 | Polissage miroir, rodage | Faces optiques et d'étanchéité |
| 0,1 | 4 | N2 | Meulage fin + polissage | tiroirs hydrauliques, sièges de palier |
| 0,2 | 8 | N3 | Rectification de précision | rainures d'étanchéité, implants médicaux |
| 0,4 | 16 | N4 | Rectification cylindrique | Arbres sous joints dynamiques |
| 0,8 | 32 | N5 | Tournage fin / rectification légère | paliers, vérins hydrauliques |
| 1.6 | 63 | N6 | Tournage de précision standard | Machines générales, ajustements par pression |
| 3.2 | 125 | N7 | Tournage/fraisage CNC standard | Surfaces d'accouplement non critiques |
| 6.3 | 250 | N8 | Ébauche d'usinage | faces de référence, cavités internes |
| 12,5 | 500 | N9 | Brut de fonderie / brut de forge | Stock pré-usinage |
Ces neuf bandes ne sont pas exhaustives — les valeurs intermédiaires (Ra 0,05, 0,1, 0,2, 0,4, 0,8, 1,6, 3,2, 6,3, 12,5) sont les étapes de grade ISO standard et sont les valeurs que la plupart des profilomètres et du personnel d'atelier sont calibrés pour lire.
Comment chaque bande Ra correspond à un processus de fabrication
Bandes N1–N2 (Ra 0,05–0,1 µm) : polissage miroir et rodage
Cette bande nécessite des procédés qui vont au-delà de l'usinage CNC standard. Parcours typiques :
- Tournage diamant monopoint sur des alliages de laiton, d'aluminium ou de cuivre pour les composants optiques.
- Clapotis avec une suspension abrasive fine (carbure de silicium ou diamant) sur des plaquettes en acier trempé ou en carbure.
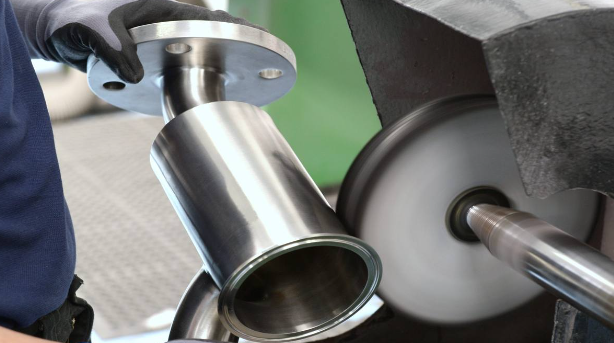
- Polissage à la main avec des papiers abrasifs de plus en plus fins (jusqu'à 1200 ou 2000 grains), souvent sur des pièces petites ou géométriquement complexes.
- électropolissage comme étape secondaire sur l'acier inoxydable pour éliminer les derniers 5 à 10 µm de matériau de surface et produire une surface passive à faible rugosité.
Les acheteurs qui demandent cette gamme de produits doivent s'attendre à des délais de production plus longs, à un travail manuel plus important et à un contrôle à 100 % des caractéristiques critiques.
Bandes N3–N4 (Ra 0,2–0,4 µm) : rectification de précision et cylindrique
La plupart des surfaces techniques qui doivent être étanches ou tourner contre une autre surface appartiennent à cette catégorie. Procédés réalisables :
- Rectification cylindrique avec des roues en oxyde d'aluminium ou en CBN sur des arbres en acier trempé.
- Rectification de surface sur des faces planes, généralement avec une planéité de ±0,005 mm.
- Rectification sans centre pour la finition en continu de pièces cylindriques entre l'ébauche et la finition.
- Virage serré + passage final léger sur des matériaux de dureté supérieure à 50 HRC, où le meulage n'est plus rentable.
Pour les implants médicaux et les tiroirs de vannes hydrauliques, cette plage de tolérance est la spécification par défaut. Les acheteurs doivent s'attendre à un contrôle de chaque pièce à l'aide d'un profilomètre à contact ou optique.
Bande N5 (Ra 0,8 µm) : tournage fin et rectification légère
Il s'agit du ruban de roulement standard pour les ateliers de tournage CNC. Disponible directement à la sortie du tour avec :
- Plaquettes en carbure de tungstène avec une géométrie à angle de chasse positif.
- Vitesses d'alimentation fines (généralement 0,05–0,1 mm/tour).
- Système de maintien de pièce stable (mandrins hydrauliques ou à frettage, pas à 3 mors).
- passe de rectification secondaire légère si le groupe doit être maintenu de manière constante d'un lot à l'autre.
La plupart des tourillons de paliers, des alésages de vérins hydrauliques et des gorges d'étanchéité dynamiques sont spécifiés dans cette plage. Le surcoût par rapport à N6 (Ra 1,6 µm) est généralement de 20 à 40 % sur l'opération, selon le matériau et la géométrie.
Bande N6 (Ra 1,6 µm) : tournage de précision standard
Il s'agit de la bande la plus courante sur les dessins CNC européens, notamment pour les machines générales, les composants automobiles de second rang et les équipements industriels. Réalisable avec :
- Tournage CNC standard avec des plaquettes tranchantes et des vitesses d'avance modérées.
- Fraisage CNC standard avec des fraises en bon état.
- Pas de finition secondaire requis dans la plupart des cas.
Pour la plupart des surfaces non étanches, non porteuses et non esthétiques, cette plage de valeurs correspond à la spécification correcte. Les acheteurs qui indiquent « Ra 0,8 µm » alors que la pièce doit simplement s'emboîter parfaitement avec un composant adjacent surpayent généralement de 30 à 60 % rien que pour les opérations de finition de surface.
Bande N7 (Ra 3,2 µm) : usinage CNC standard
Il s'agit de la bande par défaut pour :
- Surfaces brutes d'usinage sur la plupart des pièces tournées et fraisées.
- cavités internes et des faces de référence qui ne sont pas en contact avec un autre composant.
- Sous-ensembles soudés où la préparation de la soudure et la face usinée seront enlevées ou masquées.
Réalisable sur toute machine CNC moderne équipée d'outils affûtés et de paramètres de coupe adaptés. Aucune finition secondaire n'est requise.
Bandes N8–N9 (Ra 6,3–12,5 µm) : usinage grossier et état brut
Ces bandes décrivent des surfaces qui n'ont pas été usinées ou qui ont été intentionnellement laissées rugueuses en vue d'opérations ultérieures de collage, de revêtement ou de soudage. Exemples courants :
- surfaces moulées ou forgées qui sera usiné par la suite.
- Visages de référence sur l'outillage et les dispositifs de fixation.
- surfaces de collage pour les adhésifs ou les fixations mécaniques où la texture favorise l'adhérence.
Les acheteurs ont rarement besoin de préciser explicitement ces catégories ; elles décrivent l'état du matériau brut à la réception ou l'état usiné avant les opérations de finition.
Cartographie du processus de production : ce que chaque opération CNC produit réellement
| Processus | Bande Ra atteignable | Notes |
|---|---|---|
| Tournage CNC standard | N6–N7 (Ra 1,6–3,2 µm) | Avec des inserts pointus |
| Tournage CNC de précision | N5 (Ra 0,8 µm) | Avec une avance fine et un maintien stable de la pièce |
| Tournage dur (HRC 50+) | N5–N6 (Ra 0,8–1,6 µm) | Remplacement de certaines applications de broyage |
| Fraisage CNC standard | N6–N7 (Ra 1,6–3,2 µm) | Fraises frontales et en bout en bon état |
| Fraisage CNC de précision | N5 (Ra 0,8 µm) | Avance plus lente, outils plus affûtés, contrôle des vibrations |
| Rectification cylindrique | N3–N4 (Ra 0,2–0,4 µm) | Norme pour la finition des tiges |
| Rectification de surface | N3–N4 (Ra 0,2–0,4 µm) | faces de référence et d'étanchéité planes |
| Rectification sans centre | N4 (Ra 0,4 µm) | Pièces cylindriques à grand volume |
| Clapotis | N1–N2 (Ra 0,05–0,1 µm) | Finition finale pour l'étanchéité ou les faces optiques |
| sablage | N6–N7 (Ra 1,6–3,2 µm) | Finition mate cosmétique, élimine les marques d'outils |
| Finition par polissage vibratoire | N5–N6 (Ra 0,8–1,6 µm) | Ébavure et polit légèrement les bords |
| électropolissage | N4–N5 (Ra 0,2–0,8 µm) | Acier inoxydable uniquement ; passive également |
Une règle empirique utile : si vous avez besoin d’une rugosité Ra de 0,8 µm ou moins sur une surface tournée ou fraisée, prévoyez une étape de rectification/rodage secondaire ou un poste d’usinage dédié au tournage dur. Si une rugosité Ra de 1,6 µm ou moins suffit, vous pouvez utiliser une machine CNC standard avec des outils affûtés.
L'impact financier du passage d'une bande Ra à la suivante
L'impact sur les coûts est l'aspect de la conversation que les acheteurs négligent le plus souvent. La courbe des coûts n'est pas linéaire : chaque niveau inférieur de rugosité (Ra) coûte généralement plus cher que le précédent. Cela s'explique par le fait que les surfaces plus fines nécessitent :
- Des outils plus précis et plus coûteux (CBN, diamant ou abrasif à grain plus fin).
- Vitesses d'avance et de coupe plus lentes, ce qui allonge le temps de cycle.
- maintien de pièces plus stable, ce qui ajoute de la complexité à la mise en place et un coût de montage par pièce.
- Opérations secondaires (rectification après tournage, rodage après rectification).
- Inspection aérienne, car les surfaces plus fines nécessitent des mesures plus rigoureuses et permettent d'éliminer davantage de pièces limites.
À titre indicatif, et sans lien avec un processus particulier :
- Le passage de N7 (Ra 3,2 µm) à N6 (Ra 1,6 µm) n'entraîne généralement qu'un surcoût modeste, souvent inférieur à 10-15 % sur l'opération de finition de surface, car les CNC standard peuvent généralement fournir directement N6.
- Le passage de N6 (Ra 1,6 µm) à N5 (Ra 0,8 µm) entraîne un surcoût notable, souvent de 20 à 40 %, car les avances ralentissent et les changements d'outils deviennent plus fréquents.
- Le passage de N5 (Ra 0,8 µm) à N4 (Ra 0,4 µm) nécessite généralement une opération de rectification secondaire et double approximativement le coût de la finition de surface.
- Le passage de N4 (Ra 0,4 µm) à N2 (Ra 0,1 µm) nécessite généralement un rodage ou un polissage manuel et peut multiplier par plusieurs le coût de la finition de surface.
Ces chiffres ne constituent pas des devis définitifs ; il s’agit d’estimations permettant à l’acheteur de déterminer si une rugosité de surface inférieure (bande Ra) est justifiée par les exigences fonctionnelles. Pour une analyse de coûts spécifique à un projet, demandez un détail des processus à l’atelier et renseignez-vous sur les opérations qui influent sur le coût de la finition de surface, et non pas seulement sur le total des lignes de commande.
Comment spécifier correctement Ra sur un dessin
Les erreurs de dessin les plus courantes sur pièces usinées CNC sont:
- Annoncer Ra sans indication de direction de mesure. Ra est un paramètre directionnel ; « Ra 0,8 µm » doit être accompagné de la direction d’échantillonnage (perpendiculaire ou parallèle au plan de coupe) et de la longueur d’onde de coupure (λc). La valeur par défaut ISO est λc = 0,8 mm pour la plupart des surfaces usinées.
- Spécifier la même valeur Ra sur les surfaces fonctionnelles et non fonctionnelles. La rugosité Ra de la face d'un tiroir hydraulique doit être de 0,4 µm ; la face de référence externe de la même pièce ne nécessite probablement qu'une rugosité Ra de 3,2 µm. Indiquer une rugosité Ra unique pour l'ensemble de la pièce est presque toujours erroné.
- Confondre Ra avec Rz ou Ra avec le grade N. Ra est une moyenne arithmétique ; Rz est la hauteur crête à vallée. La norme N correspond à la bande ISO. Un dessin mentionnant « finition N5 » est acceptable comme abréviation de « Ra 0,8 µm », mais il convient de le vérifier si la pièce est exportée vers des régions où la numérotation des normes ISO est interprétée différemment.
- Omission de la méthode d'inspection. La rugosité « Ra 0,4 µm » mesurée par profilomètre à contact diffère de celle mesurée par profilomètre optique sur une petite zone d'échantillon. Pour les caractéristiques critiques, précisez la méthode d'inspection, la longueur de l'échantillon et le nombre de mesures par caractéristique.
Pour les dessins européens, la norme ISO 1302 définit les symboles graphiques normalisés pour la texture de surface. Pour les dessins nord-américains, la norme ASME Y14.36M est la norme équivalente. Les deux normes font référence à la norme ISO 4287 pour la méthode de mesure sous-jacente.
Comment FRIMA relie les bandes Ra aux capacités et à l'inspection
Chez FRIMA, chaque Service de fraisage CNC Le devis de tournage inclut une description de l'état de surface par défaut liée à l'opération. Lorsqu'un acheteur demande une bande Ra spécifique, l'équipe d'ingénierie du devis vérifie :
- Que la bande Ra demandée soit réalisable en une seule opération CNC ou qu'elle nécessite une finition secondaire.
- Si la géométrie de la pièce (cavités profondes, parois minces, petits rayons) limite le Ra réalisable.
- Si le matériau (acier inoxydable, aluminium, acier à outils trempé) nécessite un outillage spécial ou des ajustements de paramètres.
- Déterminer si une mesure en cours de production est nécessaire pour contrôler de manière constante la bande Ra au sein du lot de production.
Pour les caractéristiques spécifiées à Ra 0,8 µm ou moins, les pièces sont échantillonnées sur un profilomètre à contact (généralement un Mitutoyo SJ-210 ou équivalent) dans nos locaux. Contrôle de qualité banc d'essai. Pour les caractéristiques spécifiées à Ra 1,6 µm ou plus rugueuses, une comparaison visuelle et tactile avec des échantillons de comparaison de rugosité ISO est généralement suffisante.
Le Finition de surface La page dédiée à nos capacités sur notre site web décrit les traitements de surface standard que nous proposons en tant qu'opérations secondaires : microbillage, anodisation, revêtement en poudre, électropolissage, zingage et passivation. Ces traitements sont listés avec les valeurs de rugosité Ra auxquelles ils sont généralement appliqués, car la finition secondaire modifie souvent la rugosité Ra maximale atteignable par rapport à la surface usinée.
Scénarios courants et bande Ra appropriée pour chacun
Plutôt que des règles abstraites, voici les bandes Ra que je spécifie pour les exigences fonctionnelles les plus courantes :
- Rainure de joint torique dynamiqueRa 0,4–0,8 µm (N4–N5). Les parois de la rainure doivent être suffisamment lisses pour ne pas abraser l'élastomère, mais c'est le joint torique lui-même qui assure l'essentiel de l'étanchéité.
- ajustement coulissant du tiroir hydrauliqueRa 0,2–0,4 µm (N3–N4). Les fuites au niveau du bobinage constituent le facteur déterminant ; une rugosité plus fine est préférable, mais Ra 0,4 µm est généralement suffisante à des pressions modérées.
- ajustement serré du tourillon de palierRa 0,8 µm (N5). Surface suffisamment lisse pour un contact constant, mais pas trop lisse pour éviter tout glissement sous charge.
- surface externe cosmétiqueRa 1,6 µm (N6). Surface suffisamment lisse pour que la peinture ou l'anodisation masque les marques d'outils sans les rendre visibles.
- face de référence interneRa 3,2 µm (N7). Suffisant pour le positionnement contre une autre face ; aucune exigence fonctionnelle autre que la planéité et la perpendicularité.
- face de préparation de soudureRa 6,3–12,5 µm (N8–N9). La texture rugueuse favorise le mouillage du bain de fusion dans le matériau de base.
- face de collage adhésifRa 1,6–3,2 µm (N6–N7). Assure une accroche mécanique pour l'adhésif sans être suffisamment rugueuse pour que l'épaisseur de la ligne de collage devienne irrégulière.
Ces plages de valeurs sont des points de départ, et non des règles. La spécification appropriée dépend du contexte fonctionnel complet : charge, vitesse, compatibilité des fluides, durée de vie prévue et exigences d’inspection en aval.
Ce que nous disons aux acheteurs qui ne savent pas quelle valeur de Ra spécifier
Lorsqu'un dessin arrive avec la mention « finition lisse » ou « usiné » sans indication de Ra, les valeurs par défaut les plus sûres sont :
- surfaces cosmétiques externes: Ra 1,6 µm (N6).
- Surfaces internes non fonctionnelles: Ra 3,2 µm (N7).
- Toute surface en contact avec un joint, un roulement ou un ajustement coulissant: à confirmer auprès de l'équipe d'ingénierie, mais Ra 0,8 µm est le minimum habituel.
Si l'acheteur ne peut confirmer l'exigence fonctionnelle, le devis de FRIMA sera généralement basé sur une rugosité N7 (Ra 3,2 µm) pour la surface usinée standard, avec la possibilité d'opter pour une rugosité plus fine sur certains éléments si l'acheteur les spécifie lors de la demande de devis. Augmenter la rugosité Ra d'un seul élément après le lancement de la production coûte généralement plus cher que de la spécifier correctement dès la conception.
Foire aux questions
Q1 : Que signifie Ra sur un dessin CNC ?
Ra représente la moyenne arithmétique des écarts absolus du profil de rugosité de surface par rapport à la ligne moyenne, mesurés sur la longueur d'échantillonnage. Plus Ra est faible, plus la surface est lisse. Ra est le paramètre de rugosité de surface le plus couramment utilisé sur les plans techniques, car c'est la valeur directement mesurée par la plupart des profilomètres à contact.
Q2 : Quelle est la valeur Ra la plus couramment spécifiée pour les pièces usinées CNC ?
La rugosité Ra de 1,6 µm (grade N6) est la valeur la plus couramment spécifiée sur les plans européens pour les composants de machines générales et les pièces automobiles de niveau 2. Pour les surfaces externes destinées à être peintes ou anodisées, une rugosité Ra de 1,6 µm est généralement suffisante. Pour les surfaces internes non fonctionnelles, la rugosité Ra de 3,2 µm est la valeur par défaut habituelle.
Q3 : Le tournage CNC standard peut-il fournir un Ra de 0,8 µm sans rectification secondaire ?
Oui, sur la plupart des matériaux (acier, inox, aluminium, laiton) avec des plaquettes carbure affûtées, des avances fines (0,05 à 0,1 mm/tr), un bridage stable et un réglage machine rigide. Le coût est environ 20 à 40 % supérieur à celui d'une rugosité Ra de 1,6 µm en raison du temps de cycle plus long et des changements d'outils plus fréquents. Pour les volumes de production élevés, une cellule de tournage de précision dédiée est généralement justifiée.
Q4 : Quelle est la différence entre Ra et Rz ?
Ra représente la rugosité moyenne arithmétique ; Rz, la hauteur crête-à-vallée, est calculée comme la moyenne des cinq plus grandes mesures crête-à-vallée sur la longueur d'échantillonnage. Ra est généralement un paramètre de contrôle de procédé plus stable, car Rz est sensible aux rayures ou défauts isolés qui ne sont pas représentatifs de la surface globale. La norme ISO 21920 spécifie les deux, mais la plupart des schémas internationaux utilisent Ra par défaut, sauf indication contraire.
Q5 : Comment Ra est-il mesuré et vérifié ?
La méthode la plus courante consiste à utiliser un profilomètre à contact muni d'un stylet en diamant qui parcourt la surface et enregistre le déplacement vertical. L'instrument calcule la rugosité Ra sur la longueur d'échantillonnage, généralement avec un filtre coupe-bande (λc) de 0,8 mm pour les surfaces usinées. Les profilomètres optiques (sans contact) sont utilisés sur les matériaux tendres ou pour les petites structures où le contact du stylet risquerait d'endommager la surface.
Q6 : Les valeurs Ra peuvent-elles être converties directement entre micromètres et micropouces ?
Oui, Ra 1,0 µm correspond approximativement à Ra 39 µin. Le facteur de conversion est de 1 µm ≈ 39,37 µin. Les bandes ISO standard correspondent parfaitement : Ra 0,8 µm ≈ 32 µin, Ra 1,6 µm ≈ 63 µin et Ra 3,2 µm ≈ 125 µin. La plupart des plans techniques indiquent Ra en µm sur les schémas européens et asiatiques, et en µin sur les schémas nord-américains plus anciens, bien que la norme ASME Y14.36M autorise les deux unités.
Q7 : Quelles options de traitement de surface sont couramment associées aux pièces usinées CNC ?
Les traitements de surface secondaires courants appliqués après l'usinage CNC comprennent le microbillage (finition cosmétique mate), l'anodisation (résistance à la corrosion sur l'aluminium), le revêtement en poudre (finition cosmétique durable sur l'acier et l'aluminium), l'électropolissage (finition passive lisse sur l'acier inoxydable), le zingage (protection sacrificielle contre la corrosion sur l'acier), la passivation (résistance à la corrosion sur l'acier inoxydable) et la conversion au chromate (ancienne finition de l'aluminium, progressivement abandonnée dans le cadre du règlement REACH).
Q8 : Quel est le lien entre l'état de surface et la tolérance ?
L'état de surface et la tolérance dimensionnelle sont des spécifications indépendantes, mais interagissent. Une tolérance dimensionnelle très serrée (par exemple, ±0,01 mm) sur une pièce présentant un état de surface grossier (Ra 3,2 µm) est possible, mais rare ; inversement, un état de surface fin sur une pièce à tolérances larges (par exemple, ±0,1 mm) est également rare. Les dessins doivent spécifier les deux séparément. La norme ISO 2768 définit des classes de tolérance moyennes et fines qui correspondent aux symboles d'état de surface de la norme ISO 1302 pour les pièces courantes.
Q9 : Comment le choix du matériau affecte-t-il la finition de surface réalisable ?
Les matériaux tendres (aluminium, laiton, cuivre) présentent généralement une finition plus lisse que les matériaux durs (acier à outils trempé, titane) à paramètres de coupe égaux, car l'arête de coupe produit un copeau plus net, sans arêtes rapportées ni vibrations. L'acier inoxydable se situe entre les deux, mais il s'écrouit lors de la coupe, ce qui accélère l'usure de l'outil et la dégradation de l'état de surface par rapport à l'acier au carbone. Les aciers trempés de dureté supérieure à 50 HRC nécessitent généralement une rectification pour obtenir une rugosité Ra inférieure à 0,8 µm.
Obtenez une recommandation de bande Ra spécifique au projet
Pour les acheteurs qui ont besoin d'une indication Ra spécifique au dessin, GEL Le service d'ingénierie examinera la géométrie de votre pièce, les matériaux et les exigences fonctionnelles, et vous fournira un schéma de processus, un plan d'inspection et un devis correspondant au budget réel de chaque caractéristique.
Consultez notre avis Contrôle de qualité capacité · Finition de surface options · Service de fraisage CNC