-
Défauts courants des pièces en acier usinées CNC et solutions
2026-09-05Les composants en acier de précision — fabriqués à partir de matériaux tels que l'acier au carbone, l'acier inoxydable et l'acier allié — constituent la structure rigide des équipements industriels. Des pièces de transmission aux corps de vannes hydrauliques, en passant par les outillages et les éléments structuraux essentiels, les composants en acier usinés CNC sont indispensables dans la quasi-totalité des applications industrielles. Pour les acheteurs, la qualité de ces composants en acier usinés avec précision dépasse largement le simple respect des tolérances dimensionnelles.
En tant que usine d'usinage CNC OEM Forte de nombreuses années d'expérience dans le secteur, FRIMA a constaté d'innombrables cas où des détails négligés ont compromis la qualité d'un lot entier lors de la production en série de composants usinés CNC de haute précision. De nombreux ingénieurs en approvisionnement et qualité ont été confrontés à des situations similaires : malgré des plans spécifiant des dimensions, une dureté et des tolérances conformes aux exigences, les produits livrés présentaient des défauts tels que des bavures autour des trous, de la rouille interne, des irrégularités de couleur de placage ou des chanfreins manquants. Ces problèmes ont nécessité des retouches et un meulage de dernière minute sur site, ou le retour de l'ensemble du lot pour une nouvelle fabrication – des actions qui ont non seulement fait grimper les coûts d'approvisionnement, mais ont également perturbé les délais de livraison des projets. Plus insidieux encore sont les problèmes tels que les copeaux résiduels ou la corrosion interne ; difficiles à détecter lors de l'assemblage, ils peuvent progressivement entraîner des dysfonctionnements des équipements tels que des blocages, une usure excessive ou des fuites en cours de fonctionnement.
Pourquoi ces problèmes surviennent-ils et comment pouvons-nous y remédier ? Nous avons dressé une liste des défauts les plus courants rencontrés dans les pièces en acier usinées, analysé les causes profondes de chacun et partagé des stratégies de contrôle standardisées et éprouvées sur le terrain afin d’aider les clients à évaluer les capacités de contrôle qualité d’un fournisseur lors de la phase d’approvisionnement et à éviter les pièges courants en matière de qualité.
Remarque : Les défauts énumérés ci-dessous concernent l’ensemble du processus, y compris l’usinage, le traitement de surface, le nettoyage et la manutention des matériaux. Leurs causes profondes proviennent rarement d’une erreur ponctuelle ; elles résultent plutôt d’une défaillance cumulative des contrôles à plusieurs étapes. Une véritable amélioration de la qualité exige la mise en œuvre de contrôles standardisés tout au long de la chaîne de valeur.
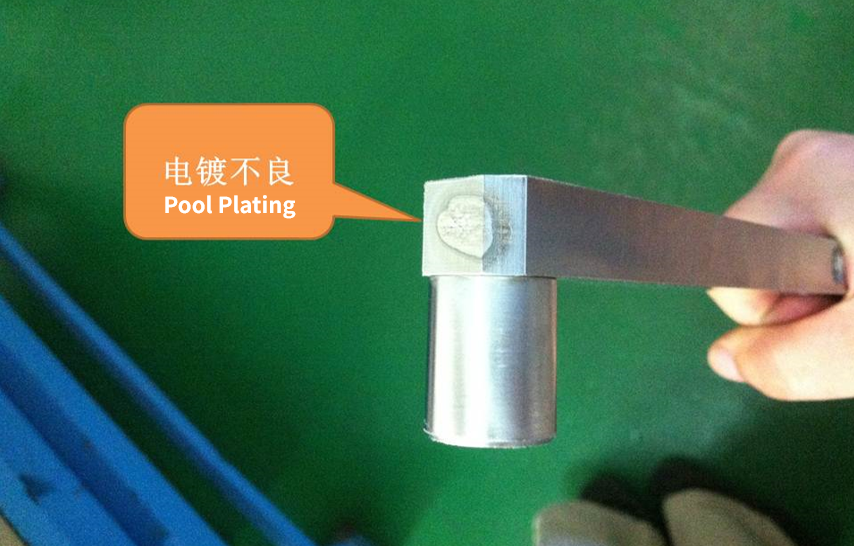
1. Défauts de placage
Manifestations des défauts :
Des défauts tels que des omissions de placage, des piqûres, un décollement et une épaisseur de placage irrégulière apparaissent à la surface des pièces ; dans certains lots, une adhérence insuffisante du placage et un écaillage peuvent également survenir. Ces défauts affectent non seulement l’aspect et la texture, mais compromettent aussi directement la résistance à la corrosion et à l’usure des pièces, réduisant ainsi leur durée de vie.Causes fondamentales
- Un dégraissage et une élimination de la rouille incomplets lors du prétraitement laissent des résidus d'huile et de tartre sur la surface du substrat, empêchant la couche de placage d'adhérer fermement au substrat ;
- Fluctuations de la composition, de la température et de la densité de courant du bain de placage, entraînant des taux de croissance de placage instables ;
- Angles de suspension inefficaces pour les composants industriels sur mesure avec des cavités profondes ou des trous borgnes, empêchant le courant électrique d'atteindre les zones cachées et créant des zones de faible courant où le plaquage est manqué ;
- Des variations excessives de la rugosité de la surface du substrat entraînent une faible uniformité de la couverture du placage.
Solutions FRIMA
- Procédé de prétraitement par étapes : effectuer successivement le dégraissage, l’élimination de la rouille et l’activation avant le placage afin de garantir que la surface du substrat est propre et exempte de couches d’oxyde ;
- Dispositifs de suspension personnalisés : Concevoir des dispositifs spécialisés pour les pièces aux structures complexes afin d’optimiser les angles et la densité de suspension, assurant une distribution uniforme du courant ;
- Mécanisme de vérification de la première pièce : La première pièce de chaque lot subit trois tests (épaisseur, adhérence et brouillard salin) et le traitement du lot ne se poursuit qu'après confirmation de la conformité ;
- Gestion collaborative des fournisseurs : partenariats à long terme avec des fabricants de traitements de surface entièrement certifiés afin de standardiser les paramètres des bains et les procédures opérationnelles, réduisant ainsi les fluctuations du processus.
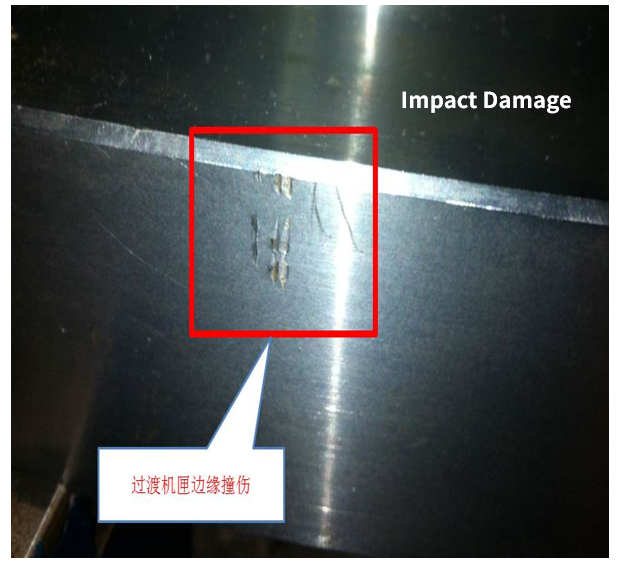
2. Dommages causés par un impact sur les bords
Manifestations des défauts :
Des bosses, des coins ébréchés et des déformations des brides apparaissent sur les coins, les bords et les parties saillantes des composants, le plus souvent lors de la manutention, du transport et du chargement/déchargement ; les arêtes vives résultant de l’usinage sont plus sujettes à la déformation plastique en cas d’impact, ce qui les rend difficiles à réparer.Causes fondamentales
- Lors des opérations de manutention entre les processus, les pièces sont empilées directement les unes sur les autres, ce qui provoque des collisions et des compressions entre les coins métalliques ;
- Les opérateurs manipulent les pièces brutalement lorsqu'ils les ramassent ou les déposent, ce qui provoque des chocs entre les coins et les bords des établis ou des bacs de rangement ;
- Les bacs de stockage et les supports de transport ne comportent pas de protection amortissante, ce qui permet aux pièces de se déplacer et de s'entrechoquer pendant le transport ;
- Les pièces de forme spéciale comportent de nombreuses zones saillantes et sont dépourvues d'encoches de fixation dédiées, ce qui les rend sujettes aux chocs.
Solutions FRIMA
- Protection standardisée lors de la manipulation : Immédiatement après l’usinage, toutes les pièces sont emballées individuellement dans du coton perlé, avec un rembourrage supplémentaire appliqué aux bords et aux coins pour une protection renforcée ;
- Modifications apportées aux bacs de stockage : des coussins de rembourrage en EVA sont installés à l’intérieur des bacs ; les pièces sont fixées en couches et l’empilement direct est interdit ;
- Normalisation et contrôle opérationnels : des normes de manutention sont établies, exigeant que les pièces soient manipulées avec précaution ; le jet de pièces est strictement interdit ;
- Inspection complète avant stockage : avant que les pièces ne soient transférées à l’étape suivante ou stockées, leurs bords sont entièrement inspectés ; les pièces endommagées sont rapidement isolées et envoyées pour être retravaillées.
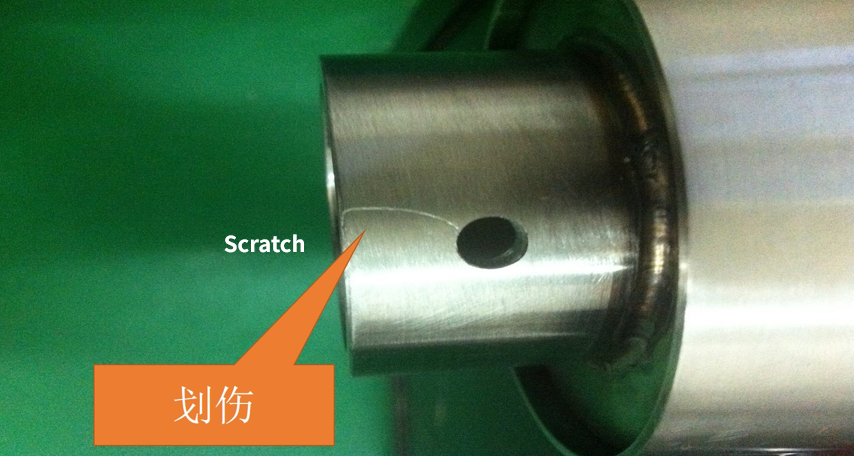
3. Rayures superficielles
Manifestation du défaut :
Des rayures linéaires de longueurs et de profondeurs variables apparaissent sur la surface de la pièce, particulièrement visibles sur les surfaces usinées avec précision et électroplaquées ; les rayures mineures affectent l'homogénéité visuelle, tandis que les rayures profondes peuvent endommager le revêtement anticorrosion et nuire à l'ajustement des composants d'étanchéité.Causes fondamentales
- Les arêtes vives et les bavures sur l'outillage, les dispositifs de fixation et les bacs à pièces rayent la surface des pièces lors du serrage, du chargement et du déchargement ;
- Les pièces ne sont pas séparées pendant le traitement, ce qui entraîne un contact direct métal sur métal et un frottement provoquant des rayures ;
- Les gants ou les outils des opérateurs transportent des particules dures, provoquant des rayures microscopiques au contact des pièces.
Solutions FRIMA
- Entretien régulier de l'outillage : tous les dispositifs, supports et bacs de rangement qui entrent en contact avec les pièces doivent être poncés périodiquement pour éliminer les arêtes vives, et les zones critiques doivent être recouvertes de rembourrage en caoutchouc ;
- Séparation des étapes du processus : après l’usinage, pièces tournées et pièces fraisées sont placées séparément dans des bacs rembourrés, chaque pièce étant stockée individuellement ;
- Consignes d'utilisation : Le port de gants en nitrile propres et souples est obligatoire lors de la manipulation des pièces finies ; il est interdit de travailler en transportant des objets durs tels que des clés ou des outils.
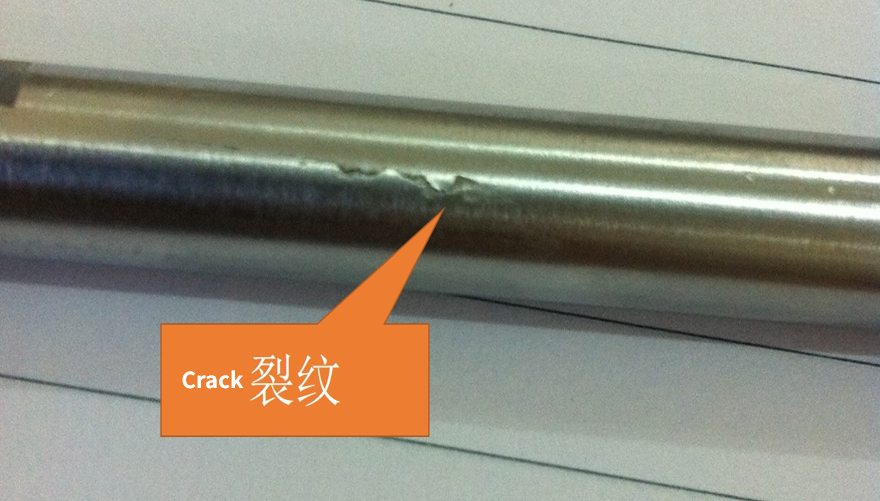
4. Fissures
Manifestation du défaut :
De fines fissures apparaissent aux points de concentration de contraintes, tels que les arêtes des pièces, les angles vifs et les racines des filetages. Certaines de ces microfissures sont difficiles à détecter à l'œil nu. Lorsque la pièce est soumise à une charge, les fissures se propagent progressivement, présentant un risque de rupture.Causes fondamentales
- Défauts métallurgiques de la matière première, tels que les inclusions internes et la porosité ;
- Des procédés de traitement thermique inadéquats, notamment des vitesses de refroidissement excessives et des contraintes résiduelles excessives ;
- Paramètres de coupe inadaptés lors du tournage et du fraisage CNC, entraînant des forces de coupe excessives et des fissures de contrainte d'usinage en surface ;
- Absence de congés aux angles vifs et droits, empêchant la libération des concentrations de contraintes.
Solutions FRIMA
- Inspection à réception : Ajouter un contrôle par ressuage aux matières premières destinées aux pièces critiques porteuses dès leur arrivée afin de détecter les défauts métallurgiques ;
- Optimisation du processus : Adopter des stratégies de coupe par couches et de faible avance pour réduire la concentration des contraintes d’usinage ;
- Traitement de relaxation des contraintes : Ajouter un processus de recuit de relaxation des contraintes pour les pièces à haute résistance afin d’éliminer les contraintes internes résiduelles ;
- Recommandations proactives en matière de conception pour la fabrication (DFM) : Pour les angles vifs et les angles droits, il est recommandé de manière proactive aux clients d’ajouter des rayons de congé afin de réduire le risque de fissuration sous contrainte.
5. Bavures autour des trous
Manifestations des défauts :
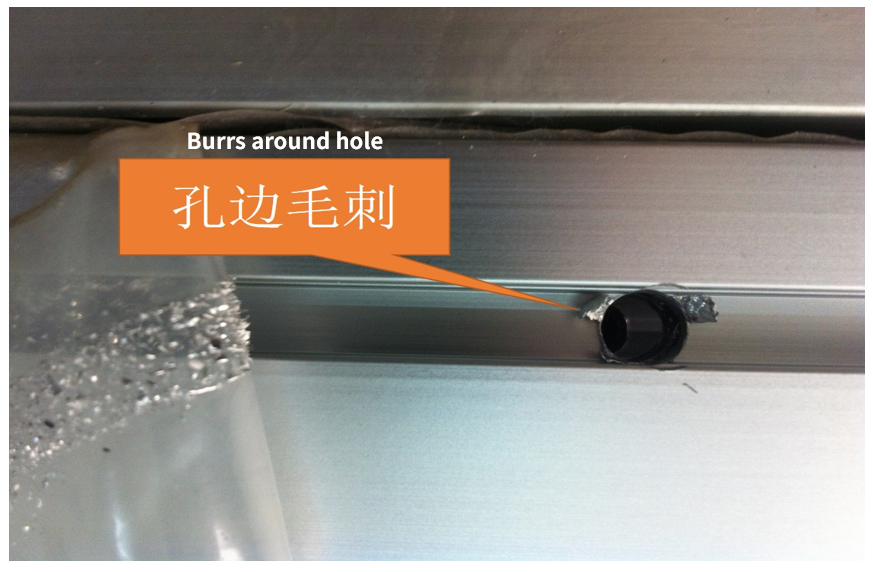
Après perçage, alésage ou taraudage, des bavures et des rebords métalliques subsistent sur les bords du trou, et de fines particules de métal restent coincées dans les rainures du filetage. Cela affecte non seulement l'alignement de l'assemblage, mais si des bavures se détachent et pénètrent dans l'équipement, elles peuvent également provoquer le blocage ou l'usure des pièces mobiles.Causes fondamentales
- Les forets et tarauds usés, dont les arêtes de coupe sont émoussées, provoquent un rebordement du plastique lors de l'usinage ;
- Vitesse d'avance excessive, provoquant une déformation importante du matériau du bord du trou et un épaississement des bavures ;
- Omission du processus d'ébavurage ou normes imprécises, entraînant un nettoyage manuel inadéquat ;
- Les trous profonds et les trous taraudés recèlent des structures difficiles d'accès avec les méthodes de nettoyage classiques.
Solutions FRIMA
- Gestion de la durée de vie des outils : Établir des normes de remplacement obligatoires pour les outils d’usinage de trous afin d’empêcher leur utilisation au-delà de leur durée de vie utile ;
- Usinage intégré : Adopter un processus combiné de perçage et d’alésage pour effectuer simultanément le chanfreinage et l’ébavurage des trous lors de l’usinage des trous ;
- Nettoyage spécialisé : utiliser des brosses métalliques rotatives conçues pour les trous taraudés et employer un soufflage d’air à haute pression inversé pour enlever les copeaux des trous profonds ;
- Contrôle d'inspection à 100 % : Avant l'expédition, les bords de chaque trou de toutes les pièces perforées sont inspectés manuellement afin de s'assurer qu'ils sont exempts de bavures et d'arêtes vives.
6. Différence chromatique
Manifestation du défaut :
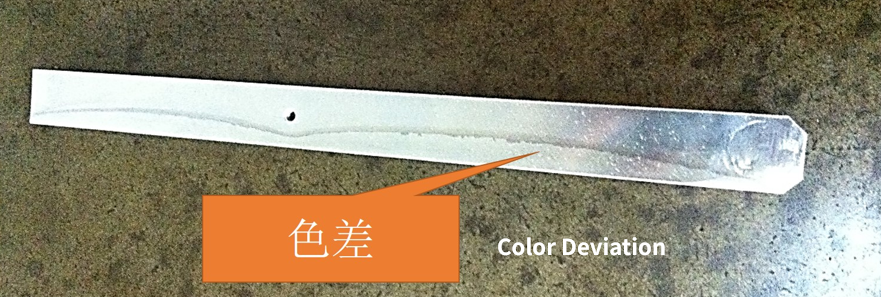
Les variations d'intensité de couleur résultant du traitement électrolytique ou chimique sont visibles à l'œil nu entre les pièces d'un même lot et entre les différentes zones d'une même pièce ; lors de la livraison par lot, une faible homogénéité d'aspect entraîne le rejet des pièces exposées lors du contrôle d'acceptation.Causes fondamentales
- Les différences de composition et d'état de surface des matériaux de substrat d'un lot à l'autre entraînent une formation de film variable sous un même procédé ;
- Les fluctuations de la composition, de la température et du temps de traitement du bain de placage entraînent une épaisseur de revêtement irrégulière ;
- Une densité de suspension des pièces incohérente entraîne une distribution inégale du courant, provoquant des différences de couleur entre les bords et le centre ;
- Les variations du degré de gravure lors du prétraitement entraînent des différences de rugosité de surface, ce qui conduit à des différences de couleur visuelles.
Solutions FRIMA
- Principe « Même lot, même matériau » : Prioriser le traitement de l’acier provenant du même numéro de four pour une même commande afin de garantir la cohérence du substrat ;
- Normalisation des paramètres de processus : effectuer des tests réguliers des solutions de bain de placage pour stabiliser la température, le courant et le temps de traitement ;
- Traitement par lots dans le même réservoir : Traiter les pièces ayant des exigences esthétiques élevées dans le même réservoir, en contrôlant le nombre de pièces suspendues et leur espacement ;
- Acceptation du nuancier standard : Créer un nuancier avec des limites définies ; inspecter tous les produits finis par rapport au nuancier afin de vérifier la tolérance aux différences de couleur.
7. Rugosité, non-conformité et nettoyage inadéquat
Symptômes de défaut :
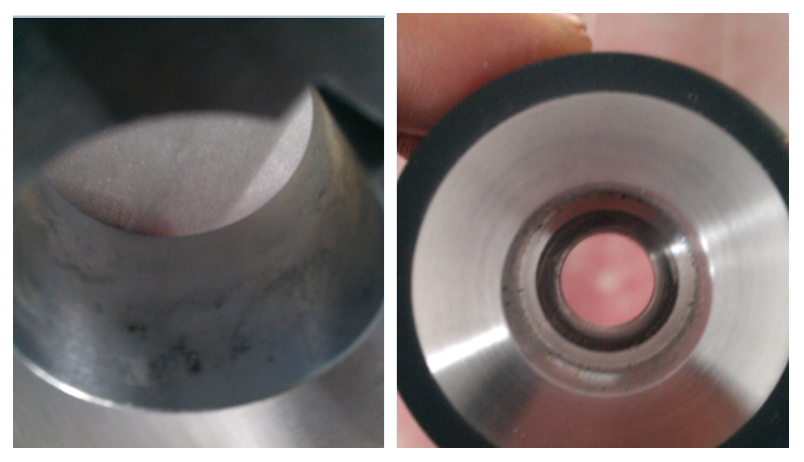
La rugosité de la surface usinée dépasse les exigences des plans, et des copeaux, du fluide de coupe et des résidus d'huile persistent sur la surface de la pièce et à l'intérieur des trous. En particulier, les contaminants présents dans les trous de goupille et les trous taraudés sont très difficiles à dissimuler et peuvent facilement provoquer des blocages, de l'usure et un grippage du filetage après assemblage.Causes fondamentales
- L’usure des outils de finition, des vitesses d’avance excessives et l’omission d’un processus de polissage final entraînent une qualité de surface inférieure aux normes ;
- Le nettoyage se limite aux surfaces externes, créant des zones d'ombre au niveau des trous et des filetages profonds ;
- La capacité insuffisante des équipements de nettoyage empêche l'élimination complète des résidus d'huile et des fines particules métalliques ;
- De mauvaises conditions de manipulation après le nettoyage entraînent une contamination secondaire des pièces.
Solutions FRIMA
- Standardisation des procédés de coupe : Établir des paramètres spécifiques pour différentes exigences de rugosité de surface ; ajouter une étape de polissage de précision pour les pièces aux exigences élevées ;
- Procédé de nettoyage en trois étapes : Utiliser un procédé combiné de « pulvérisation à haute pression + nettoyage par ultrasons + soufflage d’air dirigé », avec un soufflage ciblé sur les trous profonds et les trous taraudés ;
- Vérification de la propreté : Pour pièces de haute précision, la méthode d'essuyage avec un chiffon de soie blanche est utilisée pour inspecter à la fois les alésages internes et les surfaces, en veillant à ce qu'aucun résidu d'huile ou de copeaux ne subsiste ;
- Conditionnement en salle blanche : Les pièces nettoyées sont conditionnées en salle blanche afin d’éviter toute contamination secondaire.
8. Marques d'usinage et bosses visibles
Manifestations des défauts :
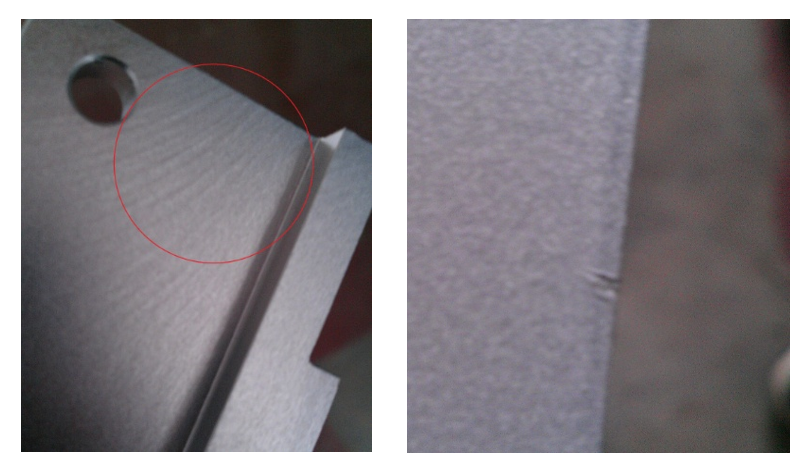
Présence de marques de tournage annulaires et de marques d'avance droites clairement visibles sur la surface de la pièce, ou de petites indentations localisées ; la texture de surface est rugueuse et ne répond pas aux exigences visuelles pour les panneaux exposés et les pièces de type boîtier.Causes fondamentales
- Vitesse d'avance de finition excessive, entraînant un espacement notable entre les marques d'outil, clairement visibles à l'œil nu ;
- Arêtes d'outils usées, provoquant des marques de broutage et des marques de vibration pendant l'usinage ;
- Une pression de serrage excessive, ou des copeaux et débris métalliques sur la table de travail, provoquant des indentations sur la surface de la pièce ;
- L'usinage 5 axes de pièces complexes implique des resserrages fréquents, ce qui peut facilement entraîner des marques de serrage.
Solutions FRIMA
- Optimisation des procédés de finition : pour les pièces aux exigences esthétiques élevées, utilisez de faibles vitesses d’avance et des vitesses de broche élevées afin de minimiser les marques d’outils ;
- Remplacement régulier des outils : remplacement obligatoire des outils de finition en fonction de leur durée de vie afin de garantir des arêtes de coupe affûtées ;
- Serrage sans marques : utilisez des mâchoires souples ou des cales en cuivre pour le serrage et nettoyez les copeaux de métal de la surface de travail avant le serrage ;
- Finition de surface : Ajouter des étapes de meulage ou de polissage après l’usinage des pièces exposées afin d’éliminer les marques d’outils visibles.
9. Saletés et taches en surface / Rouille interne
Manifestation du défaut :
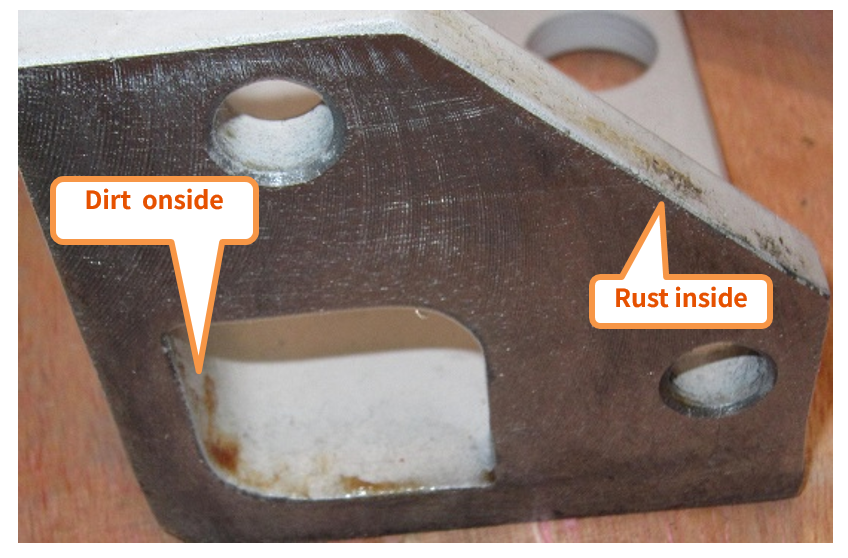
Contamination de surface : résidus d’huile, traces de fluides de coupe, empreintes digitales, poussière et autres contaminants présents sur les surfaces extérieures des pièces. Certaines taches tenaces sont difficiles à enlever une fois sèches ; elles altèrent non seulement l’aspect et la texture, mais réduisent également l’adhérence des peintures et des revêtements électrolytiques ultérieurs et peuvent même provoquer une corrosion localisée. Rouille interne : des points de rouille apparaissent dans les cavités internes, les trous borgnes et les filetages profonds des pièces. Souvent visibles seulement après un certain temps de stockage, ils sont difficiles à détecter de l’extérieur. Une fois les pièces assemblées et mises en service, la rouille s’aggrave progressivement, compromettant la précision d’ajustement et réduisant la durée de vie des pièces.Causes fondamentales
- Contamination de surface : les fluides de coupe et les huiles de refroidissement laissés sur les pièces après usinage ne sont pas nettoyés rapidement, formant des taches d’huile tenaces une fois sèches ; les opérateurs manipulent les pièces finies à mains nues, laissant des empreintes digitales dues à la transpiration et aux huiles corporelles ; un nettoyage insuffisant des bacs de stockage et des établis entraîne une contamination secondaire après le placement des pièces ; une application inégale d’huile antirouille entraîne des taches et des traînées d’huile.
- Rouille interne : L’eau restant à l’intérieur des pièces après le nettoyage n’est pas complètement évacuée, ce qui entraîne une rouille localisée en milieu humide ; l’huile antirouille est pulvérisée uniquement sur les surfaces externes, sans pénétrer dans les cavités internes ni les filetages profonds ; une humidité élevée dans les environnements de stockage, combinée à un emballage mal étanche, permet à l’humidité de pénétrer dans les pièces ; l’acier au carbone a une faible résistance à la rouille intrinsèque, et la prévention de la rouille interne est souvent négligée.
- Causes fréquentes : Un manque de contrôle du nettoyage entre les étapes du processus et une protection insuffisante lors de la manipulation et du stockage peuvent simultanément entraîner une contamination de surface et une rouille interne, ce qui est particulièrement fréquent dans les pièces de tournage produites par lots et les pièces de fraisage multi-trous.
Solutions FRIMA
- Contrôle du nettoyage de surface de bout en bout : Essuyer l’huile de surface immédiatement après l’usinage et procéder au processus de nettoyage selon le calendrier prévu ; Le port de gants propres est obligatoire lors de la manipulation des pièces finies ; Il est strictement interdit de toucher les surfaces extérieures à mains nues ; Les établis et les bacs de transport doivent être nettoyés régulièrement et les coussins de protection remplacés afin d’éviter toute contamination secondaire.
- Séchage complet + prévention de la rouille interne : après le nettoyage, utiliser de l’air comprimé pour chasser l’eau accumulée dans les cavités, puis procéder à un séchage complet au four pour éliminer toute trace d’humidité résiduelle ; utiliser un procédé de revêtement antirouille par immersion avec une station rotative pour assurer une couverture uniforme de la couche antirouille à l’intérieur et sur les filetages.
- Protection en entrepôt sous vide : emballer individuellement les produits finis dans du papier antirouille avec des inserts déshydratants et sceller l’emballage extérieur ; contrôler la température et l’humidité dans l’entrepôt de produits finis afin d’éviter un stockage prolongé dans des environnements à forte humidité ; emballer immédiatement les pièces qui réussissent l’inspection afin de minimiser l’exposition à l’air.
10. Chanfrein manquant / Arêtes vives
Manifestation du défaut :
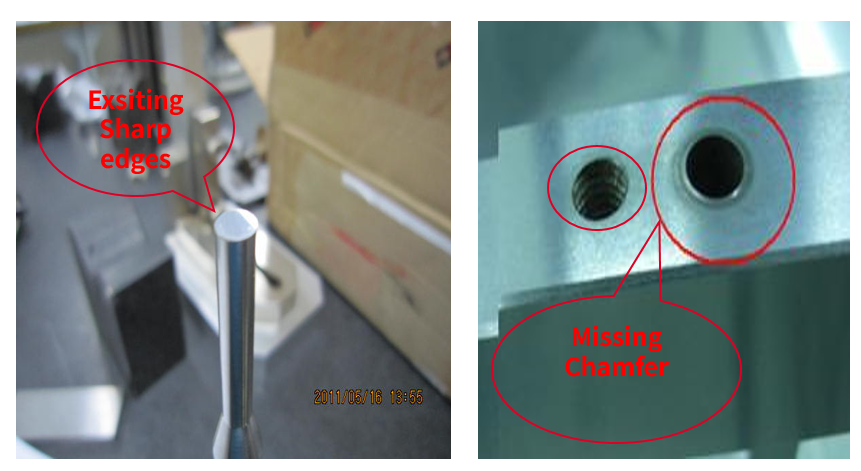
Les chanfreins spécifiés dans les dessins sont omis lors de l'usinage, ou bien ils sont de taille irrégulière ou mal alignés, laissant des arêtes vives sur la pièce ; dans les cas bénins, cela affecte l'alignement de l'assemblage ; dans les cas graves, cela peut provoquer des coupures chez les opérateurs ou endommager les joints.Causes fondamentales
- Omission de l'opération de chanfreinage lors de la programmation CNC ou réglages incorrects des paramètres de compensation d'outil ;
- Des écarts dans le serrage et le positionnement des pièces, entraînant une asymétrie entre les positions réelles et théoriques du chanfrein ;
- Les inspections se concentrent uniquement sur les dimensions critiques, tandis que les détails tels que le chanfreinage et l'ébavurage ne sont pas inclus dans les éléments d'inspection de routine ;
- La fabrication de composants industriels sur mesure, avec de multiples variantes et de petites séries, implique de nombreux processus, ce qui facilite l'oubli de certaines étapes.
Solutions FRIMA
- Vérification de la liste de contrôle de programmation : après la programmation, les ingénieurs vérifient la liste des processus par rapport aux dessins, élément par élément, pour s’assurer que le chanfreinage et l’ébavurage ne sont pas omis ;
- Inspection dimensionnelle complète de la première pièce : L'inspection de la première pièce couvre toutes les dimensions des chanfreins et l'état des arêtes vives ; la production en série ne commence qu'après confirmation de la conformité ;
- Norme d'ébavurage par défaut : toutes les pièces sont ébavurées par défaut ; les arêtes vives dangereuses sont éliminées même si elles ne sont pas spécifiées sur le dessin ;
- Inspection par lots : pendant la production, un échantillon proportionnel de pièces est inspecté pour vérifier l’état des chanfreins afin d’identifier rapidement les problèmes tels qu’un mauvais alignement du serrage.
Contrôle qualité des pièces en acier FRIMA
Pour de nombreux fabricants, le contrôle qualité se limite à l'inspection finale, reposant sur l'identification des produits non conformes par les inspecteurs. Or, de nombreux défauts des pièces en acier – tels que la rouille interne, les ébréchures dans les trous et les microfissures – sont soit dissimulés dans des zones difficiles d'accès, soit ne deviennent apparents qu'après une période de stockage, ce qui rend difficile l'obtention d'une couverture à 100 % lors des inspections finales.
L'approche de FRIMA en matière de contrôle qualité des composants en acier usinés avec précision consiste à décomposer les exigences de qualité en exigences pour chaque étape du processus. De la réception des matières premières à l'emballage des produits finis, chaque étape est soumise à des normes opérationnelles claires et à des exigences d'auto-contrôle, garantissant ainsi la détection des défauts dès leur origine et non en fin de processus. Notre système de contrôle qualité s'articule autour de six étapes clés :
- Inspection à réception : Vérifier les certificats de matériaux, la dureté et l'état de surface de l'acier à son arrivée ; ajouter des essais non destructifs pour les pièces critiques ;
- Préparation à la programmation : Établir une liste détaillée des étapes de traitement ; intégrer le chanfreinage, l’ébavurage et l’arrondi des arêtes dans le programme d’usinage afin d’éviter les omissions dès le départ ;
- Usinage standardisé : Établir des normes uniformes pour la durée de vie des outils, les paramètres de coupe et les méthodes de serrage ; procéder à la production en série uniquement après l'approbation de l'inspection de la première pièce ;
- Nettoyage spécialisé : Établir des normes de nettoyage spécialisées pour les trous profonds, les filetages et les cavités internes afin d'éliminer les zones d'ombre lors du nettoyage ;
- Traitement de surface coordonné : Sélectionner rigoureusement les fournisseurs de traitement de surface ; vérifier le revêtement de la première pièce et effectuer des contrôles aléatoires pendant la production en série ;
- Inspection complète avant expédition : Les produits finis font l'objet d'une inspection complète sous un éclairage standard afin de vérifier leur aspect, leurs dimensions, leur propreté et leur résistance à la rouille ; l'expédition n'est autorisée qu'après avoir passé l'inspection.
Conclusion
Lors de l'achat de composants industriels, le coût réel ne se limite jamais au prix unitaire de la pièce, mais englobe la somme des coûts cachés tels que les frais de retouche, les pertes dues aux arrêts de production et les risques liés au service après-vente. Une bavure ne coûtant que quelques yuans ou une simple trace de rouille peuvent engendrer des pertes matérielles se chiffrant en dizaines de milliers de yuans.
L'approche de FRIMA en matière d'usinage de précision de l'acier consiste à intégrer à nos normes de qualité même les exigences détaillées que les clients n'ont pas explicitement formulées. Si vous avez des besoins exigeants en usinage CNC pour des pièces en acier, ou si vous rencontrez régulièrement des problèmes de qualité liés aux détails de vos pièces, n'hésitez pas à contacter notre équipe technique. Nous pouvons vous aider. solutions d'usinage personnalisées et des recommandations en matière de contrôle qualité adaptées à votre application spécifique.
À propos de FRIMA
FRIMA est un fabricant spécialisé dans l'usinage de pièces industrielles de haute précision. Nos principaux services comprennent le tournage CNC, le fraisage CNC, l'usinage 5 axes et l'usinage de précision sur tours à broche traversante. Nous produisons une large gamme de pièces mécaniques en acier de haute précision, de composants industriels sur mesure et de pièces structurelles spéciales. Des pièces standard tournées et fraisées aux pièces spéciales complexes, et de l'usinage au traitement de surface, nous proposons des services clés en main. Nous desservons de nombreux secteurs d'activité, notamment l'automatisation, les systèmes hydrauliques, l'automobile et les machines lourdes. En maîtrisant rigoureusement chaque étape du processus de fabrication, nous garantissons une qualité constante et fournissons des produits usinés avec précision, stables et fiables à nos clients du monde entier, ce qui nous positionne comme un fabricant d'usinage CNC de confiance pour les équipementiers.