











Défauts courants en électroplacage et solutions
Avez-vous déjà été confronté à ce dilemme : des pièces ayant subi un usinage de précision via Tournage CNC et Fraisage CNC Malgré des services respectant scrupuleusement les tolérances dimensionnelles et la précision géométrique, des problèmes tels que bulles, décollement, zones dénudées et différences de couleur peuvent survenir lors du processus de galvanoplastie. Dans le meilleur des cas, cela entraîne des retouches et un nouveau placage ; dans le pire des cas, la totalité du lot est mise au rebut. Ce problème augmente non seulement les coûts globaux, mais perturbe également les délais de livraison des projets. Chez FRIMA, nous avons reçu de nombreuses demandes de renseignements de la part de nos clients concernant ce problème.
Pour composants industriels personnalisés Avec des structures complexes et des pièces spéciales de forme irrégulière, la probabilité de défauts de galvanoplastie est souvent plus élevée, et ces défauts ont tendance à se concentrer dans des zones cachées telles que les trous profonds et les cavités internes, ce qui rend difficile l'obtention d'une couverture à 100 % lors des inspections finales.
En tant que Fabricant professionnel de pièces usinées CNC OEMFRIMA a acquis une vaste expérience en matière de contrôle qualité du traitement de surface par électroplacage, tout en proposant des services d'usinage de tournage-fraisage. Nous savons que la qualité du placage ne se limite jamais à un simple traitement de surface ; elle est étroitement liée à l'ensemble de la chaîne de production, incluant les conditions d'usinage, les prétraitements, la gestion des bains de placage et la conception des outillages. Forts de notre expérience de terrain et de notre base de données qualité interne, notre département d'ingénierie technique a recensé les 8 défauts de placage les plus fréquents du secteur, analysé leurs causes profondes et partagé les mesures préventives et solutions standardisées de FRIMA afin d'aider nos clients à identifier rapidement les risques qualité et à améliorer le rendement de leurs pièces finies. Si vous rencontrez des difficultés similaires, nous vous invitons à poursuivre votre lecture ci-dessous ou à contacter notre équipe.
1. Bulles de placage
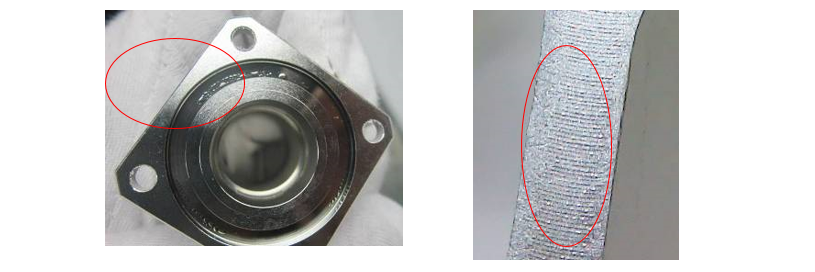
Manifestation du défaut :Des bulles circulaires en relief apparaissent à la surface du revêtement ; lorsqu’elles éclatent, elles forment des piqûres. Ce problème se rencontre le plus souvent dans les cavités profondes, les rainures, les trous borgnes et les structures similaires, et constitue l’un des défauts les plus fréquents lors du traitement électrolytique de composants usinés avec précision.
Causes fondamentales
- Un dégraissage incomplet lors du prétraitement laisse des résidus d'huile sur la surface de la pièce, le gaz emprisonné entre la couche de placage et le substrat empêche une liaison efficace ;
- L'hydrogène gazeux généré à la cathode pendant le processus de placage ne peut s'échapper en temps voulu, adhérant continuellement à la surface de la pièce et entravant le dépôt normal de métal ;
- Des angles de montage incorrects pour les pièces de forme irrégulière usinées par usinage 5 axes entraînent la formation de poches de gaz scellées à l'intérieur des cavités, empêchant ainsi le gaz de s'échapper ;
- Adhérence globale insuffisante de la couche de placage, avec des défauts à l'interface entre le substrat et la couche de placage. Lorsque le gaz se dilate, il soulève la couche de placage, provoquant des cloques.
Solutions FRIMA
- Procédé de prétraitement amélioré : Utiliser un procédé combiné de dégraissage ultrasonique et d’activation acide/alcaline pour garantir que la surface du substrat est propre et exempte d’huile, améliorant ainsi l’adhérence du revêtement à la source ;
- Conception de fixations suspendues sur mesure : Concevoir des fixations spécialisées pour les pièces à cavité profonde et de forme irrégulière, en ajustant l’angle d’entrée de la pièce dans le réservoir afin de garantir que les ouvertures de la cavité soient orientées de manière à faciliter l’échappement des gaz ;
- Standardiser les procédures d'immersion dans le bain : incliner lentement les pièces dans le bain ; après l'immersion, les laisser reposer brièvement avant d'appliquer la puissance, permettant ainsi aux bulles adhérant à la surface de remonter et de s'échapper complètement ;
- Contrôle des additifs de bain : Ajuster périodiquement la teneur en agent mouillant dans le bain de placage afin de réduire la tension superficielle de la solution et de favoriser un dégagement rapide des bulles de la surface de la pièce.
2. Placage brûlé
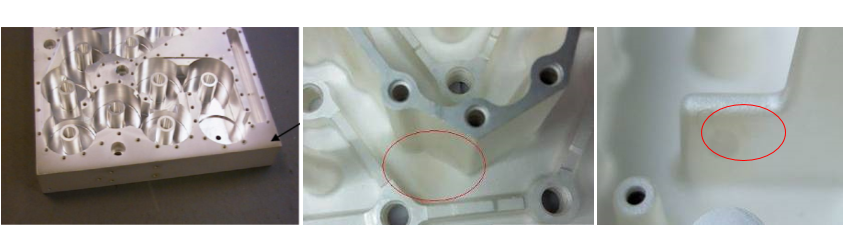
Symptômes de défaut : La surface du placage est rugueuse et mate, elle pique au toucher et irrite les gants. Dans les cas les plus graves, le placage devient friable et poudreux, et a tendance à se décoller, notamment sur les bords, les angles vifs et les parties saillantes des pièces.
Causes fondamentales
- Une densité de courant locale excessive provoque la concentration des lignes de champ électrique aux angles et arêtes vifs, ce qui entraîne un dépôt de métal excessivement rapide et une cristallisation grossière et lâche ;
- Concentration insuffisante du sel principal dans le bain de placage, température excessivement basse et teneur inadéquate en sels conducteurs, entraînant une plage de tolérance au courant réduite pour la solution de placage ;
- Agencement des composants inefficace : les composants sont positionnés trop près de l’anode, ce qui provoque un courant local dépassant largement la limite du processus.
Solutions FRIMA
- Optimisation des paramètres de processus : Personnaliser la densité de courant et la température du bain en fonction du matériau, de la structure et du type de placage de la pièce. Interdire strictement le fonctionnement à des niveaux de courant excessifs ;
- Contrôle de la densité de suspension : Contrôlez l’espacement entre les pièces et ajustez leurs positions relatives par rapport à l’anode pour éviter une concentration excessive des lignes de champ électrique dans des zones localisées ;
- Entretien régulier du bain : tester la composition du bain chaque semaine, reconstituer rapidement le sel principal et le sel conducteur, et stabiliser la conductivité de la solution ;
- Protection des pièces complexes : utilisez un blindage isolant sur les angles vifs et les zones saillantes afin de disperser le courant et d’éviter les surcharges de courant localisées susceptibles de provoquer des brûlures.
3. Placage terne / Décoloration générale
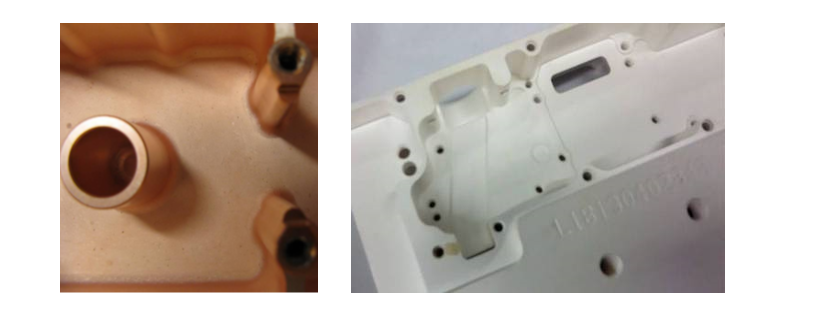
Manifestation du défaut : Le revêtement présente un faible brillant, globalement ou par endroits, apparaissant terne, trouble ou blanchâtre, et perdant son éclat métallique uniforme, ce qui affecte l'homogénéité de l'aspect de la pièce.
Causes fondamentales
- Quantité insuffisante d’agent blanchissant dans le bain ou accumulation de sous-produits de décomposition, entraînant une réduction des effets blanchissants et uniformisants ;
- Prétraitement incomplet, avec un film d'oxyde ou une fine couche de rouille présente sur la surface du substrat, entraînant une mauvaise planéité du revêtement ;
- La température et la densité de courant de l'électroplacage s'écartent de la plage de fonctionnement du procédé, ce qui entraîne une structure cristalline grossière dans la couche de placage et une brillance réduite ;
- Des variations excessives de la rugosité de surface entre différents lots de pièces tournées et de pièces fraisées entraînent un brillant de placage irrégulier.
Solutions FRIMA
- Gestion courante du bain de placage : analyser régulièrement la concentration de l’agent de brillance, remplir rapidement le bain avec une solution fraîche et effectuer périodiquement un traitement électrolytique pour éliminer les sous-produits de décomposition ;
- État uniforme du substrat : normaliser les exigences de rugosité de surface d’usinage. Activer soigneusement les pièces pour éliminer les couches d’oxyde avant le placage afin de garantir un état uniforme des pièces entrant dans le bain ;
- Standardisation des paramètres de processus : Stabiliser la température de placage, la densité de courant et le temps de traitement pour garantir un placage uniforme et à grains fins ;
- Traitement du même lot dans la même cuve : concentrez le placage des composants de haute qualité usinés et fraisés CNC d’une même commande dans une seule cuve afin de réduire les variations de couleur entre les lots.
4. Exposition du substrat nu
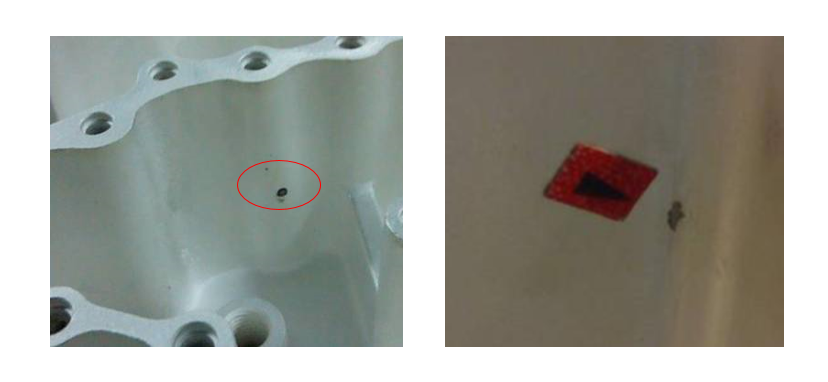
Manifestation du défaut : Perte localisée du placage, exposant la couche de placage sous-jacente ou le métal de base, souvent sous forme de cuivre ou de matériau de base apparent. Ce défaut se produit fréquemment dans des zones difficiles d'accès comme les trous profonds, les trous borgnes et les crevasses, et est plus susceptible d'apparaître sur les pièces spéciales à structure complexe.
Causes fondamentales
- Les lignes de champ électrique ne peuvent pas atteindre les trous profonds et les trous borgnes, ce qui entraîne une densité de courant excessivement faible qui empêche le dépôt normal du placage ;
- Un prétraitement inadéquat, entraînant la présence d'huile résiduelle ou de calamine à l'intérieur des trous, empêchant la couche de placage d'adhérer à la surface du substrat ;
- Une orientation de suspension incorrecte provoque la formation de poches d'air à l'intérieur des trous ; le bain de placage ne peut pas entrer complètement en contact avec les parois intérieures, ce qui entraîne des zones non plaquées ;
- Temps de placage insuffisant. Le bain de placage a une capacité de placage limitée pour les trous profonds, ce qui entraîne des couches de placage excessivement fines ou totalement absentes sur les parois internes des trous profonds.
Solutions FRIMA
- Optimisation des procédés auxiliaires : utiliser la technologie de cathode auxiliaire pour les pièces comportant plusieurs trous et cavités profondes afin d’améliorer la distribution du courant dans les zones de trous profonds ;
- Prétraitement amélioré : ajouter un nettoyage par ultrasons et un processus de soufflage directionnel à haute pression pour les pièces à trous profonds afin de garantir que l’intérieur des trous soit propre et exempt de contamination par l’huile ;
- Optimisation de la solution et de la durée de placage : sélectionnez un système de solution de placage doté d’une forte capacité de placage de trous profonds et prolongez de manière appropriée le temps de placage pour garantir que l’épaisseur du revêtement sur les parois internes des trous profonds réponde aux spécifications ;
- Vérification de la section transversale de la première pièce : effectuer une inspection de la section transversale de la première pièce de structure complexe pour confirmer la couverture du revêtement à l’intérieur des trous ; commencer la production en série uniquement après avoir réussi cette inspection.
5. Décapage
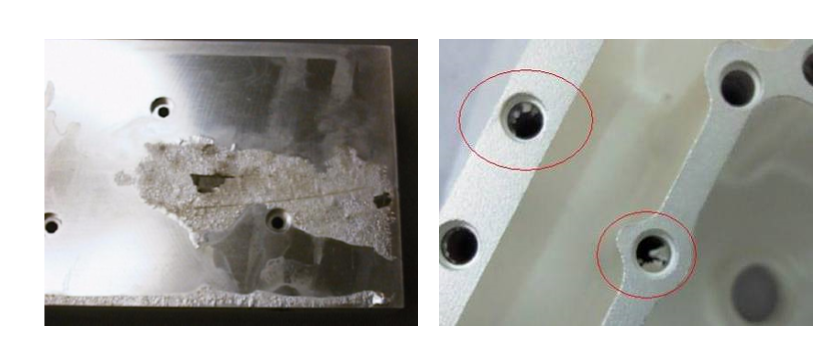
Manifestation du défaut : Une adhérence insuffisante entre la couche de placage et le métal de base, entraînant un écaillage et un décollement, est une indication typique d’un défaut de galvanoplastie et compromet directement la résistance à la corrosion et à l’usure de la pièce.
Causes fondamentales
- Un dégraissage, une élimination de la rouille et une activation incomplets lors du prétraitement laissent des résidus d'huile et des films d'oxyde sur la surface du substrat, empêchant la couche de placage de former une liaison solide avec le substrat ;
- La surface du substrat est trop lisse ou présente une couche écrouie, ce qui entraîne une mauvaise adhérence mécanique de la couche de placage ;
- L'interruption du courant pendant le processus de galvanoplastie provoque la passivation de la couche de placage intermédiaire, ce qui entraîne une mauvaise adhérence intercouche ;
- La présence de couches cémentées ou décarburées à la surface de la pièce après traitement thermique affecte l'adhérence du revêtement.
Solutions FRIMA
- Contrôle du prétraitement de bout en bout : appliquer strictement le processus standard « dégraissage – élimination de la rouille – activation ». Pour les pièces à forte demande, ajouter une sous-couche pré-plaquée pour améliorer l’adhérence ;
- Prétraitement du substrat : Pour les pièces écrouies ou excessivement polies, une étape de micro-rugosité est ajoutée afin de créer une surface de liaison uniforme pour la couche de placage ;
- Contrôle du processus de production : assurer un processus d’électroplacage continu et stable afin d’éviter la passivation intercouche causée par les interruptions de courant ;
- Vérification de l'adhérence : effectuer des tests de coupe transversale et de pliage sur la première partie de chaque lot ; la production en série ne commence qu'après vérification de l'adhérence de la couche de placage conformément aux spécifications.
6. Variation de couleur
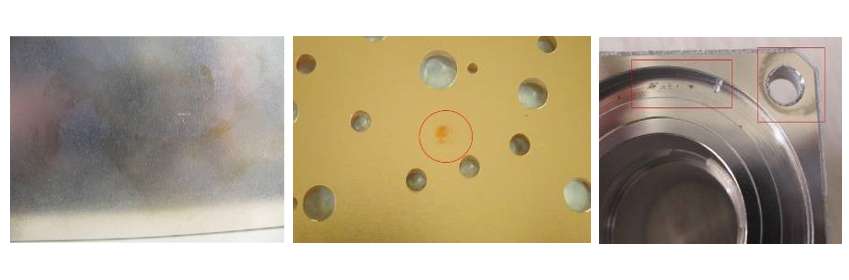
Manifestation du défaut : La couleur de certaines zones de placage ne correspond pas à l'aspect général normal du produit, se manifestant par un jaunissement, un noircissement, une décoloration et d'autres défauts. On observe des variations de couleur notables entre les pièces d'un même lot, ce qui nuit à l'homogénéité de l'aspect.
Causes fondamentales
- L'accumulation d'ions d'impuretés métalliques dans le bain de placage entraîne la contamination de la solution de placage, provoquant des couleurs de placage anormales ;
- Nettoyage de prétraitement incomplet, laissant des acides, des alcalis ou d'autres impuretés résiduels sur les surfaces des pièces, qui contaminent le bain de placage lors de son introduction ;
- Les fluctuations de la température de placage et de la densité de courant modifient l'état de cristallisation de la couche de placage, provoquant des variations de couleur ;
- Les différences de matériau du substrat et d'état de surface d'un lot à l'autre entraînent une couleur de placage incohérente, même avec un même procédé.
Solutions FRIMA
- Purification et entretien du bain de placage : Filtrer régulièrement le bain de placage et éliminer par électrolyse les ions d’impuretés afin de contrôler le niveau de contamination du bain ;
- Contrôle du rinçage en plusieurs étapes : Ajouter des processus de rinçage à contre-courant en plusieurs étapes pour empêcher les produits chimiques des processus précédents de pénétrer dans le bain de placage et réduire la contamination croisée ;
- Stabiliser les paramètres du processus : Standardiser la température, le courant et la durée du placage afin de minimiser les variations de couleur dues aux fluctuations du processus ;
- Traitement centralisé des matériaux identiques : privilégier l’utilisation des matériaux de substrat provenant du même lot pour composants mécaniques Dans la même commande, et les traiter ensemble dans la même cuve afin de garantir une couleur uniforme.
7. Oxydation post-placage
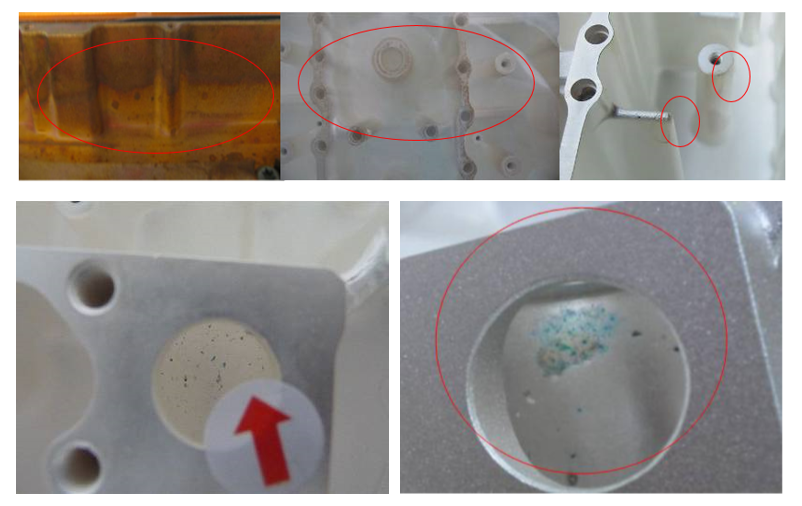
Symptômes de défaut :Après un certain temps de stockage, des problèmes tels que la rouille, la décoloration et des taches apparaissent en surface. Ces problèmes surviennent le plus souvent sur les pièces très poreuses ou dont l'épaisseur de placage est insuffisante, ou encore dans des environnements de stockage à forte humidité.
Causes fondamentales
- Une épaisseur de placage insuffisante et une porosité élevée permettent aux agents corrosifs de pénétrer le placage et d'éroder le matériau de base, provoquant de la rouille ;
- Un traitement de passivation inadéquat après électrodéposition entraîne une faible résistance à la corrosion du revêtement lui-même ;
- Un nettoyage incomplet après le placage laisse des agents corrosifs à la surface, ce qui entraîne une oxydation et une rouille ultérieures ;
- L'humidité et la teneur en sel élevées de l'environnement de stockage, combinées à une capacité de protection insuffisante du placage, entraînent une oxydation et une décoloration de la surface.
Solutions FRIMA
- Contrôle de l'épaisseur du placage : Contrôler strictement l'épaisseur du placage conformément aux normes. Augmenter les spécifications d'épaisseur de placage pour les pièces présentant des exigences élevées en matière de résistance à la corrosion ;
- Optimisation du processus de passivation : adapter le processus de passivation au niveau de protection contre la corrosion requis afin d’améliorer la résistance à la corrosion du revêtement ;
- Standardisation du nettoyage et du séchage après placage : utiliser un rinçage à l’eau purifiée en plusieurs étapes après le placage pour éliminer complètement les résidus, suivi d’un séchage rapide et complet ;
- Protection pendant le stockage : conditionner les produits finis dans des emballages individuels scellés contenant des dessiccants intégrés et contrôler la température et l’humidité de l’environnement de stockage afin d’éviter l’oxydation due à l’humidité.
8. Bavures de placage
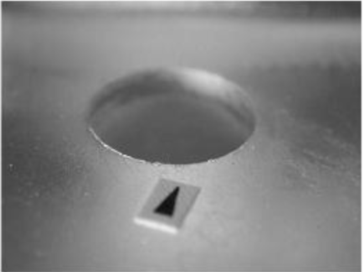
Manifestation du défaut :Des protubérances denses, granuleuses ou pointues apparaissent à la surface de la couche de placage ; elles sont sensiblement rugueuses au toucher, ce qui affecte la finition de surface et la précision d'ajustement.
Causes fondamentales
- Présence excessive d'impuretés solides en suspension dans le bain de placage, qui se retrouvent piégées dans la couche de placage pendant le processus d'électroplacage, formant des protubérances granulaires ;
- Les résidus anodiques se détachent, se mettent en suspension dans le bain de placage et adhèrent à la surface de la pièce avec le dépôt métallique ;
- Une densité de courant excessive provoque une cristallisation grossière du métal, ce qui entraîne des protubérances granulaires irrégulières ;
- Les bavures superficielles restantes après usinage ne sont pas complètement éliminées ; ces bavures sont amplifiées par la couche de placage après électroplacage.
Solutions FRIMA
- Filtration continue du bain : Équipez le bain de plaquage d'un système de filtration à recirculation et remplacez régulièrement les cartouches filtrantes pour éliminer les impuretés solides en suspension ;
- Gestion des anodes : utiliser des anodes de haute qualité enfermées dans des sacs à anodes pour empêcher les boues anodiques de se détacher et de contaminer la solution de bain ;
- Contrôle des paramètres du procédé : maintenir la densité de courant dans une plage raisonnable afin d’éviter une cristallisation grossière et la formation de particules ;
- Contrôle qualité des processus précédents : inspecter rigoureusement la qualité de l’ébavurage de la surface de la pièce avant le placage, s’assurer que toutes les bavures d’usinage sont complètement éliminées avant de procéder au processus de placage.
Conclusion
De nombreux fournisseurs concentrent leur contrôle qualité en électroplacage uniquement sur les bains de galvanoplastie, mais les données industrielles montrent que plus de la moitié des défauts de galvanoplastie proviennent des étapes d'usinage et de prétraitement. Les bavures d'usinage, la rugosité excessive de la surface et les couches de durcissement superficielles influent directement sur le résultat final de l'électroplacage.
En tant que fournisseur de pièces de fraisage CNC OEM Grâce à ses services complets d'usinage et de traitement de surface, la force de FRIMA réside dans l'intégration des exigences de qualité du placage au processus d'usinage, réduisant ainsi le risque de défauts de placage à la source. Notre système de contrôle qualité comprend quatre étapes clés :
1. Contrôle du pré-usinage
- Optimisation des processus d'usinage pour répondre aux exigences de placage : normalisation de la rugosité de surface et élimination complète des bavures d'usinage pour éviter que les défauts ne soient amplifiés après le placage ;
- Examen DFM (Conception pour la fabrication) : Nous évaluons à l’avance la faisabilité du placage des composants industriels personnalisés et fournissons des recommandations d’optimisation pour les trous profonds, les trous borgnes et les angles vifs afin de réduire les risques de métal nu, de brûlure et de bulles.
2. Contrôle standardisé avant traitement
- Mettre en place un système de prétraitement par étapes : adapter les processus de dégraissage, d’élimination de la rouille et d’activation au matériau, à la structure et au degré de contamination par l’huile de la pièce ;
- Vérification de la propreté : effectuer un test de film d’eau continu sur chaque lot de pièces après prétraitement afin de confirmer que la surface est propre et exempte d’huile avant l’entrée dans le bain de placage.
3. Contrôle en boucle fermée du processus de placage
- Analyse régulière du bain : tester la composition du bain, les concentrations d'additifs et les niveaux d'impuretés chaque semaine afin d'effectuer des ajustements en temps opportun et de maintenir des conditions optimales ;
- Mécanisme de vérification de la première pièce : effectuer un test de placage de la première pièce à chaque changement de lot, de solution de bain ou de dispositif de suspension afin de vérifier l’aspect, l’épaisseur et l’adhérence ; procéder à la production en série uniquement après avoir réussi la vérification ;
- Inspection de contrôle des processus : Effectuer des contrôles ponctuels périodiques de l'aspect et de l'épaisseur du revêtement pendant la production afin d'identifier rapidement les fluctuations des paramètres et d'apporter les ajustements nécessaires.
4. Protection après traitement et stockage
- Passivation, nettoyage et séchage standardisés : Contrôler strictement le temps de passivation et la qualité du nettoyage afin de garantir que les pièces soient parfaitement sèches avant de passer à l’étape suivante ;
- Protection du produit fini : Les pièces électroplaquées sont emballées individuellement dans des emballages rembourrés afin d’éviter tout dommage au placage en cas d’impact ; la température et l’humidité sont contrôlées dans l’environnement de stockage afin d’éviter l’oxydation.
À propos de FRIMA
FRIMA est un fabricant professionnel spécialisé dans l'usinage CNC de haute précision et le traitement de surface. Notre cœur de métier comprend le tournage CNC, le fraisage CNC, l'usinage 5 axes et l'usinage de type suisse. Nous proposons des services complets, incluant l'usinage et la galvanoplastie, pour les pièces tournées, les pièces fraisées, divers composants industriels sur mesure et des pièces structurelles spéciales. En tant que fournisseur OEM expérimenté de pièces de tournage CNC, nous nous engageons à garantir la qualité grâce à une attention méticuleuse portée aux détails du processus, et à fournir des pièces mécaniques de précision de haute qualité à nos clients du monde entier. Nos services s'adressent à de nombreux secteurs, notamment l'automobile, l'automatisation, l'hydraulique et les dispositifs médicaux.