











Comment FRIMA livre plus de 50 000 pièces médicales sans bavures par mois et sans défaut pendant 24 mois : présentation du processus PEEK + Titanium
Ce qu'un fabricant d'équipements médicaux doit savoir sur la cellule de travail CNC médicale de FRIMA : micro-fraisage sans bavure sur 5 axes sur PEEK de qualité médicale, tolérance de 0,0005″ sur des composants médicaux à tolérance serrée, système de qualité ISO 9001 + IATF 16949 et un historique confidentiel de 50 000 piliers en titane par mois sans aucun défaut sur 24 mois de production continue.
En bref — Aperçu de FRIMA (niveau médical) en cinq points
- Capacité: La cellule de travail de FRIMA pour l'industrie médicale effectue un micro-fraisage sans bavure sur 5 axes sur PEEK, avec la tolérance publiée la plus serrée de 0,0005″ (officiellement sur le stator d'un analyseur de gaz du sang), avec des machines automatiques de type suisse pour les micro-caractéristiques les plus complexes.
- Système qualité : Certifiés ISO 9001 et IATF 16949. Nous pas Nous listons la norme QMS pour dispositifs médicaux comme une certification FRIMA ; elle ne figure pas sur notre page dédiée au contrôle qualité. Nous étendons le système de management de la qualité ISO 9001 aux applications médicales et préservons la chaîne de documentation du fabricant de PEEK.
- Chaîne de documentation des matériaux : La documentation de biocompatibilité USP Classe VI et ISO 10993, ainsi que la référence du dossier maître du médicament auprès de la FDA, sont fournies par le fabricant du PEEK (Victrex ou Invibio) et référencées dans le dossier 510(k) du fabricant du dispositif. Le rôle de FRIMA est de garantir la traçabilité de chaque lot.
- Historique client (anonymisé) : Plus de 50 000 piliers d’implants dentaires en titane par mois, deux ans de production continue, aucun problème de qualité. Source : Données clients FRIMA (confidentielles).
- Logique de sélection : Cela commence par la classe du dispositif (implantable, à contact, sans contact), puis passe à la qualité du PEEK, ensuite au processus d'usinage et au cycle de recuit, puis aux spécifications d'absence de bavures et d'inspection.
Contenu
- Exemple client : plus de 50 000 piliers d’implants dentaires en titane par mois, zéro défaut en 2 ans.
- Pourquoi le PEEK est le thermoplastique de prédilection des machinistes spécialisés dans les dispositifs médicaux
- Usinabilité du PEEK : ce qui fonctionne, ce qui ne fonctionne pas, ce qui est utilisable au sol
- Recuit après usinage : cristallinité, relaxation des contraintes et stabilité dimensionnelle
- Documentation de biocompatibilité : USP Classe VI, ISO 10993 et dossier de référence du médicament auprès de la FDA.
- Système qualité au sein de l'équipe médicale : que couvre réellement la norme ISO 9001 ?
- Usinage sans bavure sur PEEK à 5 axes : pièces de turbines et de têtes de cathéters
- Critères de sélection : classe de dispositif, qualité PEEK et cycle de recuit
- Tableau comparatif : PEEK vs. thermoplastiques médicaux et métaux concurrents
- Foire aux questions
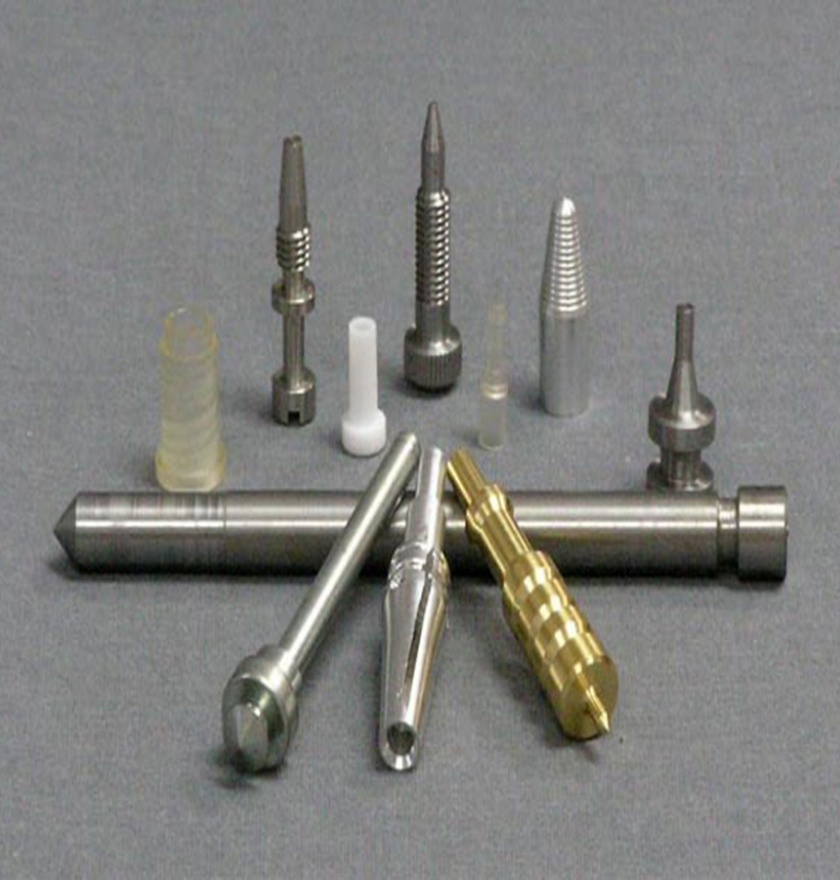
Exemple client : plus de 50 000 piliers d’implants dentaires en titane par mois, zéro défaut en 2 ans.
Un client de longue date de FRIMA fabrique des piliers d'implants dentaires en titane pour les marchés européen et latino-américain. Le pilier est la partie visible, la « coiffe de la dent », d'un implant dentaire composé de deux éléments : la vis en titane (insérée dans l'os de la mâchoire par le chirurgien) et le pilier (qui repose sur la vis et supporte la couronne). Le pilier doit présenter une finition de surface miroir de classe 1 sur les parties en contact avec le patient, une tolérance dimensionnelle inférieure à 0,0127 mm (0,0005 pouce) à l'interface implant-prothèse, une documentation complète de biocompatibilité conforme à la norme ISO 10993 et un contrôle dimensionnel à 100 % pour chaque lot de production.
Le défi. Réaliser le pilier avec un niveau de finition de surface et de tolérance conforme aux spécifications. Composant médical usiné en SuisseCe dispositif est produit à la taille d'un lot destiné au grand public et au coût unitaire d'un produit fabriqué en série. Le pilier est en titane ELI Ti-6Al-4V (titane à très faible teneur en éléments interstitiels, qualité médicale avec des limites Fe/O/N plus strictes que le Ti-6Al-4V standard, conformément à la norme ASTM F136). La finition miroir est obtenue par un processus de polissage séquentiel : ébauche sur machine CNC 5 axes, polissage abrasif intermédiaire, puis électropolissage final pour obtenir une surface de classe 1.
L'approche de FRIMA. Cellule de travail dédiée au client, ébauche CNC 5 axes avec outils en carbure poli, contrôle CMM en cours de production toutes les 50 pièces, contrôle dimensionnel du lot complet à la livraison et inspection visuelle à 100 % de la surface en contact avec le patient. Le certificat d'authenticité de chaque lot de Ti-6Al-4V ELI est vérifié par rapport au plan du client avant que la barre ne soit usinée.
Résultat. FRIMA produit désormais plus de 50 000 piliers par mois pour ce client, sans aucun problème de qualité sur deux ans de production continue. Le client n'a formulé aucune réclamation relative à la qualité au cours de ces 24 mois.
Source: Compte rendu d'intervention client FRIMA (anonymisé pour des raisons de confidentialité). Le titane Ti-6Al-4V ELI est la nuance de titane médicale standard citée dans la norme ASTM F136. Ce cas est décrit avec l'autorisation du client à titre de référence confidentielle et non comme une étude de cas publique FRIMA.
Pourquoi le PEEK est le thermoplastique de prédilection des machinistes spécialisés dans les dispositifs médicaux
Le polyétheréthercétone (PEEK) est un thermoplastique semi-cristallin de la famille des polyaryléthercétones. Il se distingue comme le polymère de choix pour les dispositifs médicaux pour trois raisons principales. Premièrement, il est usinable avec une grande précision grâce à l'outillage de coupe standard des métaux, lorsque les paramètres sont optimaux. La tolérance la plus serrée publiée par FRIMA est de 0,0127 mm (0,0005 pouce) sur le bossage à interpolation circulaire d'un stator en aluminium 6061-T6 pour un analyseur de gaz du sang, et la même cellule d'usinage offre une précision comparable sur le PEEK. Deuxièmement, le PEEK résiste aux méthodes de stérilisation auxquelles les dispositifs médicaux sont soumis (gamma, oxyde d'éthylène, autoclave) sans subir les modifications chimiques qui disqualifient la plupart des plastiques techniques. Troisièmement, en version médicale, il est conforme aux normes USP Classe VI et ISO 10993, permettant ainsi au fabricant d'obtenir l'autorisation 510(k).
Le polymère ne remplace pas les études réglementaires approfondies au niveau du dispositif, mais la documentation relative au PEEK de qualité médicale permet au fabricant de dispositifs d'accélérer le processus. Lorsqu'un client nous soumet un schéma d'une turbine pour écoulement de fluide, d'une tête de cathéter ou d'un espaceur d'essai implantable, la discussion porte d'abord sur la qualité du PEEK, la chaîne de biocompatibilité et les exigences du client pour garantir son intégrité. Une fois ces éléments validés, le processus d'usinage et le cycle de recuit sont des choix précis.
Usinabilité du PEEK : ce qui fonctionne, ce qui ne fonctionne pas, ce qui est utilisable au sol
Le PEEK s'usine bien, mais différemment de l'aluminium et de l'acier inoxydable. Les règles essentielles sont un outillage précis, une charge de copeaux maîtrisée et des bords de sortie sans bavures. Le PEEK est sensible aux entailles, collant à basse vitesse et sujet à la formation de bavures en sortie de cavité fraisée ; c'est pourquoi l'absence de bavures est la spécification par défaut pour les applications médicales. La turbine pour fluides présentée sur la page dédiée à l'industrie médicale de FRIMA est décrite comme une pièce en PEEK usinée 5 axes avec un micro-fraisage sans bavures comme capacité officielle.
Les paramètres de référence pour l'usinage du PEEK, tels que définis dans les fiches techniques de Victrex et Invibio, suivent la même logique que pour l'aluminium et l'inox, avec trois ajustements. La vitesse de broche est inférieure à celle utilisée pour l'aluminium (généralement de 3 000 à 6 000 tr/min pour une fraise de 6 mm en PEEK, contre 8 000 à 12 000 tr/min pour l'aluminium), car le polymère dissipe moins rapidement la chaleur. Les avances restent modérées, la charge de copeaux étant optimisée pour maintenir la fraise en mode de cisaillement. L'outil est en carbure poli, à une ou deux dents, avec des arêtes vives et un angle de coupe important. Cette combinaison permet d'obtenir des arêtes de sortie exemptes de bavures, la moindre bavure risquant de provoquer des projections de particules.
| Paramètre | PEEK (qualité médicale) | aluminium 6061-T6 | 17-4PH acier inoxydable | Ti-6Al-4V ELI |
|---|---|---|---|---|
| Vitesse de broche (fraise de 6 mm) | 3 000 à 6 000 tr/min | 8 000 à 12 000 tr/min | 3 000 à 5 000 tr/min | 2 500 à 4 000 tr/min |
| Charge de copeaux par dent | 0,02–0,05 mm | 0,04–0,10 mm | 0,02–0,06 mm | 0,02–0,05 mm |
| liquide de refroidissement | Souffle d'air ou inondation ; pas d'extinction | Inondation | Inondation | Inondation |
| Matériaux pour outils | carbure, poli, à une ou deux cannelures | Carbure, revêtement TiB2 en option | Carbure, revêtement AlTiN | Carbure, poli, tranchant |
| Bavure au bord de sortie | Oui (par défaut), doit être contrôlé | Oui, ébavurage standard | Oui, ébavurage standard | Oui, ébavurage standard |
| Recuit post-traitement | 200–250 °C, 1–4 heures | Traitement thermique selon les spécifications | H900 / H1025 selon les spécifications | Traitement thermique selon la norme ASTM F136 |
| Tolérance standard | ±0,002 dans la valeur critique | 0,0005″ le plus serré publié | ±0,001 en critique | moins de 0,0005″ sur l'interface de l'implant |
| Exemple de pièce publiée par FRIMA | Turbine — flux de fluide, 5 axes | Stator — analyseur de gaz du sang, 0,0005″ | Micro-pointe — capuchon d'instrument, micro-fil EDM | Turbine — pompe cardiaque, polie sans bavure |
| Documentation sur la biocompatibilité | USP Classe VI + ISO 10993 (fournisseur de PEEK) | n/a (aucune biocompatibilité pour les produits en vrac) | ISO 10993 (soumission du fabricant de l'appareil) | ISO 10993 + ASTM F136 (fabricant d'appareils) |
| Référence de capacité FRIMA | Micro-fraisage sans bavure sur 5 axes | Fraisage 3/4 axes, 0,0005″ | Tourneuse suisse, micro-tournage | Surface polie sans bavures, 5 axes |
| Compatibilité avec les salles blanches | Oui, sans bavures pour la salle blanche en aval | Oui, ébavuré | Oui, ébavuré + passivé | Oui, poli + électropoli |
| Identification du lot sur le certificat d'authenticité | Obligatoire (lot PEEK) | Standard | Standard | Obligatoire (lot Ti-6Al-4V ELI) |
La seconde partie de la question de l'usinabilité concerne les causes de défaillance. FRIMA a constaté à plusieurs reprises trois modes de défaillance sur des pièces en PEEK livrées sans spécification d'usinage claire. Chaque mode présente un signe distinctif sur la pièce et une solution au niveau de la trajectoire de l'outil.
Recuit après usinage : cristallinité, relaxation des contraintes et stabilité dimensionnelle
Le PEEK usiné après traitement thermique de relaxation des contraintes ou recuit présente des contraintes résiduelles d'usinage en surface et un profil de cristallinité non uniforme. La solution standard consiste en un recuit post-usinage à une température de 200 à 250 °C pendant une à quatre heures. Les paramètres de référence proviennent des bulletins techniques d'Invibio et de Victrex relatifs au contrôle de la cristallinité du PEEK, et non de… Page de FRIMA sur l'industrie médicaleLe recuit remplit trois fonctions qui sont toutes importantes pour un composant médical.
Premièrement, le recuit élimine les contraintes résiduelles dues à l'outil de coupe. Le processus de coupe laisse une fine couche de contraintes sur chaque surface usinée, et sur une pièce à tolérances serrées, ce champ de contraintes engendre des distorsions dimensionnelles après refroidissement. Un recuit post-usinage permet de relâcher ces contraintes. Deuxièmement, il augmente la cristallinité jusqu'à la plage de 30 à 35 %, offrant ainsi la meilleure résistance à l'usure et aux produits chimiques. Le PEEK cristallise lentement lors du refroidissement, et une pièce usinée à partir d'une matière première à 30 % de cristallinité peut présenter une cristallinité de surface bien inférieure à celle du matériau massif, car la chaleur de coupe perturbe la formation des cristaux. Le recuit rétablit le profil cristallin. Troisièmement, le cycle de recuit constitue un élément de documentation essentiel pour la répétabilité dimensionnelle ; il est consigné sur le dossier de lot afin de permettre un nouveau recuit en cas de retouche.
Le cycle de recuit documenté par FRIMA pour chaque pièce est lié au certificat de lot PEEK. Pour les sections minces (moins de 5 mm), le cycle s'effectue à la limite inférieure de la plage de température et avec un temps de maintien court ; pour les sections épaisses (plus de 15 mm), la température est plus élevée et le temps de maintien plus long. Les vitesses de montée et de descente en température sont également importantes : une trempe après recuit fige les contraintes résiduelles que le recuit était censé éliminer, le refroidissement doit donc être lent et contrôlé. FRIMA considère ces paramètres comme spécifiques à chaque commande et définis à partir des fiches techniques du fabricant de PEEK.
Documentation de biocompatibilité : USP Classe VI, ISO 10993 et dossier de référence du médicament auprès de la FDA.
Le dossier de biocompatibilité du PEEK de qualité médicale repose sur trois documents. Le premier est le test USP Classe VI, la norme américaine historique de biocompatibilité des plastiques, détenue par le fabricant du PEEK. Le deuxième est le test ISO 10993, la norme internationale d'évaluation biologique des dispositifs médicaux, également détenue par le fabricant du PEEK. Le troisième est une lettre de référence du dossier de référence du médicament (DMP) de la FDA, fournie par le fabricant du PEEK, qui permet aux examinateurs de la FDA d'accéder aux données de biocompatibilité sous-jacentes lors d'un examen 510(k) ou De Novo.
La distinction entre les droits du fabricant de PEEK et ceux de FRIMA est cruciale. Les PEEK de qualité médicale, tels que le Victrex PEEK-Optima et l'Invibio PEEK-Classix, sont expédiés par le fabricant avec la documentation de biocompatibilité USP Classe VI et ISO 10993, ainsi qu'une référence au dossier de référence du médicament (DMF) auprès de la FDA. FRIMA exige le certificat d'analyse (CofA) pour chaque expédition de PEEK de qualité médicale et vérifie la référence du DMF avant que la barre ne soit usinée. La documentation de biocompatibilité relève de la responsabilité du fabricant de PEEK. Le rôle de FRIMA est de garantir la traçabilité de la matière première jusqu'à la pièce finie : identification du lot, de la barre brute au composant fini, conservation du CofA et signalement des écarts au fabricant du dispositif.
Les normes USP Classe VI et ISO 10993 ne sont pas interchangeables. La norme USP Classe VI correspond à un panel de tests défini (toxicité systémique, réactivité intracutanée, implantation, hémolyse). La norme ISO 10993 est un cadre d'évaluation des risques qui sélectionne les tests en fonction de la classification du dispositif, de la durée et du type de contact. Un fabricant commercialisant ses produits aux États-Unis et en Europe effectue généralement les deux tests. Le DMF (Dispositif de Fabrication de Dispositifs) de la FDA associe la qualité du polymère au dossier de soumission ; sans ce document, le fabricant doit réaliser lui-même l'ensemble des études de biocompatibilité, ce qui engendre des coûts et des délais supplémentaires. C'est pourquoi la norme FRIMA exige un certificat d'analyse (CofA) pour chaque envoi.
Système qualité au sein de l'équipe médicale : que couvre réellement la norme ISO 9001 ?
FRIMA exploite un système de management de la qualité ISO 9001 conforme à la norme IATF 16949 pour les activités automobiles. Ce système est étendu aux composants médicaux. La norme ISO 9001 relative aux dispositifs médicaux (que nous ne revendiquons pas comme certification FRIMA, car elle ne figure pas sur notre page officielle dédiée au contrôle qualité) ne fait pas partie de notre référentiel de certifications. Nous garantissons toutefois que notre cellule de production ISO 9001 applique les mêmes procédures à chaque composant médical : identification des lots de matières premières, stockage contrôlé entre la réception et l’usinage, équipements de contrôle étalonnés, contrôle du premier article pour chaque nouvelle référence et conservation des rapports de contrôle pendant toute la durée de vie du dispositif.
La mise en œuvre en atelier comporte trois composantes principales. La première est la séparation des lots : les opérations médicales sont réalisées sur des machines dédiées au sein d’une cellule de travail définie, les numéros de lot des matériaux étant suivis tout au long de la cellule et non mélangés à la production industrielle. La deuxième est le processus d’inspection du premier article (FAI) : pour chaque nouvelle référence, un premier article est inspecté conformément à chaque caractéristique du dessin, et le rapport est validé avant le lancement de la production. La troisième est la conservation des enregistrements d’inspection : chaque résultat est consigné avec le numéro de lot et le numéro de pièce, et peut être consulté à la demande du fabricant du dispositif ou d’un organisme de réglementation.
Le coût d'une fabrication de qualité médicale sous un système de gestion de la qualité certifié est réel et figure dans le devis. Le temps de production d'une pièce médicale est supérieur à celui d'une pièce de même géométrie en PEEK industriel, car chaque étape doit être documentée et chaque inspection consignée. Le fabricant du dispositif finance la chaîne de documentation nécessaire au dépôt des dossiers auprès de la FDA et à l'expédition vers l'Europe, le suivi des lots de FRIMA étant l'un des éléments pris en compte. FRIMA livre également des pièces sans bavures pour l'environnement de salle blanche du client (la page officielle FRIMA dédiée à l'industrie médicale mentionne « Pièce sans bavure pour utilisation en salle blanche » sur la vis d'alignement d'un scanner CT), mais nous ne proposons pas d'assemblage en salle blanche ISO en interne.
Usinage 5 axes sans bavures sur PEEK : comment FRIMA fabrique des turbines à flux de fluide et des têtes de cathéter
Les géométries utilisées pour le PEEK médical diffèrent de celles de l'aluminium industriel. Une turbine pour analyseur de gaz du sang ou pompe cardiaque expérimentale est une cavité usinée 5 axes, dotée de pales incurvées et de conduits internes lisses, sans aucune bavure. La page dédiée aux capacités de FRIMA pour l'industrie médicale présente la turbine comme une pièce en PEEK usinée 5 axes avec un micro-fraisage sans bavure. La tête d'un cathéter est un composant micro-usiné où la moindre bavure représente un risque de dispersion de particules en service.
La trajectoire de coupe d'une turbine PEEK à 5 axes utilise un fraisage trochoidal pour l'ébauche et une finition parallèle pour obtenir un motif de surface uniforme. La trajectoire trochoidale maintient une charge de copeaux constante et évite l'engagement sur toute la largeur, source de chaleur et de bavures. La fraise est une fraise en carbure poli à une seule goujure, à tranchant affûté, utilisée à basse vitesse. L'arrosage est effectué à l'air plutôt qu'avec un arrosage par aspersion, car ce dernier provoque un choc thermique à la sortie de coupe et complique le recuit après usinage.
La vérification de l'absence de bavures est une étape du processus FAI, et non une inspection finale. FRIMA mesure les bords de sortie de chaque cavité du premier article par rapport à la spécification d'absence de bavures. Tout écart entraîne un ajustement de la trajectoire d'outil ou des paramètres avant le lancement de la production. Cette vérification n'apparaît pas sur le dessin technique sous forme de repère, mais elle figure dans les spécifications internes du fabricant de dispositifs médicaux, car elle détermine si la pièce est conforme pour l'utilisation.
Pour les pièces exigeant des tolérances plus strictes que celles du fraisage CNC standard, les machines automatiques de type suisse de FRIMA sont indispensables. La liste officielle des équipements préconise l'utilisation de machines suisses pour les « tolérances extrêmement serrées » et les « pièces plus complexes à parois fines », domaine dans lequel la tolérance de 0,0127 mm (0,0005″) sur le stator d'un analyseur de gaz du sang a été initialement établie. Le stator est une pièce fraisée 3 axes comportant un bossage à interpolation circulaire, avec une tolérance de 0,0127 mm (0,0005″). Cette même rigueur d'usinage suisse est appliquée aux microstructures en PEEK lorsque la géométrie le justifie.
Critères de sélection : classe de dispositif, qualité PEEK et cycle de recuit
Le choix du PEEK pour un dispositif médical commence par la classification du dispositif, se poursuit par la qualité du PEEK, et enfin par le procédé d'usinage et le cycle de recuit. Les trois classifications importantes sont : implantable (présence dans le corps pendant plus de 30 jours), de contact (en contact avec le patient mais sans implantation) et sans contact (faisant partie d'un système mais sans contact direct avec le patient).
Pour les dispositifs implantables (cages spinales, plaques de traumatologie, piliers d'implants dentaires, entretoises orthopédiques), l'utilisation de PEEK de qualité médicale, accompagné de la documentation complète USP Classe VI et ISO 10993, est obligatoire. Le recuit est effectué dans la limite inférieure de la plage de température et de cristallinité, car le module d'élasticité et la cristallinité influent directement sur la durée de vie en fatigue. Pour les dispositifs de contact (têtes de cathéter, turbines d'écoulement de fluides, composants de diagnostic), la qualité médicale reste la norme, mais la plage de température de recuit peut être plus large, car la pièce n'est pas soumise à des contraintes mécaniques. Pour les accessoires sans contact (boîtiers, dispositifs de fixation, prototypage), le PEEK de qualité industrielle peut être acceptable si le fabricant l'a justifié, mais la qualité médicale est la norme par défaut.
Le processus d'usinage et le cycle de recuit dépendent de la nuance et de la classe du dispositif. Le PEEK de qualité médicale, usiné sans bavure sur 5 axes, est le matériau de référence pour les géométries les plus courantes chez FRIMA. C'est la chaîne de production qui détermine le coût d'une pièce en PEEK de qualité médicale et qui garantit sa conformité aux normes d'utilisation.
Tableau comparatif : PEEK vs. thermoplastiques médicaux et métaux concurrents
| Matériel | Documents de biocompatibilité | Stérilisation | Module de traction (GPa) | usinabilité | Exemple médical FRIMA | Note réglementaire | Coût vs PEEK | classe d'appareil typique | Convient parfaitement à une cellule FRIMA | Capacité des cellules FRIMA | Compatibilité salle blanche |
|---|---|---|---|---|---|---|---|---|---|---|---|
| PEEK (médical, Victrex/Invibio) | USP Classe VI + ISO 10993 (fournisseur de PEEK) | Gamma, EtO, autoclave | 3,5–4,0 | Bons (outils tranchants) | Turbine — flux de fluide, 5 axes | DMF FDA sur la qualité; FRIMA préserve la chaîne | 1.0x | Implantable, contact | Micro-fraisage sans bavure sur 5 axes | micro-fraisage sans bavures | Oui, en aval sans bavures |
| PEEK (industriel) | Aucun élève de niveau | Identique au médical | 3,5–4,0 | Bien | Non utilisé sur les parties médicales | Non acceptable pour le contact avec les patients | 0,7x | Sans contact uniquement | Prototypage, outillage | Même cellule de travail | Oui |
| Ti-6Al-4V ELI (ASTM F136) | ISO 10993 (fabricant d'appareils) | Autoclave | 110 | Juste (le travail renforce) | Turbine — pompe cardiaque ; boîtier de pilier | Norme de qualité ASTM F136 | 4.0x | implantable | 5 axes + électropolissage | Polissage sans bavure sur 5 axes | Oui, poli + électropoli |
| Acier inoxydable 17-4 PH (H900) | ISO 10993 (fabricant d'appareils) | Autoclave | 190 | Bien | Buse — distribution de médicaments | Passivation selon la norme ASTM A967 | 1,5x | Implantable, contact | Fil EDM + vis suisse | Fil EDM trou traversant de 2 mm | Oui, ébavurer + passiver |
| acier inoxydable 316L | ISO 10993 (fabricant d'appareils) | Autoclave | 193 | Bien | Micro-embout — capuchon d'instrument | ASTM A276 / F899 | 1,4x | Contact | Micro-tournage + électroérosion à fil | Micro-électroérosion à fil | Oui, ébavurer + passiver |
| 718 Inconel | ISO 10993 (fabricant d'appareils) | Autoclave | 200 | Juste (le travail renforce) | Vis d'alignement, barrière pour scanner CT | AMS 5663 | 3,5x | Équipement d'imagerie | Tournage à outils céramiques | Outillage céramique, sans bavures en salle blanche | Oui, salle blanche sans bavures |
| aluminium 6061-T6 | ISO 10993 (fabricant de dispositifs, revêtement) | EtO préféré ; autoclave marginal | 69 | Excellent | Rotor + Stator — analyseur de gaz du sang | Anodiser ou revêtir pour le contact avec le patient | 0,3x | Diagnostique | Fraisage 3/4 axes, 0,0005″ | 0,0005″ sur le stator | Oui, ébavuré |
| Kel-F PCTFE | USP Classe VI (fournisseur limité) | Gamma, EtO | 1.4 | Juste (identification progressive) | Isolateur — isolateur d'élément | Fluoropolymère spécial | 5.0x | Contact (faible charge) | Profils intérieurs coniques usinés/tournés | Tournez le diamètre intérieur conique | Oui, outillage spécialisé |
| Acier du projet 70 | ISO 10993 (fabricant d'appareils) | Autoclave | 205 | Bien | Arc / Support — Rail pour scanner CT | Acier au carbone à usinage facile | 1.0x | Structure de l'équipement | Fraisage 4 axes sur un rayon de 48″ | Perçage sur un rayon de 48 pouces | Oui, ébavuré |
| Cobalt-chrome (ASTM F75) | ISO 10993 (fabricant d'appareils) | Autoclave | 210 | Mauvais (abrasif) | Non inclus dans le tableau publié par FRIMA | Qualité de fonderie ASTM F75 | 5,5x | implants porteurs | 5 axes avec outillage abrasif | Devis par dessin | Oui, ébavurage abrasif |
| composite PEEK + fibre de carbone | USP Classe VI (matrice PEEK) | Gamma, EtO, autoclave | 15–80 | Équivalent (abrasif) | Non inclus dans le tableau publié par FRIMA | Fibre soumise à un contrôle séparé | 3,5x | implants porteurs | Spécialité ; devis par dessin | Devis par dessin | Oui, outils diamantés |
La matrice est un outil de travail, et non une décision finale. Les décisions commencent par la classification du dispositif et le régime de stérilisation, puis se poursuivent avec le choix du matériau et du procédé d'usinage. Le rôle de FRIMA est de signaler la contrainte qui rend un matériau candidat inadapté — une pièce en aluminium 6061-T6 devant résister à des passages répétés en autoclave n'est pas le bon matériau — et de recommander un changement avant la validation définitive du dessin.
Demande de devis pour une pièce en PEEK ou en titane de qualité médicale
L'équipe d'ingénierie de FRIMA examine chaque dessin médical avant d'établir un devis : documentation de biocompatibilité, paramètres d'usinage, cycle de recuit et spécifications d'absence de bavures sont autant d'éléments pris en compte. Notre atelier est certifié ISO 9001 et IATF 16949 ; nous ne communiquons pas la norme de notre système de management de la qualité pour dispositifs médicaux et nous vous l'indiquons clairement dès le départ.
Demander un devis pour du matériel médical → | Découvrez nos compétences dans le secteur médical →
Foire aux questions
Le PEEK est-il approuvé par la FDA pour les implants médicaux ?
Le PEEK n'est pas approuvé par la FDA en tant que dispositif fini, contrairement aux médicaments. Cependant, plusieurs qualités de PEEK de qualité médicale sont répertoriées dans le Drug Master File et le Master Access Program de la FDA et sont largement utilisées dans les dispositifs implantables autorisés par la FDA, tels que les cages intervertébrales, les plaques de traumatologie et les piliers d'implants dentaires. La documentation de biocompatibilité mentionnée dans la demande 510(k) du fabricant du dispositif comprend les données de test USP Classe VI et ISO 10993 relatives à la qualité de PEEK spécifique, ainsi qu'une lettre de référence du Drug Master File de la FDA, autorisée par le fabricant de PEEK (Victrex ou Invibio). Le fournisseur de PEEK est responsable de la chaîne documentaire ; le rôle de l'atelier d'usinage CNC est de la préserver en assurant le suivi des certificats d'analyse (CofA) pour chaque lot et en mettant en quarantaine les matériaux dans un entrepôt à atmosphère contrôlée.
Quelle est la différence entre le PEEK de qualité médicale et le PEEK standard ?
Le PEEK de qualité médicale est fabriqué selon des normes de pureté et de traçabilité plus strictes que le PEEK de qualité industrielle, avec une constance documentée d'un lot à l'autre concernant la teneur en métaux résiduels, l'indice de fluidité et la cristallinité. Le PEEK de qualité industrielle peut contenir des traces de métaux ou d'auxiliaires de fabrication non caractérisés en termes de biocompatibilité, et la variabilité entre lots est plus importante que ce qu'un fabricant de dispositifs médicaux peut tolérer. Les deux principales gammes de PEEK de qualité médicale sont Victrex PEEK-Optima et Invibio PEEK-Classix ; toutes deux sont enregistrées auprès de la FDA (Drug Master File) et disposent de la documentation de biocompatibilité USP Classe VI / ISO 10993 fournie par le fabricant. Nous exigeons un certificat de lot et un certificat d'analyse pour chaque expédition de PEEK de qualité médicale et nous la mettons en quarantaine dans un entrepôt à atmosphère contrôlée avant son utilisation dans l'outil de coupe. Le PEEK de qualité industrielle est acceptable uniquement pour les accessoires non implantables et sans contact.
Quel traitement thermique le PEEK nécessite-t-il après usinage CNC ?
Le PEEK usiné à l'état détendu ou recuit présente des contraintes résiduelles en surface et un profil de cristallinité non uniforme. La solution standard consiste en un recuit après usinage à une température de 200 à 250 °C pendant une à quatre heures, selon l'épaisseur de la section et la cristallinité cible. Ce recuit élimine les contraintes de coupe, augmente la cristallinité jusqu'à atteindre la plage de 30 à 35 % offrant la meilleure résistance à l'usure et aux produits chimiques, et stabilise les dimensions pour l'assemblage ultérieur. Le PEEK destiné aux implants nécessite généralement une plage de recuit plus étroite, car la cristallinité influe directement sur la durée de vie en fatigue. FRIMA documente le cycle de recuit pour chaque pièce de PEEK à usage médical et le rattache au certificat de lot, assurant ainsi sa traçabilité.
Pourquoi le PEEK nécessite-t-il un usinage sans bavures ?
Le PEEK à usage médical est presque toujours exempt de bavures, conformément aux spécifications, en raison de son environnement d'application. Toute bavure subsistant après usinage représente un risque de dispersion de particules en service. Or, la dispersion de particules dans un circuit de fluide, dans la tête d'un cathéter ou au contact de tissus constitue une contamination inacceptable pour le fabricant du dispositif. L'usinage sans bavure du PEEK est obtenu grâce à l'utilisation de fraises en carbure poli à une ou deux dents, à une charge de copeaux contrôlée et à des porte-outils à faibles vibrations. La stratégie de coupe est aussi importante que l'outillage : le fraisage trochoïdal pour l'ébauche permet de maintenir une charge de copeaux constante. La présence de bavures visibles sur une pièce dès sa réception constitue un défaut de qualité.
Quelles sont les certifications de qualité que FRIMA détient réellement pour l'usinage CNC médical ?
FRIMA exploite un système de management de la qualité ISO 9001, conforme à la norme IATF 16949 pour l'automobile, et étend ce système aux applications médicales en utilisant des normes de matériaux reconnues par la FDA, plutôt que de revendiquer une certification médicale distincte qu'elle ne possède pas. Pour le PEEK de qualité médicale, nous exigeons la documentation de biocompatibilité USP Classe VI et ISO 10993, ainsi qu'une référence au dossier maître de médicament de la FDA pour la nuance de PEEK concernée, fournie par le fabricant (Victrex ou Invibio). Nous maîtrisons les procédures en atelier : identification des lots, stockage contrôlé, inspection calibrée, FAI (First Inspection Account) pour chaque nouvelle référence et conservation des rapports d'inspection pendant toute la durée de vie du dispositif. Le rôle de FRIMA est de garantir la qualité de la chaîne, lot par lot, depuis la barre de matière première jusqu'au produit fini.
Quelle tolérance FRIMA peut-elle supporter sur les pièces médicales en PEEK ?
La tolérance la plus stricte publiée par FRIMA dans son tableau de capacités pour l'industrie médicale est de 0,0005 pouce, sur le bossage à interpolation circulaire d'un stator en aluminium 6061-T6 pour un analyseur de gaz du sang. Il s'agit de la tolérance de référence officielle indiquée sur la page FRIMA dédiée à l'industrie médicale et de notre point de départ pour les pièces en polymère. Notre tolérance standard d'usinage CNC sur les composants médicaux en PEEK est de ± 0,002 pouce (environ ± 0,05 mm) sur les éléments critiques et de ± 0,005 pouce sur les éléments non critiques. Nous maintenons une tolérance de ± 0,002 mm sur les micro-éléments usinés sur tours suisses lorsque la pièce est suffisamment petite. La tolérance est indiquée par élément et confirmée dans le rapport FAI mentionné dans le premier article.