

Outils motorisés sur tours CNC : quand les fonctions de fraisage ont leur place sur une pièce tournée
TL;DR
L'outillage motorisé — porte-outils motorisés permettant à un tour CNC d'effectuer le fraisage, le perçage et le taraudage dans la même configuration que le tournage — est la solution idéale lorsqu'une pièce présente des zones fraisées qui doivent s'aligner parfaitement avec les zones tournées, que le volume de production justifie la mise en place de la cellule et que l'opération de fraisage représente moins de 30 à 40 % du temps de cycle total. Chez FRIMA, notre services de tournage en usine combiner 40 ensembles de tours et fraiseuses CNC avec 20 ensembles de fraiseuses CNC dédiées et 20 ensembles de Machines CNC suissesNous proposons une précision optimale dès la première opération pour l'usinage de pièces automobiles, en laiton, en aluminium et en acier inoxydable, sur les gammes 3 et 4 axes. Pour toute demande de devis, veuillez fournir le plan de la pièce et signaler les zones fraisées qui doivent être alignées à ±0,05 mm près avec la géométrie usinée.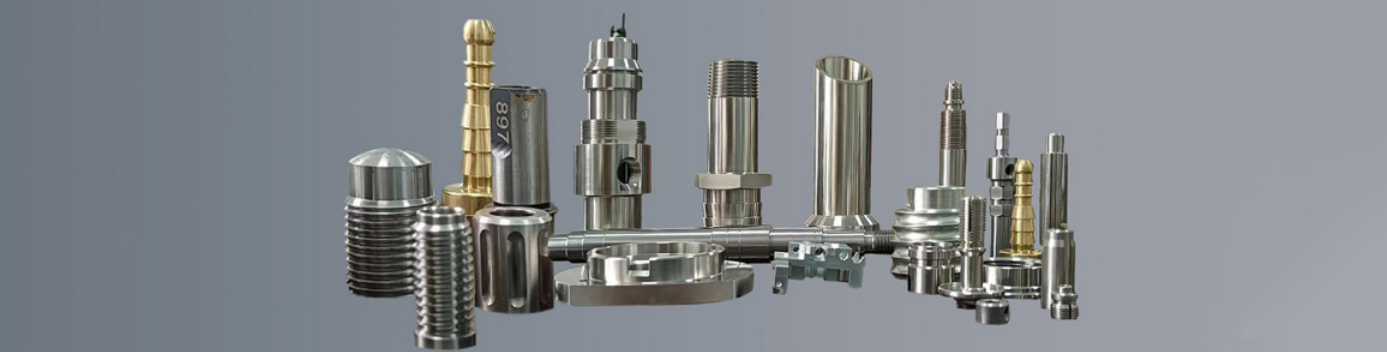
1Que signifie concrètement l'outillage motorisé sur un tour CNC ?
Un tour à commande numérique standard possède un seul élément rotatif : la broche qui maintient et fait tourner la pièce à usiner. Les outils de coupe sont fixes ; ils avancent linéairement dans la pièce en rotation pour enlever de la matière et réaliser les profils cylindriques, coniques ou filetés d'une pièce tournée. Le tour ne permet pas de faire tourner un outil de coupe indépendamment de la pièce, ce qui signifie qu'il ne peut pas fraiser une rainure, percer un trou transversal ou usiner une face plane.
L'outillage motorisé change la donne. Un porte-outil motorisé est une broche entraînée, montée sur le porte-outils du tour (ou sur un chariot secondaire), et actionnée par un moteur indépendant qui fait tourner l'outil de coupe à une vitesse de rotation programmée, indépendamment de la broche du tour. Grâce à un porte-outil motorisé, le tour peut effectuer des opérations de fraisage, de perçage, de taraudage et de rainurage dans la même configuration qu'en tournage : la pièce reste dans le mandrin tandis que l'outil de coupe tourne et se déplace selon les axes X, Y et Z pour réaliser des usinages sur la surface cylindrique, la face d'extrémité, ou les deux.
Concrètement, cela permet de réaliser en une seule opération, sur une seule machine, une pièce comportant des opérations de tournage et d'usinage : un arbre avec un trou transversal, une bride avec des trous de boulons, un accouplement avec des rainures, un raccord hydraulique avec plusieurs orifices percés et usinés. Fini les opérations de tournage, de transfert vers une fraiseuse pour l'usinage, puis de nouveau serrage. Cette approche en une seule opération garantit des tolérances de positionnement plus strictes entre les opérations de tournage et d'usinage (absence d'erreur de serrage secondaire), un temps de cycle plus court (absence d'étape de transfert) et un risque de dommages lors de la manutention réduit (absence de seconde opération de manutention).
En contrepartie, un tour à outils motorisés est plus cher qu'un tour standard, le temps de cycle par pièce peut être plus long si l'opération de fraisage est importante (car les vitesses de rotation et d'avance de fraisage sont généralement plus faibles sur un tour que sur une fraiseuse dédiée), et la capacité du porte-outil motorisé est limitée (une tourelle de tour contient généralement 8 à 12 outils, dont 4 à 6 peuvent être des porte-outils motorisés ; les autres sont des outils de tournage statiques).
2Les 5 questions qui déterminent s'il faut usiner sur un tour
Le choix d'opter pour un outillage motorisé sur un tour CNC pour votre pièce dépend de cinq questions. Répondez-y dans l'ordre ; la réponse finale vous indiquera si l'outillage motorisé est la spécification appropriée pour votre demande de devis.
Question 1 : La pièce comporte-t-elle des éléments fraisés qui doivent s'aligner avec des éléments tournés ? Il s'agit du premier filtre. Si la réponse est non (la pièce est entièrement tournée, ou les éléments fraisés se trouvent sur une face distincte qui n'a pas besoin d'être alignée avec la géométrie tournée), alors l'outillage motorisé n'est pas nécessaire et la pièce peut être tournée sur un tour standard et fraisée sur une machine séparée. Si la réponse est oui (un trou transversal qui doit être perpendiculaire à un diamètre tourné à ±0,05 mm près, une rainure qui doit être alignée avec une gorge tournée, une face plane qui doit se situer à un angle précis autour d'un cylindre tourné), alors l'outillage motorisé est le point de départ approprié.
Question 2 : La pièce peut-elle être maintenue dans le mandrin du tour pendant la réalisation des opérations de fraisage ? Certaines pièces présentent des rainures fraisées à l'extrémité d'un arbre long et fin, là où le mandrin risquerait de gêner l'outil. D'autres pièces présentent des rainures fraisées sur une paroi mince susceptible de se déformer sous l'effet des forces de fraisage. Pour ces pièces, il peut être nécessaire de réaliser les rainures fraisées sur un centre d'usinage distinct, avec un système de bridage différent. L'usinage avec outils motorisés exige que la pièce reste parfaitement rigide dans le mandrin du tour pendant toute la durée de l'opération de fraisage.
Question 3 : Quel est le volume de production ? L'usinage avec outils motorisés nécessite un temps de réglage plus long qu'un tour standard (calibrage des porte-outils, préréglage des outils de fraisage, programmation et test des fraisages). Pour les prototypes ou les petites séries (moins de 50 unités), le coût du réglage peut dépasser les gains de temps de cycle, et un atelier d'usinage avec tour et fraiseuse séparés peut s'avérer plus rentable. Pour des volumes de production supérieurs à 200-500 unités, le coût du réglage est amorti sur un nombre suffisant de pièces pour que les gains de temps de cycle par pièce justifient la mise en place de la cellule.
Question 4 : Quel pourcentage du temps de cycle total représente l'opération de fraisage ? Si l'opération de fraisage représente moins de 30 à 40 % du temps de cycle total, l'usinage avec outils motorisés permet une réduction nette de ce temps. Si elle représente plus de 50 % du temps de cycle total, cette opération est mieux adaptée à un centre d'usinage dédié, et la pièce doit être usinée en deux étapes : tournage et fraisage. Une pièce composée à 80 % de fraisage et à 20 % de tournage ne devrait pas être usinée avec des outils motorisés ; en revanche, une pièce composée à 30 % de fraisage et à 70 % de tournage est une candidate idéale pour cette solution.
Question 5 : Les éléments fraisés sont-ils à la portée du porte-outil motorisé et dans les capacités de l'axe de la machine ? Un porte-outil motorisé standard à 2 axes permet de réaliser des profils radiaux (perçages transversaux, rainures, méplats) sur une surface cylindrique. Un porte-outil motorisé à 4 axes (avec un axe Y ou B) permet de réaliser des profils excentrés et des contours complexes. Certaines opérations de fraisage nécessitent des orientations d'outil impossibles à obtenir avec un porte-outil motorisé ; par exemple, le fraisage intérieur profond d'un petit alésage ou les profils nécessitant le passage de l'outil autour d'un épaulement. Dans ces cas, un centre d'usinage dédié est indispensable.
La matrice de décision en fin d'article résume les réponses à ces cinq questions et la recommandation d'usinage en continu qui en découle. Pour les acheteurs évaluant une demande de devis pour une pièce tournée et fraisée, la réponse est généralement claire : les trous transversaux, les rainures, les méplats et les poches sont des pièces pouvant être usinées en continu ; les contours 3D complexes et les cavités profondes ne le sont pas.
3Signaux géométriques : trous, fentes et éléments non tournables
Les pièces usinées sortent du tour sous forme de cylindres, de cônes, de filetages et de rainures — des formes présentant toutes une symétrie de révolution autour de l’axe de la broche. Toute forme rompant cette symétrie de révolution peut nécessiter un usinage par outils motorisés ou une opération de fraisage séparée.
Les fonctionnalités les plus courantes réalisées à l'aide d'outils en direct, par ordre de fréquence en production :
Trous transversaux (trous radiaux). Un trou transversal est un trou percé perpendiculairement à l'axe de la pièce, à travers la paroi du cylindre, l'orifice entrant d'un côté et sortant de l'autre (ou s'arrêtant à une profondeur spécifiée). Les trous transversaux sont très fréquents sur les raccords hydrauliques, les corps de capteurs et les orifices de fluides. La position du trou transversal par rapport aux éléments usinés (une rainure, une bride, un filetage) doit être contrôlée à ±0,05 mm près, voire plus précisément ; c'est pourquoi l'usinage par fraisage motorisé est préférable à une opération de perçage séparée.
Trous axiaux (trous le long de l'axe de la pièce). Un trou est percé ou alésé dans la face d'extrémité de la pièce, selon l'axe de la broche. Sur un tour standard, cette opération est réalisée à l'aide d'un foret stationnaire maintenu dans la contre-pointe ou le chariot transversal. Avec des outils motorisés, la même opération peut être effectuée directement sur la pièce, sans contre-pointe. Pour les pièces longues, le perçage axial avec outils motorisés peut être combiné au perçage transversal dans la même configuration.
Fentes et faces planes. Une rainure est une usinage de la surface cylindrique (pour un méplat, une fente pour tournevis, une rainure de clavette) ou une face plane usinée sur un côté d'un cylindre pour créer une forme en D ou hexagonale. Les rainures sont réalisées à l'aide d'une fraise montée sur un porte-outil motorisé ; la pièce tourne lentement sous la fraise fixe pour réaliser la rainure à l'emplacement et à la profondeur souhaités.
Poches et niches. Une cavité est une poche usinée dans la face d'extrémité ou la surface cylindrique pour le dégagement, la réduction de poids ou l'assemblage avec une autre pièce. Les cavités sont généralement réalisées avec une fraise en bout de petit diamètre montée sur un porte-outil motorisé, par passes successives à des profondeurs croissantes pour obtenir la géométrie finale de la cavité.
Formes hexagonales ou carrées. Une tête hexagonale, carrée ou autre forme polygonale pour l'engagement d'une clé. Ces têtes sont réalisées par fraisage de méplats sur la surface cylindrique : généralement six méplats pour une tête hexagonale, quatre pour une tête carrée. Les méplats doivent être régulièrement espacés sur la circonférence, ce qui exige un positionnement angulaire précis de la broche du tour, coordonné avec l'avance de l'outil motorisé.
Trous excentrés et éléments angulaires. Un trou percé en biais par rapport à l'axe de la pièce, et non perpendiculairement au cylindre, nécessite un porte-outil motorisé à axe Y ou B (capacité 4 axes) pour orienter l'outil selon l'angle spécifié. Les trous excentrés sont fréquents sur les raccords où l'orifice de fluide doit présenter une orientation spécifique par rapport à la bride de montage.
Filetage. Le fraisage de filetages internes ou externes est obtenu par usinage d'un profil de filetage à l'aide d'un outil de coupe à un seul point, plutôt que par tournage. Le fraisage est privilégié pour les filetages de grand diamètre (supérieur à M30 ou 1 pouce), pour les filetages dans des matériaux durs (dureté supérieure à 32 HRC) et pour les filetages devant s'aligner avec un autre élément (par exemple, un filetage dont le point de départ doit être angulaire). Le fraisage avec outil motorisé est plus rapide que le tournage pour ces applications.
4Considérations relatives aux matériaux et aux tolérances pour le fraisage à outils motorisés
Le matériau influe davantage sur les paramètres d'usinage des outils motorisés que sur ceux d'un tour classique. L'opération de fraisage implique une coupe interrompue (la fraise entre et sort du matériau lors de sa rotation autour de la surface cylindrique) et une épaisseur de copeau variable (le copeau est plus épais au point de coupe le plus profond et plus fin sur les bords). Ces deux phénomènes génèrent des forces de coupe que le porte-outil, l'outil et la pièce doivent supporter sans vibrations ni rupture.
Aluminium (6061, 7075, 2024). L'aluminium est le matériau le plus adapté à l'usinage par outils motorisés. Il peut être fraisé à des vitesses de broche élevées (8 000 à 12 000 tr/min) avec des avances importantes et produit des copeaux petits et faciles à évacuer. Le risque est le broutage de l'outil si le porte-outil motorisé n'est pas suffisamment rigide, et la formation d'arêtes rapportées sur l'outil de coupe si la vitesse de coupe est trop faible. Pour les séries de production de pièces en aluminium, les paramètres d'usinage par outils motorisés peuvent être exigeants et le temps de cycle court.
Laiton (C360, C260). Le laiton est également compatible avec les outils motorisés, mais sa grande ductilité produit des copeaux longs et filiformes qui peuvent s'enrouler autour de l'outil et de la pièce. L'évacuation des copeaux est le principal point à prendre en compte avec le laiton : un arrosage par l'outil et des paramètres de brise-copeaux appropriés sont essentiels. Le laiton est couramment utilisé pour les outils FRIMA. Tournage et fraisage CNC Applications dans les raccords de plomberie, les connecteurs électriques et la quincaillerie décorative.
Acier inoxydable (303, 304, 316). L'acier inoxydable est le matériau le plus exigeant pour l'usinage par outils motorisés. Sa tendance à l'écrouissage implique une vitesse de coupe suffisamment élevée pour usiner sous la couche écrouie (généralement de 80 à 120 m/min), sans toutefois provoquer une usure prématurée de l'outil. La rigidité du porte-outil est cruciale : les vibrations d'un porte-outil flexible écrouissent la surface et les passes suivantes pénètrent dans une couche plus dure. L'arrosage est indispensable pour évacuer la chaleur et éviter la formation d'arêtes rapportées. Pour les pièces en acier inoxydable présentant des profils usinés, il faut prévoir des temps de cycle 2 à 3 fois plus longs que pour des profils identiques en aluminium.
Acier doux et acier allié (1018, 1045, 4140). Ces matériaux s'usinent proprement avec des outils motorisés à des vitesses modérées (4 000 à 8 000 tr/min) et des avances modérées. Le risque principal réside dans l'usure de l'outil lors des longues séries de production : une fraise en carbure revêtue (TiN ou AlTiN) a généralement une durée de vie de 200 à 500 pièces en acier doux avant de devoir être remplacée. Pour les productions en grande série de pièces en acier, le calendrier de changement d'outil doit être intégré au cycle de production.
Tolérance réalisable. L'usinage par outils motorisés permet d'atteindre des tolérances typiques de ±0,025 à 0,05 mm sur les éléments fraisés (diamètre des trous transversaux, largeur des rainures, dimensions des poches). La relation de position entre les éléments fraisés et tournés — l'alignement d'un trou transversal avec un diamètre tourné — est de ±0,01 à 0,02 mm en une seule opération d'usinage par outils motorisés, grâce à l'absence de serrage secondaire susceptible d'introduire des erreurs. L'état de surface des éléments usinés par outils motorisés est généralement de Ra 1,6 à 3,2 µm.
Pour des tolérances plus serrées (±0,005 à 0,01 mm) ou des états de surface plus fins (Ra 0,4 à 0,8 µm), des opérations de finition secondaires (rectification, ajustement manuel, polissage) sont généralement nécessaires après les passes d'ébauche et de semi-finition réalisées avec des outils motorisés. La cellule de fraisage-tournage de FRIMA permet de traiter des tolérances allant du standard (±0,05 mm) à la précision (±0,025 mm) en une seule opération, la rectification étant réservée aux exigences de tolérance les plus strictes.
5Économie du temps de cycle : Quand l’outillage en direct permet de gagner du temps par rapport à l’ajout d’une deuxième opération
L'argument économique en faveur de l'outillage motorisé réside dans le temps de cycle par pièce. Si l'outillage motorisé réduit le temps de cycle total par rapport à une séquence de tournage et de fraisage séparée, le coût de réglage plus élevé est amorti sur un nombre suffisant de pièces pour justifier la cellule.
Prenons comme exemple une pièce représentative : un corps de capteur en laiton avec un diamètre extérieur tourné (laiton C360, 25 mm de diamètre extérieur, 40 mm de longueur), un trou transversal de 6 mm percé à 90° par rapport au diamètre extérieur, un filetage axial M12 sur la face d’extrémité et une fente de 10 mm de large fraisée dans la surface cylindrique à une position angulaire spécifique.
Séquence tour + fraisage séparée. Sur un tour standard, le diamètre extérieur est usiné et le filetage M12 est réalisé en environ 90 secondes. La pièce est ensuite transférée sur une fraiseuse, où le trou transversal est percé (15 secondes), la rainure est fraisée (20 secondes) et la pièce est déchargée (5 secondes). Temps de cycle total : 90 + 15 + 20 + 5 = 130 secondes par pièce, auxquels s’ajoutent le temps de manutention lors du transfert (10 à 15 secondes) et le temps de préparation de la seconde machine (amorti sur la production).
Outils motorisés sur une machine de fraisage-tournage. Sur une machine de fraisage-tournage, les quatre opérations sont réalisées en une seule prise. Le diamètre extérieur est tourné (80 secondes, légèrement plus rapide car aucun changement d'outil n'est nécessaire pour le filetage), le trou transversal est percé avec un outil motorisé (15 secondes), la rainure est fraisée avec un outil motorisé (20 secondes) et le filetage M12 est réalisé (10 secondes). Temps de cycle total : 80 + 15 + 20 + 10 = 125 secondes par pièce. Aucun temps de transfert, aucun temps de préparation sur une seconde machine.
Dans cet exemple représentatif, le gain de temps de cycle n'est que de 5 secondes par pièce, mais il devient significatif avec l'augmentation du volume. À 1 000 pièces par mois, le gain est de 5 000 secondes, soit 83 minutes de temps de cycle par mois, ce qui équivaut à environ une équipe supplémentaire de production par mois. À 10 000 pièces par mois, le gain atteint 14 heures par mois, ce qui est considérable.
L'avantage économique majeur réside dans la précision de positionnement. La position du trou transversal par rapport à la gorge extérieure est contrôlée à ±0,02 mm avec un outillage motorisé en une seule opération. Avec une séquence tour + fraisage séparée, la précision de positionnement est de ±0,05 à ±0,10 mm en raison de l'erreur de serrage secondaire. Si la spécification de la pièce exige un alignement de ±0,05 mm ou plus précis entre les éléments tournés et fraisés, l'utilisation d'un outillage motorisé est la seule solution pour respecter cette spécification sans opération d'alignement secondaire.
Le seuil de rentabilité – à partir duquel les coûts de mise en place de l'outillage motorisé sont amortis – se situe généralement entre 200 et 500 pièces pour une configuration simple et entre 50 et 200 pièces pour une configuration complexe avec plusieurs porte-outils motorisés et des changements d'outils fréquents. En dessous de ce volume, un atelier d'usinage avec tour et fraiseuse séparés est plus rentable ; au-delà, la cellule d'outillage motorisé permet de réduire le coût par pièce et d'obtenir des tolérances plus serrées.
6Outillage motorisé vs fraiseuse dédiée : le seuil de rentabilité pour les séries de production
Pour une pièce dont plus de 50 % du cycle est usiné par fraisage (par exemple, un moyeu tourné avec de nombreuses zones fraisées), l'usinage par outils motorisés perd de son avantage économique. La phase de fraisage est plus longue sur un tour que sur un centre d'usinage dédié, car la vitesse de rotation du porte-outil est limitée (généralement de 6 000 à 12 000 tr/min sur un tour contre de 15 000 à 30 000 tr/min sur une fraiseuse dédiée) et sa rigidité est inférieure à celle d'une broche dédiée. Le temps de cycle par zone fraisée augmente, et le temps de cycle total sur une machine combinée tournage-fraisage peut dépasser le temps de cycle total d'une séquence tour + fraisage séparée.
Le seuil de rentabilité dépend de la proportion de fraisage dans le cycle. En règle générale :
| Pourcentage de broyage du cycle total | Recommandation | Raison |
|---|---|---|
| 0-20% | Outils motorisés sur tour de fraisage | Le fraisage est un petit complément ; l’avantage est une configuration unique. |
| 20-40% | Outillage en direct (en fonction du volume) | Temps de cycle proche du seuil de rentabilité ; l’outillage motorisé est avantageux pour les volumes moyens à élevés. |
| 40-60% | Au cas par cas | Les deux approches sont concurrentielles ; l’exigence de tolérance détermine le choix. |
| 60-80% | Tour et fraiseuse séparés | Fraisage dédié plus rapide ; la pénalité liée au temps de cycle des outils motorisés est prédominante. |
| 80-100% | Moulin dédié uniquement | Cycle de tour gaspillé ; tourner puis fraiser séparément. |
Pour une pièce dont le taux d'usinage se situe entre 40 et 60 %, le facteur déterminant est généralement la tolérance plutôt que le temps de cycle. Si les zones usinées doivent s'aligner avec les zones tournées à ±0,05 mm près, l'usinage par outils motorisés est la solution idéale, même si le temps de cycle est légèrement plus long. En revanche, si les zones usinées se trouvent sur une face distincte et n'ont pas besoin d'être alignées avec la géométrie tournée, l'usinage sur des machines séparées est la solution idéale, même si le temps de cycle est légèrement plus court.
La cellule de tournage-fraisage de FRIMA est configurée pour une plage de fraisage de 0 à 40 %, ce qui représente la plage optimale pour la majorité des pièces tournées et fraisées en production. Pour les pièces nécessitant un fraisage important, FRIMA propose une cellule séparée. fraiseuses CNC (20 ensembles) et des machines CNC suisses (20 ensembles) gèrent le travail dans un flux de travail complémentaire.
7Étude de cas : Un accouplement automobile usiné en direct dans la cellule de tournage-fraisage de FRIMA
Un équipementier automobile de premier rang a contacté FRIMA au sujet d'une pièce d'accouplement utilisée dans une application NVH (bruit, vibrations, rudesse) pour moteur haute performance. Le cahier des charges de la pièce exigeait :
- Diamètre extérieur : 45 mm, usiné dans de l’acier 1045, tolérance ±0,025 mm, état de surface Ra 0,8 µm
- Longueur totale : 60 mm, avec une rainure de dégagement tournée à 35 mm d’une extrémité.
- Trou transversal : diamètre de 8 mm, percé radialement à 90° du diamètre extérieur, position à ±0,02 mm par rapport à la rainure de dégagement
- Face d'extrémité : filetage M16, profondeur 20 mm
- Fente : 5 mm de large, 3 mm de profondeur, fraisée dans la surface cylindrique à une position angulaire spécifique (15° par rapport au trou transversal)
- Matériau : acier 1045, traité thermiquement à 28-32 HRC après usinage
- Volume de production : 5 000 pièces par mois, programme sur 12 mois
La difficulté résidait dans le positionnement du trou transversal par rapport à la gorge de dégagement. Avec un tour et une fraiseuse séparés, l'erreur de serrage secondaire plaçait le trou transversal à ±0,05-0,10 mm de la gorge, soit en dehors de la spécification de ±0,02 mm. Le positionnement de la fente par rapport au trou transversal présentait le même problème.
GEL La pièce a été usinée sur une machine de fraisage-tournage à outils motorisés, avec tournage extérieur, rainurage, perçage transversal, fraisage de la rainure et filetage M16 réalisés en une seule opération. Cette technique a permis d'atteindre une tolérance de positionnement de ±0,015 mm entre le trou transversal et la rainure, largement conforme aux spécifications. Le temps de cycle était de 145 secondes par pièce (contre environ 175 secondes pour une séquence tour + fraisage séparée), et le programme a fonctionné pendant 12 mois à raison de 5 000 pièces par mois sans aucun problème de qualité de positionnement.
La pièce a passé avec succès la norme IATF 16949 PPAP dès la première soumission, sans aucun défaut de positionnement sur le gabarit dimensionnel de 30 pièces. Le fournisseur précédent du client (un atelier d'usinage avec tour et fraiseuse séparés) présentait un taux de défauts de positionnement de 4 %, que le client souhaitait éliminer. Le passage à la cellule de fraisage-tournage de FRIMA a permis d'atteindre zéro défaut de positionnement et de réduire le temps de cycle de 17 %.
8Spécifier les outils en fonctionnement dans votre demande de devis à FRIMA
Pour une demande de devis adressée à FRIMA et incluant des fonctionnalités en production, le cahier des charges doit comprendre les informations suivantes afin de permettre un devis précis et un calendrier de production fiable.
Dessin avec tous les éléments marqués. Fournissez un dessin 2D où toutes les pièces tournées et fraisées sont clairement cotées et tolérancées. Pour la géométrie 3D, un fichier STP ou IGES est préférable. Indiquez les pièces tournées, les pièces fraisées (à outils motorisés) et celles nécessitant un alignement entre les pièces tournées et fraisées.
Spécifications du matériau. Précisez la nuance du matériau (par exemple, acier 1045, aluminium 6061-T6, laiton C360, acier inoxydable 316) ainsi que les éventuelles exigences de traitement thermique ou de surface après usinage. Le matériau influe sur les paramètres d'outillage et le temps de cycle.
Classe de tolérance. Spécifiez la tolérance sur chaque caractéristique — caractéristiques tournées (typique ±0,025-0,05 mm), caractéristiques fraisées (typique ±0,025-0,05 mm) et tolérances de position entre les caractéristiques (typique ±0,02-0,05 mm pour les outils motorisés, ±0,05-0,10 mm pour les opérations séparées). notre capacité de fabrication couvre les tolérances standard (±0,05 mm) jusqu'à la précision (±0,025 mm) en une seule configuration.
Volume de production. Précisez le volume annuel ou le volume par commande, ainsi que le calendrier de production prévu (lot unique, livraisons mensuelles, Kanban). Le volume détermine la configuration de la cellule et la stratégie d'outillage (outillage dédié pour les volumes élevés, outillage partagé pour les faibles volumes).
Exigences de qualité. Veuillez préciser les certifications sectorielles requises (ISO 9001, IATF 16949 pour l'automobile, AS9100 pour l'aérospatiale, ISO 13485 pour le médical). FRIMA possède les certifications ISO 9001 et IATF 16949. Veuillez également préciser les exigences relatives aux procédures PPAP, FAI ou d'inspection du premier article, ainsi que les exigences d'inspection continue (configuration de la machine à mesurer tridimensionnelle, données SPC, traçabilité des lots).
Traitement de surface. Précisez tout traitement de surface après usinage (anodisation, placage, peinture, passivation, oxydation noire) et indiquez si FRIMA doit se procurer le matériau traité ou réaliser le traitement en interne. Le traitement de surface peut affecter les tolérances (l'anodisation ajoute 0,0127 à 0,0254 mm aux dimensions de l'aluminium) et doit être pris en compte dans la surépaisseur d'usinage.
Pour une nouvelle demande de devis incluant des pièces nécessitant un outillage motorisé, le délai de réponse habituel de FRIMA est de 24 à 48 heures pour un devis, de 7 à 10 jours pour la production d'un échantillon (si aucun outillage n'est requis) et de 15 à 20 jours pour le premier lot de production après validation de l'échantillon. La cellule de fraisage-tournage à 40 postes offre une capacité de production allant jusqu'à 50 000 pièces par mois pour les pièces nécessitant un outillage motorisé.
Foire aux questions
Q : Qu'est-ce qu'un outil motorisé sur un tour CNC ?
A : Sur un tour CNC, l'outillage motorisé désigne les porte-outils entraînés qui font tourner l'outil de coupe (et non la pièce) pour réaliser des opérations de fraisage, de perçage ou de taraudage, la pièce restant fixée dans le mandrin du tour. La broche porte-outil est alimentée par un moteur distinct qui entraîne l'outil à la vitesse de rotation programmée, indépendamment de la vitesse de rotation de la broche du tour.
Q : Quand dois-je spécifier l'outillage motorisé sur un tour CNC ?
A : Spécifiez l'outillage motorisé lorsque la pièce comporte des caractéristiques de fraisage (trous transversaux, fentes, poches, faces planes, trous excentrés ou filetage) qui doivent s'aligner avec des caractéristiques tournées, que la pièce peut être maintenue dans le mandrin du tour pendant le fraisage, que le volume de production justifie la mise en place de la cellule (généralement plus de 200 unités) et que l'opération de fraisage représente moins de 30 à 40 % du temps de cycle total.
Q : Quelle est la différence entre un tour CNC et une machine de tournage-fraisage CNC ?
A : Un tour à commande numérique (CNC) effectue uniquement des opérations de tournage (la pièce tourne, l'outil avance linéairement). Une machine CNC de fraisage-tournage combine un tour avec des outils motorisés : la broche du tour fait tourner la pièce pour le tournage, et des porte-outils motorisés font tourner les fraises pour le fraisage, le perçage et le taraudage. Une machine de fraisage-tournage permet de réaliser une pièce comportant à la fois des opérations de tournage et de fraisage en une seule opération.
Q : Quelles caractéristiques l'outillage motorisé peut-il produire sur une pièce tournée ?
A : L'outillage motorisé permet de réaliser des perçages transversaux (radiaux), des perçages axiaux, des rainures, des faces planes, des poches, des formes hexagonales ou carrées, des perçages excentrés (avec des porte-outils motorisés sur les axes Y ou B) et le filetage (interne ou externe). La géométrie est limitée par la portée de l'outil et les axes de rotation du porte-outil.
Q : L'outillage motorisé est-il plus précis que le transfert sur une fraiseuse ?
A: L'usinage par fraisage motorisé est généralement plus précis que le transfert de la pièce sur une fraiseuse pour les caractéristiques qui doivent s'aligner avec les caractéristiques usinées. Cette approche en une seule étape élimine l'erreur de second serrage (généralement ±0,05 à 0,10 mm), permettant d'atteindre des tolérances de positionnement de ±0,01 à 0,02 mm entre les caractéristiques usinées et fraisées.
Q : Quels matériaux peuvent être usinés avec des outils motorisés ?
A : L'outillage motorisé permet d'usiner tous les matériaux CNC standard : aluminium (6061, 7075, 2024), laiton (C360, C260), acier doux (1018, 1045), acier allié (4140, 4340), acier inoxydable (303, 304, 316), acier à outils (A2, D2) et plastiques techniques. Le matériau influe sur les paramètres de l'outillage motorisé et le temps de cycle.
Q : Quelle est la tolérance typique que l'on peut obtenir avec des outils motorisés ?
A : L'usinage par outils motorisés permet d'obtenir des tolérances typiques de ±0,025 à 0,05 mm sur les zones fraisées et de ±0,01 à 0,02 mm sur les relations de position entre les zones fraisées et tournées. L'état de surface est généralement de Ra 1,6 à 3,2 µm. Pour des tolérances plus serrées ou des états de surface plus fins, une rectification ou un polissage secondaire est nécessaire.
Q : Comment les capacités de tournage-fraisage de FRIMA se comparent-elles à celles d'un atelier d'usinage disposant d'un tour et d'une fraiseuse séparés ?
A: FRIMA exploite 40 tours et fraiseuses CNC intégrés en cellule de tournage-fraisage, ainsi que 20 fraiseuses CNC dédiées et 20 tours automatiques CNC. Cette cellule intégrée élimine le transfert de pièces, permet d'obtenir des tolérances de positionnement plus strictes et réduit le temps de cycle total de 10 à 30 % pour les pièces présentant des usinages importants, un avantage particulièrement marqué pour les volumes de production supérieurs à 500 unités.