

Dix défauts courants des pièces en aluminium usinées CNC et leurs solutions
Grâce à sa résistance spécifique élevée, son excellente résistance à la corrosion, son usinabilité et sa compatibilité avec les procédés d'anodisation et de coloration, l'alliage d'aluminium est l'un des matériaux structuraux les plus utilisés dans le domaine de la fabrication de précision. Des pièces standard tournées et fraisées aux composants sur mesure aux géométries complexes, pièces en aluminium de précision Les pièces usinées par commande numérique de l'aluminium sont largement utilisées dans des industries de pointe telles que les équipements d'automatisation, les dispositifs médicaux, l'industrie automobile et l'instrumentation.
De nombreux ingénieurs en approvisionnement et qualité ont été confrontés à un dilemme similaire : alors que la précision dimensionnelle d’une pièce est parfaitement conforme aux spécifications du dessin, des défauts d’aspect ou de performance survenant lors des traitements de surface (anodisation ou revêtement électrophorétique, par exemple) peuvent entraîner la mise au rebut d’un lot entier, des retards de livraison, voire la destruction de la production. Ces défauts d’anodisation de l’aluminium ne sont généralement pas dus à une simple erreur de processus, mais plutôt à des lacunes de contrôle tout au long de la chaîne de production (sélection des matériaux, usinage, prétraitement, manutention en atelier), ce qui, au final, fait grimper les coûts d’approvisionnement et perturbe les calendriers de projet.
Depuis de nombreuses années, FRIMA est spécialisée dans l'usinage CNC de précision et possède une vaste expérience pratique de la production en série de composants en aluminium usinés avec précision, ainsi que de la maîtrise des procédés de traitement de surface. Grâce à notre base de données qualité interne et à nos pratiques de production, nous avons établi une liste des 10 défauts de surface les plus fréquents sur les pièces en aluminium. Nous proposons une analyse détaillée de leurs causes profondes et partageons les mesures préventives et solutions standardisées de FRIMA afin d'aider nos clients à identifier rapidement les risques qualité et à sélectionner des fournisseurs d'usinage fiables et performants.
Remarque : Bien que les défauts énumérés ci-dessous surviennent principalement lors des procédés d’anodisation et de revêtement électrophorétique, leurs causes profondes remontent souvent aux étapes d’usinage et de réception des matières premières. Une véritable amélioration de la qualité repose sur un contrôle global de la chaîne d’approvisionnement, plutôt que sur de simples mesures correctives appliquées a posteriori aux procédés de traitement de surface.
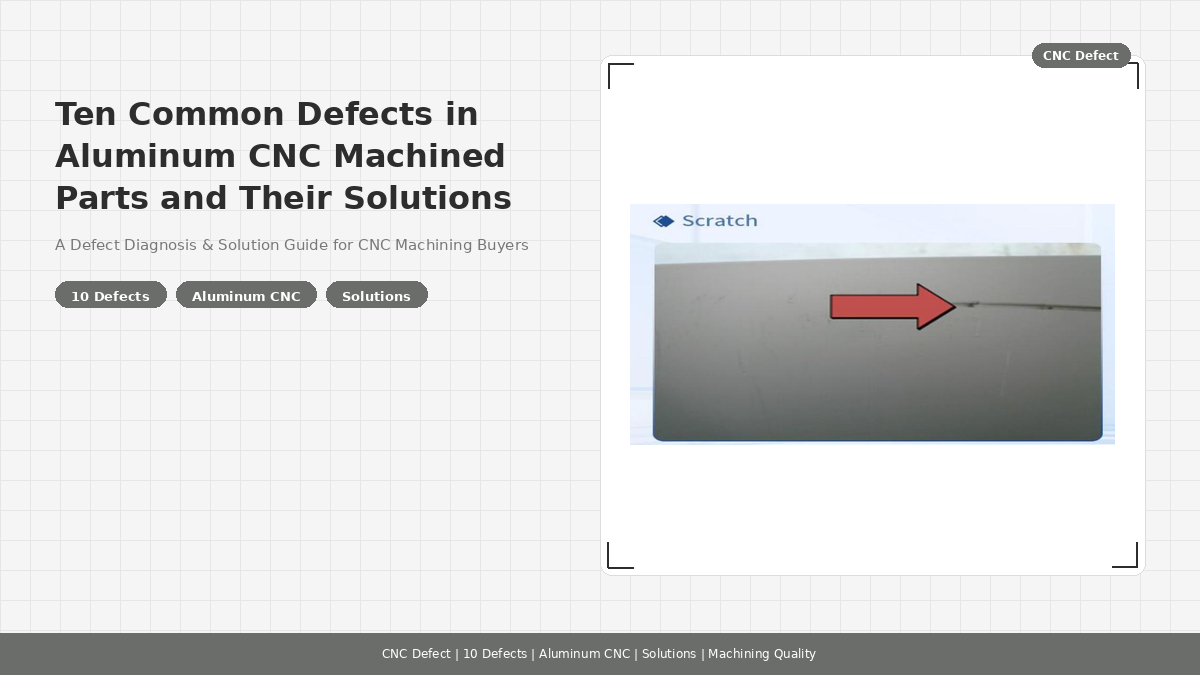
1. Gratter
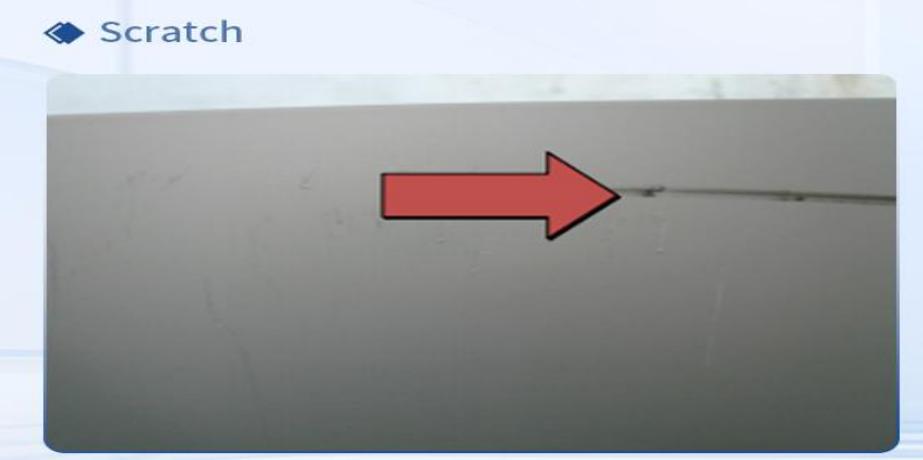
Manifestation du défaut : Des rainures linéaires et des rayures de longueurs et de profondeurs variables apparaissent à la surface de la pièce. Les rayures superficielles, apparues lors de l'usinage, sont accentuées après anodisation et deviennent parfaitement visibles à l'œil nu, ce qui constitue l'une des principales causes de rejet des pièces pour des raisons esthétiques. Ces défauts sont plus fréquents lors de la manipulation et du bridage des pièces tournées et fraisées ; les pièces complexes et de forme irrégulière sont encore plus sujettes aux rayures dues à un mauvais alignement lors du bridage ou à des chocs entre les pièces.
Causes fondamentales
- Lors du retrait et de la manipulation des pièces après usinage, le contact direct et le frottement entre les pièces, ou entre les pièces et les surfaces métalliques des supports de matériaux, entraînent des collisions et des rayures mutuelles ;
- Les arêtes vives ou les bavures sur les dispositifs de fixation et les supports d'anodisation rayent les surfaces des pièces lorsque des forces de serrage sont appliquées ;
- Un espacement insuffisant entre les pièces à usiner pendant le processus de traitement de surface provoque leur collision et leur frottement les unes contre les autres lorsque la solution du bain s'écoule.
Solutions FRIMA
- Protection inter-processus : Immédiatement après l'usinage, toutes les pièces en aluminium doivent être isolées individuellement et placées dans un emballage en coton perlé ; l'empilement direct ou le contact entre les surfaces métalliques est strictement interdit ;
- Entretien régulier de l'outillage : Les arêtes vives de tous les dispositifs de fixation, des bacs à matériaux et des supports d'anodisation doivent être régulièrement meulées et recouvertes de caoutchouc afin d'éliminer le risque de rayures à la source ;
- Directives normalisées pour la suspension : Concevoir des dispositifs de suspension dédiés en fonction de la géométrie des pièces afin de garantir un espacement suffisant entre les pièces, évitant ainsi les collisions causées par l’écoulement de la solution du réservoir ;
- Inspection à 100 % avant la ligne : affecter du personnel dédié à la réalisation d'une inspection visuelle complète des pièces avant leur entrée dans la ligne de traitement de surface ; les pièces présentant des rayures profondes sont écartées au préalable pour être retravaillées et ne peuvent pas passer par les processus suivants.
2. Dégraissage irrégulier
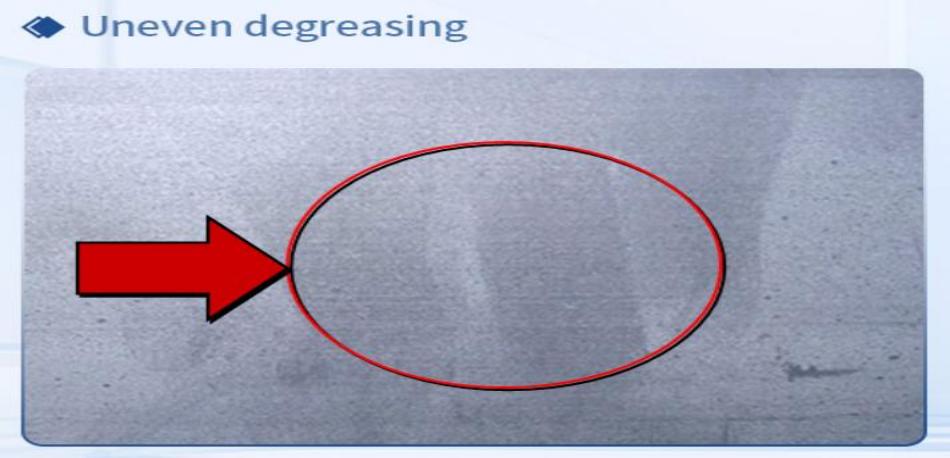
Manifestation du défaut : Après oxydation, la surface présente des zones claires et foncées ainsi qu'un brillant irrégulier ; après coloration, des marbrures et des taches de couleur apparaissent, aux contours flous et irréguliers. Il s'agit d'un cas typique de prétraitement inadéquat, entraînant directement une faible adhérence de la couche d'oxyde et une mauvaise homogénéité d'aspect.
Causes fondamentales
- Concentration insuffisante de dégraissant, température de bain inadéquate ou temps de traitement insuffisant, entraînant une élimination incomplète de la contamination par l'huile de la surface de la pièce ;
- Résidus de fluides de coupe à haute viscosité provenant de l'usinage, ou pièces fortement contaminées par de l'huile entrant dans le réservoir de dégraissage sans nettoyage préalable ;
- Lors du chargement, les pièces sont empilées, ce qui empêche la solution d'entrer correctement en contact avec les interstices et les surfaces ombragées, entraînant ainsi des zones de dégraissage localisées et difficiles d'accès.
Solutions FRIMA
- Contrôle standardisé de la solution de cuve : Effectuer des tests de titrage deux fois par jour pour chaque lot de solution de cuve afin de contrôler strictement la concentration de l'agent dégraissant, l'alcalinité et la température de la cuve ;
- Processus de dégraissage par étapes : pour les composants en aluminium usinés sur mesure fortement contaminés par l’huile, une étape de pré-essuyage manuel est ajoutée ; pour les pièces comportant des cavités profondes ou des trous borgnes, un dégraissage par ultrasons est appliqué en plus pour assurer l’élimination complète de l’huile de coupe des crevasses ;
- Spécifications de suspension : Les pièces doivent être suspendues de manière dispersée, en laissant suffisamment d’espace pour l’écoulement de la solution, afin d’éviter un trempage en empilement.
3. Bulles d'oxyde anodique
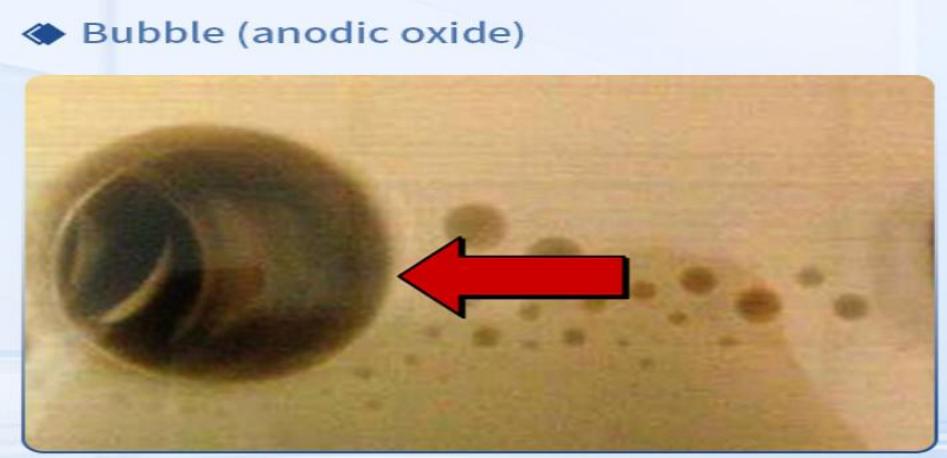
Manifestation du défaut : Des bulles circulaires en relief apparaissent à la surface de la pièce ; à ces endroits, la couche d'oxyde est absente ou présente des renflements, et après coloration, la couleur est nettement plus claire que la zone environnante. Ce défaut est fréquent sur les pièces de précision en aluminium comportant des cavités, des rainures et des trous borgnes.
Causes fondamentales
- Un angle d'entrée inapproprié de la pièce dans le réservoir crée un espace étanche à l'intérieur de la cavité, empêchant l'hydrogène produit par la réaction électrolytique de s'échapper. Les bulles continuent d'adhérer à la surface du substrat en aluminium, entravant la croissance normale du film d'oxyde ;
- La pièce est immergée trop rapidement, ce qui provoque la formation de bulles d'air emprisonnées à la surface qui adhèrent à celle-ci ;
- Pour les pièces comportant des cavités de forme irrégulière usinées par usinage 5 axes, l'orientation de montage ne permet pas la présence de canaux d'échappement, créant ainsi des zones mortes où se forment des poches de gaz.
Solutions FRIMA
- Conception proactive du montage : lors de la phase d’examen DFM, planifiez l’angle de montage optimal pour les cavités profondes et les pièces de forme irrégulière afin de garantir que les ouvertures sont orientées de manière à faciliter l’évacuation des gaz ;
- Standardiser les procédures d'insertion dans la fente : exiger que les pièces soient lentement inclinées dans la fente ; après l'insertion, les laisser reposer brièvement avant de mettre le système sous tension pour permettre aux bulles de surface de remonter complètement ;
- Validation des processus pour les pièces complexes : Effectuer des essais de montage sur les composants personnalisés avant la production en série afin de confirmer l’absence de zones mortes dues aux poches d’air avant de procéder à la production par lots.
4. Aberration chromatique
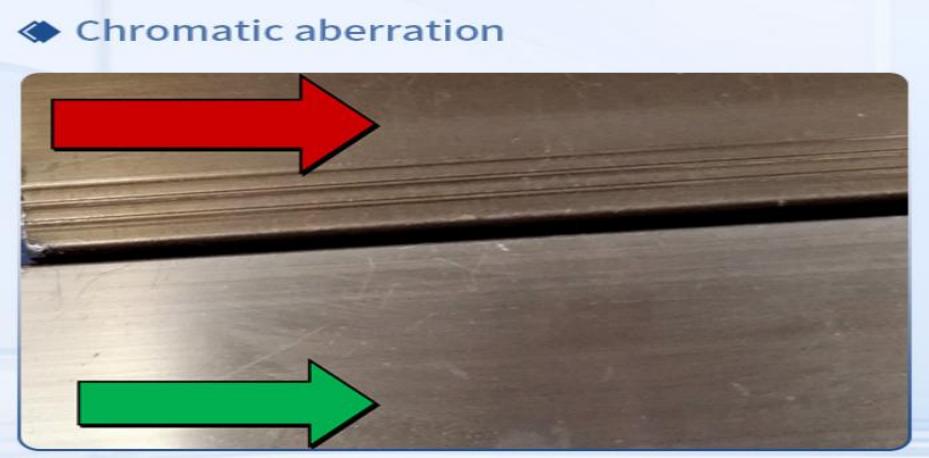
Manifestation du défaut : Des variations de teinte entre des pièces d'un même lot ou sur différentes zones d'une même pièce, clairement visibles à l'œil nu, constituent l'un des défauts les plus fréquemment signalés par les clients concernant l'aspect des pièces en aluminium. Ce problème a un impact particulièrement important sur la livraison des pièces en aluminium anodisé, qui exigent une esthétique irréprochable.
Causes fondamentales
- Les différences de composition d'alliage et de structure granulaire entre les matériaux en aluminium provenant de différents lots entraînent des variations dans le taux de formation du film et les effets de coloration lors d'un même processus d'anodisation ;
- Les fluctuations de la température du bain d'anodisation, de la densité de courant et du temps de traitement entraînent une épaisseur inégale du film d'oxyde, ce qui se traduit finalement par des variations de couleur ;
- Les contraintes résiduelles de surface incohérentes causées par le tournage et le fraisage CNC, ainsi que les différences de rugosité de surface après le prétraitement par gravure, provoquent des différences de couleur visuelles.
Solutions FRIMA
- Principe « Même lot, même matériau » : les pièces en aluminium d'une même commande sont traitées en priorité avec de l'aluminium provenant du même numéro de four afin de garantir la cohérence du substrat ;
- Contrôle en boucle fermée des paramètres d'anodisation : les cuves d'anodisation sont équipées de systèmes de contrôle de température pour stabiliser la densité de courant et le temps de traitement, gérant ainsi la tolérance d'épaisseur du film d'oxyde ;
- Traitement par lots dans la même cuve : les pièces présentant des exigences esthétiques élevées sont traitées ensemble dans la même cuve ; des échantillons de référence standard sont créés et tous les produits finis sont inspectés par rapport à ces échantillons ;
- Prétraitement de relaxation des contraintes : Pour les pièces soumises à des contraintes d’usinage élevées, un processus de relaxation des contraintes est ajouté avant le traitement de surface afin de réduire le risque de différences de couleur dues à une répartition inégale des contraintes.
5. taches noires
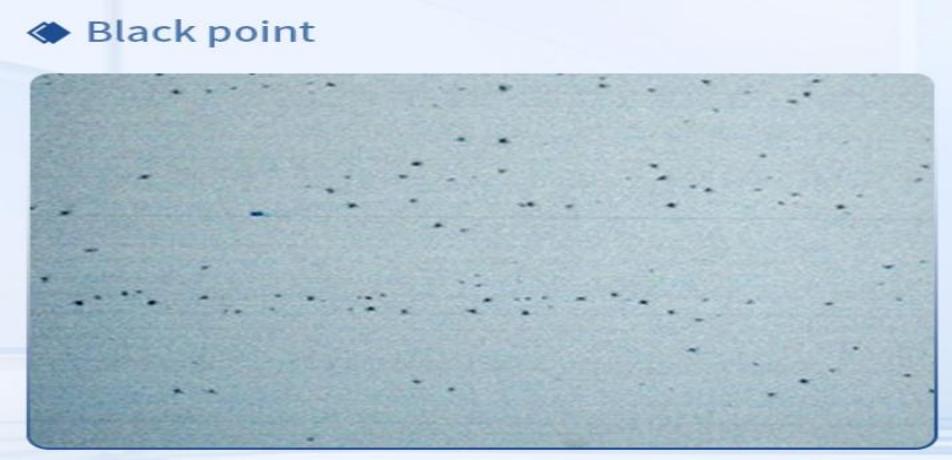
Manifestation du défaut : De petites taches noires, discrètes et de la taille d'une tête d'épingle, apparaissent à la surface des pièces en aluminium. Ces taches deviennent parfaitement visibles après l'anodisation et ne peuvent être éliminées par simple essuyage ; lorsqu'elles sont nombreuses, elles entraînent la mise au rebut de la totalité du lot de pièces.
Causes fondamentales
- Les inclusions non métalliques et les phases impures présentes dans le substrat en aluminium empêchent la formation normale du film aux endroits des impuretés pendant le processus d'anodisation, ce qui entraîne l'apparition de taches noires ;
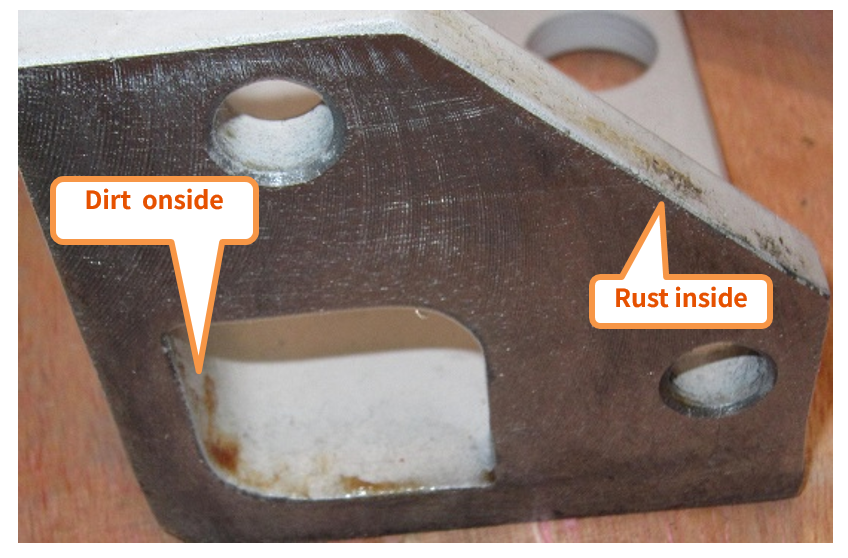
- Un ébavurage insuffisant lors du processus de prétraitement laisse des précipités d'alliage et des résidus de phase silicium sur la surface de la pièce ;
- La contamination du bain d'anodisation par des ions métalliques et des ions chlorure déclenche une corrosion par piqûres localisée, formant des taches noires.
Solutions FRIMA
- Contrôle de la qualité des matières premières entrantes : vérifier les certificats de matériaux pour l’aluminium à l’arrivée ; augmenter les tests de composition aléatoires pour les pièces de haute spécification ; privilégier l’utilisation d’aluminium de haute pureté et de haute qualité ;
- Processus de détartrage optimisé : Ajuster la formulation de l’agent de détartrage et la durée du traitement en fonction de la nuance d’alliage afin d’assurer une élimination complète des précipités de surface ;
- Entretien régulier du bain : Filtrer et tester périodiquement la solution du bain d'anodisation ; contrôler strictement les niveaux de chlorure et d'ions de métaux lourds ; remplacer rapidement la solution du bain lorsque les niveaux dépassent les normes.
6. Sceller la suie
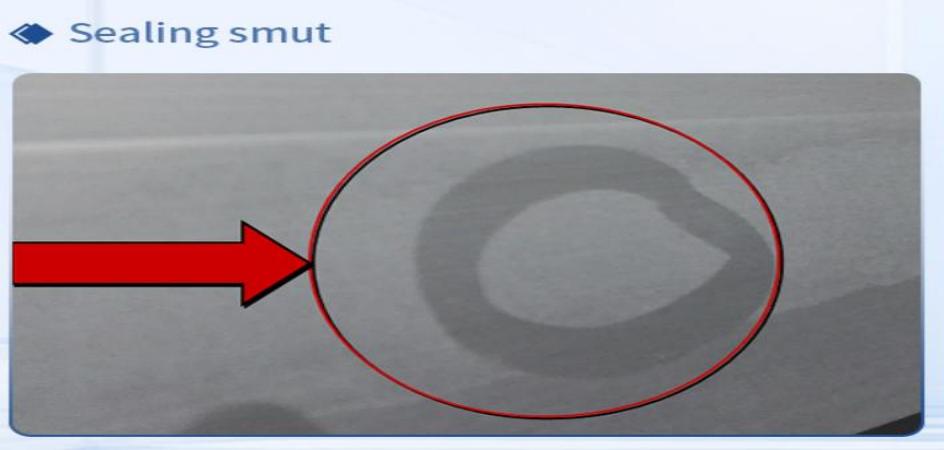
Manifestation du défaut : Des taches gris-noir et des auréoles apparaissent à la surface de la pièce ; certaines peuvent être éliminées par essuyage, mais dans les cas les plus graves, elles altèrent l’aspect et la résistance aux intempéries. Ce défaut survient le plus souvent après le processus d’anodisation.
Causes fondamentales
- Des déséquilibres dans la température, le pH et la concentration en ions nickel du réservoir d'étanchéité entraînent le dépôt d'hydroxydes générés pendant la réaction d'étanchéité sur la surface de la pièce ;
- Des pores excessivement larges et une surface rugueuse dans le film anodisé permettent aux sous-produits de la réaction de scellement d'adhérer aux zones irrégulières, ce qui les rend difficiles à rincer ;
- Un rinçage insuffisant ou tardif après la mise sous vide entraîne la formation de résidus de sel qui forment des taches grises au séchage.
Solutions FRIMA
- Standardisation des paramètres d'étanchéité : Tester les paramètres chimiques du réservoir d'étanchéité à chaque quart de travail et contrôler strictement la température, le pH et la concentration chimique ;
- Alignement des procédés d'anodisation et de scellement : Stabiliser la structure poreuse du film d'oxyde anodisé afin de réduire la probabilité de formation de résidus de scellement à l'étape en amont ;
- Rinçage post-scellage amélioré : ajouter deux étapes de rinçage à contre-courant après le scellage, suivies d’un rinçage final à l’eau pure, pour éliminer complètement les résidus de surface ;
- Vérification des pièces critiques : Pour les pièces ayant des exigences esthétiques élevées, effectuer un test de gouttelettes afin de vérifier la qualité de l’étanchéité, en s’assurant que la résistance à la corrosion et l’aspect répondent aux normes.
7. Corrosion à l'eau de rinçage
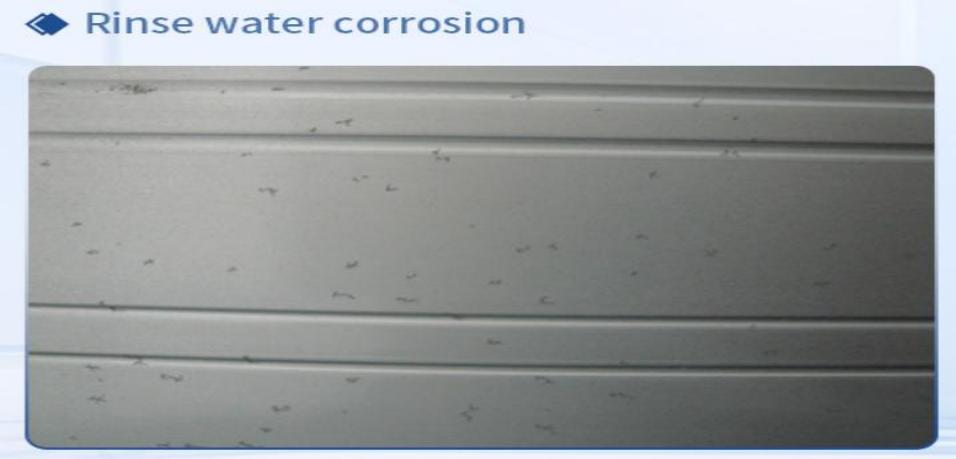
Manifestation du défaut : De fines piqûres de corrosion, semblables à des points, sont disséminées sur la surface de la pièce, apparaissant souvent après chaque étape du rinçage à l'eau. Après anodisation, elles se manifestent par de petites taches noires et de fines piqûres, ce qui réduit la résistance à la corrosion de la pièce et compromet son aspect.
Causes fondamentales
- La mauvaise qualité de l'eau de rinçage, avec des niveaux de chlorure et d'ions acides dépassant les normes, provoque une corrosion électrochimique localisée lorsque les pièces pénètrent dans le réservoir de rinçage alors qu'elles contiennent encore des résidus d'acide ou d'alcali.
- Le processus de rinçage en plusieurs étapes ne comporte pas de système à contre-courant, ce qui permet aux solutions chimiques des étapes précédentes de pénétrer continuellement dans les cuves de rinçage, aggravant ainsi la contamination de la solution dans la cuve ;
- Les pièces ne sont pas égouttées et séchées rapidement après rinçage, ce qui entraîne une humidité superficielle persistante et la corrosion du substrat en aluminium.
Solutions FRIMA
- Modernisation du système de rinçage : Mettre en œuvre un processus de rinçage à contre-courant en plusieurs étapes sur la ligne de traitement de surface et surveiller régulièrement la conductivité et les niveaux d'ions chlorure de l'eau de rinçage ;
- Contrôle du temps de cycle : Contrôler strictement le temps de séjour des pièces dans les cuves de rinçage, assurer un drainage rapide après leur retrait et empêcher l'empilement des pièces humides ;
- Rinçage final à l'eau pure : Pour composants en aluminium usinés avec précision Pour les applications exigeant une résistance élevée à la corrosion, utiliser de l'eau déminéralisée pour le rinçage final afin d'éviter toute contamination de la qualité de l'eau.
8. Écaillage
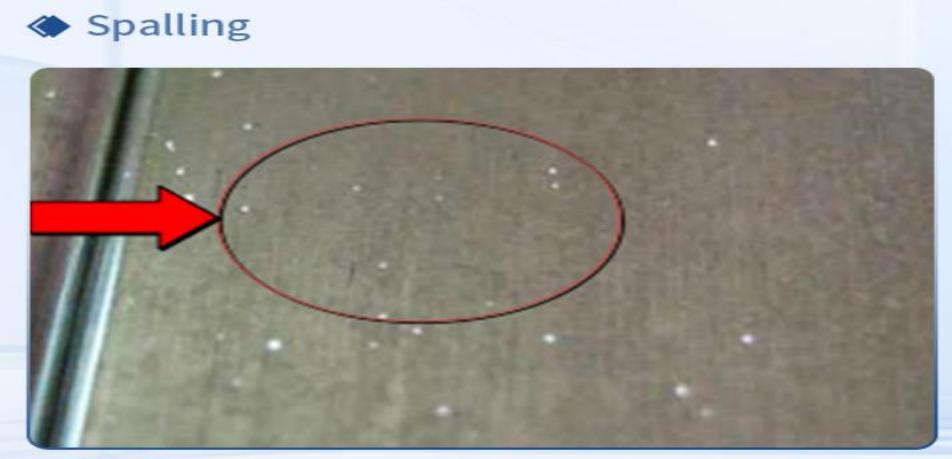
Manifestation du défaut : Décollement et soulèvement localisés du revêtement anodisé ; séparation du revêtement du substrat en aluminium ; dans les cas graves, écaillage à grande échelle, représentant un défaut sérieux d’adhérence du revêtement.
Causes fondamentales
- Un dégraissage et un élimination incomplets des anciens revêtements lors du prétraitement laissent des résidus d'huile et d'anciennes couches d'oxyde sur la surface du substrat, ce qui empêche le revêtement d'oxyde nouvellement formé d'adhérer fermement au substrat ;
- Une température et une densité de courant excessivement élevées dans le bain d'anodisation entraînent une croissance trop rapide du revêtement, ce qui provoque une concentration de contraintes internes qui conduit à la fissuration et au décollement du revêtement ;
- Une activation insuffisante après la gravure alcaline laisse une couche de passivation sur la surface du substrat, réduisant l'adhérence du revêtement anodisé.
Solutions FRIMA
- Améliorer le processus de prétraitement : suivre scrupuleusement la séquence complète de prétraitement « dégraissage – gravure alcaline – activation » ; retravailler les pièces dont les revêtements s’écaillent afin de garantir que tous les anciens revêtements sont complètement éliminés avant la réoxydation ;
- Contrôler le processus d'oxydation : surveiller strictement la température du bain d'oxydation et la courbe de montée en tension ; interdire tout fonctionnement à courant ou température excessifs afin de garantir une croissance uniforme du revêtement ;
- Vérification de l'adhérence : Effectuer des tests d'adhérence du revêtement sur la première pièce de chaque lot de production ; si un décollement est observé, arrêter immédiatement la production pour examiner l'état des matériaux entrants et de la solution de bain.
9. trou d'épingle
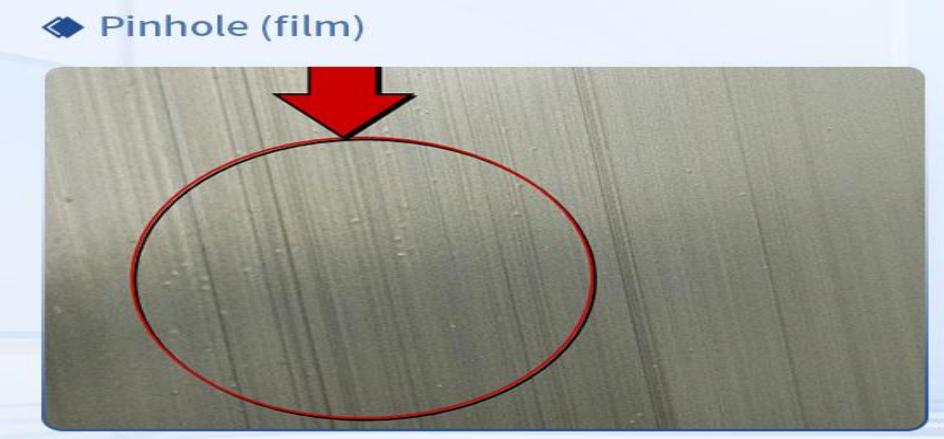
Manifestation du défaut : De minuscules perforations et de fines piqûres visibles à l'œil nu apparaissent à la surface du film d'oxyde. Ces défauts affectent non seulement l'aspect, mais réduisent également la résistance à la corrosion de la pièce. Les pièces usinées complexes à parois minces par une machine 5 axes sont plus sujettes à ce défaut.
Causes fondamentales
- Le substrat en aluminium lui-même contient des trous et des pores microscopiques dus au sable résultant du moulage ou de l'extrusion, qui deviennent exposés après oxydation ;
- Une contamination localisée par l'huile pendant le prétraitement masque la surface, ce qui interrompt la formation du film d'oxyde à ces endroits et entraîne la formation de piqûres ;
- Durant le processus d'oxydation, des bulles adhèrent de manière persistante à la surface de la pièce, bloquant la croissance du film d'oxyde et provoquant des défauts localisés dans ce film.
Solutions FRIMA
- Inspection par échantillonnage des matériaux entrants : pour les pièces ayant des exigences esthétiques élevées, ajoutez des tests visuels et de ressuage à l’arrivée pour éliminer les billettes d’aluminium présentant des trous de sable inhérents ;
- Optimisation du dégraissage et du dégazage : assurer un dégraissage complet lors du prétraitement tout en standardisant les angles de suspension des pièces afin de réduire l’adhérence des bulles ;
- Communication proactive des risques : Pour les composants à parois minces présentant des exigences élevées en matière de finition de surface, informez les clients du risque de micro-perforations lors de la phase de conception pour la fabrication (DFM) et confirmez conjointement les critères d’acceptation visuelle.
10. Corrosion en forme d'empreinte digitale
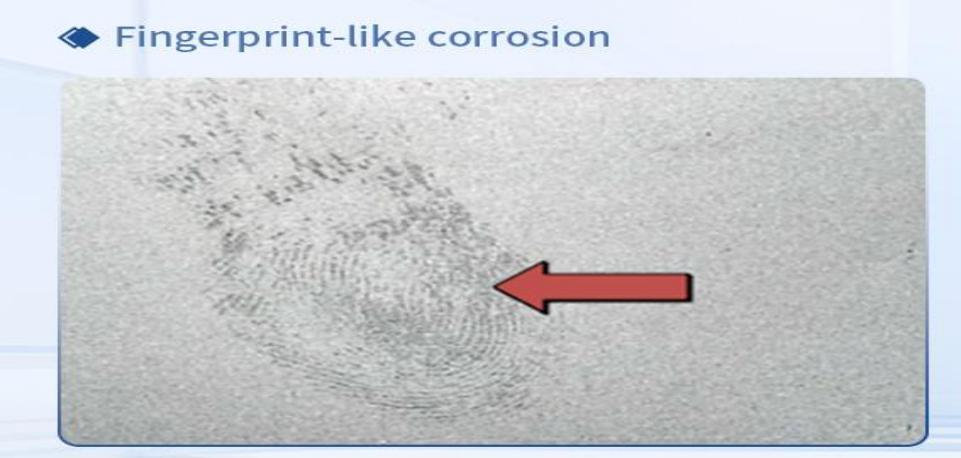
Manifestation du défaut : Des marques de corrosion épousant les contours des empreintes digitales apparaissent à la surface de la pièce. Ces marques peuvent se former aussi bien après le prétraitement que pendant le stockage du produit fini, et une fois formées, elles ne peuvent être éliminées par un simple essuyage.
Causes fondamentales
- Après le dégraissage et le nettoyage, les opérateurs touchent directement la surface de la pièce à mains nues, laissant ainsi du sel, des huiles et des acides organiques de leurs mains sur la surface en aluminium ;
- Dans les environnements humides, la transpiration résiduelle provoque une corrosion micro-électrochimique, endommageant le substrat en aluminium et le film d'oxyde, ce qui entraîne finalement des marques d'empreintes digitales permanentes.
Solutions FRIMA
- Contrôle standard opérationnel : lors de tous les processus impliquant un contact avec des surfaces externes (après le nettoyage, avant l’anodisation et lors de l’inspection finale), les opérateurs doivent porter des gants en nylon propres et sans poudre ; le contact direct à mains nues est strictement interdit ;
- Protection supplémentaire : les systèmes d’air comprimé doivent être équipés de séparateurs huile-eau et les plateaux de transport doivent être nettoyés régulièrement afin d’éviter toute contamination secondaire des pièces par de l’huile ou de la poussière ;
- Emballage des produits finis : Les pièces en aluminium destinées à l’expédition doivent être emballées individuellement dans du papier antirouille afin d’éviter tout contact avec l’humidité et la transpiration des mains.
Système d'assurance qualité FRIMA pour les pièces en aluminium
L'occurrence de finition de surface Les défauts des pièces en aluminium ne résultent jamais d'une seule étape de fabrication. De la composition de l'alliage d'aluminium brut aux contraintes d'usinage générées lors du tournage et du fraisage CNC, en passant par les paramètres de prétraitement, d'anodisation et de scellement des pores, et même les opérations effectuées par le personnel lors de la manipulation des pièces dans l'atelier, toute perte de contrôle à n'importe quelle étape peut se manifester sur la surface du produit fini.
La philosophie de FRIMA en matière de contrôle qualité des pièces de précision en aluminium repose sur la prévention et la maîtrise totale du processus, plutôt que sur le contrôle et la retouche après production. Notre système de contrôle qualité couvre cinq domaines clés :
- Contrôle des matières premières entrantes : Tous les matériaux en aluminium proviennent de fournisseurs de marques réputées. Les certificats de matériaux et les numéros de lot sont vérifiés à leur arrivée à l'usine, et des contrôles aléatoires de la composition des matériaux sont effectués pour les composants critiques ;
- Examen de la DFM (Conception pour la fabrication) : Nous évaluons à l'avance les risques liés au traitement de surface en nous basant sur les dessins du client, notamment pour les pièces sur mesure présentant des cavités profondes, des parois minces ou des formes irrégulières, et nous fournissons des recommandations sur les méthodes de suspension et les procédés de fabrication ;
- Protection du processus d'usinage : Des dispositifs à mors doux et non marquants sont utilisés tout au long des processus de tournage et de fraisage, avec isolation et protection entre les opérations afin de minimiser les dommages de surface pendant l'usinage ;
- Contrôle des paramètres de traitement de surface en boucle fermée : Tous les bains de placage sont soumis à des protocoles de test standardisés, avec des paramètres clés surveillés en temps réel ; la production en série ne commence qu'après que la première pièce de chaque lot a été vérifiée comme conforme ;
- Inspection finale à 100 % avant expédition : Avant expédition, tous les produits font l'objet d'un contrôle visuel à 100 % dans des conditions d'éclairage standard. Les différences de couleur et les degrés de défaut sont vérifiés par rapport à des échantillons de référence afin de garantir la conformité des livraisons aux exigences du client.
Conclusion
Pour les acheteurs, le choix d'un fournisseur possédant une expertise en matière de matériaux, de procédés de fabrication et de contrôle qualité de bout en bout est essentiel pour éviter les défauts de surface des pièces en aluminium et réduire les coûts globaux.
Si vous rencontrez des difficultés avec la qualité de surface de vos pièces usinées en aluminium, ou si vous avez des besoins d'usinage pour des pièces exigeant une haute précision et des normes esthétiques élevées, n'hésitez pas à contacter l'équipe technique de FRIMA. Nous pouvons vous fournir une analyse de processus professionnelle et des solutions d'usinage sur mesure.
À propos de FRIMA
FRIMA est un prestataire de services de fabrication spécialisé dans l'usinage CNC de précision. Nos principaux services comprennent le tournage CNC, le fraisage CNC et l'usinage 5 axes. composants usinés et fraisés CNC de haute qualitéNous fabriquons, ainsi que divers types de pièces mécaniques de précision sur mesure, pour une clientèle internationale. Notre priorité est le savoir-faire et la qualité, et nous nous engageons à fournir des produits usinés avec précision, fiables et performants, destinés à de nombreux secteurs d'activité, notamment l'automobile, le médical, l'automatisation et le génie naval.
Date de sortie : 25 août 2026
Source: Département d'ingénierie technique FRIMA