

Quelle est la meilleure méthode de traitement thermique pour l'acier allié 4140 ?
Chez FRIMA, l'acier allié 4140 est l'un de nos aciers de construction alliés les plus utilisés. Il est largement employé pour les arbres, les engrenages, les boulons, les composants hydrauliques, ainsi que les pièces automobiles et de machines industrielles soumises à de fortes contraintes. Sa teneur en chrome et en molybdène lui confère une excellente trempabilité et des propriétés mécaniques équilibrées, à condition toutefois de maîtriser parfaitement le traitement thermique.
Nous avons constaté trop souvent que l'utilisation d'un même matériau 4140 et de mêmes dimensions d'usinage peut donner des résultats totalement différents. Un traitement thermique inadéquat peut entraîner une usure prématurée des pièces usinées par manque de dureté, une rupture en service due à une fragilité excessive, voire des fissures et des rebuts lors de la trempe. Le traitement thermique ne se résume pas à « chauffer à blanc et plonger dans l'huile ». Il s'agit d'une science des matériaux précise qui consiste à contrôler la température, la durée et la vitesse de refroidissement.
Cet article de FRIMA présente les principaux procédés de traitement thermique, leurs paramètres clés, leurs relations de performance et les méthodes de prévention des défauts courants pour l'acier allié 4140. Nous espérons que ces informations vous aideront à choisir la solution de traitement thermique la plus adaptée à votre projet. Poursuivez votre lecture pour en savoir plus.
Principes de base : Composition et caractéristiques du traitement thermique de l’acier allié 4140
L'acier 4140 est un acier allié au chrome-molybdène conforme à la norme AISI/SAE. Sa composition chimique typique est la suivante :
| Élément | Carbone C | Chrome Cr | Molybdène Mo | Manganèse Mn | Silicium Oui | Phosphore P | Soufre S |
|---|---|---|---|---|---|---|---|
| Gamme de contenu | 0,38–0,43% | 0,80–1,10% | 0,15–0,25% | 0,75–1,00% | 0,15–0,35% | ≤0,035% | ≤0,040% |
Ces éléments d'alliage définissent le comportement de l'acier 4140 lors du traitement thermique :
- Carbone Elle détermine la dureté maximale après trempe. Une teneur en carbone d'environ 0,4 % assure un bon équilibre entre dureté et ténacité.
- Chrome Améliore la trempabilité et la résistance à l'usure.
- Molybdène Elle améliore considérablement la trempabilité et réduit la fragilité au revenu. C'est la principale raison pour laquelle l'acier 4140 surpasse les aciers au carbone ordinaires.
- Manganèse améliore encore la trempabilité et la résistance.
L'acier 4140 présente un diamètre critique de trempe d'environ 25 à 50 mm par trempe à l'huile. Cela signifie que les pièces jusqu'à 50 mm de diamètre peuvent être trempées à cœur. Pour les sections plus importantes, la dureté à cœur diminue ; il convient donc d'en tenir compte lors de la conception.
Quel est le procédé de traitement thermique le plus courant pour l'acier 4140 ?
Pour la grande majorité des pièces haute résistance 4140La trempe suivie d'un revenu à haute température, également appelée trempe et revenu ou traitement Q&T, est le procédé le plus courant et le plus répandu. Il permet d'obtenir le meilleur compromis entre résistance, dureté et ténacité.
Étape 1 : Austénitisation (Chauffage)
Chauffer la pièce lentement et uniformément à 840–870 °C (1545–1595 °F). Chez FRIMA, nous utilisons généralement 850 °C comme température d'austénitisation standard.
Points clés :
- Le temps de trempage est généralement calculé à une heure par 25 mm d'épaisseur de section, afin de garantir que la pièce entière atteigne la température et se transforme complètement en austénite.
- Pour les formes complexes ou les pièces de grande taille, chauffer par étapes afin d'éviter toute déformation due aux contraintes thermiques.
- Pour les pièces exigeant une qualité de surface élevée, utiliser un four à atmosphère contrôlée afin d'éviter l'oxydation et la décarburation.
Étape 2 : Trempe (Refroidissement rapide)
Après austénitisation, un refroidissement rapide est nécessaire pour former de la martensite à haute dureté. Pour l'acier 4140, la trempe à l'huile est la méthode de choix.
Comparaison des milieux de trempe :
| Milieu de trempe | Vitesse de refroidissement | Idéal pour | Niveau de risque |
|---|---|---|---|
| Huile minérale | Moyen | Choix standard pour 4140, la plupart des pièces | Faible déformation, faible risque de fissuration |
| Eau / Polymère | Rapide | Grandes sections transversales nécessitant une dureté de noyau plus élevée | Risque accru de déformation et de fissuration |
| Refroidissement par air | Lent | Normalisation uniquement | Ne peut pas former de martensite, faible dureté |
L'acier 4140 possède une bonne trempabilité ; la trempe à l'huile répond donc aux exigences de trempe à cœur pour la plupart des sections, tout en offrant une vitesse de refroidissement plus douce que la trempe à l'eau, réduisant ainsi efficacement les déformations et les risques de fissuration. Ce n'est que lorsque la section des pièces dépasse 50 mm et que la dureté à cœur est essentielle que nous envisageons la trempe à l'eau ou au polymère, sous un contrôle rigoureux du procédé.
État après trempe : La dureté de la pièce atteint 55 à 60 HRC, mais sa microstructure est martensitique, ce qui la rend extrêmement fragile et soumise à de fortes contraintes internes. Les pièces dans cet état ne doivent jamais être mises en service. Un revenu doit être effectué immédiatement.
Étape 3 : Tempérage (Réchauffage)
Le revenu consiste à réchauffer la pièce trempée à une température inférieure au point critique, à la maintenir à cette température, puis à la refroidir. Son but est de :
- Réduire la fragilité et améliorer la résistance
- Soulager les tensions internes apaisées
- Ajuster à la dureté et à la force cibles
La température de revenu est le paramètre essentiel qui détermine les propriétés finales. Une température de revenu plus élevée diminue la dureté mais améliore la ténacité. Voici la relation typique entre la température de revenu et la dureté de l'acier 4140 :
| Température de trempage | Dureté résultante | Performances typiques | Idéal pour |
|---|---|---|---|
| 200 °C (390 °F) | HRC 52–55 | Dureté élevée, résistance à l'usure élevée, ténacité plus faible | Outils de coupe, pièces d'usure |
| 300 °C (570 °F) | HRC 48–52 | Dureté relativement élevée, ténacité moyenne | Arbres et engrenages à haute résistance |
| 400 °C (750 °F) | HRC 42–46 | Force et robustesse équilibrées | Pièces mécaniques générales |
| 500 °C (930 °F) | HRC 35–40 | Bonne ténacité, force moyenne | Arbres, bielles, boulons |
| 560 °C (1040 °F) | HRC 28–32 | Grande robustesse, excellentes propriétés générales | Pièces structurelles, composants à fort impact |
| 650 °C (1200 °F) | HRC 22–26 | Haute ténacité, faible dureté, état quasi-normalisé | Pièces nécessitant une ductilité élevée |
Processus standard d'AQ/T FRIMA : Pour la plupart des pièces structurelles industrielles, nous utilisons une trempe à l'huile à 850 °C suivie d'un revenu entre 560 et 600 °C, ce qui permet d'obtenir une dureté stable de 28 à 32 HRC, une résistance à la traction d'environ 900 à 1 000 MPa et une excellente résilience. Ce procédé offre les meilleures performances globales.
Note importante : L'acier 4140 présente une fragilité au revenu entre 300 et 350 °C. Évitez les revenus prolongés dans cette plage de températures. Si ce niveau de dureté est requis, effectuez le revenu rapidement ou envisagez un autre matériau.
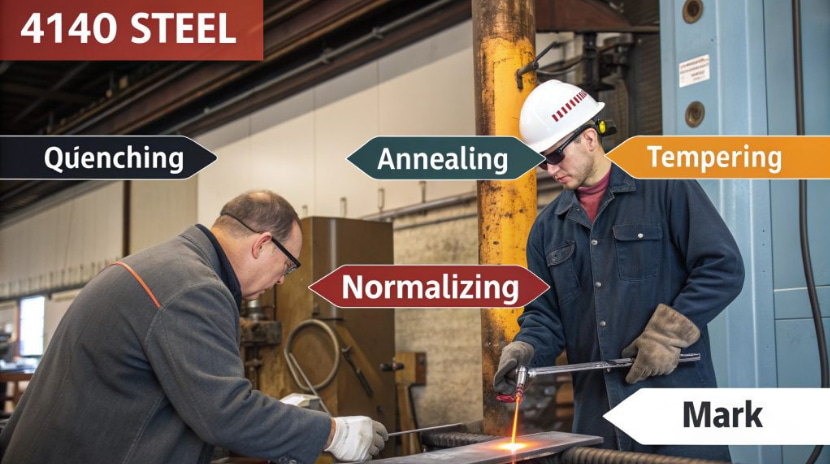
Explication détaillée d'autres procédés de traitement thermique courants
Outre la trempe et le revenu, l'acier 4140 peut utiliser les procédés suivants en fonction des exigences.
1. Recuit
But: Adoucir l'acier, améliorer son usinabilité, réduire les contraintes internes et affiner la microstructure.
Processus: Chauffer à 800–850°C, maintenir à température, puis refroidir lentement à l'intérieur du four (vitesse de refroidissement inférieure à 20°C par heure).
Résultat: La dureté chute à HB 180–220, l'usinabilité s'améliore considérablement et les contraintes internes sont totalement soulagées.
Idéal pour :
- Prétraitement des matières premières entrantes
- Recuit intermédiaire après ébauche et avant finition pour les pièces complexes
- Matériau dur nécessitant une amélioration significative de son usinabilité
2. Normalisation
But: Affiner le grain, homogénéiser la microstructure, éliminer les défauts de forgeage et améliorer les performances de coupe.
Processus: Chauffer à 870–900°C, légèrement au-dessus de la température de recuit, maintenir à cette température, puis refroidir naturellement à l'air libre.
Résultat: Dureté d'environ HB 200–250, microstructure plus fine qu'après recuit, résistance légèrement supérieure.
Idéal pour :
- Amélioration de la microstructure des pièces forgées et moulées
- Prétraitement avant traitement thermique final
- Pièces structurelles aux exigences de performance modérées, pouvant être utilisées directement après normalisation
3. Soulager le stress
But: Éliminer les contraintes internes dues à l'usinage, au soudage ou au travail à froid, et prévenir toute déformation lors des traitements ou services ultérieurs.
Processus: Chauffer à 600–675°C (1100–1250°F), tremper (généralement une heure par 25 mm d'épaisseur), puis refroidir lentement à l'intérieur du four.
Points clés :
- La température de relaxation des contraintes doit être inférieure à la température de revenu précédente si la pièce a déjà été trempée et revenue, sinon la dureté obtenue sera réduite.
- Le refroidissement doit être lent, sinon de nouvelles contraintes seront introduites.
- Le traitement de relaxation des contraintes a un effet minimal sur la dureté et les propriétés mécaniques, mais améliore considérablement la stabilité dimensionnelle.
Idéal pour :
- Traitement de pré-finition pour la relaxation des contraintes des pièces de précision
- Détente des contraintes après soudage pour les structures soudées
- Réduction des contraintes en cours de fabrication pour les arbres longs, les plaques minces et les pièces sujettes à la déformation
À GELPour les pièces de précision en acier 4140 avec des tolérances de ±0,01 mm, nous prévoyons généralement un cycle de relaxation des contraintes après l'ébauche, avant la finition. Ceci permet d'éviter efficacement toute déformation des pièces après usinage ou en service.
Quels sont les défauts courants liés au traitement thermique et comment les prévenir ?
Le traitement thermique est un procédé à haut risque. Un contrôle insuffisant entraîne divers défauts. Voici les problèmes courants et les mesures de prévention que nous avons identifiés.
1. Fissures de trempe
Causes : Refroidissement trop rapide, formes de pièces complexes avec des angles vifs, défauts internes du matériau, chauffage irrégulier.
Prévention:
- Privilégier la trempe à l'huile à la trempe à l'eau
- Ajouter des filets ou traiter le fond aux angles vifs et aux parois minces
- Préchauffer avant trempe pour réduire les contraintes thermiques
- Refroidir immédiatement après la trempe, sans délai.
2. Distorsion excessive
Causes : Chauffage inégal, refroidissement inégal, poids propre de la pièce, libération des contraintes internes.
Prévention:
- Trempe avec dispositif de fixation pour contrôler la distorsion
- Chauffer symétriquement et refroidir uniformément
- Prévoyez des moments de détente avant de terminer
- Prévoir une quantité suffisante de matière pour la finition après traitement thermique, généralement de 0,2 à 0,5 mm par face.
3. Dureté insuffisante ou irrégulière
Causes : Température d'austénitisation inadéquate, temps de trempage insuffisant, milieu de trempe surchauffé ou vieilli, section transversale surdimensionnée non trempée à cœur.
Prévention:
- Contrôlez strictement la température de chauffage et le temps de trempage.
- Tester régulièrement les performances du fluide de refroidissement.
- Évaluer la trempabilité pour les grandes sections et passer à l'acier 4340 si nécessaire.
- Mesurer la dureté de l'échantillon en plusieurs points, et pas seulement en surface.
4. Décarburation de surface
Causes : La forte teneur en oxygène dans l'atmosphère du four pendant le chauffage provoque l'oxydation et l'appauvrissement du carbone en surface.
Prévention:
- Utiliser des fours à atmosphère contrôlée ou sous vide
- Réserve de matière pour l'usinage de surface afin d'éliminer la couche décarburée après traitement thermique
- Le chauffage par bain de sel empêche également efficacement la décarburation.
Étude de cas FRIMA : Optimisation du traitement thermique d’un arbre de transmission en acier 4140
Contexte client : Un fabricant d'équipements industriels avait besoin d'un arbre de transmission en acier 4140, de 40 mm de diamètre et de 300 mm de long.
Problèmes initiaux : Le fournisseur a utilisé la trempe à l'eau, ce qui a entraîné une forte distorsion, des microfissures dans certaines pièces et une dureté irrégulière allant de HRC 25 à 35. Les arbres assemblés ont produit un bruit anormal pendant leur fonctionnement.
Solution optimisée FRIMA :
- Le procédé a été modifié pour inclure une trempe à l'huile à 850 °C suivie d'un revenu à 580 °C, en réduisant la vitesse de refroidissement afin de minimiser les risques de déformation et de fissuration.
- Utilisation de dispositifs de trempe dédiés avec suspension verticale pour contrôler la déformation par flexion.
- Ajout d'un cycle de relaxation des contraintes à 620 °C après le revenu pour stabiliser davantage les dimensions.
- Ajout d'un meulage cylindrique après traitement thermique pour garantir la précision dimensionnelle finale.
Résultats après optimisation :
- Dureté stabilisée à HRC 30–32 avec une homogénéité de lot de 100 %.
- Distorsion maîtrisée à 0,05 mm près, respectant pleinement les tolérances après rectification.
- Zéro fissure et zéro rebut.
- La durée de vie des pièces a triplé et le taux de réclamations clients est tombé à zéro.
Comment FRIMA garantit-elle la qualité du traitement thermique ?
Chez FRIMA, chaque pièce en acier 4140 traitée thermiquement doit passer les contrôles suivants :
- Test de dureté : Testeur de dureté Rockwell (HRC), minimum trois points par pièce pour assurer l'uniformité.
- Examen métallographique : Confirme une microstructure de martensite revenue correcte, sans phases anormales.
- Contrôle dimensionnel : Inspection complète des dimensions critiques pour évaluer la distorsion.
- Essais non destructifs : Inspection par magnétoscopie ou par ultrasons des pièces critiques afin de détecter les microfissures.
- Essais des propriétés mécaniques : Essais sur éprouvettes de four pour la production par lots afin de vérifier la résistance à la traction, la limite d'élasticité et la ténacité à l'impact.
Conclusion
Il n'existe pas de traitement thermique « idéal » pour l'acier allié 4140. Le choix dépend des propriétés requises pour la pièce. Pour la plupart des pièces structurelles soumises à de fortes contraintes, la trempe à l'huile à 850 °C suivie d'un revenu à haute température (R&T) entre 560 et 600 °C offre les meilleures performances globales ainsi que la solution la plus économique et fiable. Le recuit, la normalisation et la relaxation des contraintes jouent chacun un rôle indispensable à différentes étapes du processus de fabrication.
Le traitement thermique est l'étape finale de l'optimisation des performances de l'acier 4140, et c'est aussi celle où les problèmes sont les plus fréquents. Choisir un partenaire expérimenté en traitement thermique, doté de solides capacités d'inspection, est bien plus important que de se disputer sur quelques degrés d'écart.
Obtenez votre consultation gratuite pour le traitement thermique 4140
Si vous développez des pièces en acier allié 4140 et que vous ne savez pas quel procédé de traitement thermique choisir, ou si vous rencontrez des problèmes tels qu'une dureté inégale, une distorsion ou des fissures, les ingénieurs matériaux et procédés de FRIMA peuvent vous fournir une analyse de procédé gratuite et des recommandations d'optimisation.
FRIMA propose un service complet, de la matière première à la livraison. Usinage CNC au traitement thermique et à la finition de surface. Chaque traitement thermique est accompagné d'un rapport d'inspection complet, garantissant des performances stables et fiables pour chaque pièce.
Envoyez simplement vos dessins de pièces, vos exigences de performance et les détails de votre application à info@frimaparts.comVous pouvez également nous contacter via notre site web en remplissant le formulaire de demande de renseignements. Nous vous répondrons sous 24 heures avec des recommandations professionnelles et un devis compétitif.
FAQ
Q1 : L'acier 4140 peut-il atteindre une dureté Rockwell C de 45 ou plus après trempe et revenu ?
R : Oui. En abaissant la température de revenu à environ 350–400 °C, l'acier 4140 peut atteindre une dureté Rockwell C (HRC) de 42–48. Notez qu'une dureté plus élevée implique une ténacité moindre, et que la plage de 300–350 °C présente un risque de fragilisation par revenu. Évaluez soigneusement les exigences de résistance aux chocs de la pièce.
Q2 : Quelle est la différence entre les aciers 4140 et 4340 en matière de traitement thermique ?
A : L'acier 4340 contient du nickel, ce qui lui confère une meilleure trempabilité, une dureté à cœur plus élevée dans les grandes sections et une ténacité supérieure. Cependant, il est plus cher et présente une tendance à la déformation légèrement plus importante. Pour les pièces jusqu'à 50 mm de diamètre, l'acier 4140 est généralement suffisant.
Q3 : L'usinage CNC peut-il être effectué après un traitement thermique ?
R : Oui. L'acier 4140 trempé et revenu, d'une dureté Rockwell C de 28 à 35 HRC, peut être fraisé et tourné, mais cela nécessite des outils en carbure et des paramètres de coupe adaptés. Pour une dureté supérieure à 45 HRC, nous recommandons la rectification ou le tournage dur.
Q4 : L'acier 4140 peut-il être cémenté ou nitruré ?
A: L'acier 4140 peut être nitruré pour obtenir une surface résistante à l'usure et présentant une dureté élevée (HV 600–800) avec une déformation minimale. Compte tenu de sa teneur en carbone déjà relativement élevée, la cémentation est généralement inutile. Celle-ci est habituellement utilisée pour les aciers à faible teneur en carbone, tels que les aciers 1018 ou 8620, afin d'accroître leur dureté superficielle.
Q5 : Dans quelle mesure le traitement thermique modifie-t-il les dimensions des pièces ?
A: La trempe à l'huile 4140 suivie d'un revenu à haute température entraîne généralement une variation dimensionnelle de 0,05 % à 0,1 %, accompagnée d'une légère déformation. Pour les pièces de précision, nous recommandons de conserver une marge de finition après le traitement thermique et d'obtenir les dimensions finales par rectification ou tournage.