

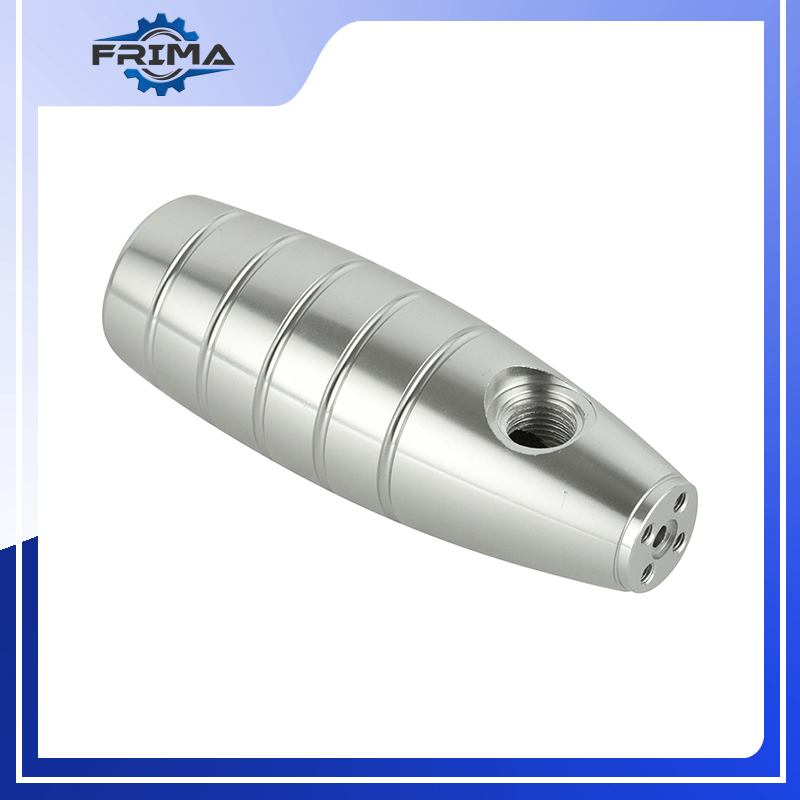
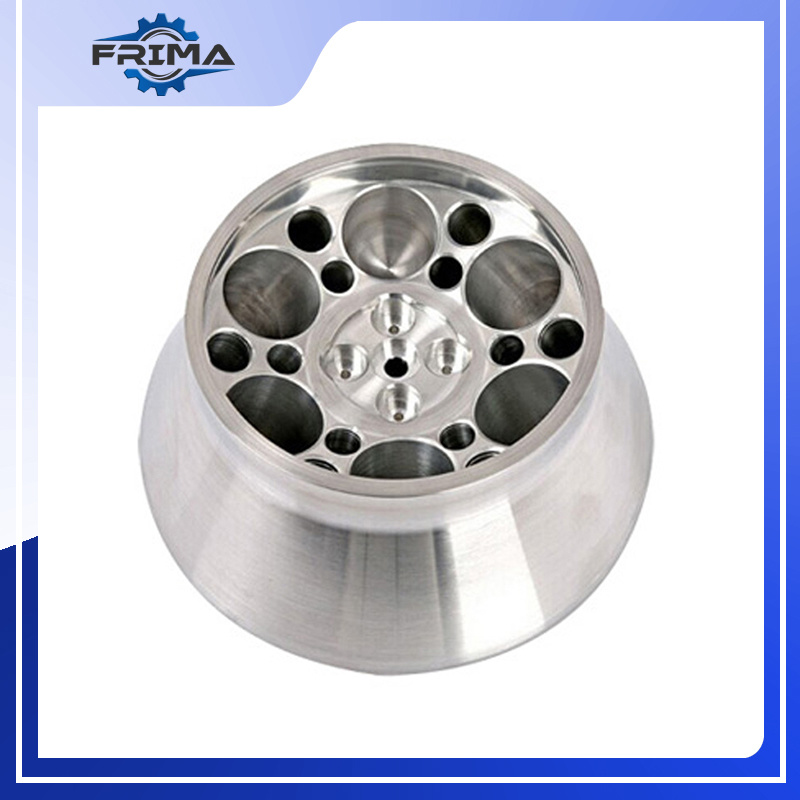
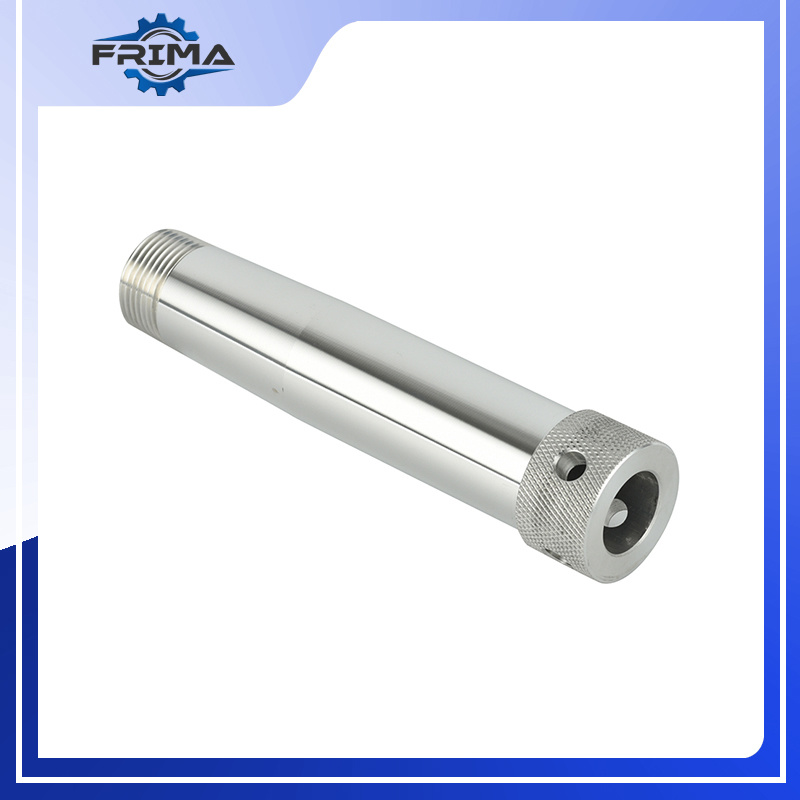
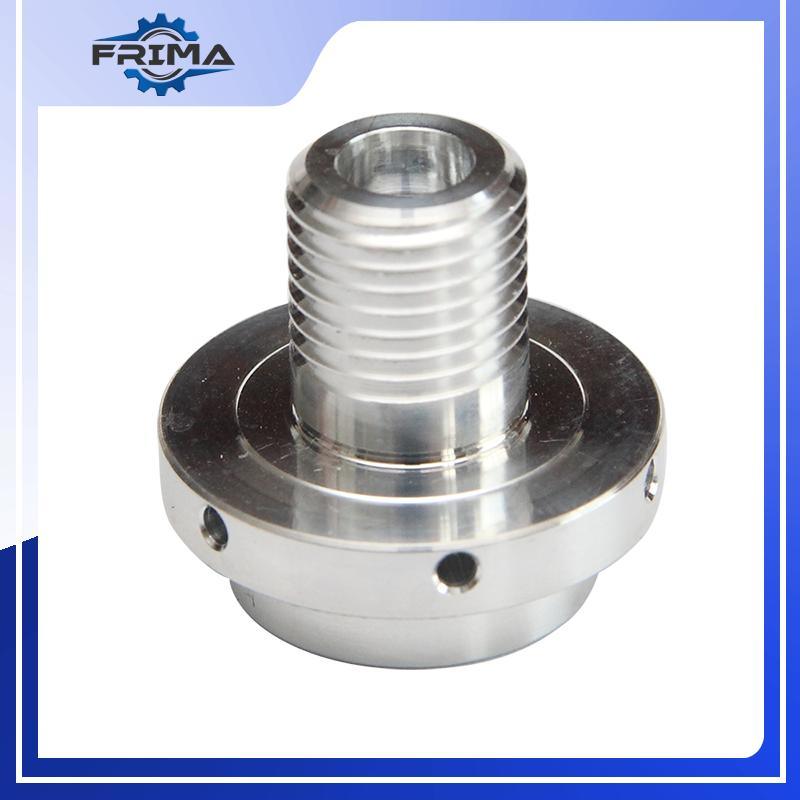
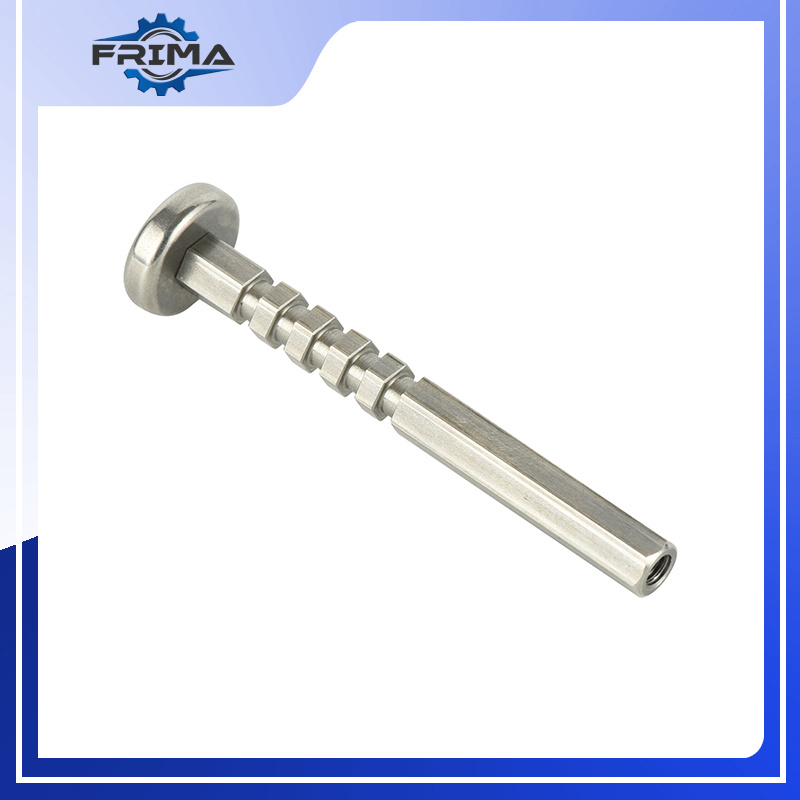
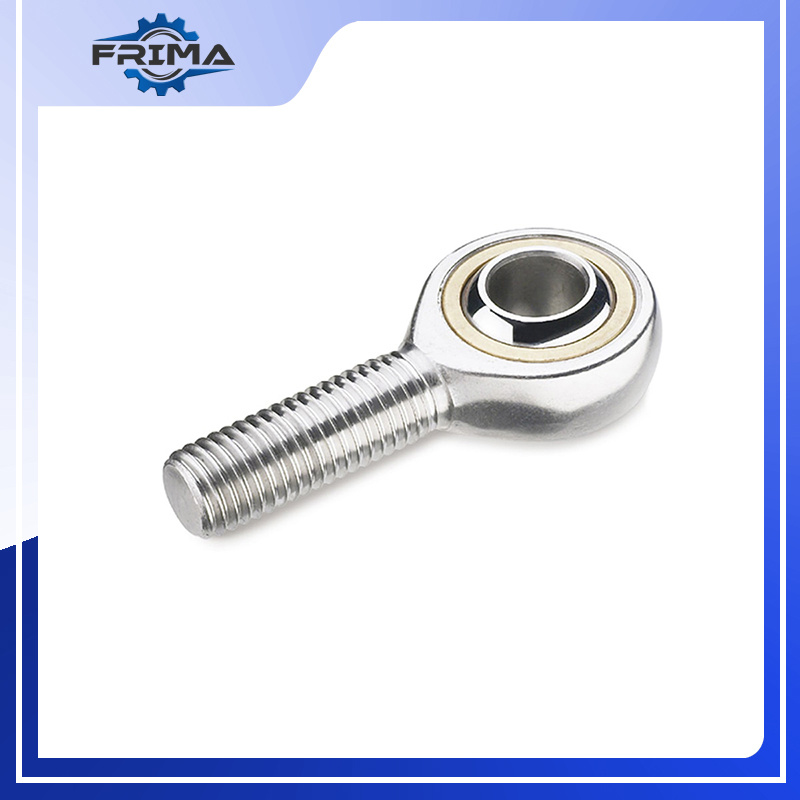
Composants OEM en acier inoxydable 304 usinés avec précision
Notre service de fabrication de composants en acier inoxydable 304 usinés avec précision pour les équipementiers (OEM) offre des solutions de production sur mesure complètes, adaptées à vos spécifications techniques exactes. En tant que fournisseur expérimenté d'usinage CNC pour les équipementiers, FRIMA combine des services d'usinage CNC personnalisés entièrement intégrés, un contrôle qualité rigoureux et une grande flexibilité de production pour vous accompagner de la conception des prototypes à la production en série. Toutes les pièces sont fabriquées dans notre usine de Ningbo, en Chine, selon la norme ISO 9001, garantissant une traçabilité complète des matériaux et une homogénéité des lots, vous permettant ainsi de bâtir l'ensemble de votre gamme de produits.
Pourquoi l'acier inoxydable 304 est-il la norme industrielle pour les composants OEM ?
Capacités d'usinage internes de FRIMA
| Processus d'usinage | Détails des fonctionnalités | Applications typiques de l'acier inoxydable 304 |
| Service de fraisage CNC | Usinage 3/4 axes, volume de travail maximal 800 × 500 × 400 mm ; tolérance standard ±0,02 mm | Carter d'équipement, supports de montage, blocs collecteurs, corps de vannes, plaques de fixation |
| Service de tournage CNC | Tour-fraiseuse 2 axes à outil motorisé, diamètre Ø2 mm – Ø250 mm ; tolérance standard ±0,01 mm | Arbres, axes, bagues, raccords filetés, tiges de soupape, corps de buse |
| Service de perçage et de taraudage CNC | Usinage de précision, lamage, fraisage ; compatible avec les normes de filetage ISO, UN et NPT | Plaques de bride, supports de montage, orifices de collecteur, trous de montage |
| Service de rectification de précision | Rectification de surface, cylindrique et sans centre ; tolérance jusqu'à ±0,003 mm | Tourillons de palier, surfaces d'étanchéité, axes de précision, surfaces de contact planes |
| Soudage et sous-assemblage | Soudage TIG, MIG et par points pour acier inoxydable 304 ; services de sous-assemblage et de préparation de kits | Châssis soudés, ensembles de boîtiers, kits de composants intégrés |
| Finition secondaire | Ébavurage, arrondi des arêtes, roulage de filetage, insertion de visserie | Composants prêts à assembler, bords de sécurité arrondis, éléments filetés |
Tous les procédés sont exécutés par des machinistes qualifiés utilisant des paramètres de coupe optimisés pour l'alliage, garantissant une qualité de surface et une précision dimensionnelle constantes pour chaque lot de production.
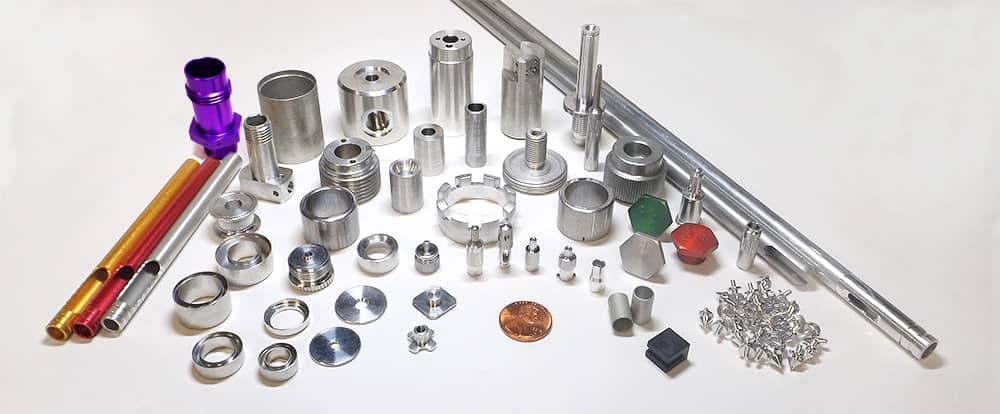
Procédés de traitement de surface et de traitement thermique disponibles
Traitements de finition de surface pour les composants en acier inoxydable 304 usinés avec précision pour les équipementiers
| Type de traitement | Description du processus | Principaux avantages en matière de performance | Applications OEM typiques |
| Passivation à l'acide citrique/nitrique | Traitement chimique éliminant les particules de fer libres et les contaminants de surface issus de l'usinage, et restaurant la couche protectrice naturelle d'oxyde de chrome sur la surface de l'acier inoxydable 304. Post-traitement standard pour toutes les pièces en acier inoxydable 304. | Restaure la résistance totale à la corrosion ; élimine les risques de rouille cachée dus à la contamination croisée de l'acier au carbone ; conforme aux normes ASTM A967 | Composants industriels généraux, pièces de systèmes fluidiques, quincaillerie pour équipements alimentaires, aménagements extérieurs |
| électropolissage | Procédé électrochimique qui élimine une fine couche superficielle de matériau, produisant une surface ultra-lisse, sans aspérités et réfléchissante. | Finition de surface jusqu'à Ra 0,1 μm ; nettoyabilité et performances sanitaires améliorées ; résistance à la corrosion accrue ; absence de microfissures | Composants pour dispositifs médicaux, pièces pour l'industrie agroalimentaire, raccords pour fluides sanitaires, systèmes de fluides de haute pureté |
| Polissage mécanique | Polissage abrasif physique avec médias gradués, disponible en finitions satinée, brossée et miroir. | Rugosité de surface contrôlée de Ra 0,4 μm à un fini miroir ; aspect esthétique amélioré ; texture de surface uniforme | Éléments décoratifs, boîtiers d'équipement, composants visibles du produit, surfaces d'étanchéité |
| sablage aux microbilles de verre | Finition mate uniforme obtenue par projection de fines billes de verre à la surface de la pièce sous une pression contrôlée. | Finition mate uniforme et non réfléchissante ; masque les marques d’outils et les petites imperfections de surface ; augmente légèrement la dureté de la surface | Boîtiers d'équipement, supports de structure, protections de machines, composants industriels non sanitaires |
| Nickelage chimique | Revêtement de nickel uniforme déposé par réaction chimique, d'épaisseur constante même sur des géométries complexes. | Dureté superficielle et résistance à l'usure accrues ; performances de glissement améliorées ; barrière anticorrosion supplémentaire | Composants d'usure, surfaces de contact, tiges de soupape, ensembles mécaniques |
| revêtement en poudre | Poudre polymère sèche appliquée électrostatiquement et durcie, disponible dans une large gamme de couleurs et de niveaux de brillance. | Finition décorative et protectrice ; bonne résistance aux intempéries ; résistant à l’abrasion ; revêtement épais et uniforme | Enceintes extérieures, châssis d'équipements, boîtiers d'armoires, composants structurels |
| Oxyde noir | Revêtement de conversion chimique produisant une couche superficielle d'oxyde ferreux noir mat. | Finition noire mate antireflet ; variation dimensionnelle minimale ; protection anticorrosion légère avec joint d’huile | Composants d'équipements optiques, intérieurs de machines, matériel où la réflexion de la lumière est indésirable |
Traitements thermiques pour l'acier inoxydable 304
| Type de traitement | Description du processus | Principaux avantages en matière de performance | Applications OEM typiques |
| Recuit de relaxation des contraintes | Chauffage à basse température (généralement 590–620°C) suivi d'un refroidissement contrôlé, appliqué après usinage, soudage ou formage à froid. | Élimine les contraintes internes résiduelles ; réduit les risques de dérive dimensionnelle et de fissuration ; améliore la stabilité dimensionnelle | Composants usinés avec précision, assemblages soudés, pièces à tolérances serrées, pièces structurelles à longue durée de vie |
| Recuit de mise en solution | Chauffage à haute température (1040–1060°C) suivi d'une trempe rapide, dissolvant les précipités de carbure de chrome dans la matrice du matériau. | Restaure la pleine résistance à la corrosion ; homogénéise la structure du matériau ; améliore la ductilité et la formabilité. | Composants soudés, pièces formées à froid, composants de systèmes de fluides critiques pour la corrosion |
| Recuit doux complet | Cycle de chauffage contrôlé et de refroidissement lent pour ramollir complètement le matériau. | Optimise la ductilité et la formabilité du matériau ; réduit la dureté pour les opérations de formage secondaires. | Pièces nécessitant un pliage, un formage ou un emboutissage profond supplémentaires après l'usinage initial |
Traçabilité des matériaux et conformité de la chaîne d'approvisionnement des équipementiers
Adaptation flexible de la production à chaque étape du programme
Assurance qualité
Processus d'inspection par couches