

Tornitura di precisione CNC di piccoli componenti metallici


0102030405

Tornitura di precisione CNC di piccoli componenti metallici
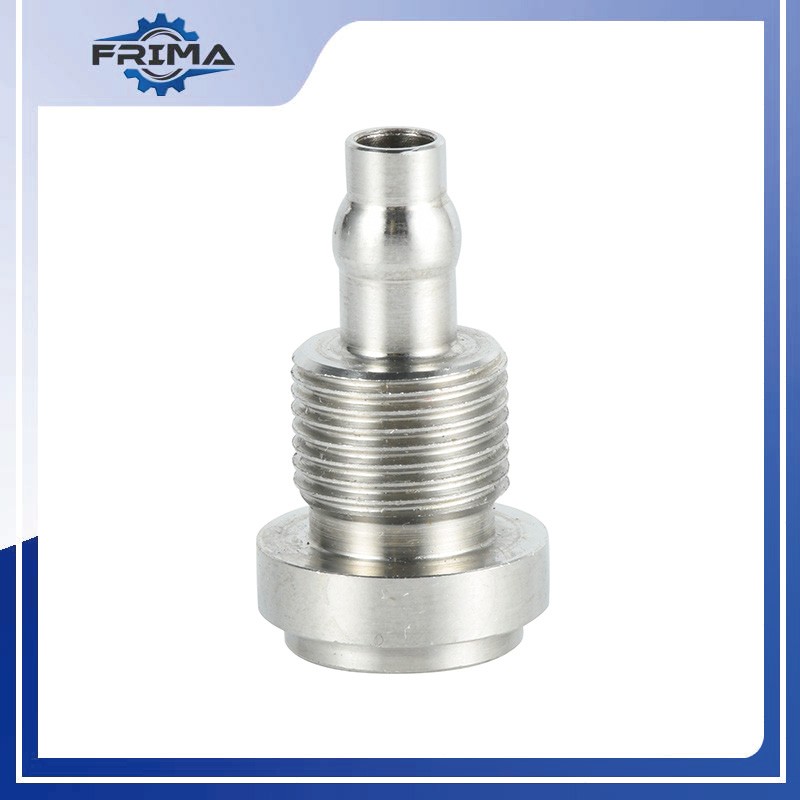
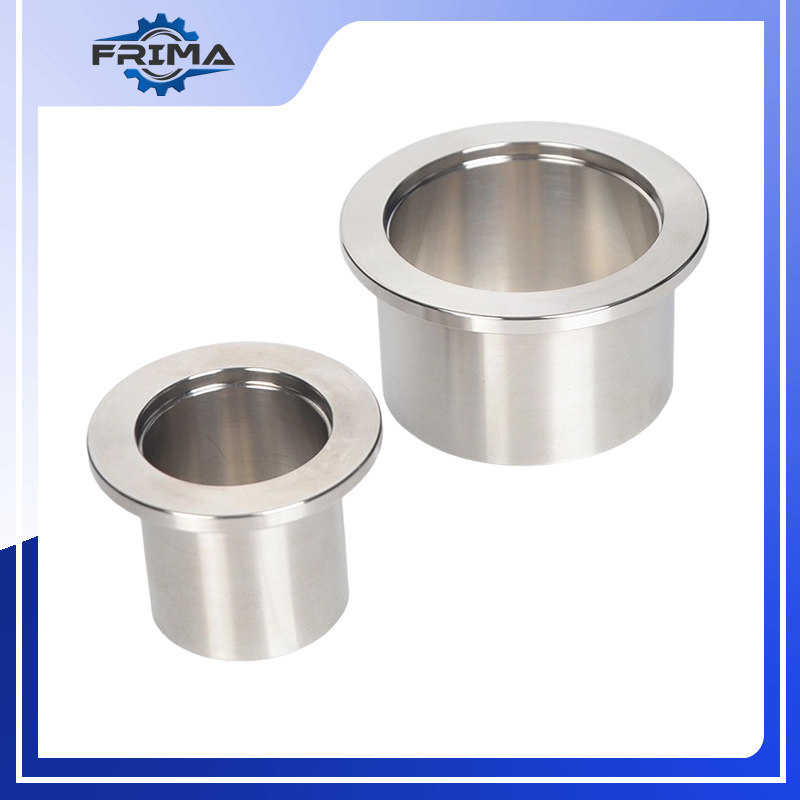
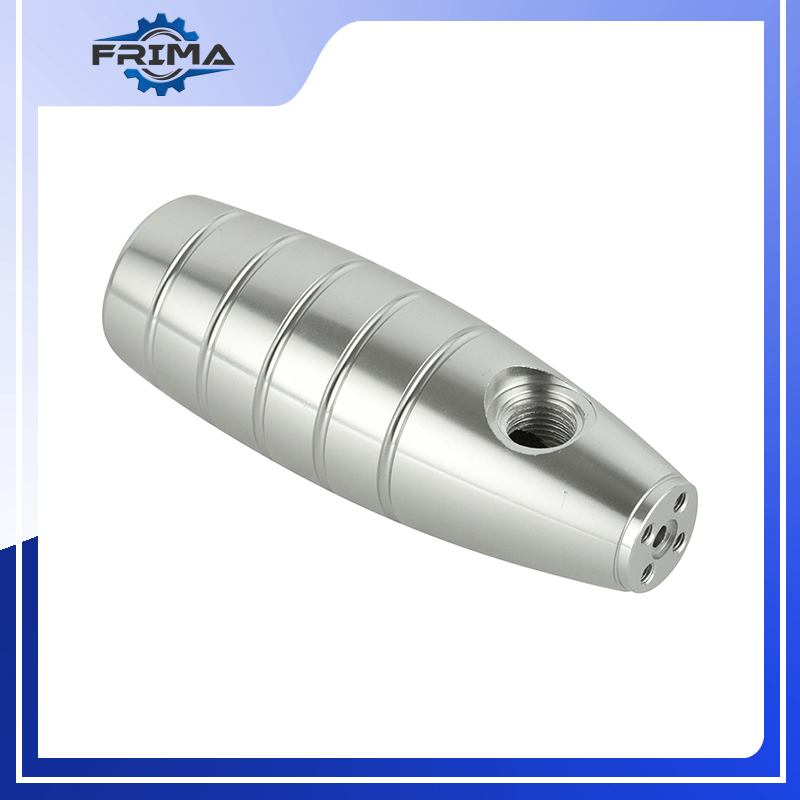
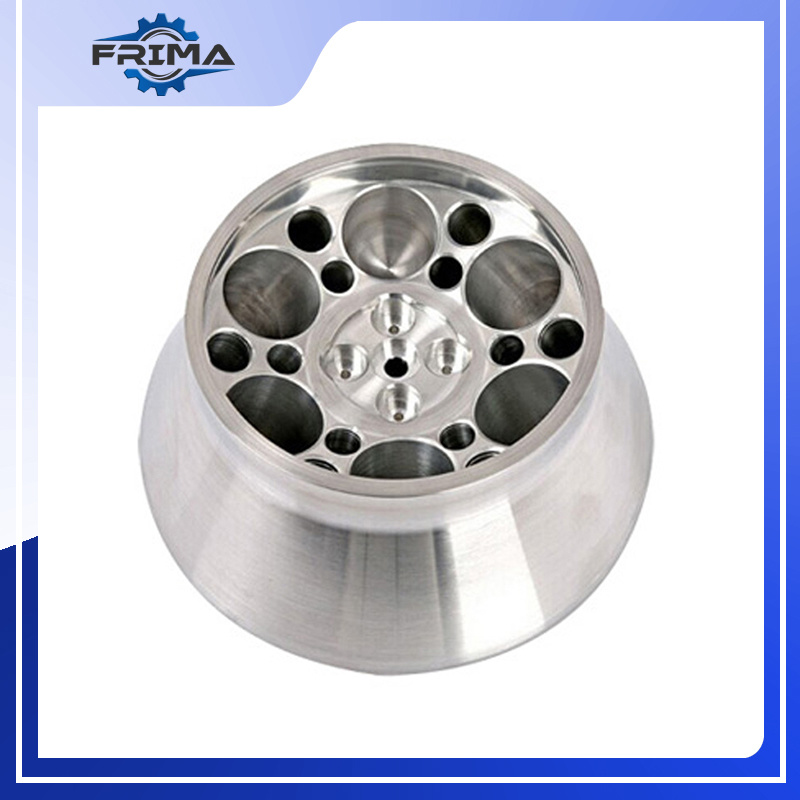
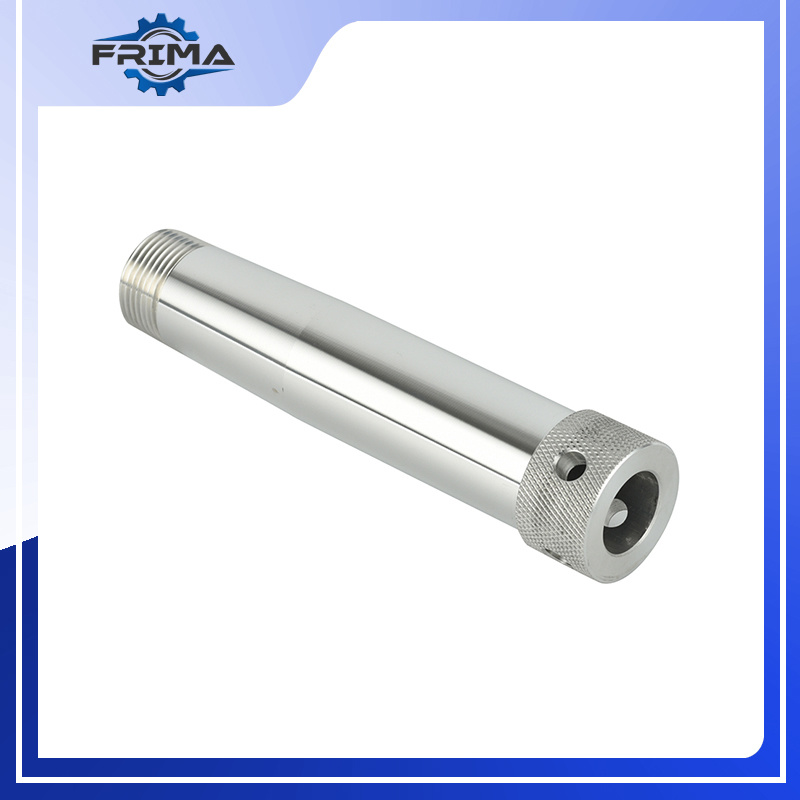
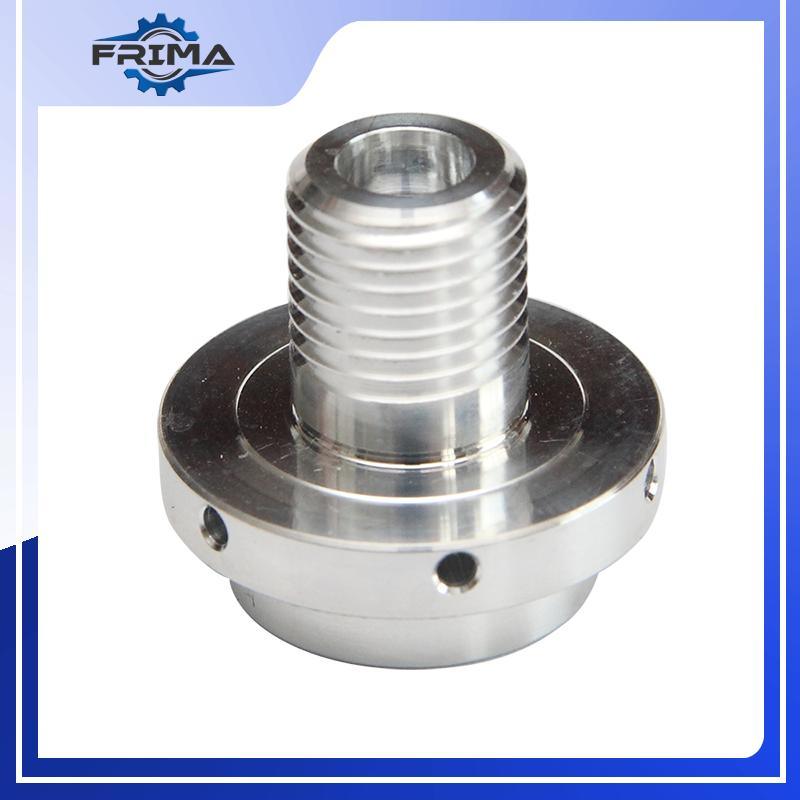
La tornitura di precisione CNC di piccoli componenti metallici è ampiamente utilizzata nei sistemi di alimentazione automobilistici, negli impianti medicali, nei connettori elettronici e nei meccanismi aerospaziali di precisione. Queste applicazioni impongono requisiti quasi ineguagliabili in termini di precisione, uniformità e affidabilità. Grazie a una precisione di lavorazione a livello micrometrico e a un rigoroso controllo di processo, FRIMA garantisce che ogni microcomponente svolga in modo affidabile la sua funzione critica.

Funzionalità principali del prodotto
| Elemento di capacità | Parametri FRIMA |
| Diametro minimo di lavorazione | φ0,5 mm (può essere ulteriormente ridotto a seconda del materiale e della geometria) |
| Diametro massimo di lavorazione | φ80mm |
| Precisione di lavorazione | ±0,005 mm (parti metalliche) |
| Rugosità superficiale | Ra 0,8 μm (standard); migliorabile fino a Ra 0,4 μm |
| Coerenza del lotto | CPK ≥ 1,33; documentazione PPAP di livello 3 disponibile |
| Configurazione dell'apparecchiatura | 20 torni CNC + 8 torni tipo svizzero + 4 centri di tornitura e fresatura |
Caso di studio FRIMAIn che modo FRIMA aiuta i clienti a ottenere una riduzione dei costi e un aumento dell'efficienza?
Caso 1: Micro-ugelli per sistemi di alimentazione automobilistici
Dimensioni del componente: φ1,2 mm × 8 mm; Foro interno: φ0,6 mm
Problema riscontrato dal cliente: il tasso di rendimento del fornitore originale era solo dell'85%; i lotti difettosi spesso richiedevano la rilavorazione delle unità assemblate finali.
Soluzione FRIMA: selezione degli utensili e parametri di taglio ottimizzati; capacità di processo migliorata (Cpk) a 1,33; tasso di resa stabilizzato a oltre il 98%.
Vantaggi per il cliente: riduzione dei costi complessivi del 22%; tempi di consegna ridotti a 7 giorni.
Caso 2: Aghi per puntura medicale
Materiale del componente: acciaio inossidabile 316L; Finitura superficiale: Ra ≤ 0,4 μm
Problema riscontrato dal cliente: la uniformità della finitura superficiale era instabile tra i diversi fornitori, ostacolando la registrazione e l'approvazione del prodotto.
Soluzione FRIMA: Introduzione di un processo di rettifica di precisione per ottenere una finitura superficiale stabile con Ra 0,32 μm; fornitura di report di ispezione completi.
Vantaggi per il cliente: Superamento con successo dell'audit di registrazione del prodotto al primo tentativo; acquisizione del ruolo di fornitore preferenziale del cliente.
Caso 3: Connettori elettronici Micro-terminali
Volume richiesto: 500.000 unità/mese
Problema riscontrato dal cliente: i tempi di consegna instabili interrompevano frequentemente il programma di produzione delle unità assemblate.
Soluzione FRIMA: è stato impiegato un macchinario specializzato dedicato, dotato di sistemi di alimentazione automatizzati e capacità di ispezione in linea, raggiungendo una capacità produttiva giornaliera di 30.000 unità.
Vantaggi per il cliente: Tempi di consegna stabilizzati entro 10 giorni lavorativi; possibilità per il cliente di implementare una strategia di gestione "a zero scorte".
Caso 1: Micro-ugelli per sistemi di alimentazione automobilistici
Dimensioni del componente: φ1,2 mm × 8 mm; Foro interno: φ0,6 mm
Problema riscontrato dal cliente: il tasso di rendimento del fornitore originale era solo dell'85%; i lotti difettosi spesso richiedevano la rilavorazione delle unità assemblate finali.
Soluzione FRIMA: selezione degli utensili e parametri di taglio ottimizzati; capacità di processo migliorata (Cpk) a 1,33; tasso di resa stabilizzato a oltre il 98%.
Vantaggi per il cliente: riduzione dei costi complessivi del 22%; tempi di consegna ridotti a 7 giorni.
Caso 2: Aghi per puntura medicale
Materiale del componente: acciaio inossidabile 316L; Finitura superficiale: Ra ≤ 0,4 μm
Problema riscontrato dal cliente: la uniformità della finitura superficiale era instabile tra i diversi fornitori, ostacolando la registrazione e l'approvazione del prodotto.
Soluzione FRIMA: Introduzione di un processo di rettifica di precisione per ottenere una finitura superficiale stabile con Ra 0,32 μm; fornitura di report di ispezione completi.
Vantaggi per il cliente: Superamento con successo dell'audit di registrazione del prodotto al primo tentativo; acquisizione del ruolo di fornitore preferenziale del cliente.
Caso 3: Connettori elettronici Micro-terminali
Volume richiesto: 500.000 unità/mese
Problema riscontrato dal cliente: i tempi di consegna instabili interrompevano frequentemente il programma di produzione delle unità assemblate.
Soluzione FRIMA: è stato impiegato un macchinario specializzato dedicato, dotato di sistemi di alimentazione automatizzati e capacità di ispezione in linea, raggiungendo una capacità produttiva giornaliera di 30.000 unità.
Vantaggi per il cliente: Tempi di consegna stabilizzati entro 10 giorni lavorativi; possibilità per il cliente di implementare una strategia di gestione "a zero scorte".
I 6 consigli di FRIMA per la lavorazione meccanica
Nel campo della tornitura di precisione, la lavorazione di "piccoli componenti metallici di precisione CNC" richiede un livello di attenzione ai dettagli di processo eccezionalmente elevato. Forte di anni di esperienza pratica, FRIMA ha individuato le seguenti sei tecniche fondamentali per aiutarvi a raggiungere un equilibrio ottimale tra precisione ed efficienza nella lavorazione di componenti di piccolo diametro.
1. Selezione degli utensili: dare priorità all'affilatura, garantire una pressione controllabile
Optate per utensili con affilatura precisa e inserti con rivestimento PVD. Date priorità a design con angoli di spoglia positivi e taglienti ben definiti per ridurre al minimo le forze di taglio e prevenire deformazioni nei pezzi di piccole dimensioni. Gli utensili sagomati possono semplificare il processo di lavorazione, mentre il refrigerante ad alta pressione favorisce un'efficace evacuazione dei trucioli.
Optate per utensili con affilatura precisa e inserti con rivestimento PVD. Date priorità a design con angoli di spoglia positivi e taglienti ben definiti per ridurre al minimo le forze di taglio e prevenire deformazioni nei pezzi di piccole dimensioni. Gli utensili sagomati possono semplificare il processo di lavorazione, mentre il refrigerante ad alta pressione favorisce un'efficace evacuazione dei trucioli.

2. Selezione dei materiali: trovare un equilibrio tra lavorabilità e prestazioni
Alluminio e ottone offrono un'eccellente lavorabilità ma possiedono una resistenza limitata; al contrario, acciaio e titanio vantano un'elevata resistenza ma presentano maggiori difficoltà di lavorazione. La scelta del materiale richiede una valutazione completa dell'ambiente di applicazione, della compatibilità del processo e dell'idoneità del refrigerante per prevenire guasti ai componenti o un'impennata dei costi di produzione.
Alluminio e ottone offrono un'eccellente lavorabilità ma possiedono una resistenza limitata; al contrario, acciaio e titanio vantano un'elevata resistenza ma presentano maggiori difficoltà di lavorazione. La scelta del materiale richiede una valutazione completa dell'ambiente di applicazione, della compatibilità del processo e dell'idoneità del refrigerante per prevenire guasti ai componenti o un'impennata dei costi di produzione.

3. Controllo delle tolleranze: impostare con criterio, bilanciare la precisione con i costi.
Applicare tolleranze ristrette alle superfici di accoppiamento critiche, consentendo tolleranze più ampie per le caratteristiche non critiche. Per i piccoli componenti metallici di precisione lavorati a CNC, un approccio oculato alla definizione delle tolleranze garantisce l'integrità funzionale mantenendo al contempo i costi di produzione sotto controllo.
Applicare tolleranze ristrette alle superfici di accoppiamento critiche, consentendo tolleranze più ampie per le caratteristiche non critiche. Per i piccoli componenti metallici di precisione lavorati a CNC, un approccio oculato alla definizione delle tolleranze garantisce l'integrità funzionale mantenendo al contempo i costi di produzione sotto controllo.

4. Finitura superficiale: specifica per il contesto e orientata al design.
I componenti interni che rimangono nascosti alla vista possono in genere accettare una finitura superficiale standard. I componenti esterni, invece, richiedono un grado di finitura superficiale più elevato per migliorare sia l'aspetto estetico che la resistenza all'usura, riducendo al contempo le perdite per attrito.
I componenti interni che rimangono nascosti alla vista possono in genere accettare una finitura superficiale standard. I componenti esterni, invece, richiedono un grado di finitura superficiale più elevato per migliorare sia l'aspetto estetico che la resistenza all'usura, riducendo al contempo le perdite per attrito.

5. Filettature e scanalature: ottimizza le connessioni, migliora l'estetica
La lavorazione delle filettature garantisce connessioni meccaniche affidabili, mentre la progettazione delle scanalature facilita transizioni superficiali fluide. Una combinazione oculata di questi due elementi può incrementare significativamente la capacità portante di un componente, nonché la qualità estetica complessiva e la sensazione tattile del prodotto finale.
La lavorazione delle filettature garantisce connessioni meccaniche affidabili, mentre la progettazione delle scanalature facilita transizioni superficiali fluide. Una combinazione oculata di questi due elementi può incrementare significativamente la capacità portante di un componente, nonché la qualità estetica complessiva e la sensazione tattile del prodotto finale.

6. Progettazione dello spessore delle pareti: dare priorità alla riduzione del peso, garantire l'integrità strutturale
Pur attenendosi rigorosamente ai requisiti di resistenza e durabilità, è fondamentale mantenere gli spessori delle pareti il più sottili possibile. Questo approccio non è solo un prerequisito per la riduzione del peso, ma rappresenta una strategia fondamentale per ottimizzare i costi nella lavorazione di piccoli pezzi torniti.
Pur attenendosi rigorosamente ai requisiti di resistenza e durabilità, è fondamentale mantenere gli spessori delle pareti il più sottili possibile. Questo approccio non è solo un prerequisito per la riduzione del peso, ma rappresenta una strategia fondamentale per ottimizzare i costi nella lavorazione di piccoli pezzi torniti.

