

Componenti torniti di precisione, prodotti in Cina
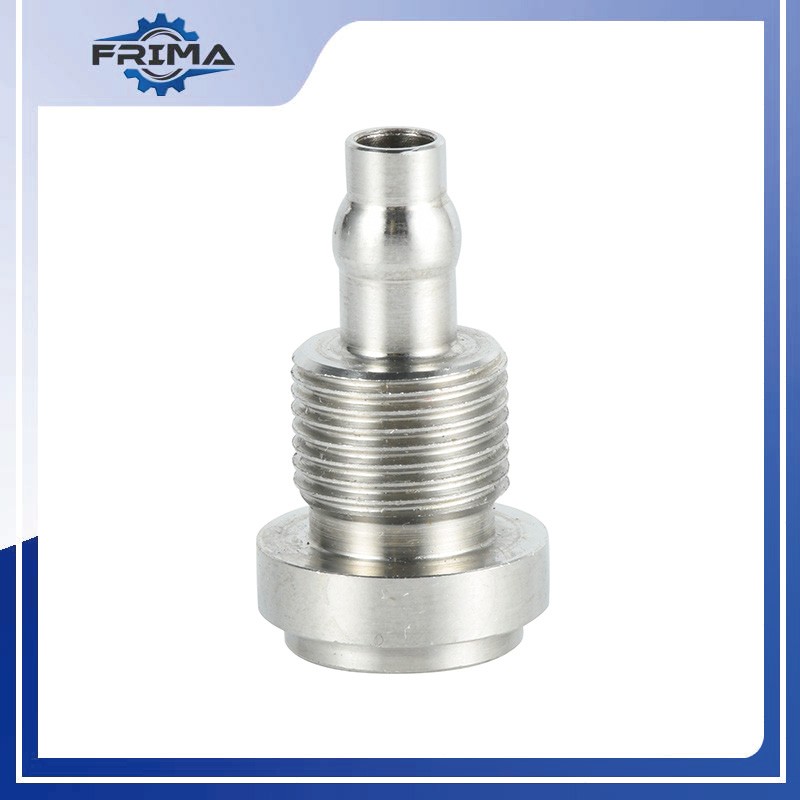
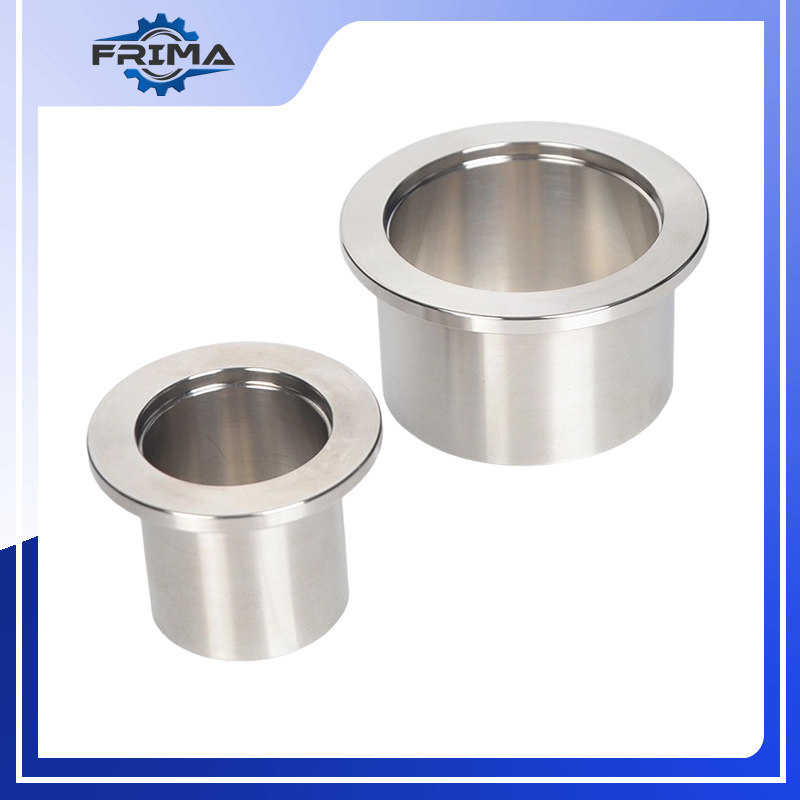
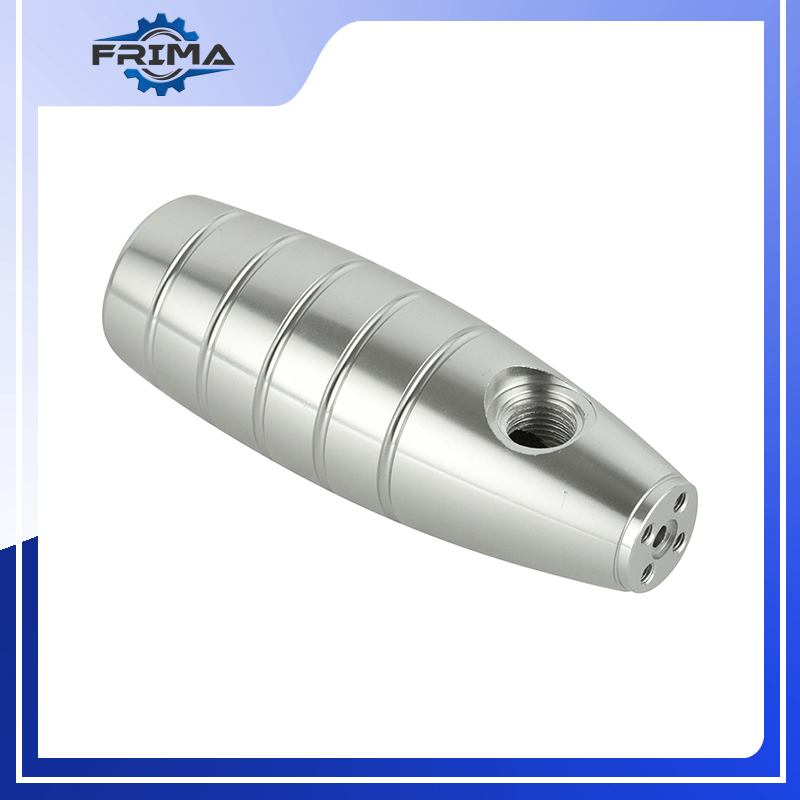
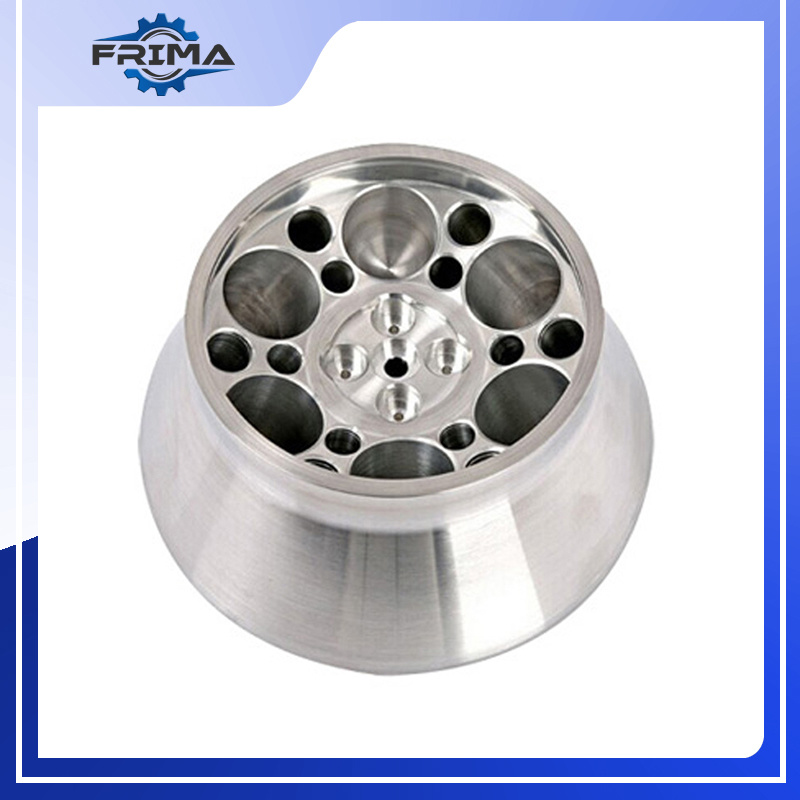


0102030405

Componenti torniti di precisione, prodotti in Cina
Nell'era odierna dell'approvvigionamento globalizzato, la trasparenza e il controllo della catena di fornitura sono più cruciali che mai. Quando si scelgono componenti torniti di precisione prodotti in Cina, non basta un prezzo competitivo; è necessaria una visibilità e un controllo completi sull'intero processo, dall'approvvigionamento delle materie prime fino alla consegna finale.
FRIMA ridefinisce i vantaggi del "Made in China". Grazie al nostro impianto CNC proprietario conforme agli standard ISO Classe 7 per camere bianche, al sistema completo di gestione delle scorte di materie prime e al flusso di lavoro produttivo interamente internalizzato, vi evitiamo le fluttuazioni qualitative e le inefficienze comunicative spesso associate all'outsourcing a più livelli. Dalla conferma dell'ordine al controllo del primo articolo, ogni singola fase viene eseguita interamente all'interno del nostro stabilimento. Serviamo clienti in settori altamente esigenti, tra cui quello medicale, aerospaziale e dell'elettronica automobilistica, che scelgono FRIMA proprio perché, qui, "Made in China" è sinonimo di trasparenza, controllo e assoluta affidabilità.
FRIMA ridefinisce i vantaggi del "Made in China". Grazie al nostro impianto CNC proprietario conforme agli standard ISO Classe 7 per camere bianche, al sistema completo di gestione delle scorte di materie prime e al flusso di lavoro produttivo interamente internalizzato, vi evitiamo le fluttuazioni qualitative e le inefficienze comunicative spesso associate all'outsourcing a più livelli. Dalla conferma dell'ordine al controllo del primo articolo, ogni singola fase viene eseguita interamente all'interno del nostro stabilimento. Serviamo clienti in settori altamente esigenti, tra cui quello medicale, aerospaziale e dell'elettronica automobilistica, che scelgono FRIMA proprio perché, qui, "Made in China" è sinonimo di trasparenza, controllo e assoluta affidabilità.
Capacità di lavorazione FRIMA
Tolleranza dimensionale: ±0,005 mm (parti metalliche) / ±0,02 mm (parti in plastica)
Rugosità superficiale: Ra 0,8 μm (Ra ottenibile 0,4 μm dopo la rettifica)
Concentricità: ≤0,01 mm
Consistenza del lotto: CPK ≥ 1,33 (Soddisfa i requisiti di stabilità per la produzione ad alto volume)
Rugosità superficiale: Ra 0,8 μm (Ra ottenibile 0,4 μm dopo la rettifica)
Concentricità: ≤0,01 mm
Consistenza del lotto: CPK ≥ 1,33 (Soddisfa i requisiti di stabilità per la produzione ad alto volume)
In che modo FRIMA garantisce la coerenza dei lotti di produzione dei pezzi torniti?
La sfida nella lavorazione di componenti torniti di precisione consiste nel mantenere una precisione costante per ogni singolo pezzo durante la produzione ad alto volume. FRIMA ha implementato un sistema completo di garanzia della qualità per affrontare questo problema.
1. Controllo delle materie prime: i materiali in entrata vengono sottoposti a test di durezza e analisi spettrale per garantire la stabilità del lotto.
2. Alimentazione automatizzata e monitoraggio in linea: Utilizziamo alimentatori automatici ad alta precisione; inoltre, alcune apparecchiature sono dotate di sistemi di controllo dimensionale in linea per monitorare le dimensioni critiche in tempo reale.
3. Approvazione del primo pezzo: Prima della produzione in serie, il primo pezzo viene sottoposto a un'ispezione dimensionale completa e viene generato un rapporto dettagliato per l'approvazione del cliente.
4. Campionamento in corso di processo: gli operatori eseguono controlli iniziali e autoispezioni, mentre ispettori itineranti dedicati conducono controlli a campione periodici per garantire la stabilità dei parametri di processo.
5. Ispezione finale al 100%: le dimensioni critiche vengono verificate al 100% utilizzando strumenti quali calibri pneumatici e macchine di selezione ottica per impedire che eventuali parti difettose raggiungano il cliente.
6. Le nostre risorse di ispezione: CMM (macchina di misura a coordinate), proiettori di profili, misuratori di rugosità superficiale, strumenti di misurazione del contorno, durometri, calibri pneumatici, calibri per filettature e altro ancora.
1. Controllo delle materie prime: i materiali in entrata vengono sottoposti a test di durezza e analisi spettrale per garantire la stabilità del lotto.
2. Alimentazione automatizzata e monitoraggio in linea: Utilizziamo alimentatori automatici ad alta precisione; inoltre, alcune apparecchiature sono dotate di sistemi di controllo dimensionale in linea per monitorare le dimensioni critiche in tempo reale.
3. Approvazione del primo pezzo: Prima della produzione in serie, il primo pezzo viene sottoposto a un'ispezione dimensionale completa e viene generato un rapporto dettagliato per l'approvazione del cliente.
4. Campionamento in corso di processo: gli operatori eseguono controlli iniziali e autoispezioni, mentre ispettori itineranti dedicati conducono controlli a campione periodici per garantire la stabilità dei parametri di processo.
5. Ispezione finale al 100%: le dimensioni critiche vengono verificate al 100% utilizzando strumenti quali calibri pneumatici e macchine di selezione ottica per impedire che eventuali parti difettose raggiungano il cliente.
6. Le nostre risorse di ispezione: CMM (macchina di misura a coordinate), proiettori di profili, misuratori di rugosità superficiale, strumenti di misurazione del contorno, durometri, calibri pneumatici, calibri per filettature e altro ancora.
Raccomandazioni per l'ottimizzazione del design
Noi di FRIMA siamo molto più di semplici produttori: siamo il vostro partner tecnico. Sappiamo che la competitività dei componenti torniti di precisione di alta qualità prodotti in Cina non deriva solo dal processo produttivo in sé, ma soprattutto dall'ottimizzazione in fase di progettazione. Grazie alla nostra vasta esperienza, i seguenti consigli DFM (Design for Manufacturability) possono aiutarvi a ridurre significativamente i costi e i tempi di consegna, garantendo al contempo la piena integrità funzionale:
Evitare rapporti lunghezza-diametro eccessiviQuando il rapporto tra lunghezza e diametro supera 4:1, le operazioni di lavorazione diventano soggette a vibrazioni. Se è necessaria una struttura più lunga, si consiglia di integrare ulteriori elementi di supporto o di utilizzare un processo di lavorazione a più fasi. Questa è una raccomandazione di ottimizzazione comune che FRIMA offre frequentemente ai clienti nella produzione di pezzi torniti di precisione.
Progettazione di smussi e raccordiL'inserimento di un raccordo di 0,2 mm o più grande nelle transizioni della spalla dell'albero contribuisce a minimizzare la concentrazione di stress e, al contempo, a prolungare la durata dell'utensile.
Razionalizzazione della tolleranzaApplicare tolleranze di alta precisione (ad esempio, H7/g6) solo alle superfici di accoppiamento critiche coinvolte nell'assemblaggio. Per le superfici non funzionali, utilizzare tolleranze standard (ad esempio, ISO 2768-m) per ridurre significativamente il costo unitario di ciascun componente.
Evitare filettature interne eccessivamente piccoleLa lavorazione di filettature interne di dimensioni inferiori a M2 presenta notevoli difficoltà tecniche e comporta un elevato rischio di rottura dell'utensile. Qualora filettature di tali dimensioni siano assolutamente necessarie, assicurarsi che in fase di progettazione siano previste adeguate scanalature di concentricità per l'utensile.
Dare priorità alle barre di dimensioni standardQuando possibile, utilizzare barre di diametro standard (ad esempio, φ6, φ8, φ10, φ12, φ16, φ20, ecc.) per evitare i maggiori costi dei materiali e i tempi di consegna associati alle barre di dimensioni personalizzate.
Selezione del trattamento superficialeSelezionare il metodo di trattamento superficiale più appropriato in base all'ambiente operativo previsto: anodizzazione (per leghe di alluminio), zincatura/nichelatura (per componenti in acciaio), passivazione (per acciaio inossidabile) o nichelatura chimica (per migliorare la durezza e la resistenza alla corrosione).
Evitare rapporti lunghezza-diametro eccessiviQuando il rapporto tra lunghezza e diametro supera 4:1, le operazioni di lavorazione diventano soggette a vibrazioni. Se è necessaria una struttura più lunga, si consiglia di integrare ulteriori elementi di supporto o di utilizzare un processo di lavorazione a più fasi. Questa è una raccomandazione di ottimizzazione comune che FRIMA offre frequentemente ai clienti nella produzione di pezzi torniti di precisione.
Progettazione di smussi e raccordiL'inserimento di un raccordo di 0,2 mm o più grande nelle transizioni della spalla dell'albero contribuisce a minimizzare la concentrazione di stress e, al contempo, a prolungare la durata dell'utensile.
Razionalizzazione della tolleranzaApplicare tolleranze di alta precisione (ad esempio, H7/g6) solo alle superfici di accoppiamento critiche coinvolte nell'assemblaggio. Per le superfici non funzionali, utilizzare tolleranze standard (ad esempio, ISO 2768-m) per ridurre significativamente il costo unitario di ciascun componente.
Evitare filettature interne eccessivamente piccoleLa lavorazione di filettature interne di dimensioni inferiori a M2 presenta notevoli difficoltà tecniche e comporta un elevato rischio di rottura dell'utensile. Qualora filettature di tali dimensioni siano assolutamente necessarie, assicurarsi che in fase di progettazione siano previste adeguate scanalature di concentricità per l'utensile.
Dare priorità alle barre di dimensioni standardQuando possibile, utilizzare barre di diametro standard (ad esempio, φ6, φ8, φ10, φ12, φ16, φ20, ecc.) per evitare i maggiori costi dei materiali e i tempi di consegna associati alle barre di dimensioni personalizzate.
Selezione del trattamento superficialeSelezionare il metodo di trattamento superficiale più appropriato in base all'ambiente operativo previsto: anodizzazione (per leghe di alluminio), zincatura/nichelatura (per componenti in acciaio), passivazione (per acciaio inossidabile) o nichelatura chimica (per migliorare la durezza e la resistenza alla corrosione).